La phase la plus critique d’un pipeline sous-marin ne se situe pas en mer, mais au moment du soudage. Cela vaut également pour les systèmes de conduites dans les secteurs agroalimentaire, énergétique et chimique. La qualité des soudures est déterminante pour la sécurité, la durée de vie et les coûts. Les erreurs surviennent souvent dans les détails, par exemple au niveau des paramètres, de la préparation des soudures ou des variations du procédé. Cet article montre quels sont les aspects cruciaux de la soudure de tuyauterie et à quels endroits les processus manuels atteignent leurs limites.
Entre précision et risque : le soudage de tubes dans l’industrie
Souder des tubes acier ou des pipelines ne se résume pas à l’assemblage de pièces : la qualité de la soudure est déterminante pour garantir un transport fiable et sûr du pétrole, du gaz, de l’eau ou des produits chimiques. Le champ d’application est donc très vaste : des conduites haute pression aux systèmes hydrauliques utilisés dans la construction mécanique, en passant par les circuits de refroidissement et de transfert de chaleur.
Les endroits difficiles d’accès, les rayons de courbure étroits et les normes strictes imposent un travail de précision, même dans ces domaines. La soudure de tuyauterie doit non seulement être durable, mais aussi rester étanche et résistante à la pression. Des processus stables et reproductibles revêtent donc une importance particulière. Tant les soudeurs expérimentés que les systèmes de soudage mécanisés contribuent de manière décisive à garantir un haut niveau de qualité. Ce n’est qu’en entrant dans les détails que l’on peut déterminer dans quels cas le savoir-faire artisanal est la solution appropriée et dans quels cas faut-il préférer l’automatisation.
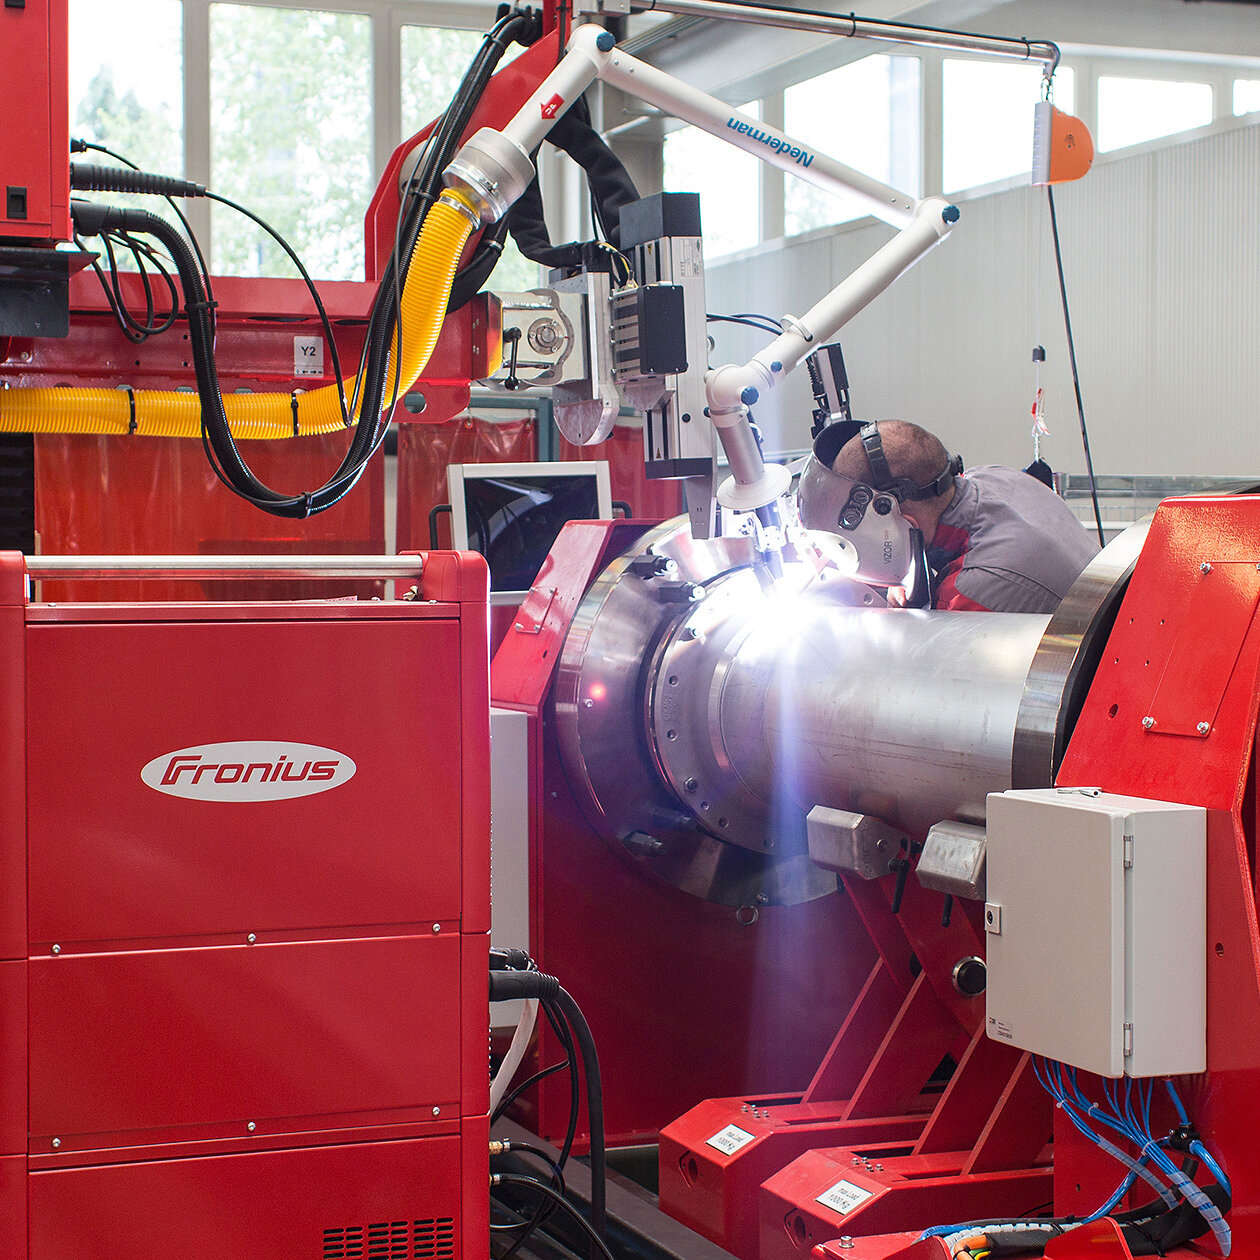
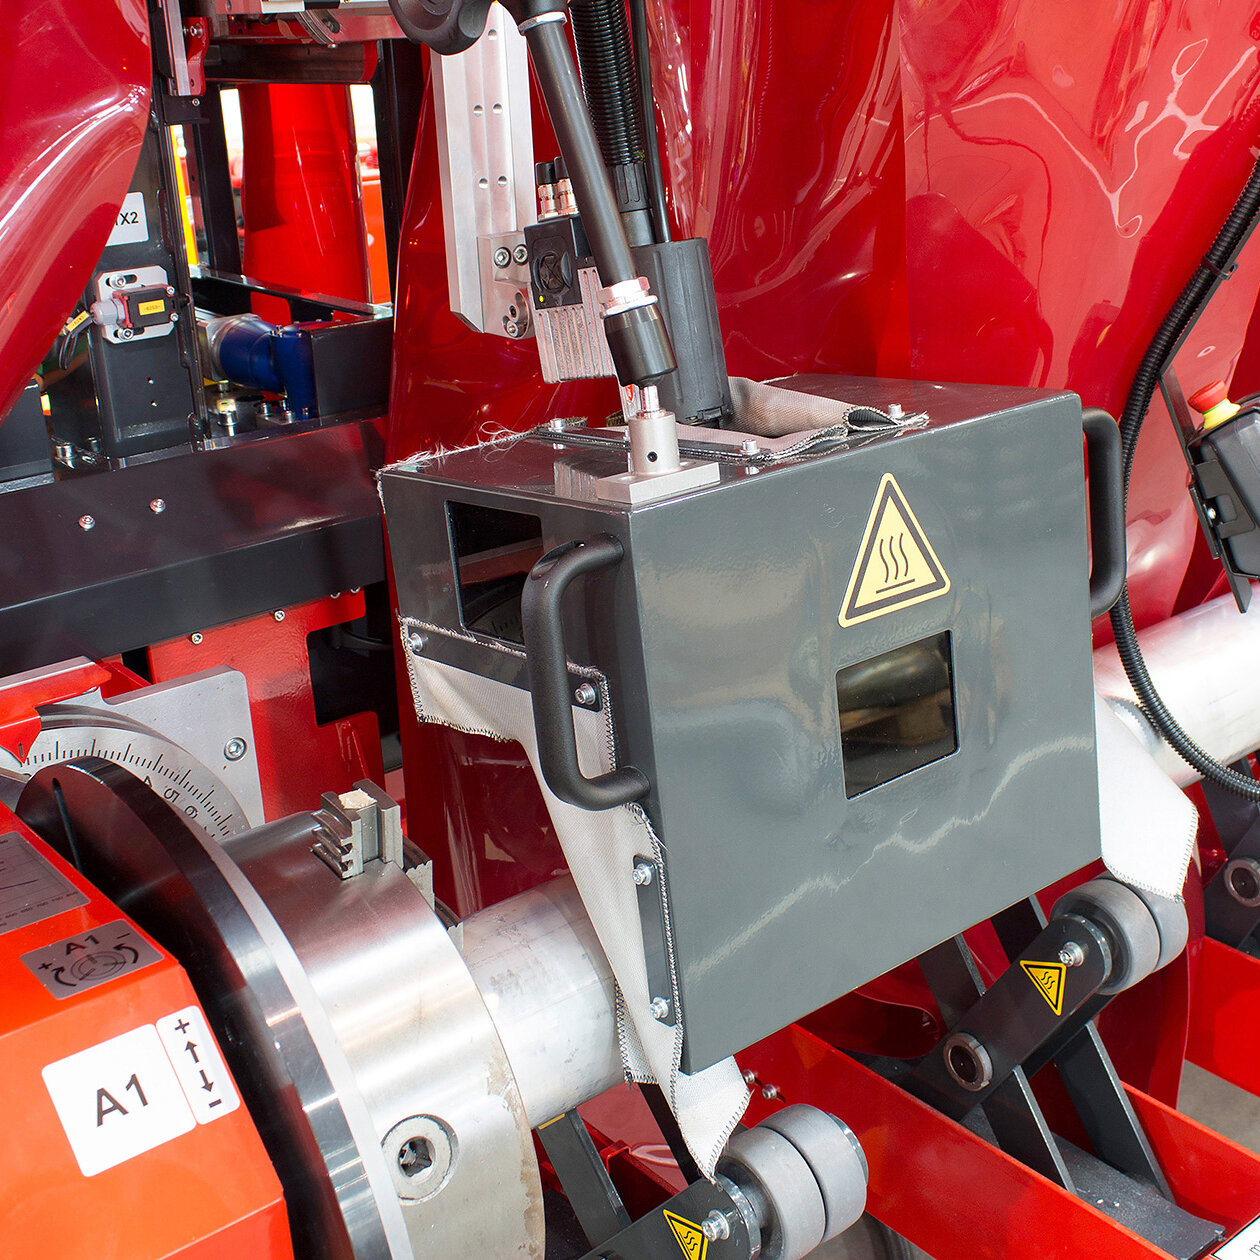
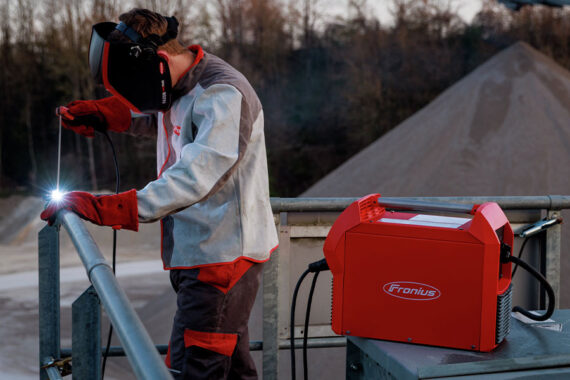
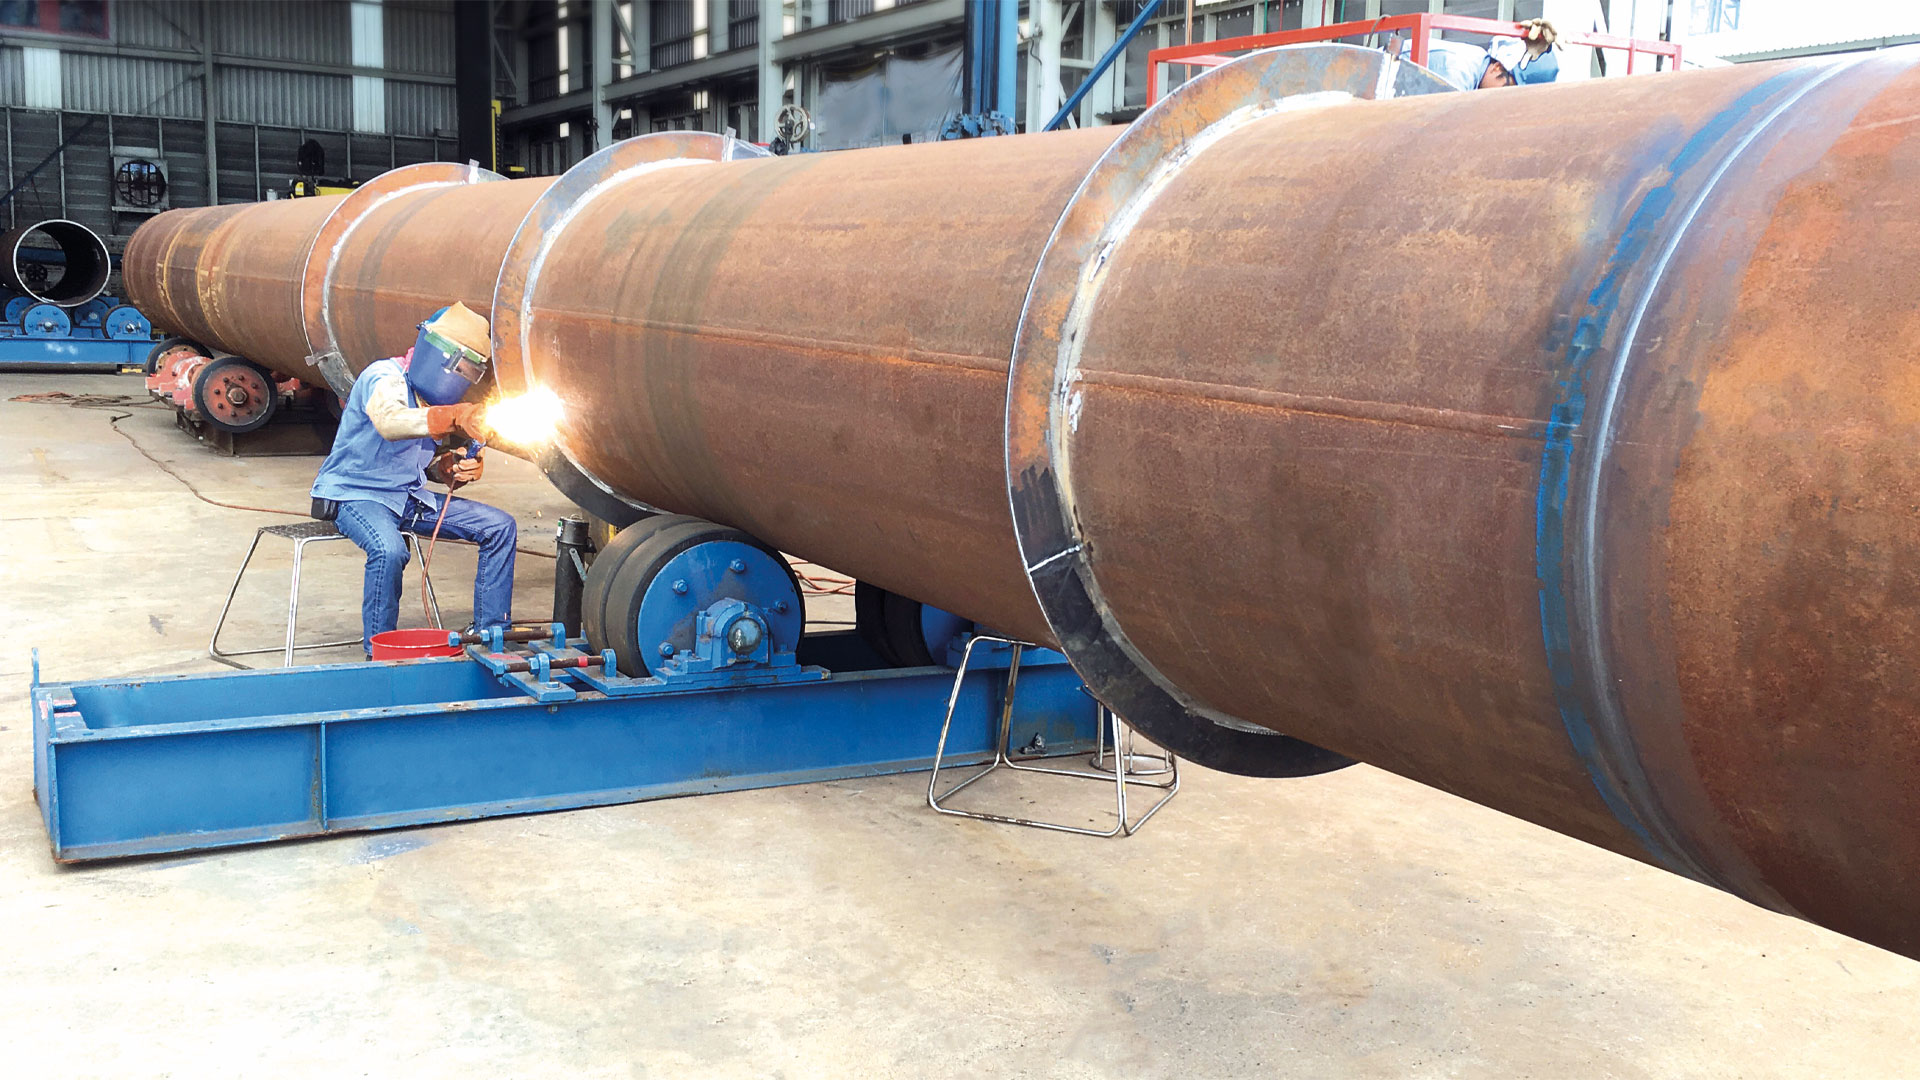
Soudage circulaire mécanisé de boîtiers pour lignes haute tension à isolation gazeuse et de gaines de protection pour lignes électriques
Les défis liés au soudage de tubes
Les assemblages soudés de tubes se rompent rarement pour une seule et unique raison. Dans la pratique, plusieurs facteurs entrent en jeu : de l’apport d’énergie à la géométrie du cordon de soudure, en passant par le matériau et la position de soudage concernée. L’implication de différents processus de soudage ainsi que diverses directives influencent également le processus.
Problèmes fréquents liés à la géométrie et à l’accessibilité des tubes
Afin de garantir la qualité de la soudure et d’éviter les erreurs, il convient, lors de la préparation des pièces, de tenir compte en particulier de la géométrie, des variations d’épaisseur de paroi ou du process de soudage prescrit. Les endroits difficiles d’accès, lorsqu’il s’agit par exemple de souder un tube carré, compliquent en outre le contrôle de l’arc électrique et du bain de fusion.
Fissures, déformation et instabilité : comment réagir ?
Si les essais de soudage effectués sur la pièce révèlent des fissures, une déformation ou une instabilité structurelle, l’approche initialement choisie n’est pas adaptée sous cette forme et il n’est pas possible de souder la pièce elle-même. « Dans la pratique, il faut alors adapter les conditions-cadres, revoir la conception ou – ce qui demande un effort nettement plus important – choisir un autre process de soudage », explique Andreas Fischer, Key Solution Expert Welding Automation chez Fronius International.
Quand les erreurs coûtent cher
La séquence de soudage dans le cas de soudures multicouches joue également un rôle déterminant : un ordre d’exécution inapproprié, associé à un nettoyage insuffisant des couches intermédiaires ou au non-respect rigoureux des écarts et des tolérances, entraîne des erreurs qui ne peuvent souvent être corrigées qu’au prix d’un surcroît de travail considérable. Cela montre à quel point l’ensemble du processus est délicat.
Erreurs courantes lors du soudage de conduite
Les défis suivants augmentent le risque d’erreurs dans la soudure :
- Préparation imprécise de la soudure
- Paramètres mal choisis ou fluctuants
- Nettoyage insuffisant des zones de soudure
- Défauts dans la passe de racine
- Déformation due à un apport d’énergie incontrôlé
Ce qui ne serait qu’un défaut esthétique dans une structure métallique apparente peut, dans les systèmes de conduites, entraîner des fuites, de la corrosion, voire la défaillance d’installations entières. Les exigences en matière d’assurance qualité et de documentation sont donc très élevées. Le tableau ci-dessous montre quelles conséquences concrètes ces erreurs peuvent entraîner :
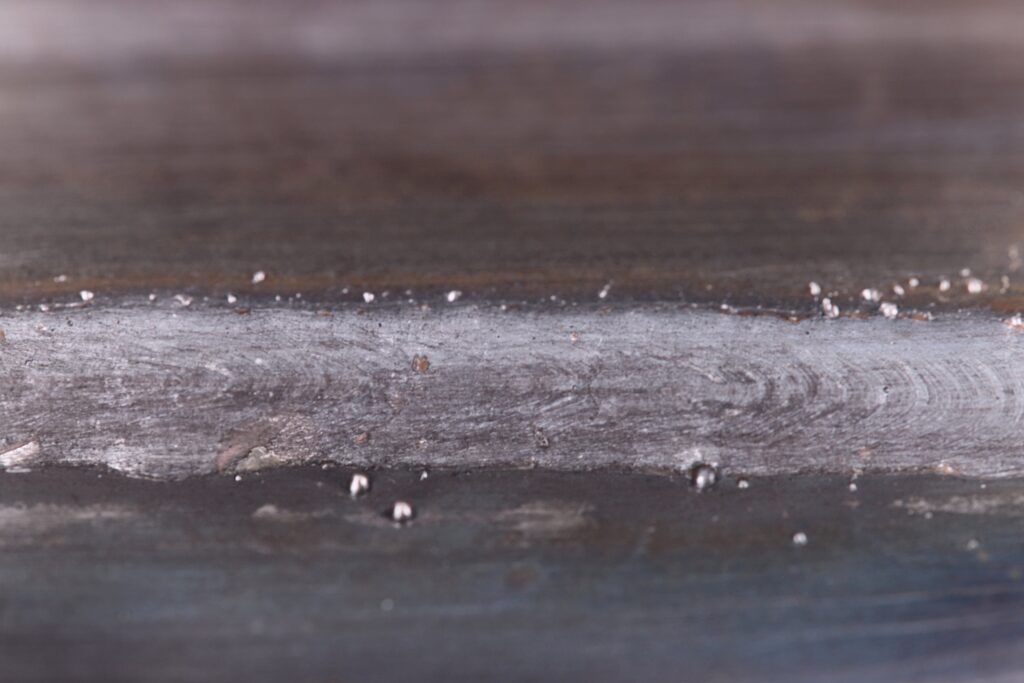
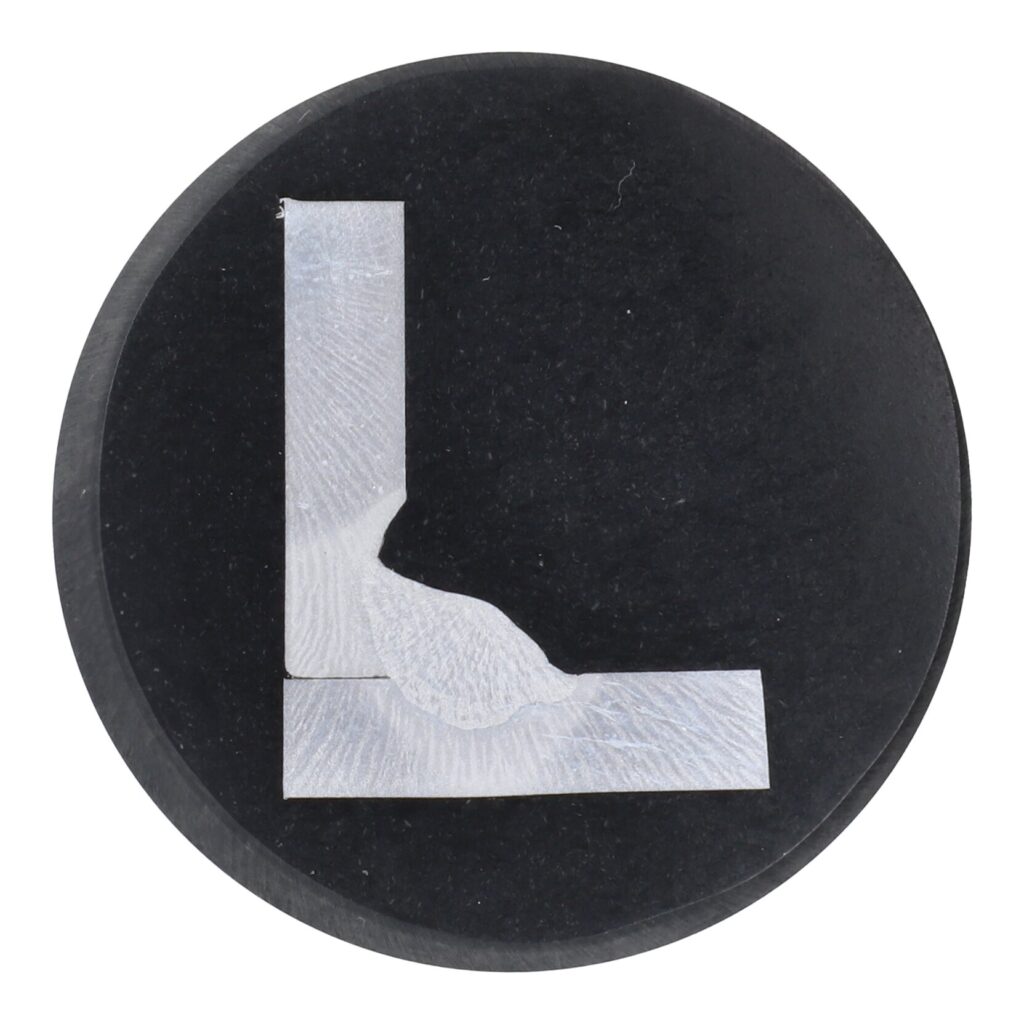
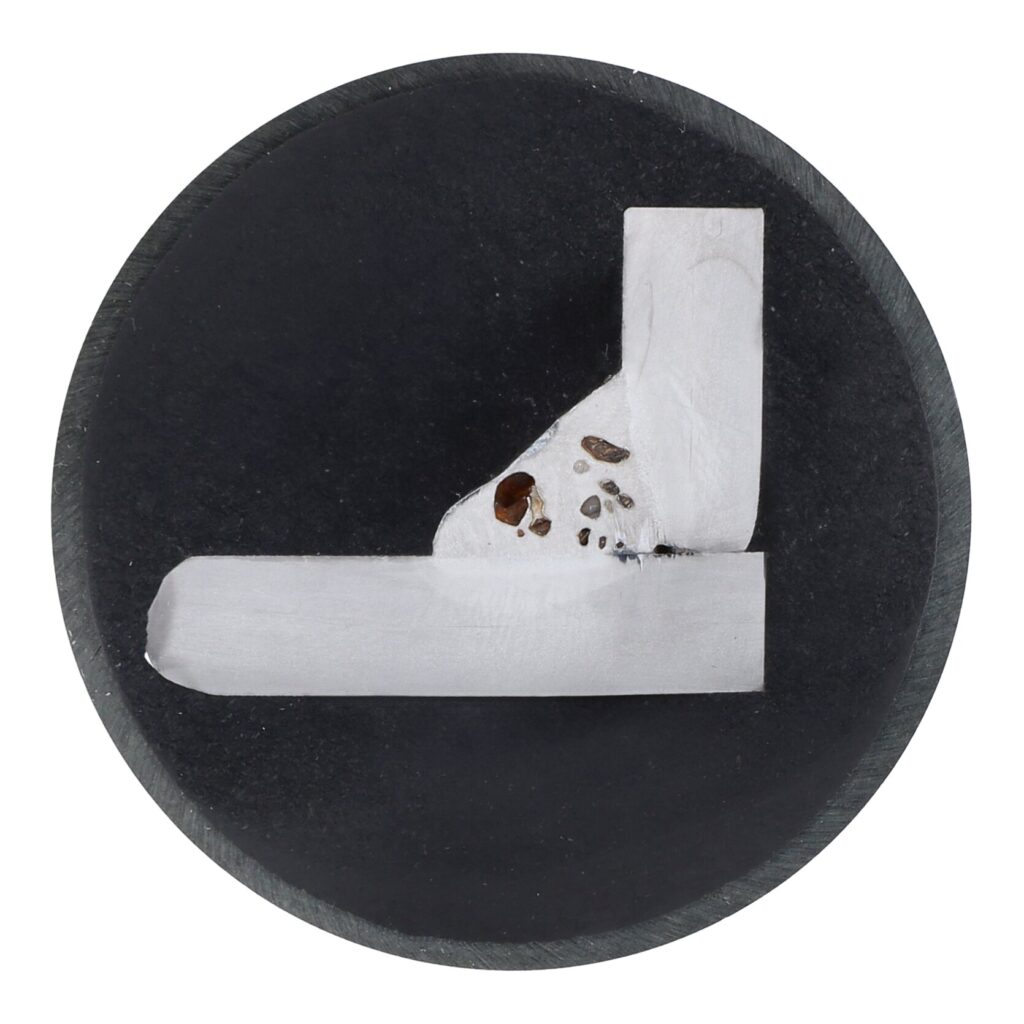
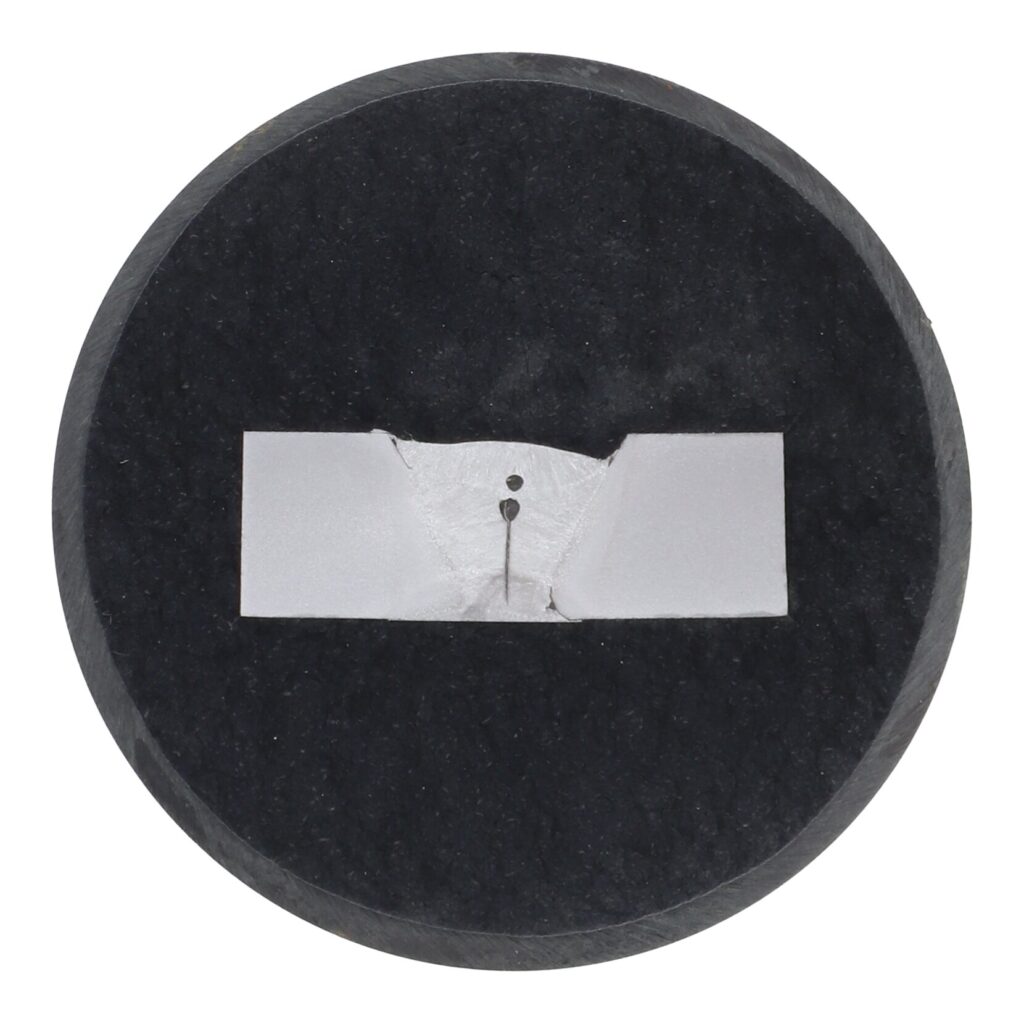
Plus le nombre de facteurs d’influence intervenants est important, plus il est difficile d’obtenir des résultats constants sur toute la durée. Un processus global maîtrisé et des préparatifs adéquats revêtent donc une importance croissante, notamment pour éviter les erreurs de manière ciblée. Les processus reproductibles et automatisés prennent ainsi de plus en plus d’importance.
Comment préparer au mieux la soudure des tubes ?
La qualité de la soudure se décide bien avant que le premier arc électrique ne soit amorcé. Le fait qu’un tube soit utilisé, par exemple, dans l’industrie agroalimentaire ou pour une soudure de pipeline a des répercussions directes sur les exigences de qualité, les procédures de contrôle et les tolérances admissibles. La préparation du soudage de tubes joue un rôle tout aussi important que les aspects économiques, la sécurité au travail et les conditions environnementales.
Préparation des soudures
Des extrémités de tubes proprement coupées, des géométries correctes et des tolérances respectées avec précision constituent la base pour des assemblages par soudage de haute qualité. En règle générale, les assemblages de tubes sont réalisés en plusieurs passes de soudage successives, depuis la passe de fond jusqu’à la couche couvrante, en passant par les passes de remplissage. Chaque couche impose donc des exigences spécifiques en matière de paramètres, de mise en œuvre et de synchronisation.
Choisir le bon process de soudage pour les tubes
Le choix du process de soudage et du matériau influe de manière déterminante sur le niveau d’exigence en matière de préparation, de tolérances et de qualité de la soudure. Tant pour le soudage manuel que pour le soudage mécanisé, on utilise des process tels que MIG/MAG ou TIG. Au sein de ces process, il existe des variantes adaptées à des exigences particulières. Avant de poursuivre la planification, vous devriez donc tenir compte des éléments suivants : plus le process est complexe, moins il tolère les erreurs lors de la préparation.
- MIG/MAG et CMT sont les process les plus collaboratifs. Ils fournissent des résultats fiables, même en cas de petites variations. Les légers jeux entre les pièces sont comblés grâce au dévidage du fil ou au matériau d’apport.
- Le process TIG est un artiste de la précision. Sans une préparation parfaite, il est impossible d’obtenir une soudure d’une grande qualité. Concrètement, cela signifie que les surfaces doivent être parfaitement propres et exemptes de toute trace de graisse. Les extrémités des tubes doivent être coupées avec précision. Les petits défauts ont un impact direct sur le résultat.
- Le soudage à l’arc plasma et le process ArcTig sont des concentrés de puissance : les deux permettent d’assembler très rapidement des parois épaisses. Mais là encore, le principe suivant s’applique : une préparation minutieuse, des surfaces propres et des extrémités de tubes coupées avec précision sont indispensables.
- Le soudage à l’électrode est l’art de l’improvisation sur le chantier : c’est lui qui pardonne le mieux les petits défauts et qui s’adapte également à des conditions moins idéales. Veillez toutefois à ce que les bords soient soigneusement nettoyés.
Exemples pratiques de soudage dans différents secteurs industriels
Les exemples suivants montrent à quel point le choix du process dépend du domaine d’application. Les tubes en acier inoxydable sont notamment utilisés dans des secteurs sensibles tels que l’industrie agroalimentaire, où les fluides transportés, comme le pétrole, le gaz ou l’eau, entrent en contact avec la soudure. Les exigences en matière de propreté et de qualité des surfaces sont donc très élevées.
C’est pourquoi on utilise ici le process TIG, ou bien le process de soudage à l’arc plasma. Ces deux process permettent d’obtenir une très grande qualité de soudure. Le process TIG est toutefois plus difficile à mécaniser, car il faut respecter des tolérances très strictes.
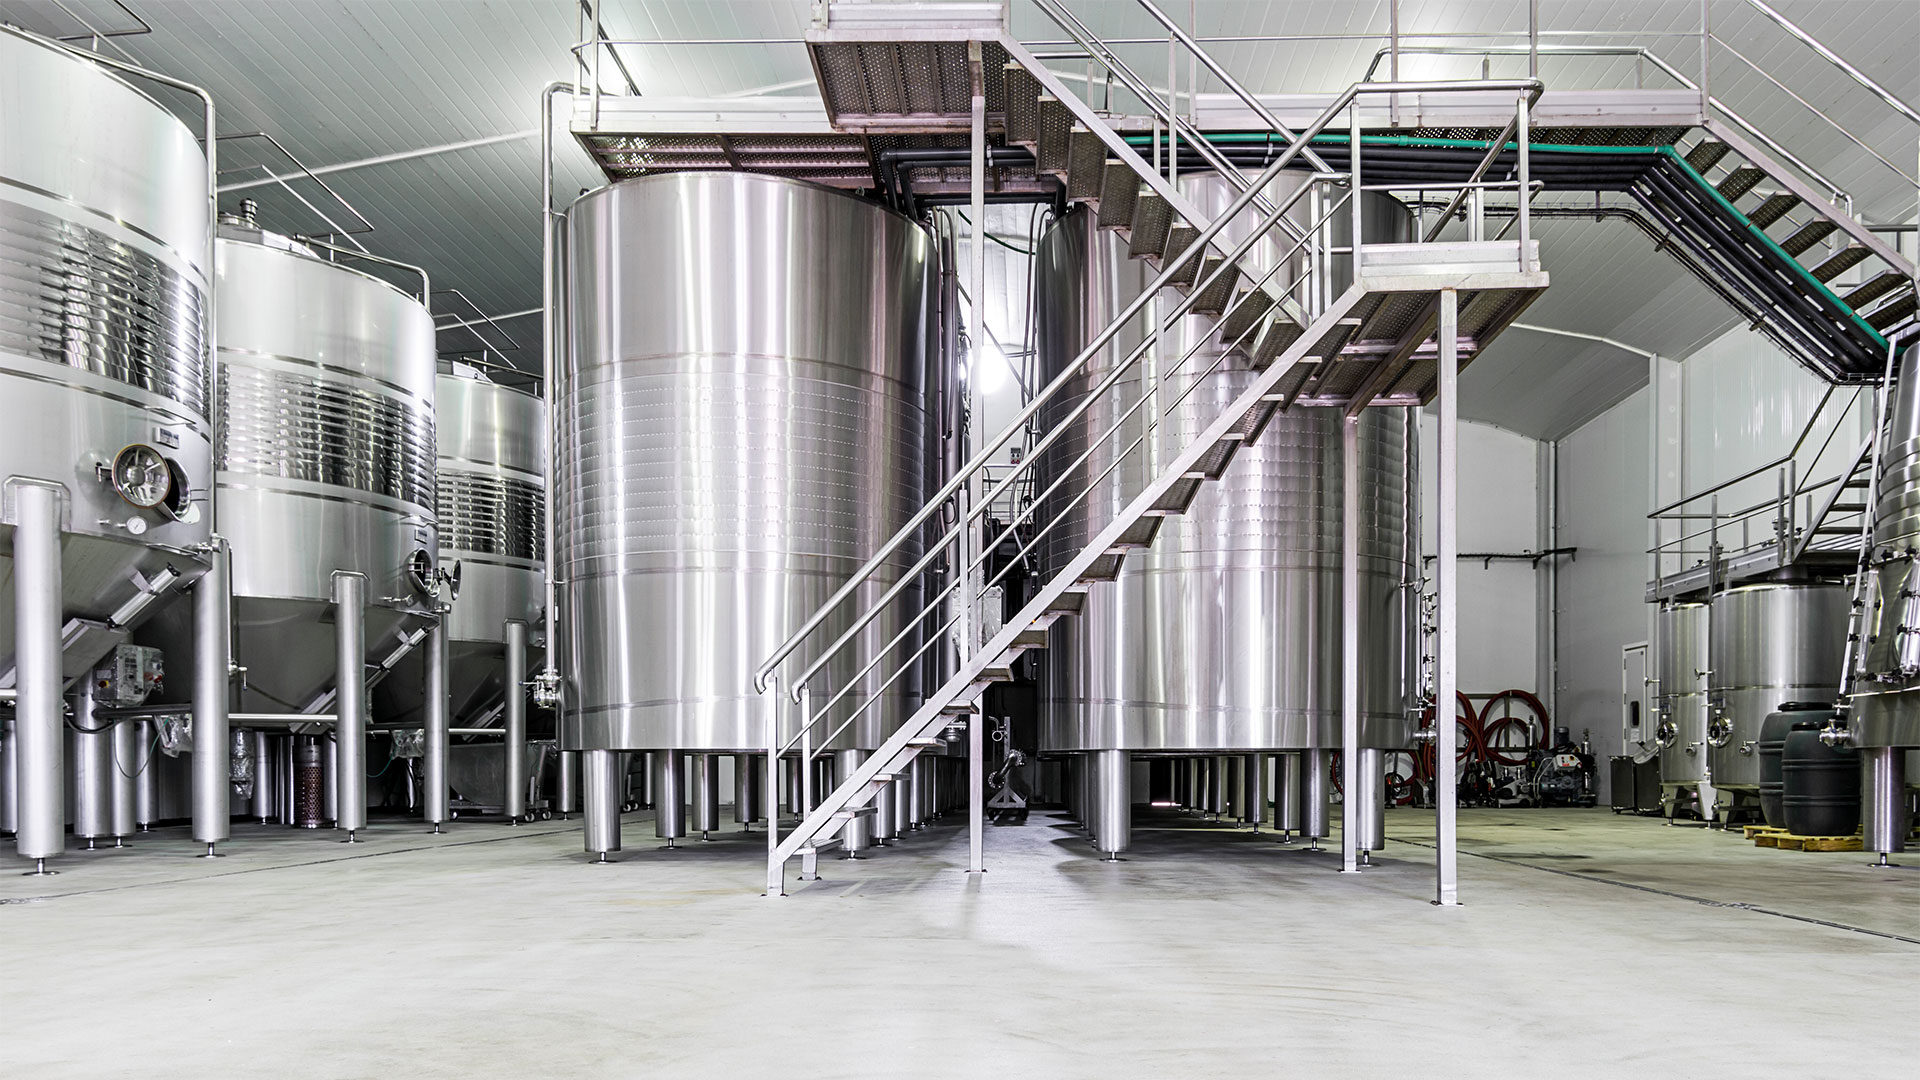
Un autre facteur critique pour les tubes en acier inoxydable est le formage. Il permet d’éviter que la passe de fond de la soudure ne « brûle » et d’écarter tout risque de corrosion. « Dans les processus mécanisés, le formage peut être contrôlé de manière ciblée : le débit de gaz est défini et le process de soudage ne démarre que lorsque les conditions requises sont réunies », explique A. Fischer.
Le soudage de tubes revêtus (par exemple par MIG/MAG ou CMT) pose quant à lui d’autres défis, car lorsque les exigences l’imposent, le revêtement doit être enlevé mécaniquement au niveau du cordon de soudure. Dans tous les cas, il faut disposer d’un système adapté d’aspiration des fumées pour se protéger des fumées toxiques et de la poussière.
Normes qualité et contrôles en soudure tuyauterie industrielle
Des exigences de qualité élevées supposent des process de soudage clairement définis, des qualifications appropriées et des contrôles de conformité documentés. L’automatisation des process de soudage constitue un moyen de répondre à ces exigences : elle apporte ici une contribution importante, car elle facilite l’obtention de résultats reproductibles et le respect constant des exigences normatives.
La traçabilité de ces résultats est tout aussi importante : la documentation relative à la soudure constitue donc un élément essentiel de l’assurance qualité. Les solutions numériques permettent de collecter automatiquement les données de process et de les intégrer dans l’ensemble du process.
Rendre la qualité visible : les procédures de contrôle dans la pratique
Découvrez les défis liés au soudage de tuyaux, les défauts les plus fréquents et dans quels cas l’automatisation constitue une solution rentable. Ce n’est qu’après d’autres contrôles qu’ils seront visibles.
Selon l’exigence, différentes procédures peuvent entrer en jeu :
- Contrôle visuel– premier contrôle visuel de la qualité
- Radiographie– en cas de pores, d’inclusions ou de fissures
- Ultrasons– défauts internes et mesure de l’épaisseur de la soudure
- Contrôle par ressuage– en cas de fissures superficielles ou de pores
- Essai de pression– Vérification de l’étanchéité d’un système fermé
Soudure tuyauterie automatisée : gains de qualité et limites techniques
C’est précisément dans le domaine du soudage manuel que l’on constate à quel point la qualité dépend de la combinaison entre l’expérience et les conditions de travail. Une accessibilité réduite ou une contrainte physique rendent difficile, même pour les soudeuses et soudeurs expérimentés, le maintien de paramètres constants sur de longues périodes. La conséquence tient moins à une question de compétences qu’aux conditions-cadres : dans la pratique, la vitesse de soudage, l’apport d’énergie et le guidage de la soudure sont soumis à des variations naturelles.
Ces défis sont précisément aggravés par un autre facteur. « En raison de la pénurie de main-d’œuvre qualifiée, l’accent n’est plus mis uniquement sur le savoir-faire artisanal, mais davantage sur la maîtrise des systèmes et la compréhension de processus complexes. Les processus automatisés présentent ici des avantages évidents : tous les paramètres peuvent être enregistrés, documentés et reproduits », explique A. Fischer.
De plus, les systèmes d’assistance tels que le WireSense permettent de compenser les tolérances des composants et de serrage en utilisant le fil-électrode comme capteur. « Mais toutes les tolérances ou différences ne peuvent pas toujours être compensées d’un point de vue purement technique. Dans de tels cas, l’expérience des soudeurs reste déterminante pour détecter et corriger les écarts », souligne A. Fischer.
Soudage de tubes manuel vs. automatisé
| Soudage de tubes | Manuel | Automatisé |
| Avantages | Grande flexibilité pour les géométries complexes et les pièces individuelles Adaptation à la situation grâce à l’expérience Faibles coûts d’investissements Utilisation dans des zones difficiles d’accès | Haute reproductibilité – qualité constante Respect strict des exigences normatives Paramètres et données de processus traçables à tout moment Gains d’efficacité dans la production en série |
| Inconvénients | Reproductibilité moindre Dépend fortement de l’expérience et des qualifications (personnel qualifié) Risque d’erreur accru | Coûts d’investissement plus élevés Flexibilité limitée face à l’évolution des besoins |
En conclusion : Qualité et reproductibilité en soudure tuyauterie commencent par la préparation
Pour obtenir des résultats reproductibles, il faut commencer par une préparation minutieuse : des composants fabriqués avec précision et des tolérances respectées à la lettre constituent la base permettant d’éviter les sources d’erreurs.
Avec le recours croissant aux systèmes automatisés, le rôle des soudeurs évolue également. Le savoir-faire traditionnel laisse progressivement place à une combinaison d’expertise métier, de compréhension des procédés et de conduite des machines.
Dans la pratique, cela nécessite des adaptations à plusieurs niveaux : de la conception des composants à la formation des collaborateurs, en passant par la préparation des soudures. Ce qui importe ici, ce n’est pas de savoir si le soudage est effectué manuellement ou de manière automatisée, mais quel système fournit des résultats plus stables et reproductibles dans les conditions données.
FAQ
Quels sont les process de soudage les mieux adaptés aux tubes ?
Le choix dépend toujours du matériau, des exigences de qualité, de la position de soudage et des conditions d’utilisation.
Le procédé MIG/MAG est particulièrement adapté aux grandes séries. Ce procédé est polyvalent et permet d’atteindre une vitesse de soudage élevée, notamment pour l’acier, l’acier inoxydable et l’aluminium.
Le procédé TIG est souvent utilisé lorsqu’une qualité de soudure particulièrement élevée est requise, par exemple pour les tubes en acier inoxydable dans l’industrie agroalimentaire ou chimique. Il permet d’obtenir des soudures nettes et précises, mais nécessite une certaine expérience.
Le soudage à l’électrode (soudage manuel) est souvent utilisé dans le domaine du montage ou sur les chantiers. Il est robuste, flexible et adapté aux tubes à paroi épaisse.
Le soudage plasma est également utilisé pour les tuyaux à paroi épaisse. Il est toutefois nettement plus rapide que le soudage TIG classique et entraîne une déformation moindre grâce à un apport de chaleur plus concentré.
Comment préparer des tubes en vue du soudage ?
La préparation des tubes en vue de leur soudage comprend plusieurs processus coordonnés. Dans un premier temps, les extrémités des tubes doivent être coupées proprement, ébavurées et alignées avec précision. La géométrie et les tolérances doivent être correctes avant le processus de soudage. Viennent ensuite la préparation des soudures et le nettoyage minutieux des surfaces à assembler.
Selon le matériau utilisé, notamment pour souder des tubes en acier inoxydable, une protection gazeuse de la racine (formage) est également mise en œuvre afin de préserver la face interne du cordon de soudure. On définit ensuite les paramètres de soudage, puis on procède à la fixation et au pointage des composants. La qualité de la soudure dépend en grande partie de cette préparation.
Comment éviter les erreurs courantes lors du soudage de tubes ?
En menant le processus de manière rigoureuse et en s’y préparant soigneusement, on peut éviter les erreurs courantes. Il est important de respecter scrupuleusement les tolérances et de nettoyer soigneusement les surfaces d’assemblage. Le choix du procédé de soudage ainsi qu’un réglage stable et précis des paramètres de soudage sont tout aussi déterminants. Ceux-ci doivent être adaptés au matériau, à l’épaisseur de paroi et à la position de soudage afin de garantir une qualité de soudure optimale.
Ces défauts résultent souvent d’un apport thermique mal maîtrisé ou d’un manque de coordination lors des opérations de soudage multicouches. C’est pourquoi l’ordre de réalisation des cordons, la structure des passes et la température entre les passes doivent faire l’objet d’une surveillance rigoureuse.