Póry, trhliny, vruby: to, co na první pohled může znít jako kosmetická vada, je u svarových spojů mnohem víc než jen otázka vzhledu. Vady svarů totiž mohou snížit jejich kvalitu a v horším případě vést k selhání celého dílu. Některé vady jsou viditelné okamžitě, jiné zůstávají dlouho neodhalené. Představíme vám deset nejčastějších vad svařování z praxe a konkrétní rady odborníků, díky kterým se těmto vadám můžete spolehlivě vyhnout.
Co je vada svaru?
Vada svaru je nepravidelnost ve svarovém spoji nebo na něm, která překračuje přípustné mezní hodnoty a může narušit funkci dílu.
Je důležité rozlišovat mezi nepravidelností svarového spoje – tzv. nedokonalostí – a skutečnou vadou svarového spoje: „Nedokonalost nejprve znamená pouze odchylku od požadovaného druhu svaru, která je stále v rámci přípustných normativních mezních hodnot. Teprve když jsou tyto mezní hodnoty překročeny, hovoříme o vadě svarového spoje, kterou je třeba opravit,“ vysvětluje Günter Doblinger, odborník na svařovací normy.
Nedokonalost, nebo vada svaru: co říkají normy
To, zda je nedokonalost klasifikována jako vada svarového spoje, je stanoveno v normách a předpisech. Ty definují, jaké odchylky jsou přípustné a od kdy se svarový spoj považuje za vadný. Pro ocel je například relevantní norma EN ISO 5817, zatímco norma EN ISO 10042 platí pro hliník.
Příklad z praxe: Podle požadavků normy EN ISO 5817 může být u ocelového spoje o tloušťce 4 mm ještě přípustná hloubka vrubu 0,2 mm. Pokud však vrub dosahuje hloubky 0,3 mm, je překročena přípustná mez a nepravidelnost je klasifikována jako vada svarového spoje. O tom, zda svarový spoj splňuje požadavky, nebo je považován za vadný, často rozhoduje již několik desetin milimetru.
Typy vad svarů: přehled deseti nejčastějších
| Vada svařování | Popis vady svarů | |
|---|---|---|
| Póry | 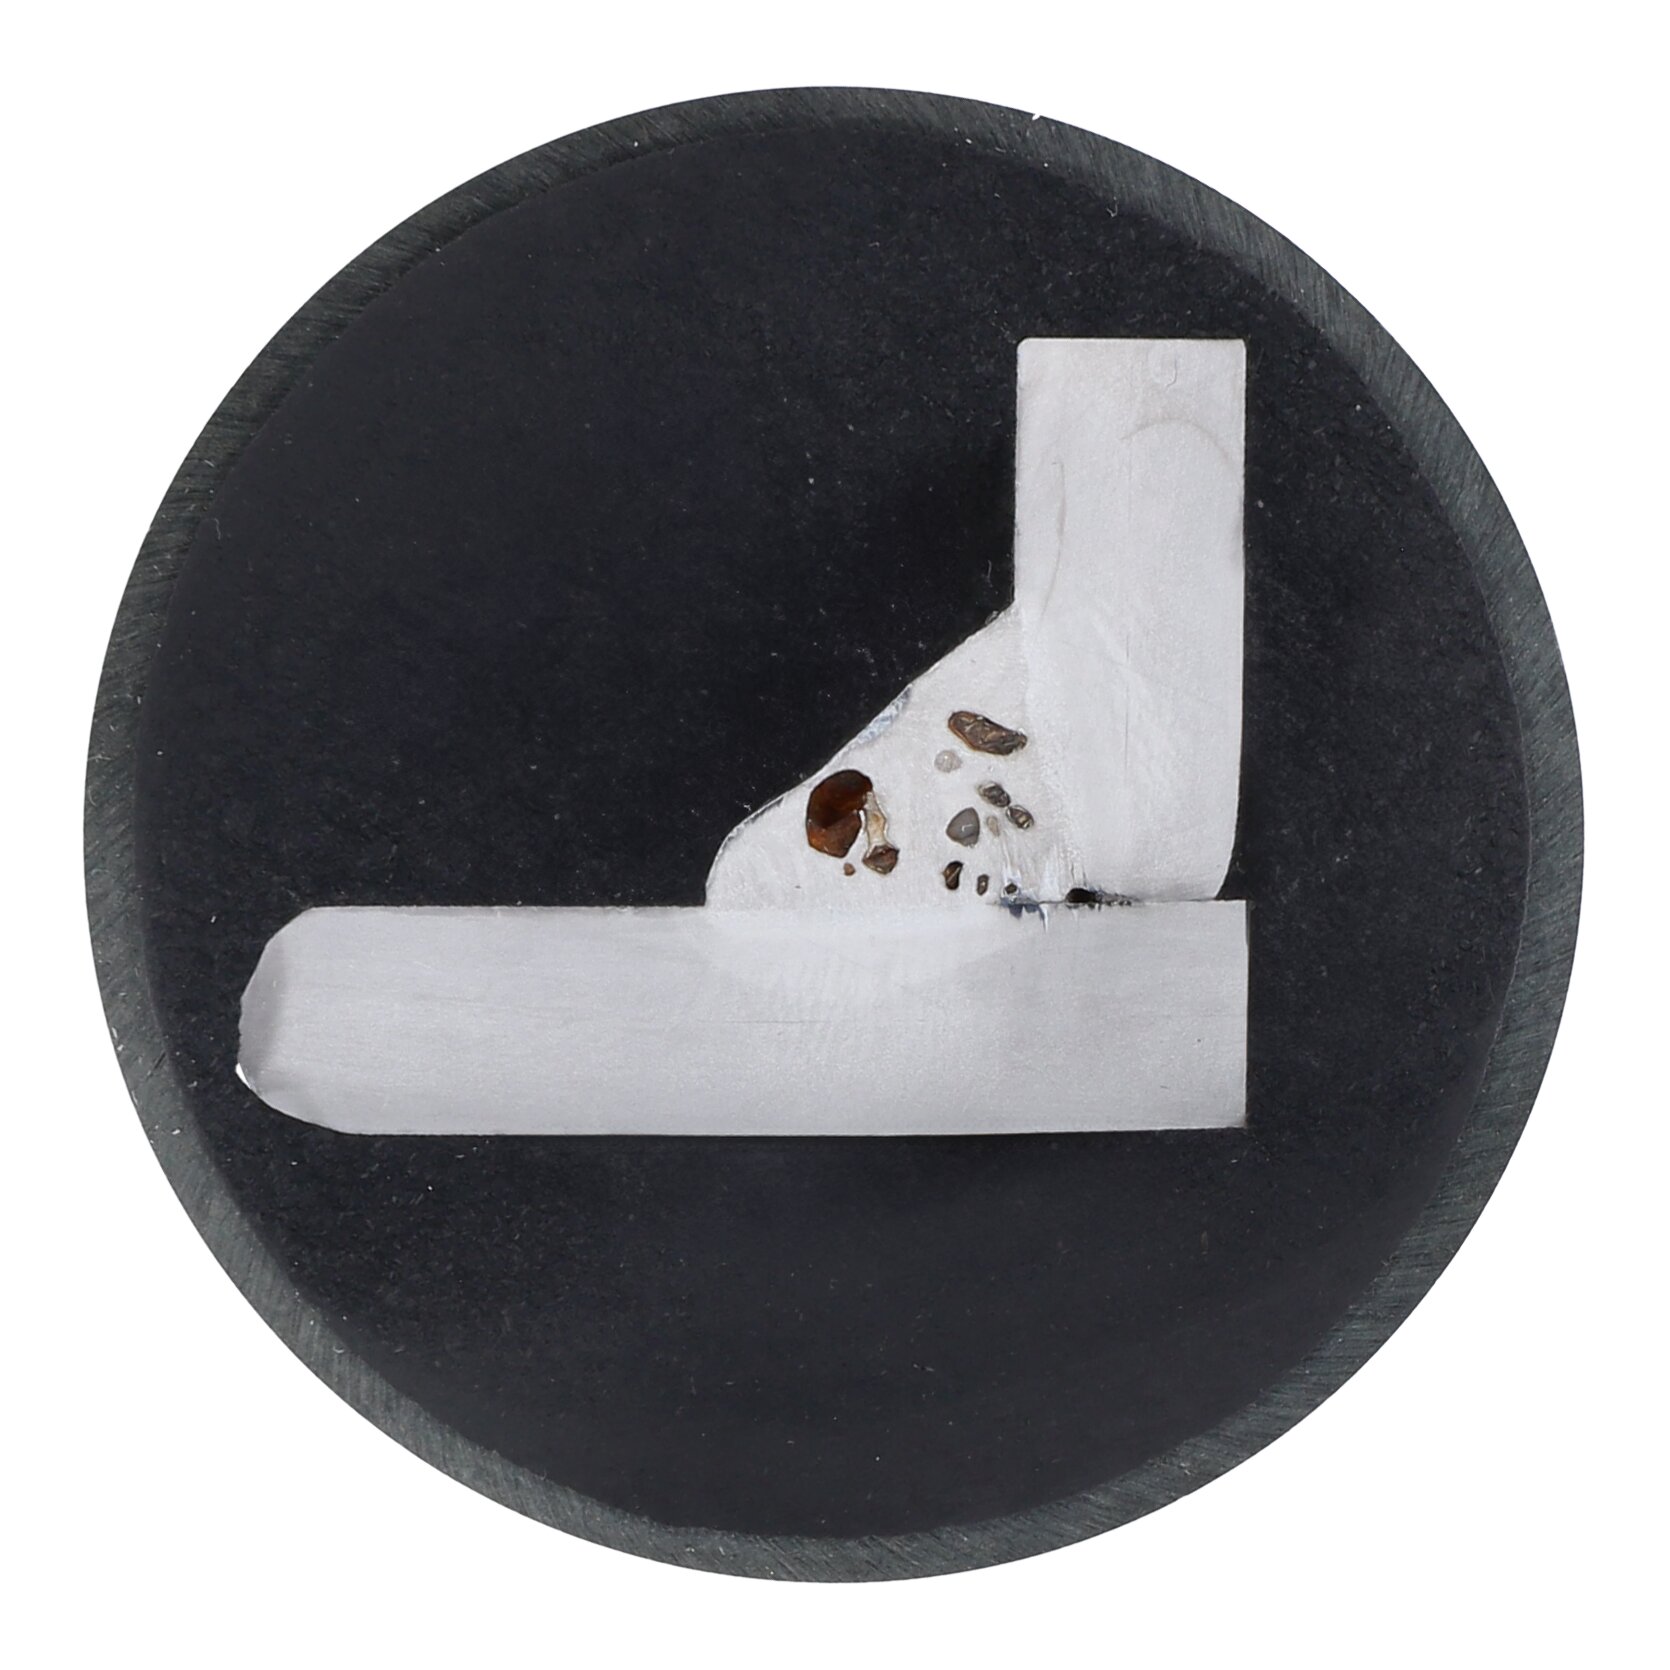 | Vměstky plynu ve svarovém spoji, které jsou viditelné na povrchu nebo skryté uvnitř svaru. |
| Struskové vměstky | 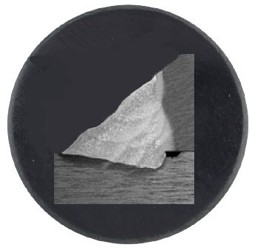 | Zbytky strusky uzavřené ve svarovém spoji, které narušují homogenitu spoje. |
| Nedostatečný průvar nebo neprovaření | 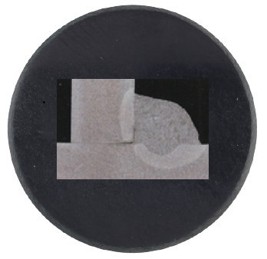 | Neúplné spojení svarového kovu a základního materiálu |
| Trhliny | 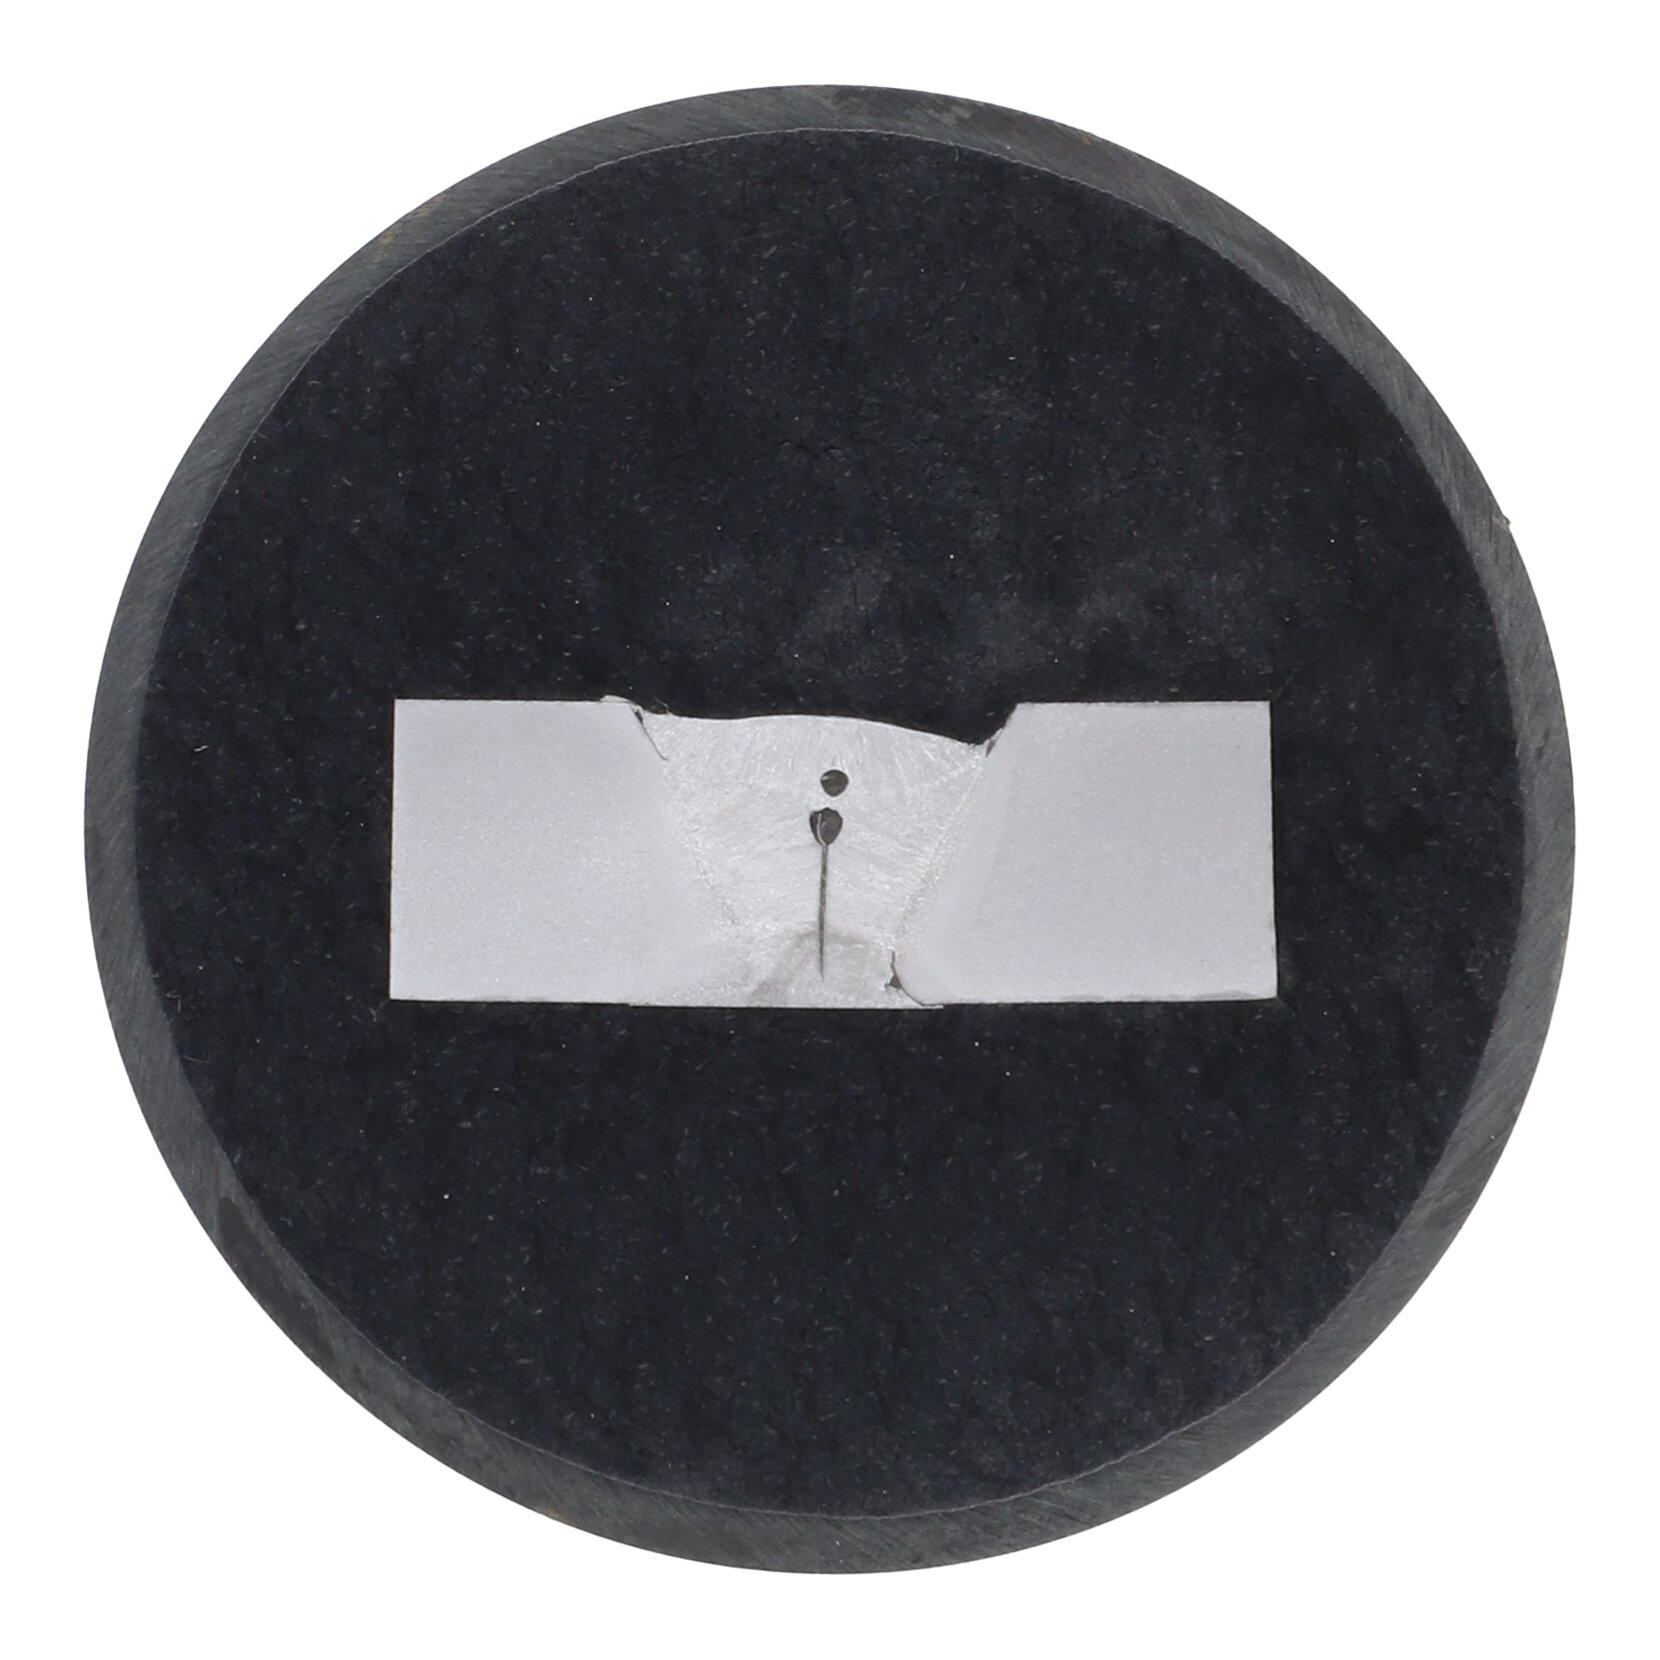 | Roztržení ve svarovém kovu, která zhoršují nosnost a bezpečnost svarového spoje. |
| Vruby | 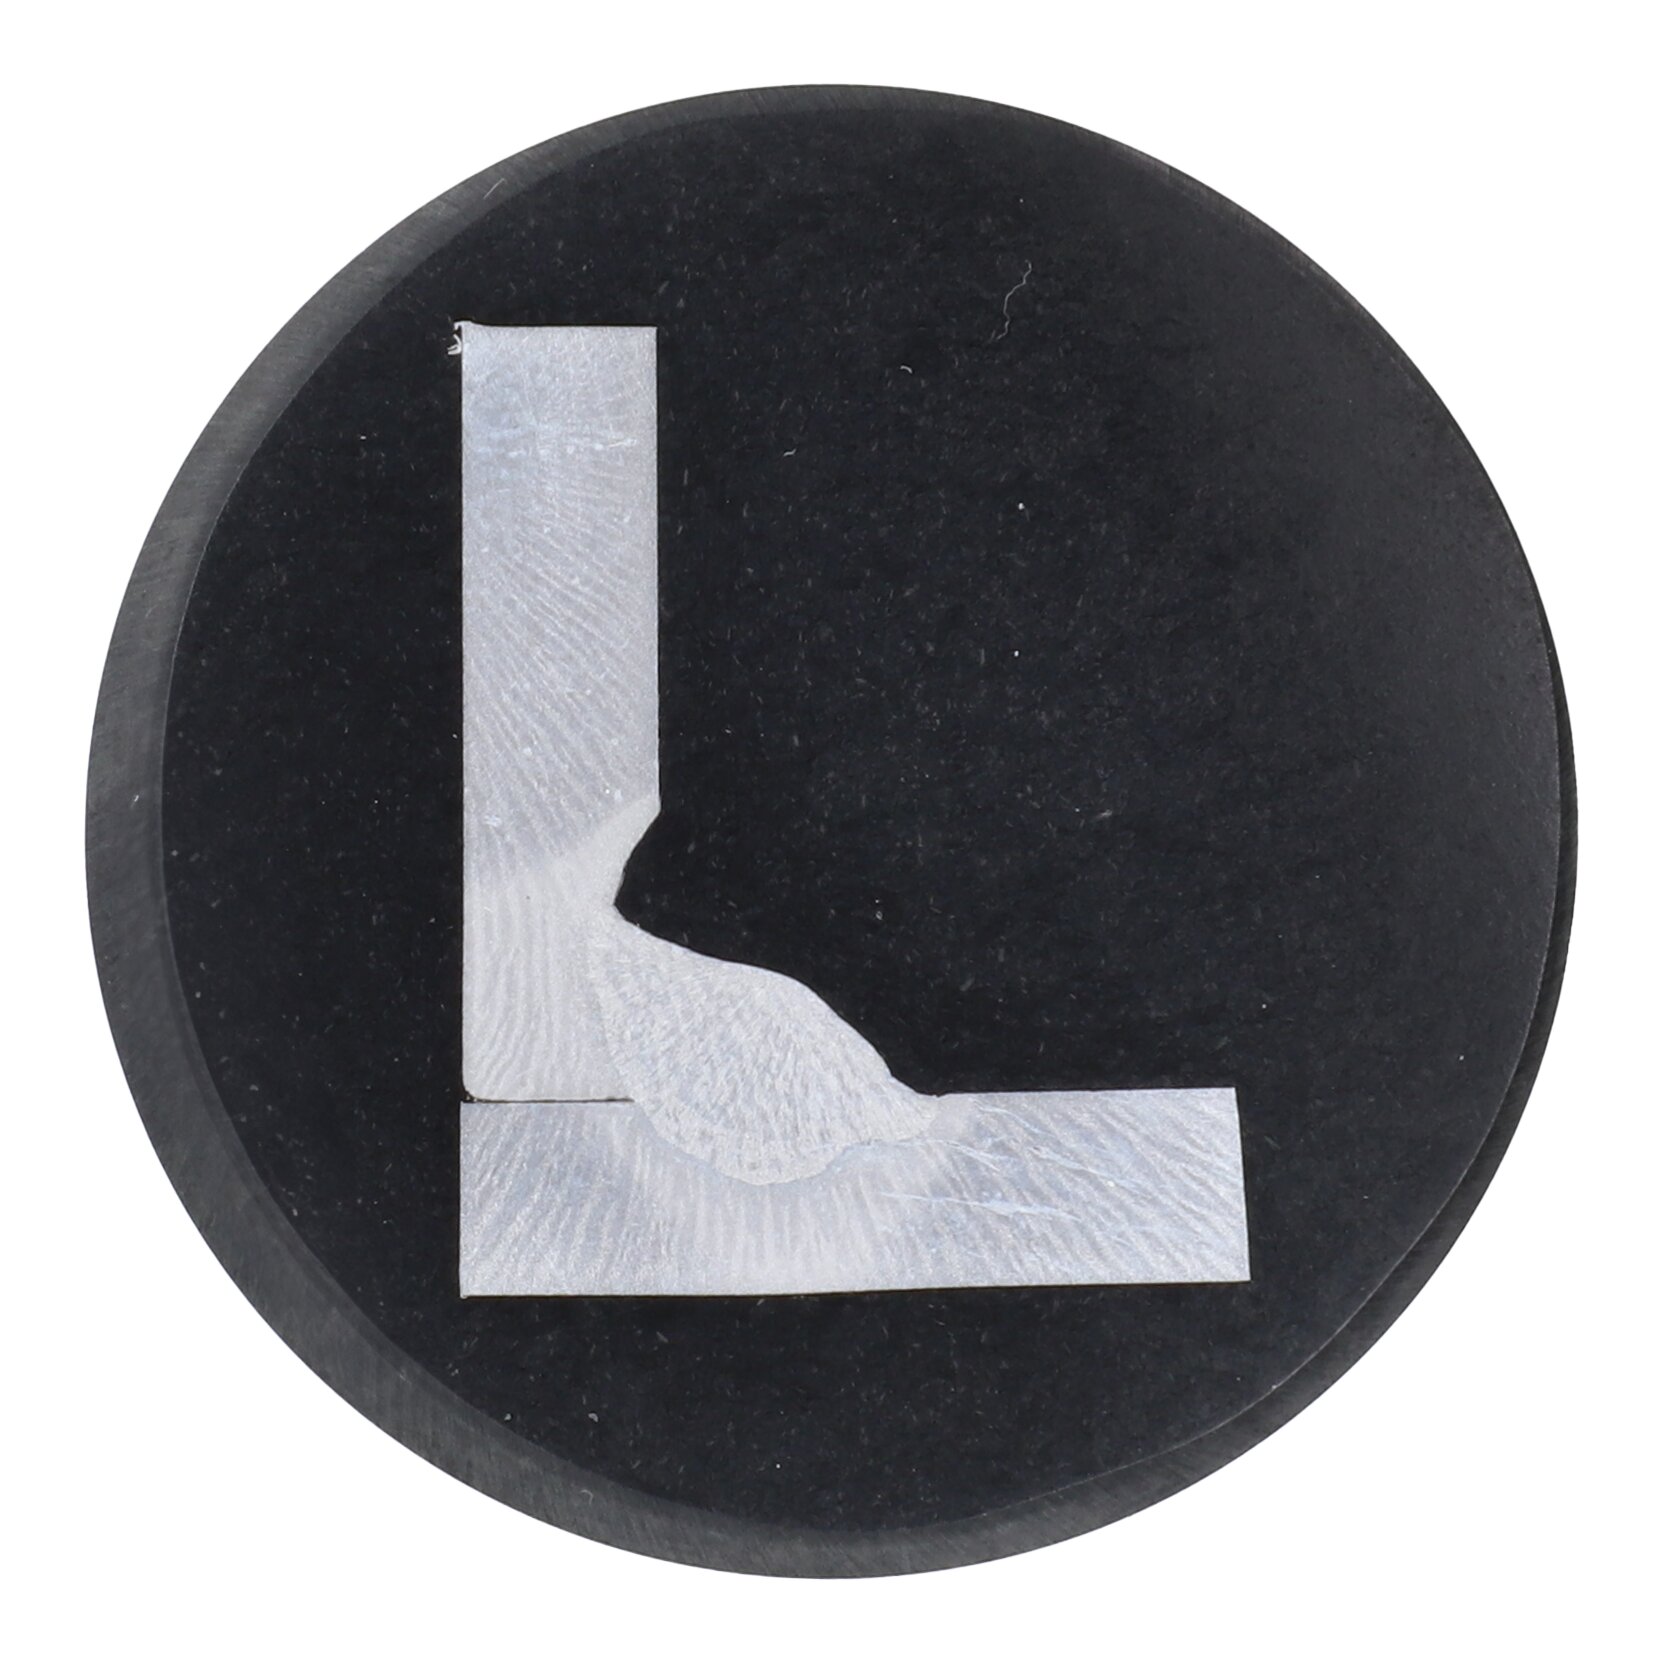 | Rýhovité prohlubně na přechodu mezi svarovým spojem a základním materiálem a také mezi jednotlivými svarovými housenkami |
| Nadměrný průvar | 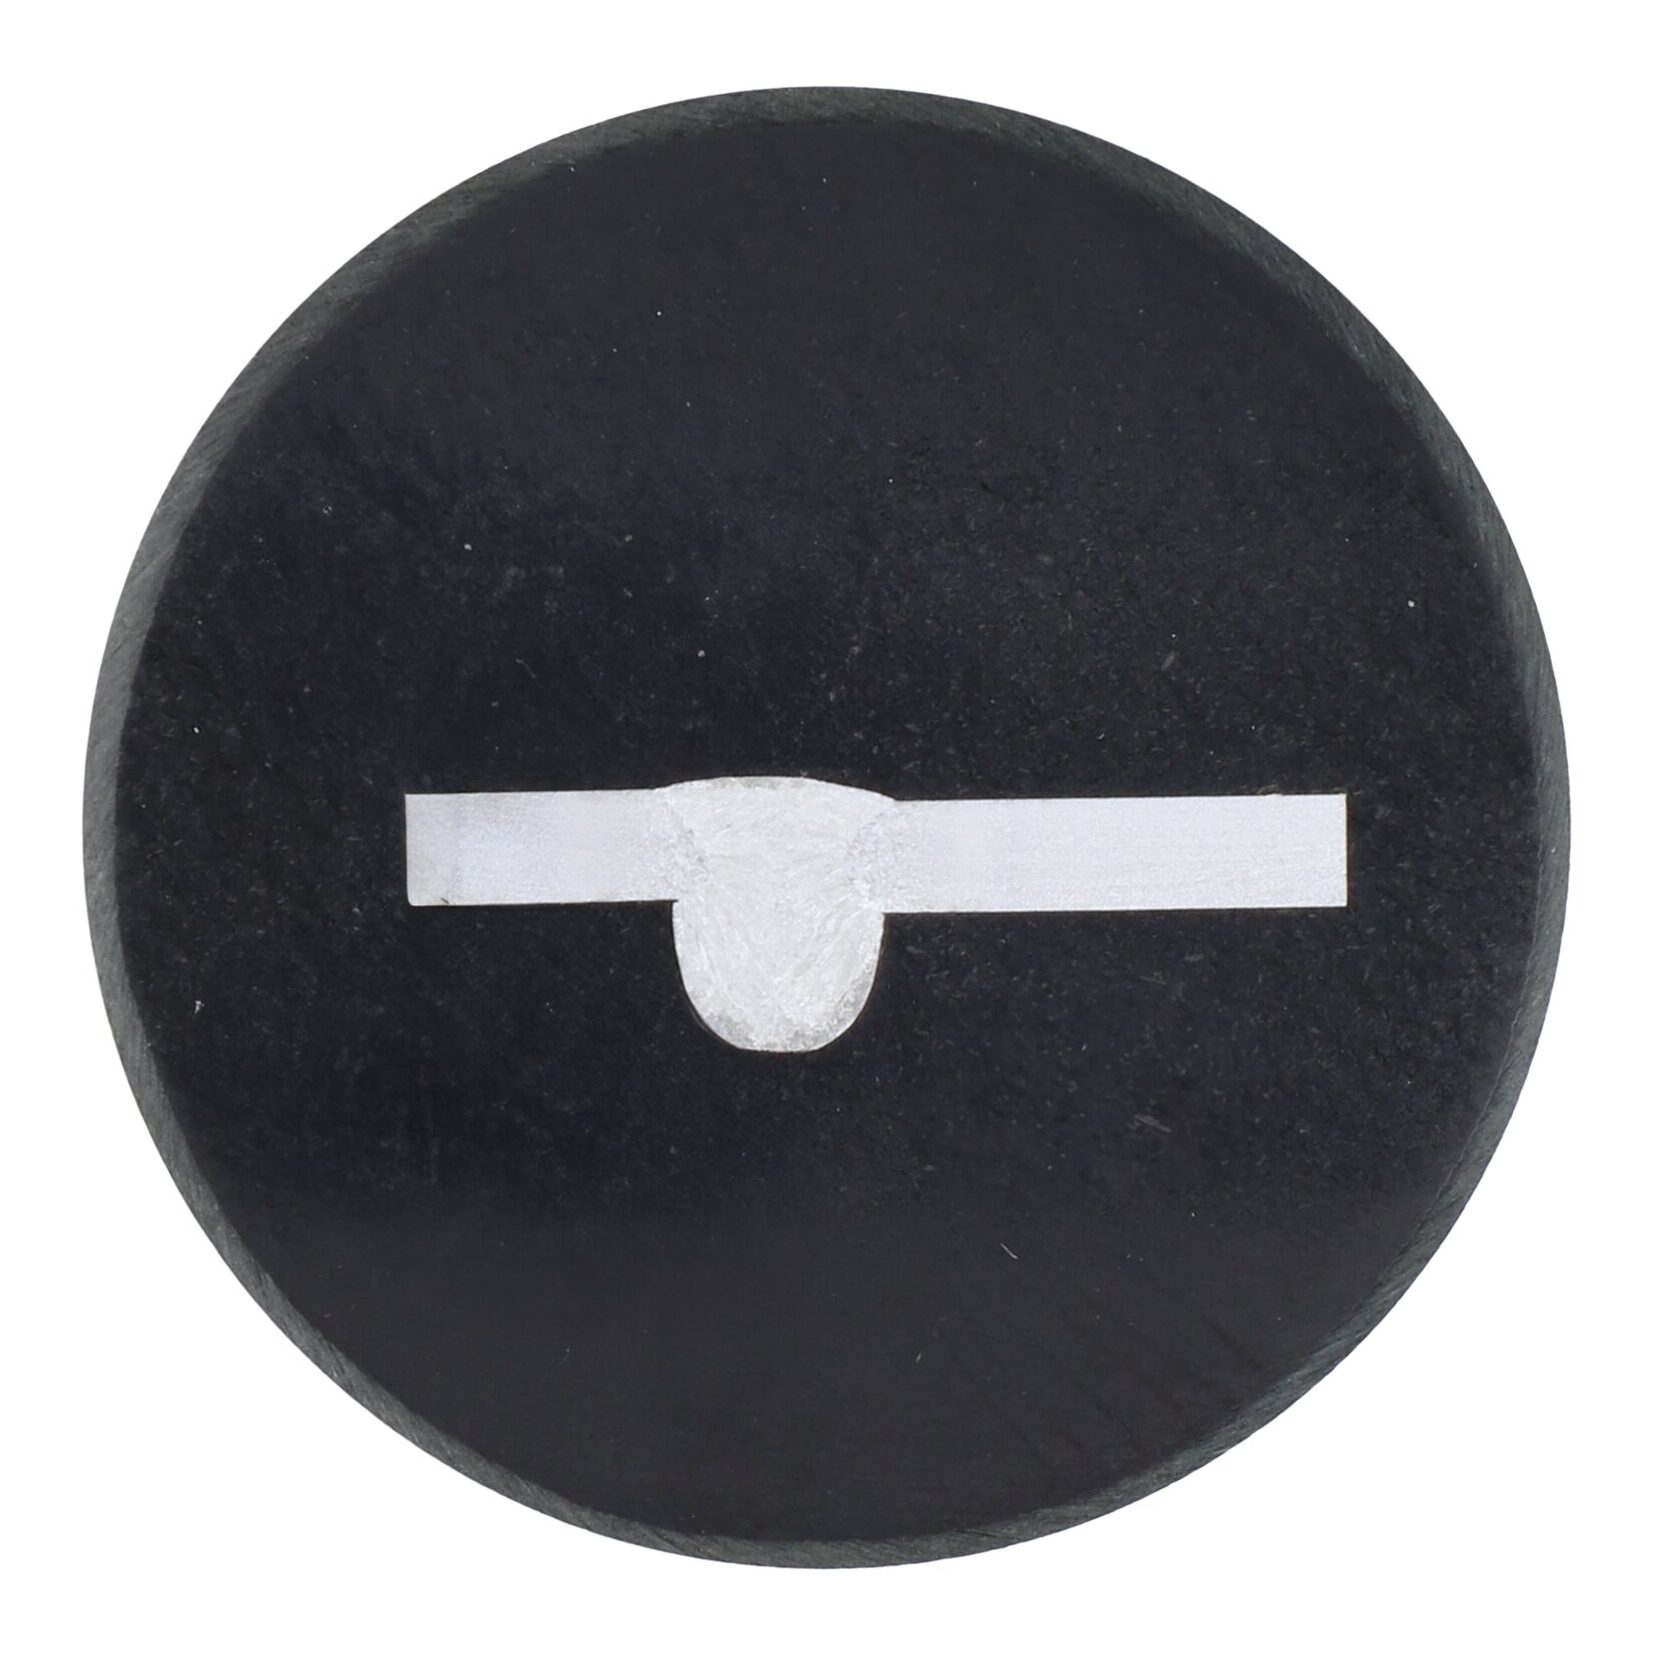 | Nadměrné proniknutí svarového kovu přes kořen svaru s vyklenutím na straně kořene |
| Kráterové trhliny | 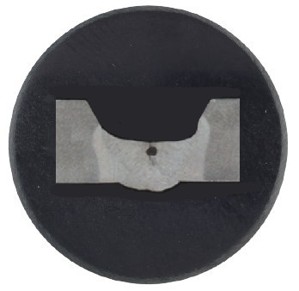 | Trhliny v koncovém kráteru svarového spoje v důsledku smršťovacího napětí při ochlazování |
| Nedostatečné provaření | 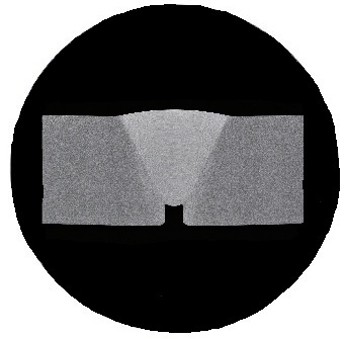 | Neúplné natavení kořenové vrstvy a chybějící spoj v oblasti kořene |
| Převýšení svarového spoje | 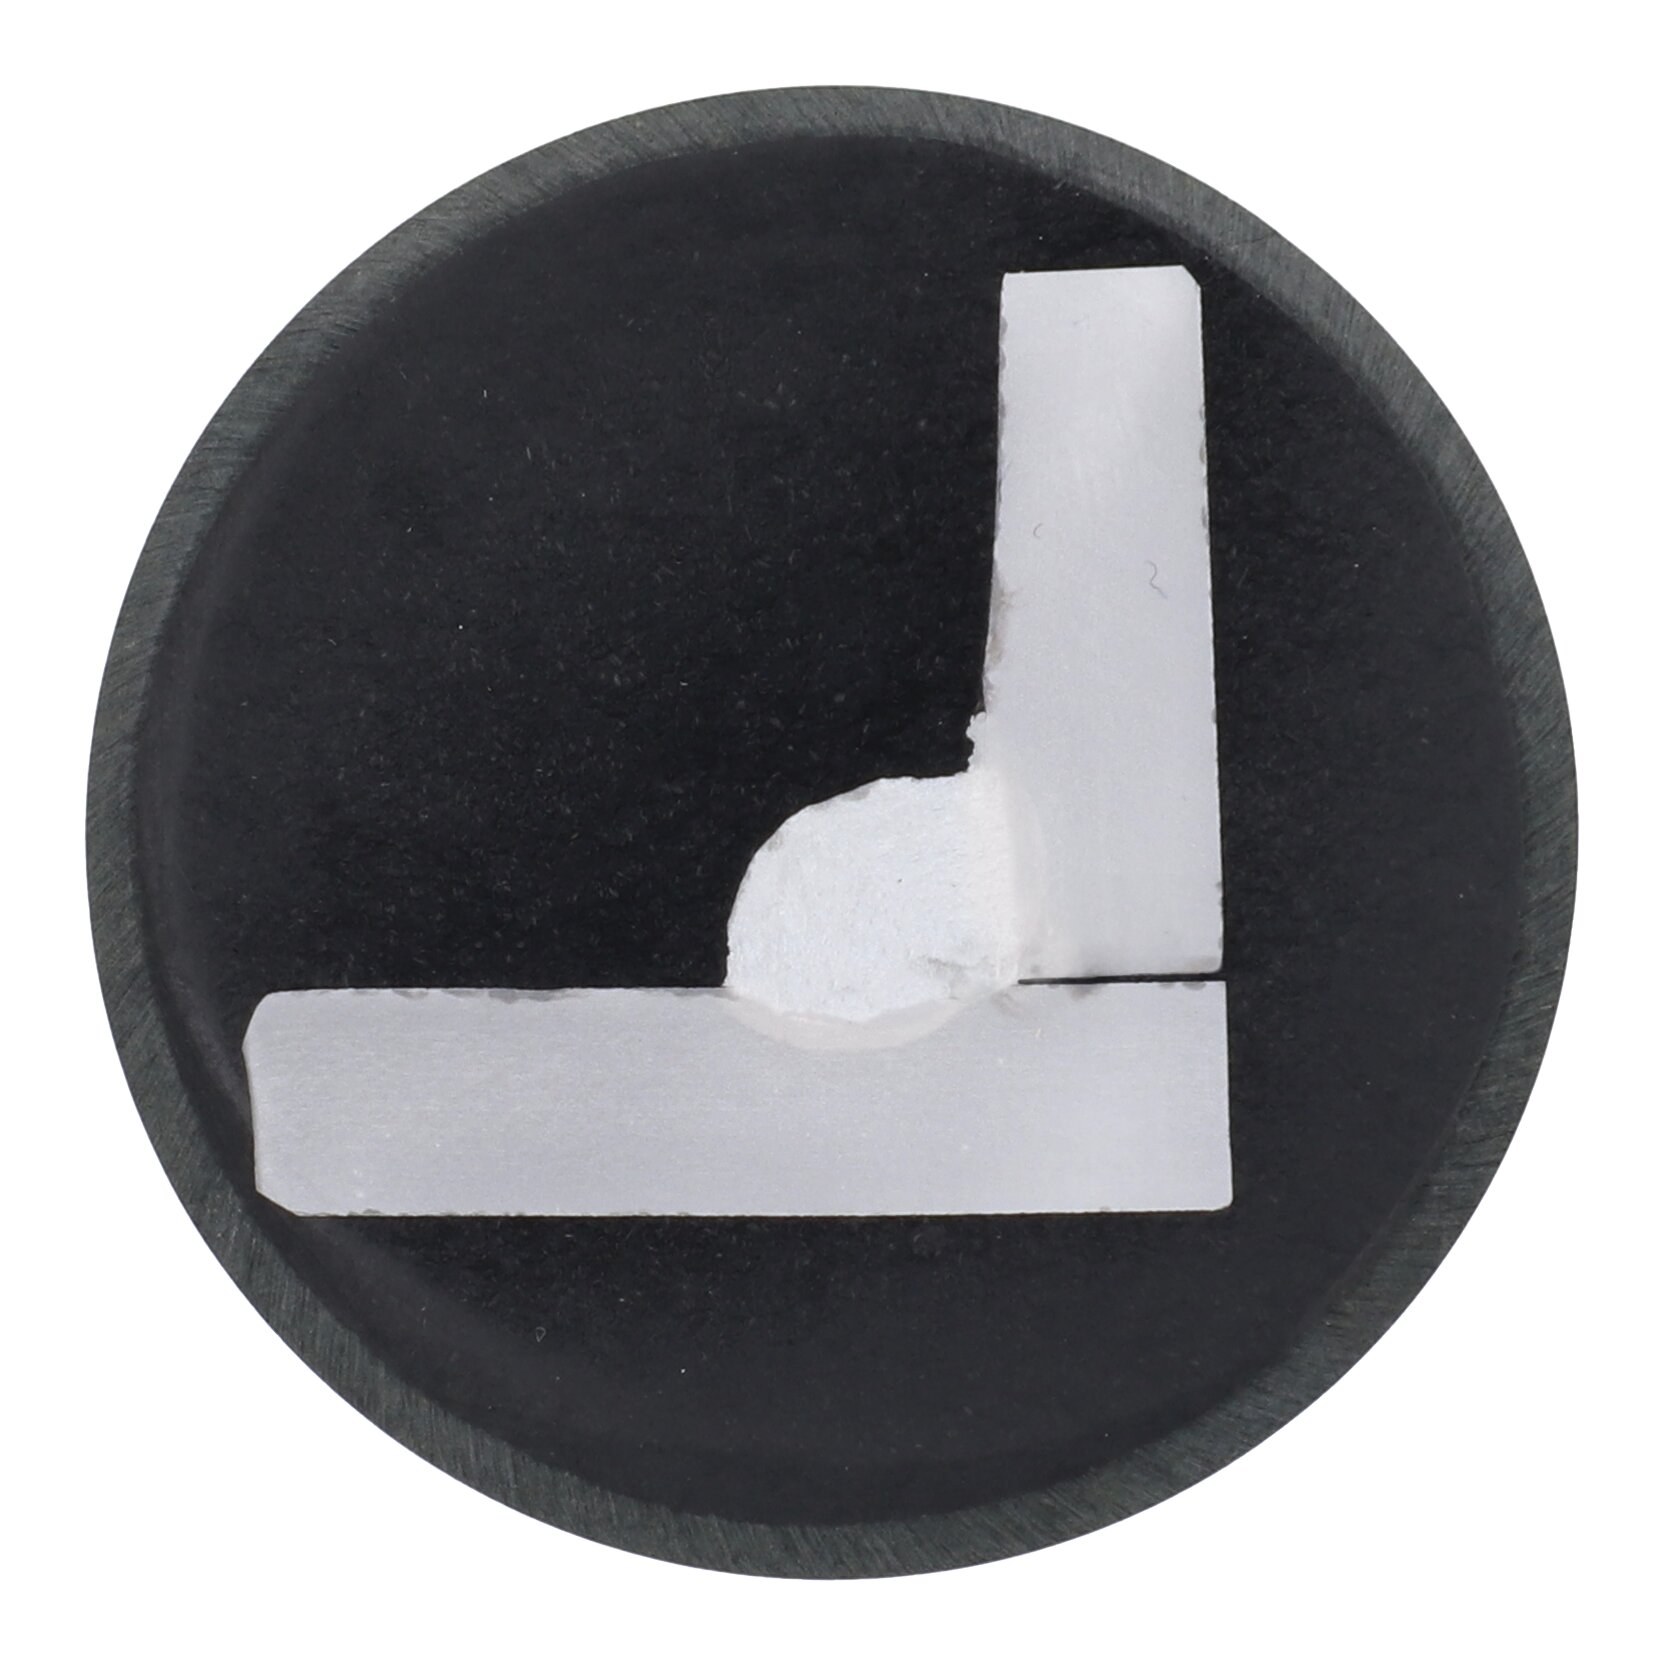 | Příliš silně nanesený svarový kov se svarem vyčnívajícím nad požadovaný rozsah |
| Svařovací rozstřiky | 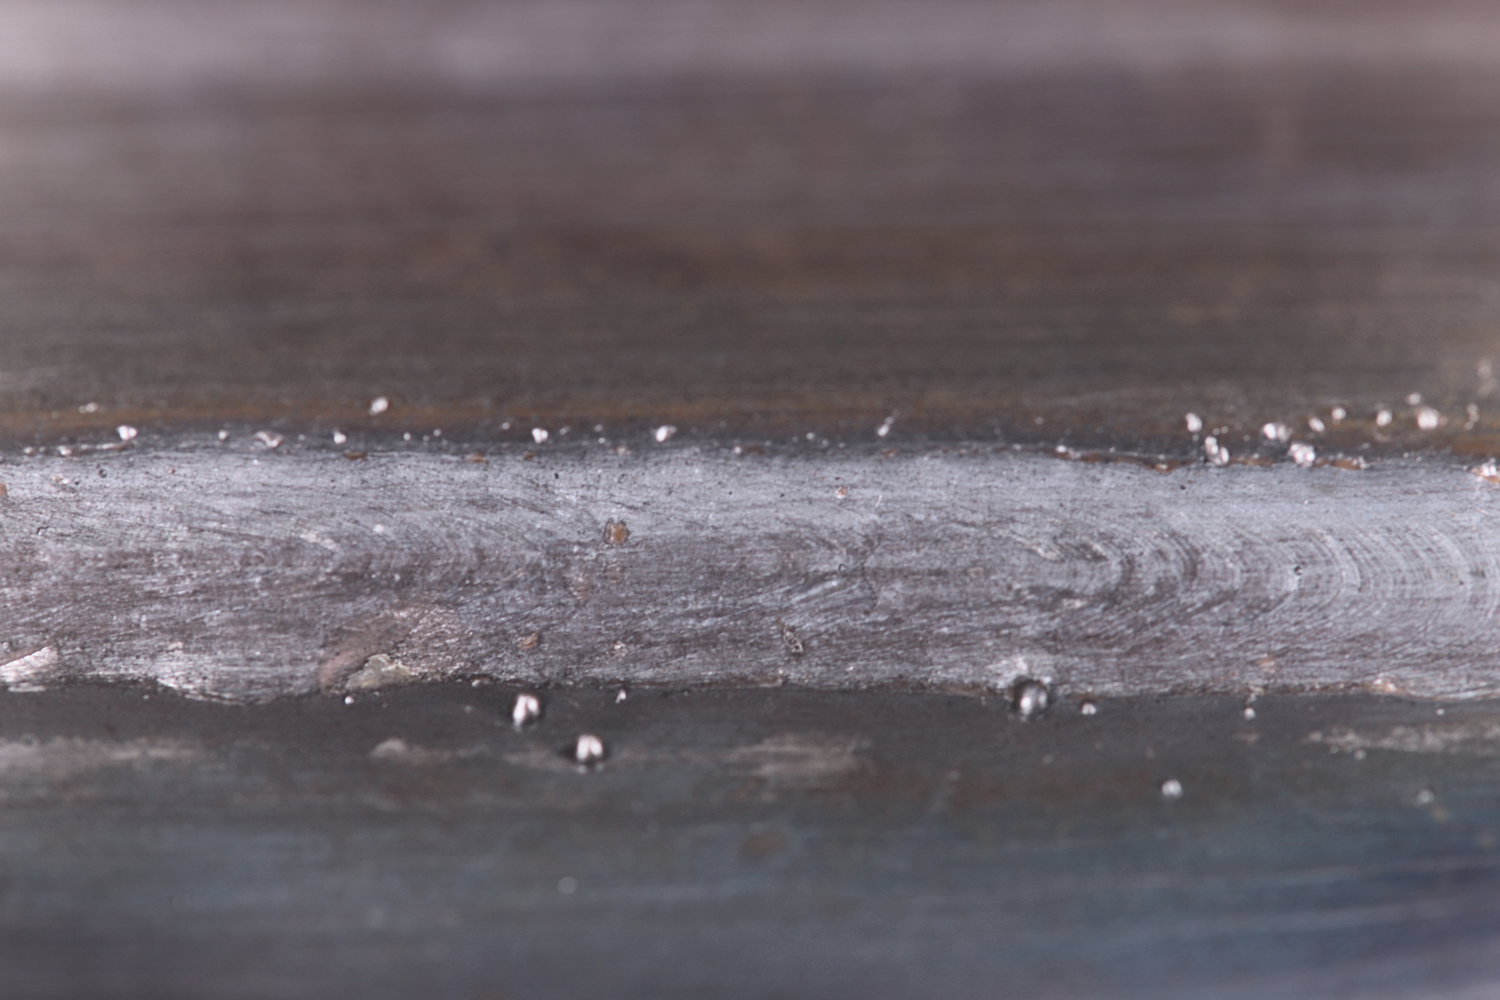 | Vyvržené kovové částice, které během svařování ulpívají na svařenci |
Příčiny a prevence vad svařování
1. Póry
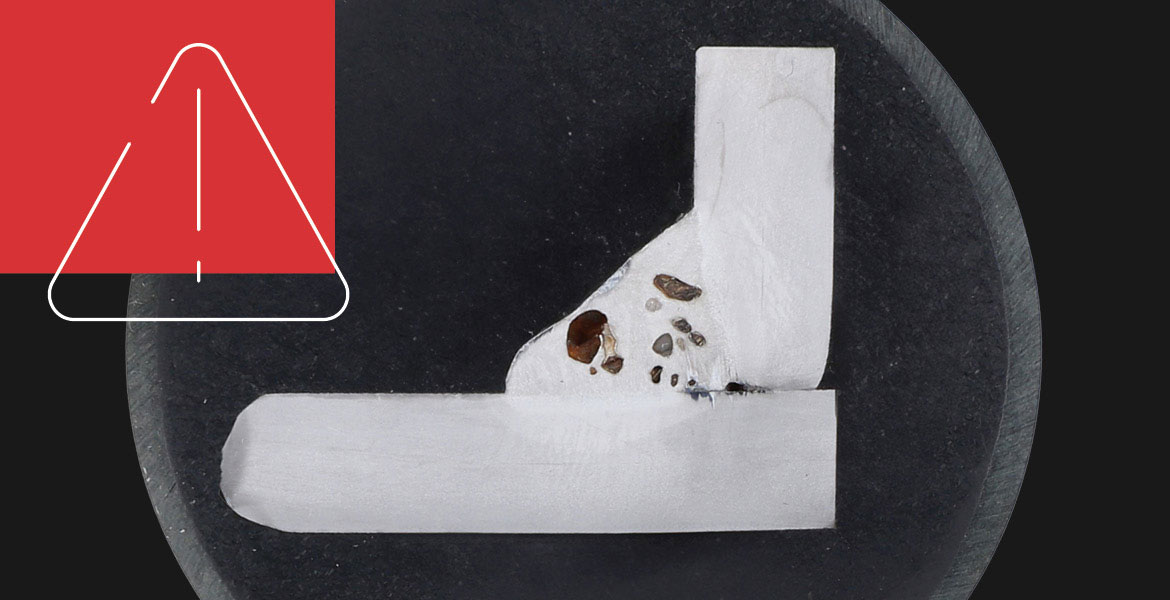
Póry mohou být viditelné na povrchu a pouhým okem nebo se mohou nacházet uvnitř svarového spoje. Vnitřní póry lze například odhalit až pomocí rentgenové zkoušky.
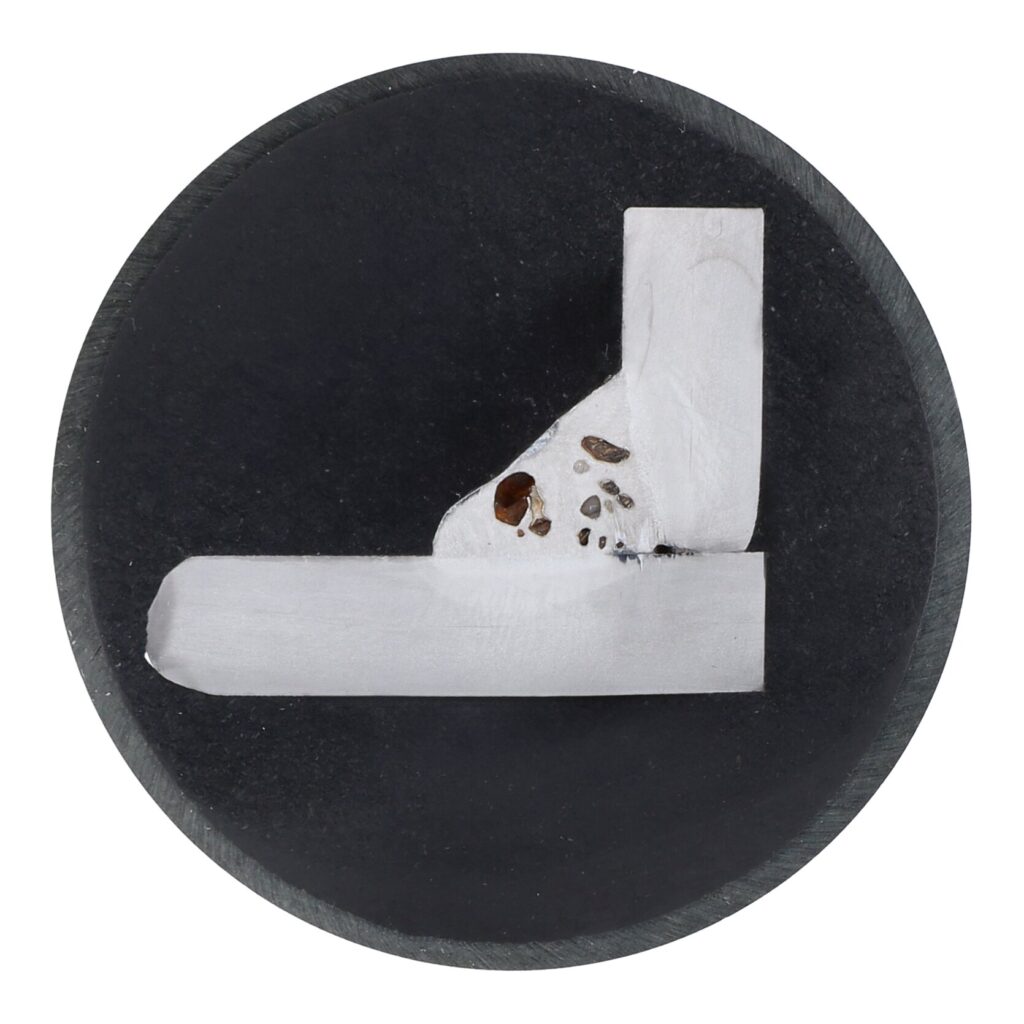
Póry v koutovém svaru: vměstky plynu jsou na mikrosnímcích viditelné jako tmavé dutiny.
Příčiny
Póry vznikají, když jsou plyny během tuhnutí zachyceny ve svarovém kovu, například v důsledku:
- znečištěných, mastných nebo olejových povrchů;
- zbytků krycích vrstev, základních nátěrů nebo ochranných svářečských sprejů;
- nedostatečného množství ochranného plynu;
- příliš velkého množství ochranného plynu s vířením;
- průvanu ve svařovacím prostředí.
Jak pórům předcházet
Dvěma důležitými faktory jsou čistota a správné množství ochranného plynu. Pro posledně jmenované platí obecné pravidlo: průměr drátu x 10. Příliš málo ochranného plynu umožňuje průnik vzdušného kyslíku. Příliš mnoho ochranného plynu může způsobovat víření, které opět nasává vzdušný kyslík do svařovací lázně.
Odborník navíc doporučuje zabránit průvanu. Zejména na staveništích nebo v halách s otevřenými vraty může průvan narušit plynovou ochranu plynem, a to i když je sotva znatelný.
Praktický tip: „Čistota je prvořadá. Povrch by měl být kovově lesklý, bez mastnoty, oleje a jakýchkoli povlaků. Kdo se tímto tipem řídí, už odstranil hlavní příčinu,“ vysvětluje Günter Doblinger.
2. Struskové vměstky
Struskové vměstky jsou nekovové zbytky, které se během svařování zachycují ve svarovém spoji. Vznikají zejména při postupech, při nichž se tvoří struska, například při svařování obalenou elektrodou a při svařování MAG s trubičkovým drátem. Vzhledem k tomu, že tyto vměstky narušují homogenitu svarového spoje, mohou snížit pevnost spoje a v nejhorším případě vytvořit základ pro pozdější vznik trhlin.
Na makrosnímku jsou vměstky strusky mezi svarovými vrstvami rozpoznatelné jako tmavé nekovové oblasti.
Příčiny
Podle odborníka na svařování Güntera Doblingera vznikají struskové vměstky často tehdy, když struska z předchozí svarové vrstvy nebyla zcela odstraněna a nebyly dostatečně odstraněny ani vrstvy okují na povrchu dílu. Také při svařování MAG s trubičkovým drátem může být tzv. přední struska vtažena do svařovací lázně a uzavřena ve svaru.
Mezi další typické příčiny patří:
- příliš nízký svařovací výkon,
- příliš dlouhý oblouk,
- nedostatečná příprava svaru,
- nečistoty nebo rez v oblasti svaru,
- nevhodné vedení hořáku při svařování s trubičkovým drátem.
Jak struskovým vměstkům předcházet
Nejdůležitějším opatřením je i v tomto případě čistý způsob práce. Günter Doblinger doporučuje důkladně odstranit strusku po každé svarové vrstvě a dbát na pečlivou přípravu svaru. Styčná mezera by měla být čistá, bez mastnoty a bez rzi, okují i starých zbytků strusky.
Kromě toho pomáhají následující opatření:
- nastavení dostatečně vysokého svařovacího výkonu;
- udržování co nejkratšího oblouku;
- nastavení polohy hořáku při svařování s trubičkovým drátem tak, aby struska zůstávala za svařovací lázní.
Praktický tip: K prevenci struskových vměstků mohou stačit i malé úpravy parametrů svařování nebo vedení hořáku. Proto se u výrazných svarů vyplatí nejprve zkontrolovat nastavení a přípravu svaru.
3. Nedostatečný průvar nebo neprovaření
Oba tyto typy vad svařování mají společnou příčinu: mezi svarovým kovem a základním materiálem nedochází k dostatečnému spojení – proto se v praxi často posuzují společně. Günter Doblinger zdůrazňuje: „Jedná se o vady, které zvenčí nejsou vždy okamžitě rozpoznatelné, ale výrazně snižují pevnost svarového spoje.“
Makrosnímek s nedostatečným průvarem: svarový kov a základní materiál nejsou zcela spojeny.
Příčiny jsou mimo jiné:
- nevhodná příprava svaru;
- příliš nízký svařovací výkon;
- příliš dlouhý oblouk, příliš vysoká rychlost svařování;
- příliš malá kořenová mezera;
- nevhodné vedení hořáku.
Jak průvaru a neprovaření předcházet
Aby bylo dosaženo úplného spojení, musí být příprava svaru, parametry svařování a vedení hořáku vzájemně sladěny. Zvláště důležitý je dostatečný svařovací výkon a vhodná rychlost svařování.
Pomáhají následující opatření:
- zvýšení svařovacího výkonu,
- zkrácení délky oblouku,
- snížení rychlosti svařování,
- přizpůsobení přípravy svaru podle použitého materiálu a jeho tloušťky,
- zajištění rovnoměrného vedení hořáku.
4. Trhliny (trhliny vzniklé za tepla)
Trhliny vzniklé za tepla jsou většinou způsobeny nepříznivými podmínkami během tuhnutí svarového kovu. Častou příčinou je nepříznivý poměr mezi šířkou a hloubkou svarového spoje. Je-li svar velmi úzký a hluboký, riziko tvorby trhlin se zvyšuje. K trhlinám vzniklým při tuhnutí může vést i velmi široká tavná lázeň při velkých styčných mezerách.
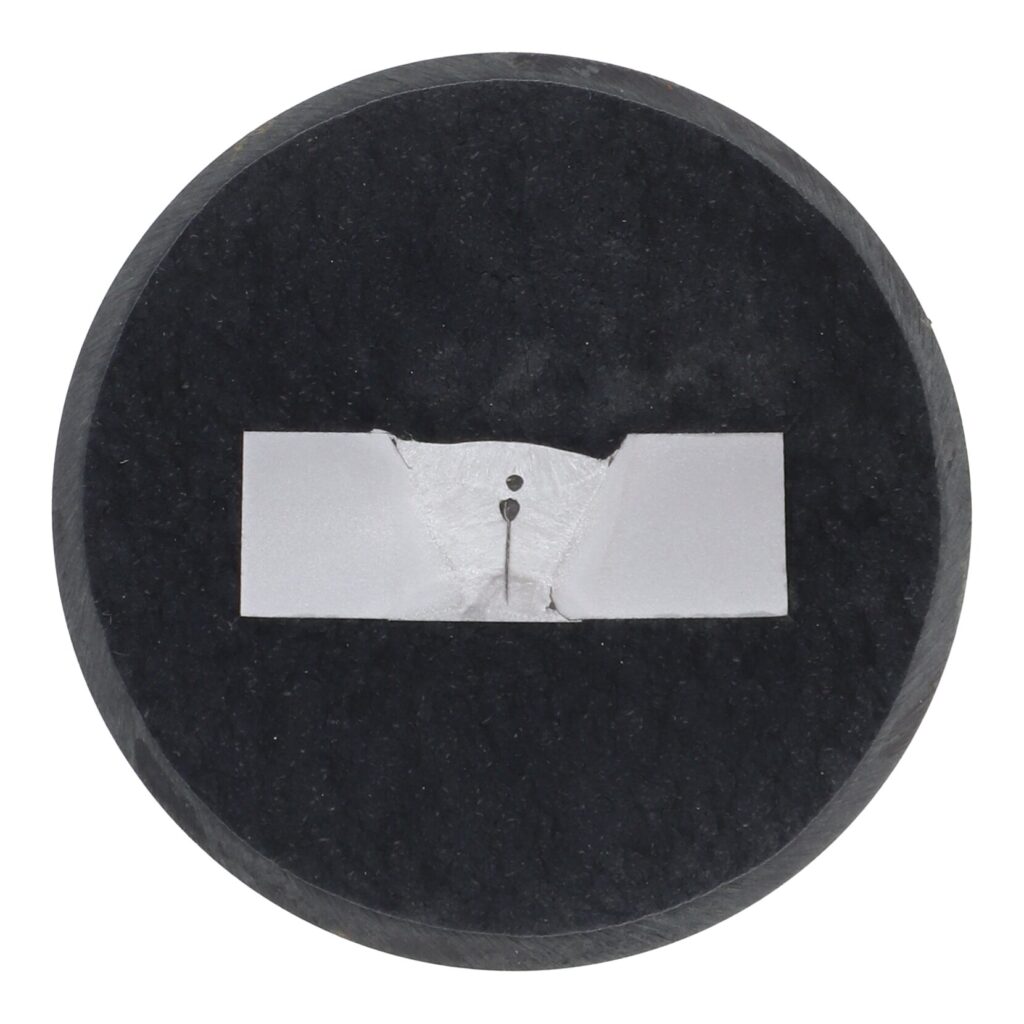
Makrosnímek svarového spoje s trhlinou
Dalšími možnými příčinami trhlin vzniklých za tepla jsou:
- vysoké vnitřní pnutí v dílu,
- nevhodný přídavný materiál,
- příliš velká omezení daná dílem,
- nevhodné parametry svařování nebo geometrie svaru.
Jak trhlinám předcházet
Aby se předešlo trhlinám vzniklým za tepla, je třeba vzájemně sladit parametry svařování, přídavný materiál a přípravu dílu.
Kromě toho pomáhají následující opatření:
- zajištění vyváženého poměru šířky a hloubky svarového spoje,
- přivaření dílu, pokud možno bez pnutí,
- použití vhodného přídavného materiálu,
- zohlednění svařovacích sekvencí a stavu pnutí již během plánování.
„Příčinou často není jediná chyba přisvařování, ale souhra několika nepříznivých faktorů,“ uvádí Günter Doblinger.
5. Vruby
Vruby vznikají, když se základní materiál lokálně roztaví, ale daná oblast není dostatečně vyplněna svarovým kovem. Tím vzniká vrubový účinek, který může negativně ovlivnit pevnost a únavovou pevnost svarového spoje. Vruby se mohou vyskytnout jak u koutových, tak u tupých svarů.
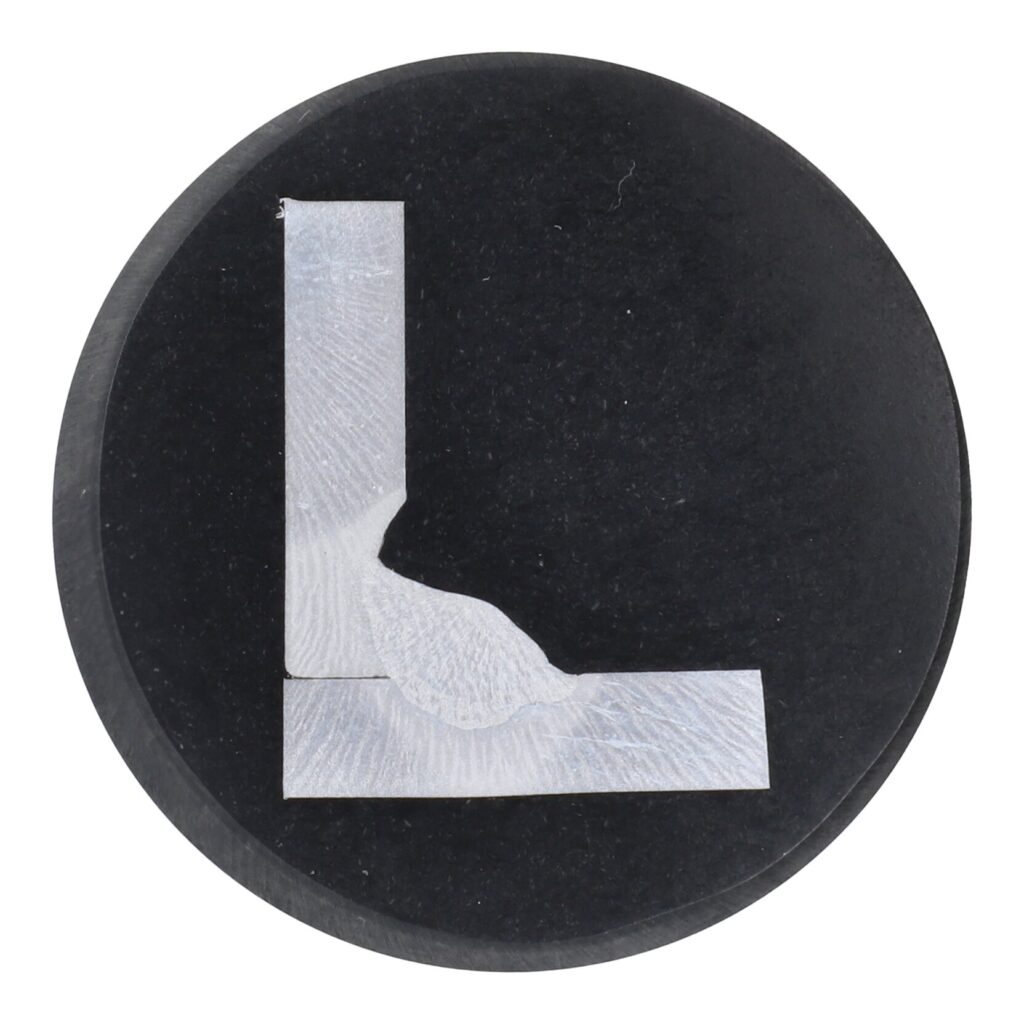
Vrub na boku svaru: přechod mezi svarovým spojem a základním materiálem vykazuje prohlubně.
Příčinou je často příliš vysoká rychlost svařování. Pokud se svařuje příliš rychle, nezbývá dostatek času na to, aby se na boky svaru naneslo dostatečné množství svarového kovu.
Ke vzniku vrubů může vést i příliš malý boční rozkyv svařovacího hořáku. Günter Doblinger to popisuje takto: „Pokud boční rozkyv při svařování tupého svaru není dostatečně velký, materiál na základním materiálu se roztaví, ale nedojde k dostatečnému vyplnění. Tím vzniká vrub.“
Vzniku vrubů napomáhá také příliš dlouhá délka oblouku, která je spojena se zvýšeným svařovacím napětím, stejně jako nevhodná poloha nebo sklon hořáku.
Jak vrubům předcházet
Dbejte na to, abyste sladili parametry svařování s vedením hořáku. Günter Doblinger zejména doporučuje snížit rychlost svařování a dbát na dostatečnou šířku rozkyvu.
Kromě toho pomáhají následující opatření:
- zkrácení délky oblouku a tím i napětí,
- přizpůsobení svařovacího výkonu podle materiálu a geometrie svaru,
- pravidelná kontrola polohy hořáku a v případě potřeby korekce,
- sladění svařovacího výkonu a rychlosti posuvu,
- pravidelná vizuální kontrola boků svaru.
Praktický tip: Dbejte na správnou polohu hořáku. V případě koutových svarů by měl být svařovací hořák veden pokud možno pod úhlem asi 45°, u tupých svarů pokud možno svisle tak, aby byl svarový kov nanášen rovnoměrně na obou stranách.
6. Nadměrný průvar a propadnutí kořene
V případě nadměrného průvaru, označovaného také jako propadnutí kořene, svarový kov proniká příliš hluboko do kořenové vrstvy svarového spoje. Na straně kořene vzniká zřetelné vyklenutí. K této vadě dochází zejména u tupých svarů a je většinou způsobena příliš vysokým vnosem tepla, příliš velkou styčnou mezerou nebo nevhodným nastavením svařovacího výkonu a rychlosti svařování.
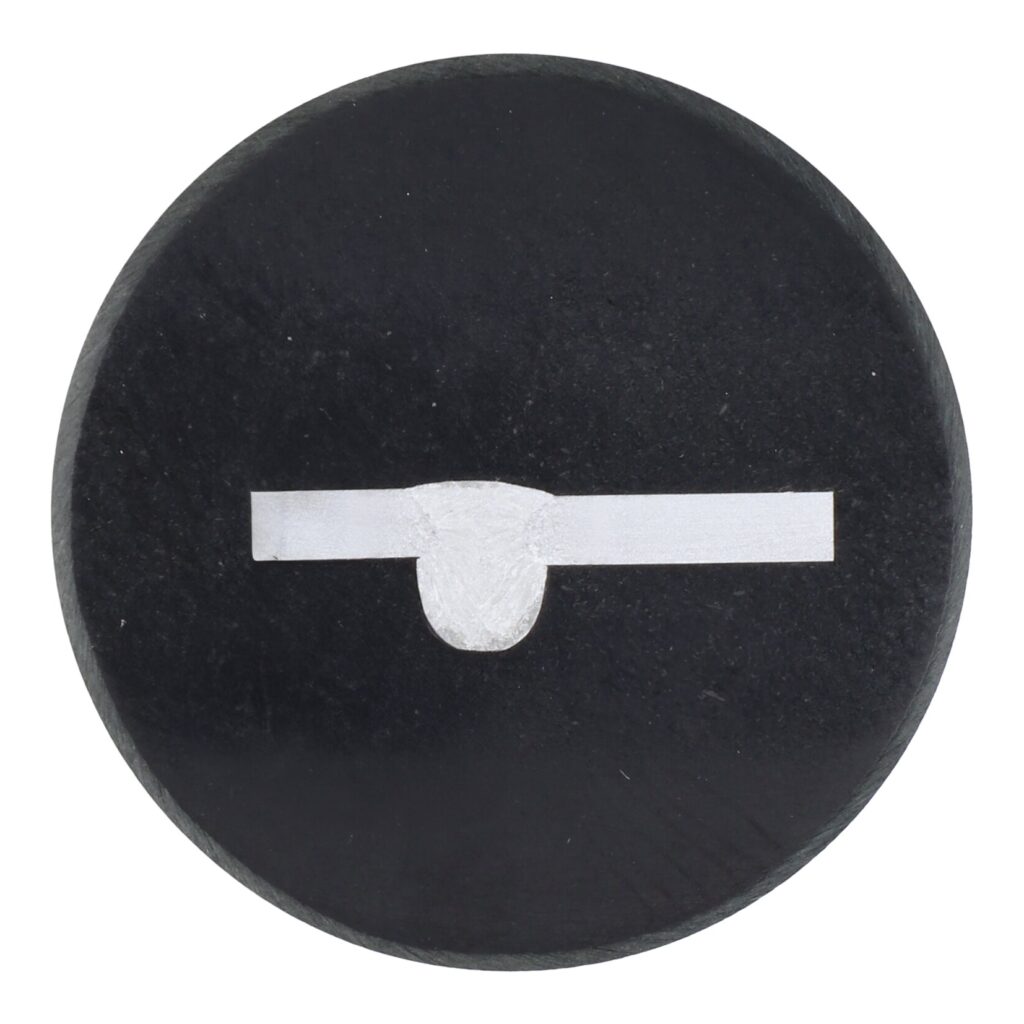
Nadměrný průvar vzniká, když je kořenovou vrstvou protlačeno příliš mnoho svarového kovu.
Jak nadměrnému průvaru předcházet
Abyste zabránili propadnutí kořene, je třeba vnos tepla pečlivě přizpůsobit materiálu a tloušťce dílu. Stejně důležitá je čistá a rozměrově přesná příprava svaru.
V praxi se osvědčila následující opatření:
- udržování rozměrů styčné mezery v rámci stanovených tolerancí, pokud je to možné;
- dostatečné dimenzování kořenové vrstvy;
- sladění rychlosti svařování a velikosti proudu;
- pečlivá kontrola přípravy svaru a geometrie spoje.
Praktický tip: Pokud kořenová strana svarového spoje vykazuje výrazné vyklenutí, vyplatí se nejprve zkontrolovat nastavený svařovací výkon a rozměry styčné mezery. Propadnutí kořene lze často zabránit snížením vnosu tepla nebo úpravou šířky styčné mezery.
7. Kráterové trhliny
Kráterové trhliny, nazývané také trhliny koncového kráteru, se vyskytují na konci svarového spoje. Vznikají v kráteru svarového spoje, tedy v oblasti, která zůstává po dokončení svařovacího procesu. Během ochlazování se svarový kov smršťuje. Je-li množství svarového kovu nedostatečné, v koncovém kráteru svaru vznikají jemné trhliny.
Makrosnímek svarového spoje s kráterovou trhlinou v oblasti koncového kráteru.
Příčinami jsou:
- silné smrštění svarového kovu při ochlazování
- příliš rychlé snižování nebo náhlé vypnutí svařovacího výkonu,
- nedostatečně vyplněný koncový kráter,
- příliš rychlé odtažení svařovacího hořáku,
- chybějící dofuk ochranného plynu na konci svařování.
Jak kráterovým trhlinám předcházet
Kráterovým trhlinám lze obvykle zabránit řízeným ukončením svařovacího procesu. Koncový kráter by měl být před zhasnutím oblouku vyplněn co nejvíce.
Pomáhají také následující opatření:
- postupné snižování svařovacího výkonu před koncem svařování;
- ponechání svařovacího hořáku po vypnutí krátce na místě;
- ponechání dofuku ochranného plynu až do ztuhnutí svařovací lázně;
- volba parametrů svařování tak, aby svařovací lázeň vytékala řízeně.
Praktický tip: Poslední centimetr svarového spoje si zaslouží stejnou pozornost jako zbytek svaru. Pokud svařovací proces neukončíte náhle, ale cíleně vyplníte koncový kráter a svařovací hořák po krátkou dobu ponecháte na místě, můžete často zabránit vzniku kráterových trhlin již v zárodku.
8. Nedostatečné provaření
V případě nedostatečného provaření tupého svaru není kořenová vrstva zcela roztavena. Svarový kov nepronikl dostatečně hluboko do kořenové mezery a nespojil se zcela se základním materiálem.
Nedostatečné provaření tupého svaru
Nedostatečné provaření vzniká často v případě, že nebyla optimálně provedena příprava svaru. Typickými příčinami jsou příliš vysoká ploška kořene, příliš malá kořenová mezera nebo příliš malý úhel otevření. K tomu, že svarový kov nepronikne dostatečně do oblasti kořene, může vést také příliš nízký svařovací výkon, příliš vysoká rychlost svařování nebo nevhodná poloha svařovacího hořáku.
Jak nedostatečnému provaření předcházet
- Příprava správné výšky plošky kořene
- Nastavení správné šířky styčné mezery
- Dostatečné dimenzování bodových svarů
- Volba požadovaného svařovacího výkonu
9. Převýšení svarového spoje
V případě převýšení přesahuje svarový spoj požadovanou výšku. Příčinou je nadměrné množství naneseného svarového kovu. V závislosti na požadavcích může převýšený spoj ovlivnit geometrii dílu a vyžadovat dodatečné úpravy.
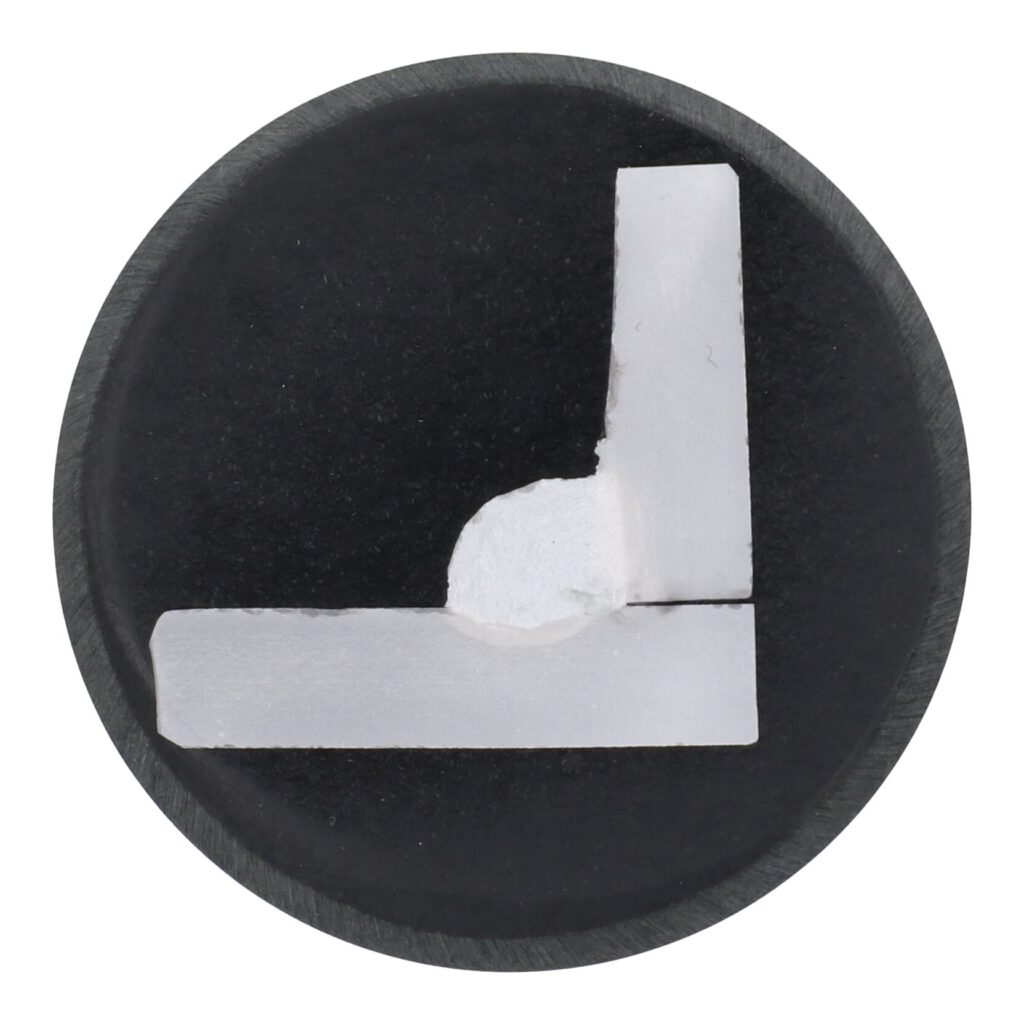
Převýšení svarového spoje v důsledku nadměrného množství naneseného svarového kovu
K převýšení svarového spoje dochází často tehdy, když je naneseno více svarového kovu, než kolik je možné při zvolené rychlosti svařování zpracovat. Přebytečný materiál se nemůže rovnoměrně rozložit a hromadí se na povrchu svaru.
Mezi další běžné příčiny patří:
- příliš mnoho přídavného materiálu,
- příliš nízká rychlost svařování,
- špatná poloha svařovacího hořáku,
- parametry svařování nesladěné optimálně.
Jak převýšení svarového spoje předcházet
Günter Doblinger doporučuje posuzovat parametry svařování – zejména rychlost svařování, rychlost drátu a vedení hořáku – vždy ve vzájemné součinnosti a v případě potřeby je cíleně upravovat. Často lze daný druh svaru výrazně zlepšit již drobnými korekcemi parametrů.
Osvědčila se následující opatření:
- zvýšení rychlosti svařování,
- použití méně přídavného materiálu,
- úprava polohy svařovacího hořáku,
- optimální sladění rychlosti drátu a svařovacího výkonu.
10. Svařovací rozstřiky
Svařovací rozstřiky jsou malé kovové částice, které jsou během svařovacího procesu vymrštěny z oblasti oblouku nebo tavné lázně a ulpívají na svařenci.
Mezi běžné příčiny patří:
- znečištěný povrch dílu;
- nesprávně nastavené parametry svařování;
- nedostatečná kvalita přídavného materiálu;
- nevhodná kombinace napětí, velikosti proudu a rychlosti drátu.
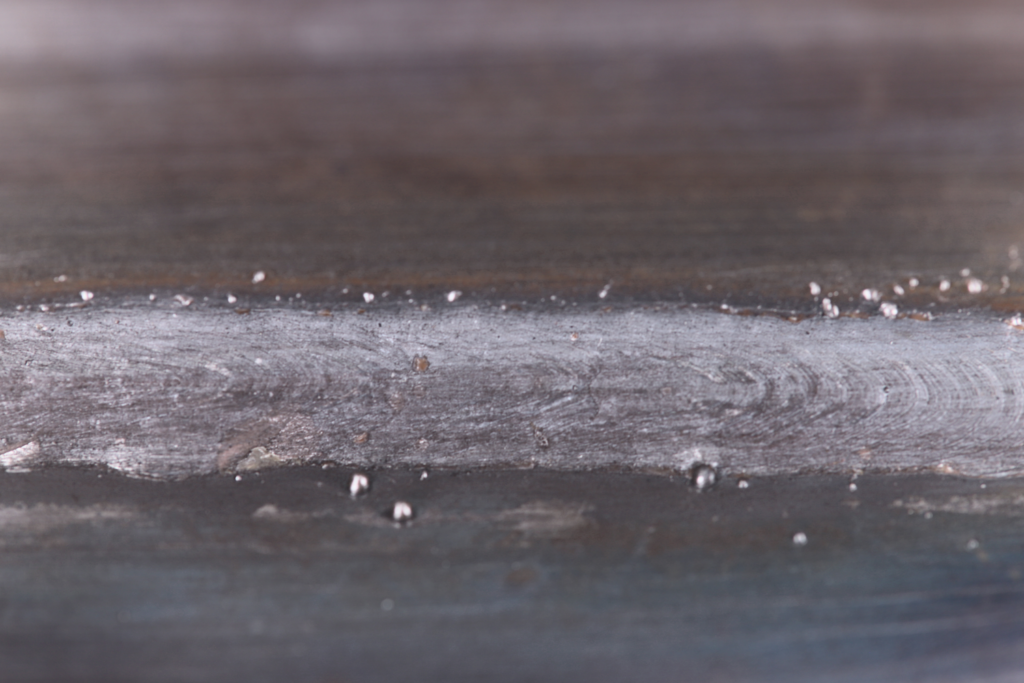
Příklad svařovacích rozstřiků podél svarového spoje
Jak svařovacím rozstřikům předcházet
Chcete-li omezit svařovací rozstřiky, je třeba parametry svařování pečlivě přizpůsobit materiálu, přídavnému materiálu a svařovací úloze. Neméně důležité jsou čisté povrchy svařenců a vysoce kvalitní přídavné materiály.
Další tip: Vzhledem k tomu, že příčiny a protiopatření jsou velmi rozmanité, věnovali jsme tomuto tématu samostatný příspěvek. Podrobný popis opatření najdete v našem článku na blogu Osm tipů, jak zabránit svařovacím rozstřikům.
Jak rozpoznat vady svarů?
Vnější vady svarů lze rozpoznat již při vizuální kontrole, například vruby, povrchové póry nebo svařovací rozstřiky.
Pro vnitřní vady svarů se používají nedestruktivní zkušební metody.
Mezi ně patří mimo jiné:
- Vizuální kontrola (VT): vizuální kontrola povrchu.
- Zkouška kapilární (PT): detekce povrchových vad.
- Zkouška magnetickou metodou práškovou (MT): zkouška magnetizovatelných materiálů.
- Zkouška prozářením (RT): zviditelnění vnitřních vad.
- Zkouška ultrazvuková (UT): kontrola vnitřních nerovnoměrností.
U pórů je rozlišení obzvláště zřetelné: povrchové póry jsou viditelné, zatímco vnitřní póry lze odhalit například pomocí zkoušky prozářením.
Jak moderní svařovací přístroje pomáhají předcházet vadám svarů?
Moderní svařovací systémy mohou přispět ke snížení typických zdrojů chyb při svařování. Patří mezi ně stabilní obloukové procesy, vhodné svařovací programy, reprodukovatelné parametry a digitální asistenční funkce, které podporují odborné svářeče při jejich práci.
Ruční svařovací přístroje, robotická svařovací řešení a automatizované svařovací systémy společnosti Fronius pomáhají standardizovat svařovací procesy a zvyšovat jejich spolehlivost.
Rozhodující však není pouze svařovací přístroj. Důležitou roli hraje také vedení hořáku, stav spotřebních dílů, přívod ochranného plynu a příprava svařence.
Závěr: klíčem k prevenci vad svarů je pochopení jejich příčin
Kromě vhodné svařovací techniky ke kvalitě svarů významnou měrou přispívají také zkušenosti a pečlivost svářeče. „Důkladná příprava je často podceňována. Chyby často nevznikají až při samotném svařování, ale již při přípravě a nastavování svařenců. Důležité je také porozumět typickým vadám svarů a jejich příčinám. Protože pouze ti, kteří znají příčiny, mohou cíleně zlepšit kvalitu svarů a vyhnout se nákladným dokončovacím pracím,“ shrnuje Günter Doblinger.
Chcete se do světa svarových spojů ponořit hlouběji? Pak vám doporučujeme náš článek na blogu Základy svarových spojů: rozdělení, použití a tipy. Přejeme vám příjemné čtení!
Často kladené otázky týkající se vad svarů
Proč je kvalita svaru tak důležitá?
Kvalita svarového spoje je rozhodující pro bezpečnost, pevnost a životnost dílu. Záleží přitom nejen na vnějším vzhledu, ale především na tom, zda jsou splněny požadované mechanické, geometrické a kvalitativní požadavky. Vady svarů mohou snížit zatížitelnost a v nejhorším případě vést ke vzniku trhlin nebo selhání.
Které vady svarů jsou obzvláště kritické?
Kritické jsou zejména vady svařování, jako je nedostatečné provaření, neprovaření nebo příslušné vnitřní vady, protože mohou narušit pevnost a provozní bezpečnost dílu. To, zda je vada přípustná, závisí na použití, materiálu, kvalitativní třídě a příslušné normě.
Jaké typické chyby při svařování dělají začátečníci?
Mezi běžné chyby začátečníků patří nesprávné držení hořáku, nesprávná vzdálenost, nevhodné parametry, nedostatečná příprava svařence, nesprávné množství ochranného plynu a nerovnoměrné vedení hořáku. Tyto faktory mohou způsobit mimo jiné póry, vruby, neprovaření nebo asymetrické svary.
Které vady svarů vedou k nejvyšším dodatečným nákladům?
Obzvláště nákladné jsou vady, které jsou odhaleny až po dokončení výroby nebo během provozu. V takových případech mohou dodatečné opravy, výměna dílů, výpadky výroby nebo dokonce selhání dílů představovat značné náklady.