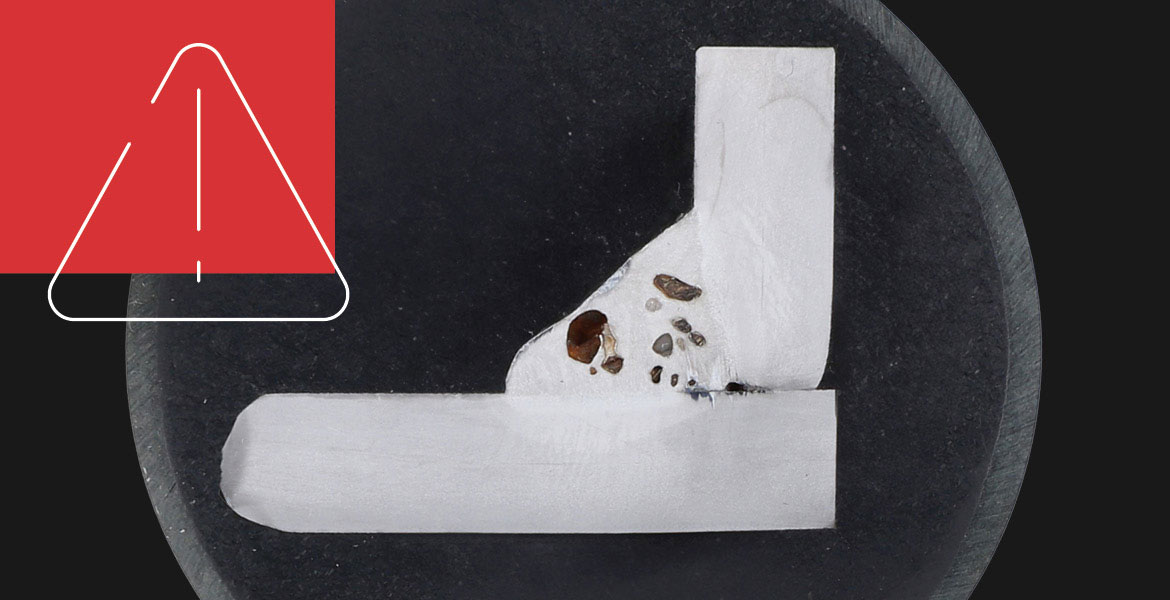
Pory, pęknięcia, podtopienia: To, co na pierwszy rzut oka wygląda na skazy, to znacznie więcej niż kwestia estetyki. Wynika to z faktu, że wady spawalnicze mogą pogorszyć jakość spoiny, a w najgorszym przypadku doprowadzić do katastrofy. Niektóre wady są natychmiast widoczne, inne pozostają niewykryte przez długi czas. Podamy Ci 10 przykładów najczęściej spotykanych wad spoin, a także konkretne wskazówki ekspertów, dzięki którym można ich z powodzeniem uniknąć.
Czym jest wada spawalnicza?
Wada spoiny to nieregularność w spoinie lub na spoinie, która przekracza dopuszczalne granice i może niekorzystnie wpłynąć na funkcjonowanie elementu.
Ważne jest, aby odróżnić nieregularność spoiny — tak zwaną nieciągłość — od rzeczywistej wady: „Nieciągłość oznacza jedynie odchylenie od pożądanego ukształtowania spoiny, które nadal mieści się w dopuszczalnej normie wartości granicznych. Dopiero przekroczenie tych wartości granicznych jest określane jako wada spoiny, którą należy skorygować” — wyjaśnia Günter Doblinger, ekspert w dziedzinie norm spawalniczych.
Niezgodność czy wada spawalnicza: co mówią normy
To, czy dana nieciągłość jest klasyfikowana jako wada spoiny, jest określone w normach i przepisach. Określają one, które odchylenia są dopuszczalne i od kiedy spoina jest uznawana za wadliwą. Na przykład w przypadku stali istotna jest norma EN ISO 5817, podczas gdy dla aluminium będzie to norma EN ISO 10042.
Przykład z praktyki: Zgodnie ze specyfikacjami EN ISO 5817, podtopienie o głębokości 0,2 mm może być nadal dopuszczalne w przypadku złącza stalowego o grubości 4 mm. Jeżeli jednak wynosi 0,3 mm, następuje przekroczenie dopuszczalnej wartości granicznej i nieregularność klasyfikuje się jako wadę spoiny. Często nawet kilka dziesiątych milimetra decyduje o tym, czy spoina spełnia wymagania, czy też jest uznawana za wadliwą.
10 najczęstszych wad spoin w skrócie
| Wada | Opis | |
|---|---|---|
| Pory | 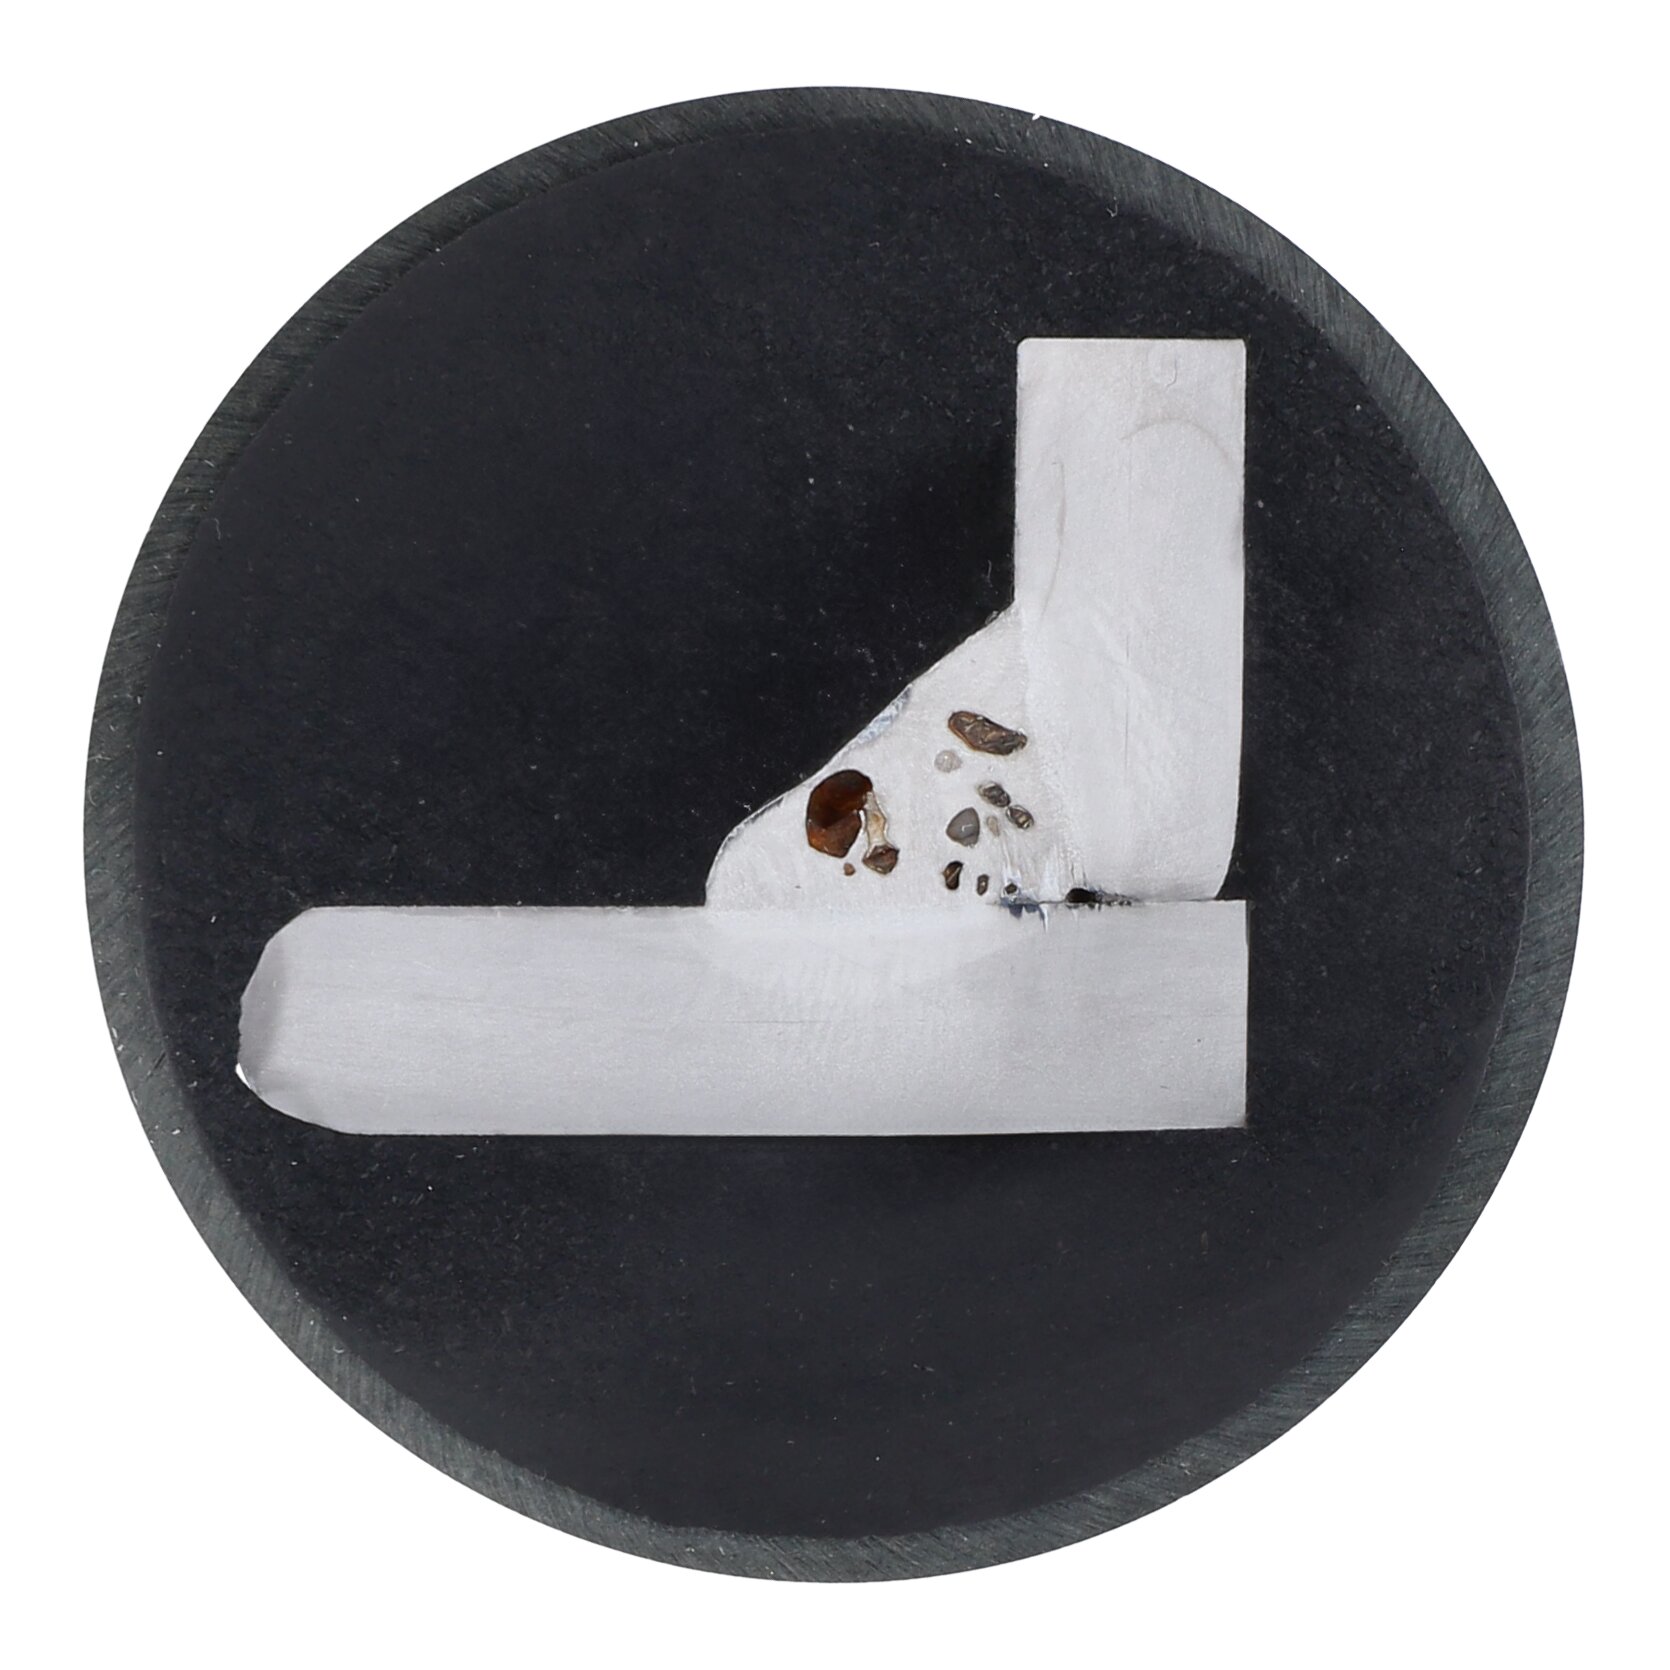 | Wtrącenia gazowe w spoinie widoczne na jej powierzchni lub ukryte wewnątrz spoiny. |
| Wtrącenia żużlowe | 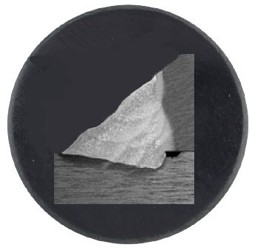 | Zamknięte pozostałości żużla w spoinie, które wpływają na homogeniczność złącza. |
| Brak wtopienia lub przyklejenie | 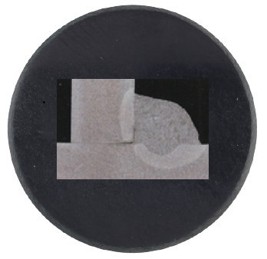 | Niekompletne połączenie stopiwa z materiałem podstawowym. |
| Pęknięcia | 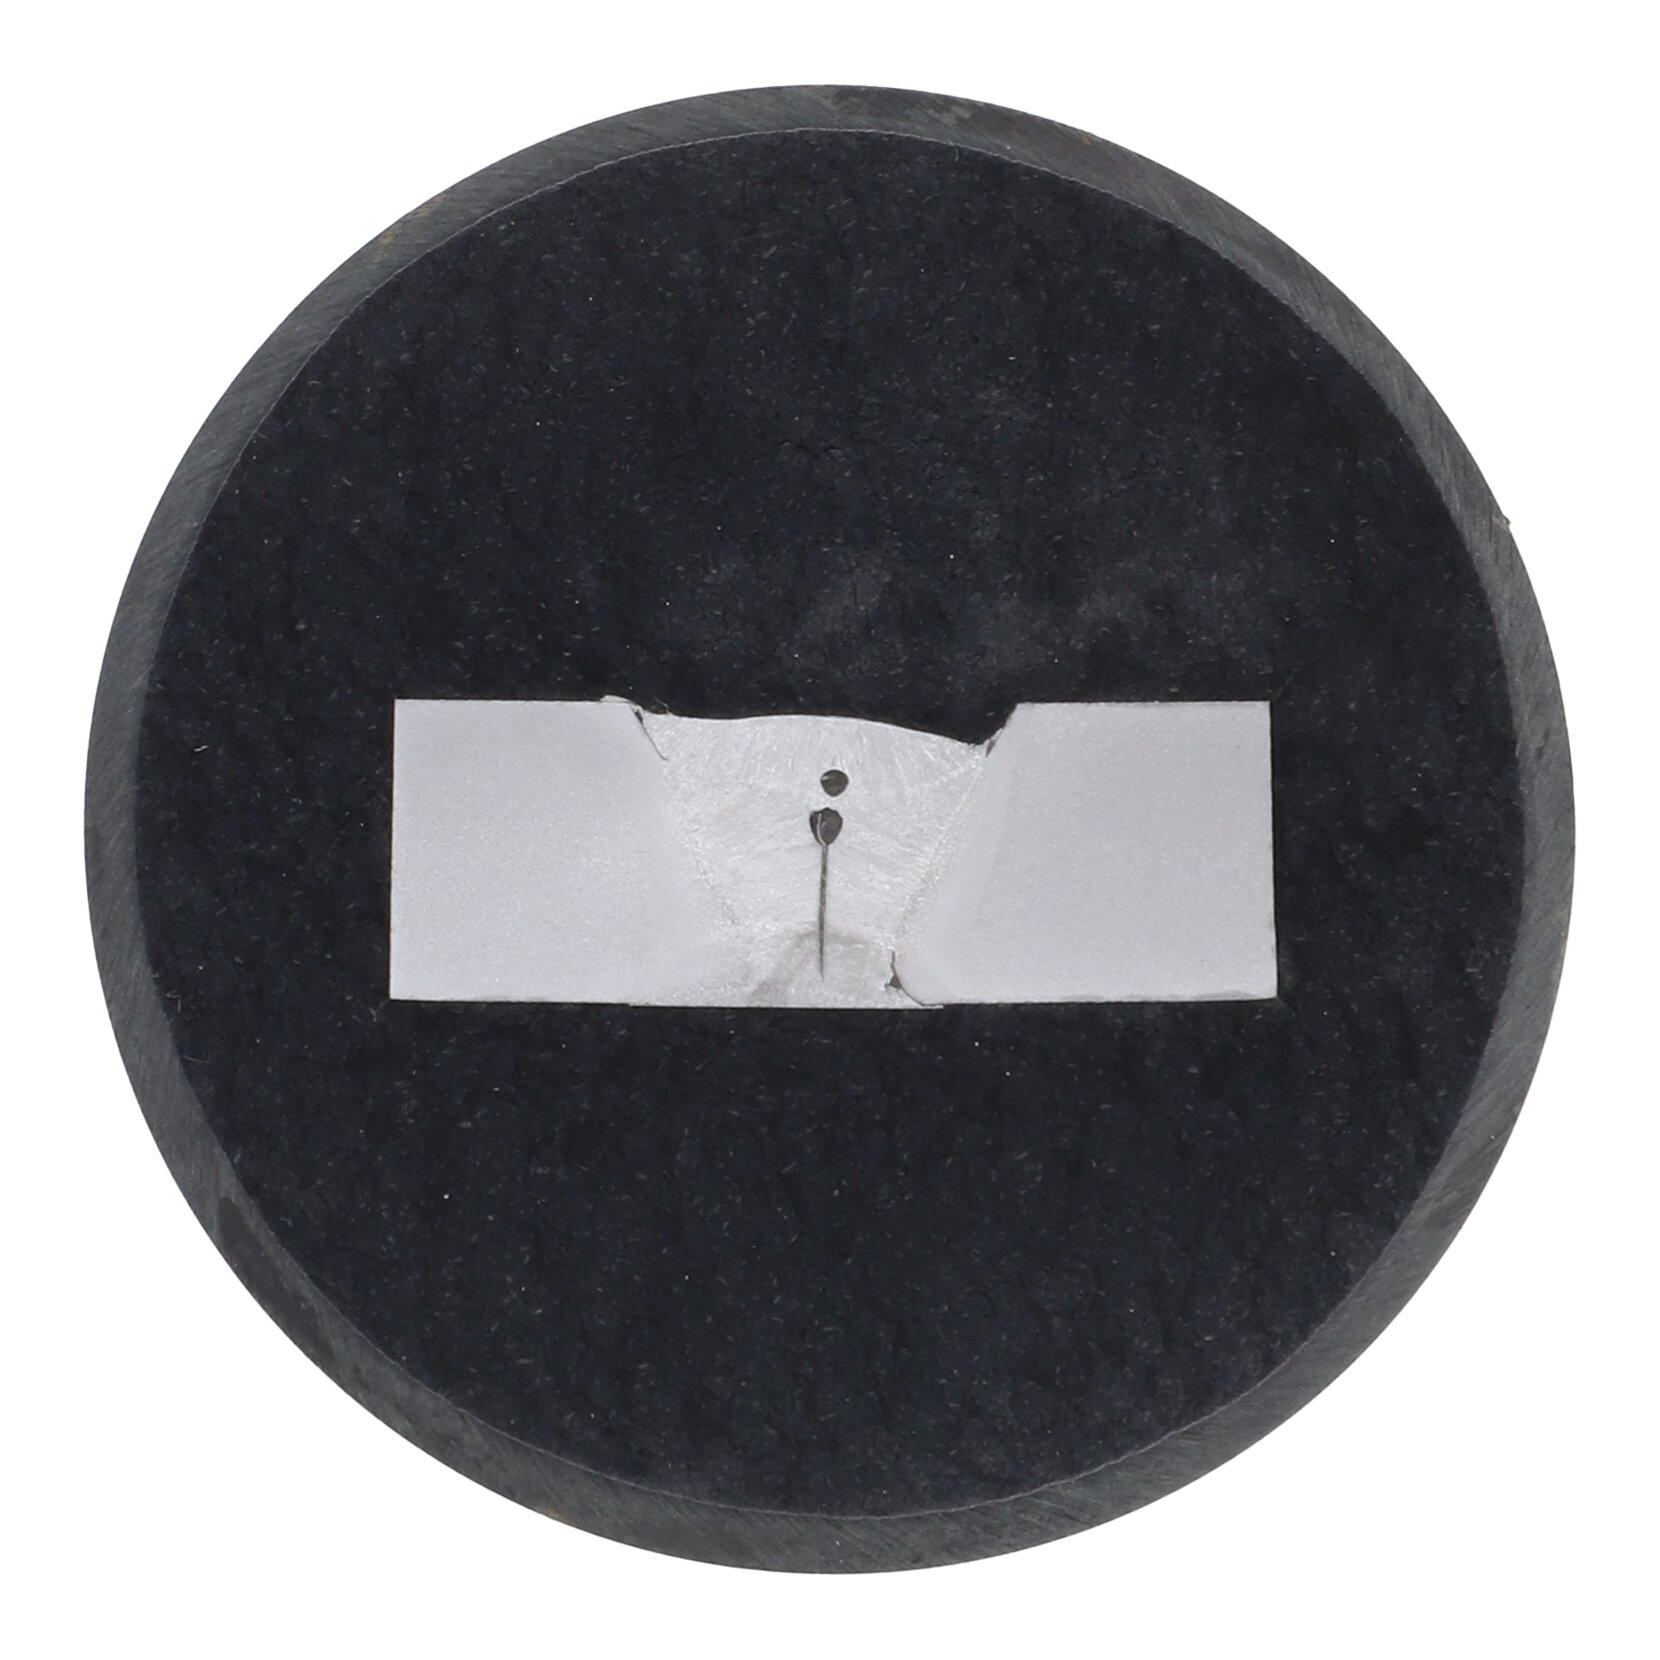 | Nieciągłości stopiwa, które pogarszają wytrzymałość i bezpieczeństwo połączenia spawanego. |
| Podtopienia | 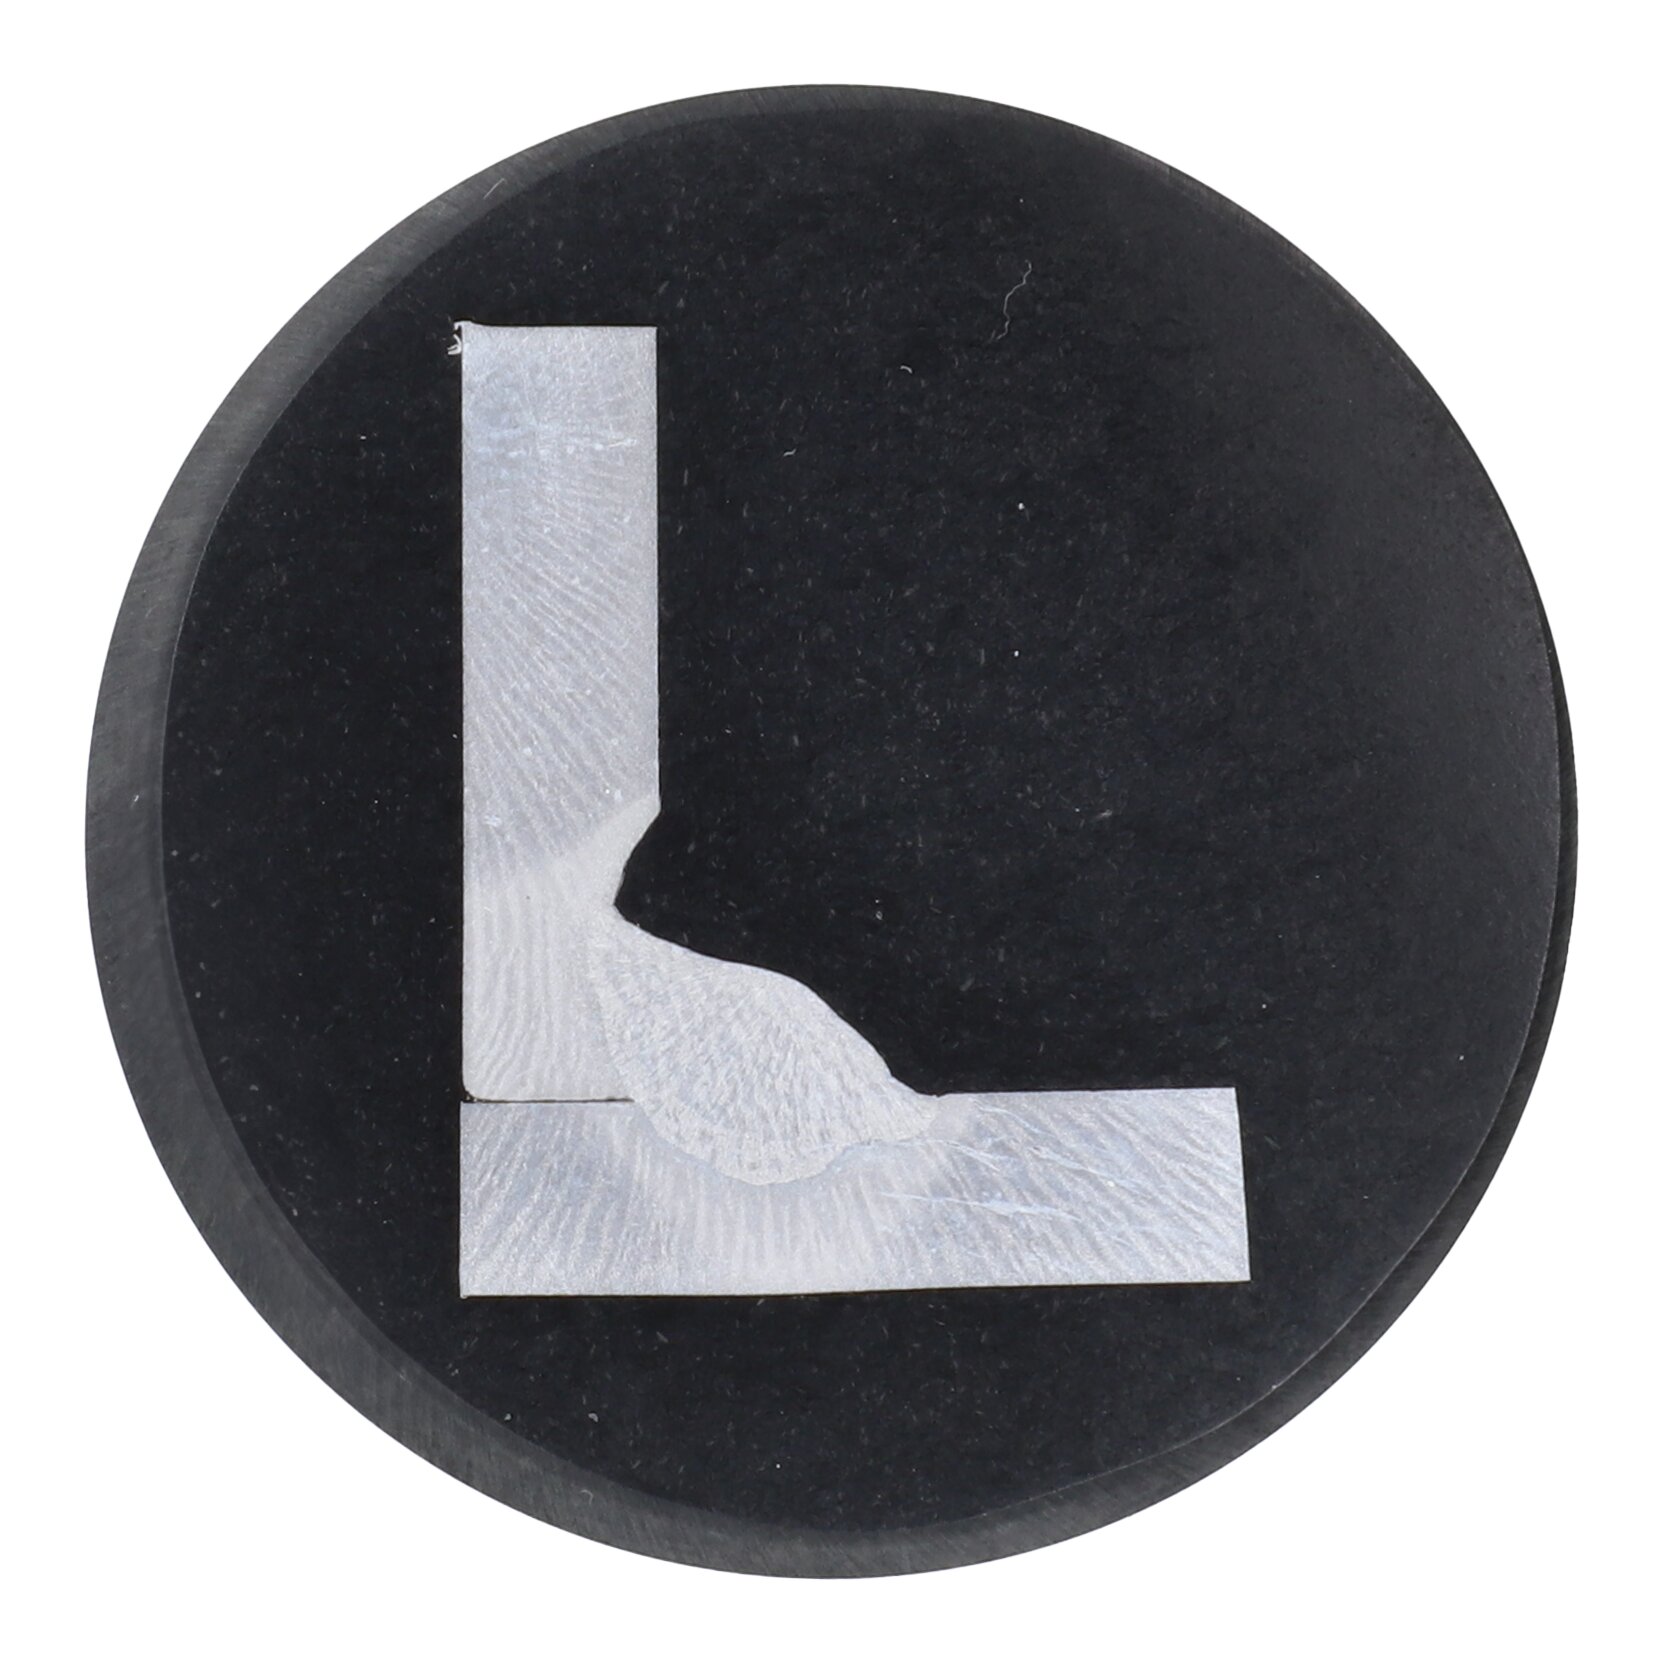 | Podłużne wgłębienia na przejściu między spoiną a materiałem podstawowym, a także między poszczególnymi ściegami spawalniczymi. |
| Nadmierne wtopienie | 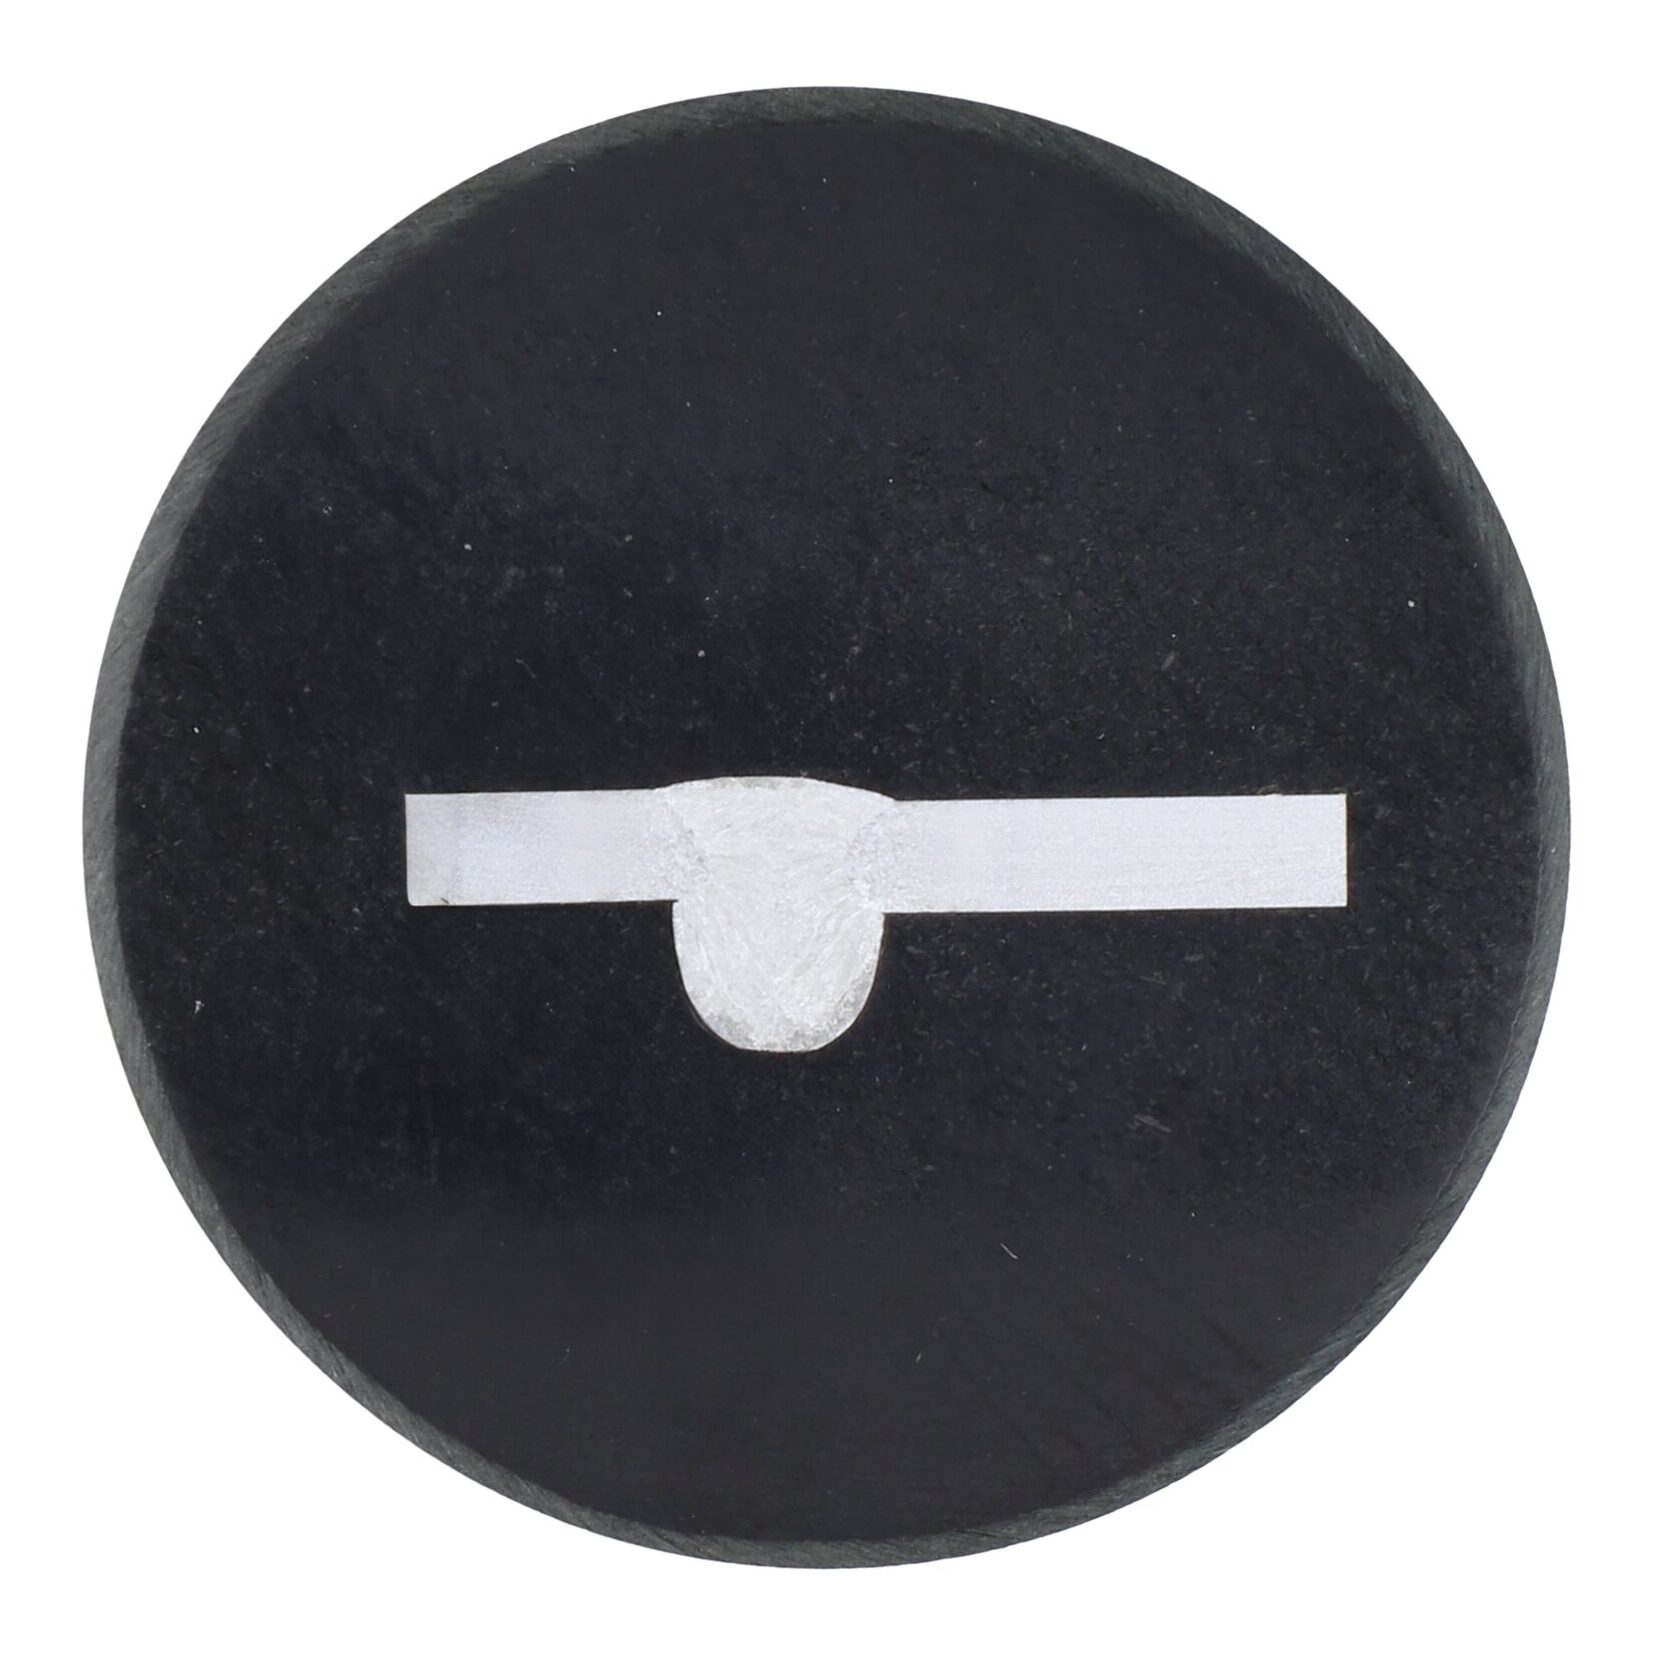 | Nadmierna penetracja stopiwa przez grań spoiny z wybrzuszeniem po stronie grani. |
| Pęknięcia w kraterze |  | Pęknięcia w kraterze końcowym spoiny spowodowane naprężeniami skurczowymi podczas schładzania. |
| Niewystarczający przetop | 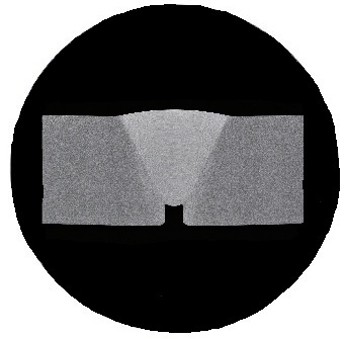 | Niepełne stopienie warstwy graniowej i brak połączenia w obszarze grani |
| Nadmierna wypukłość | 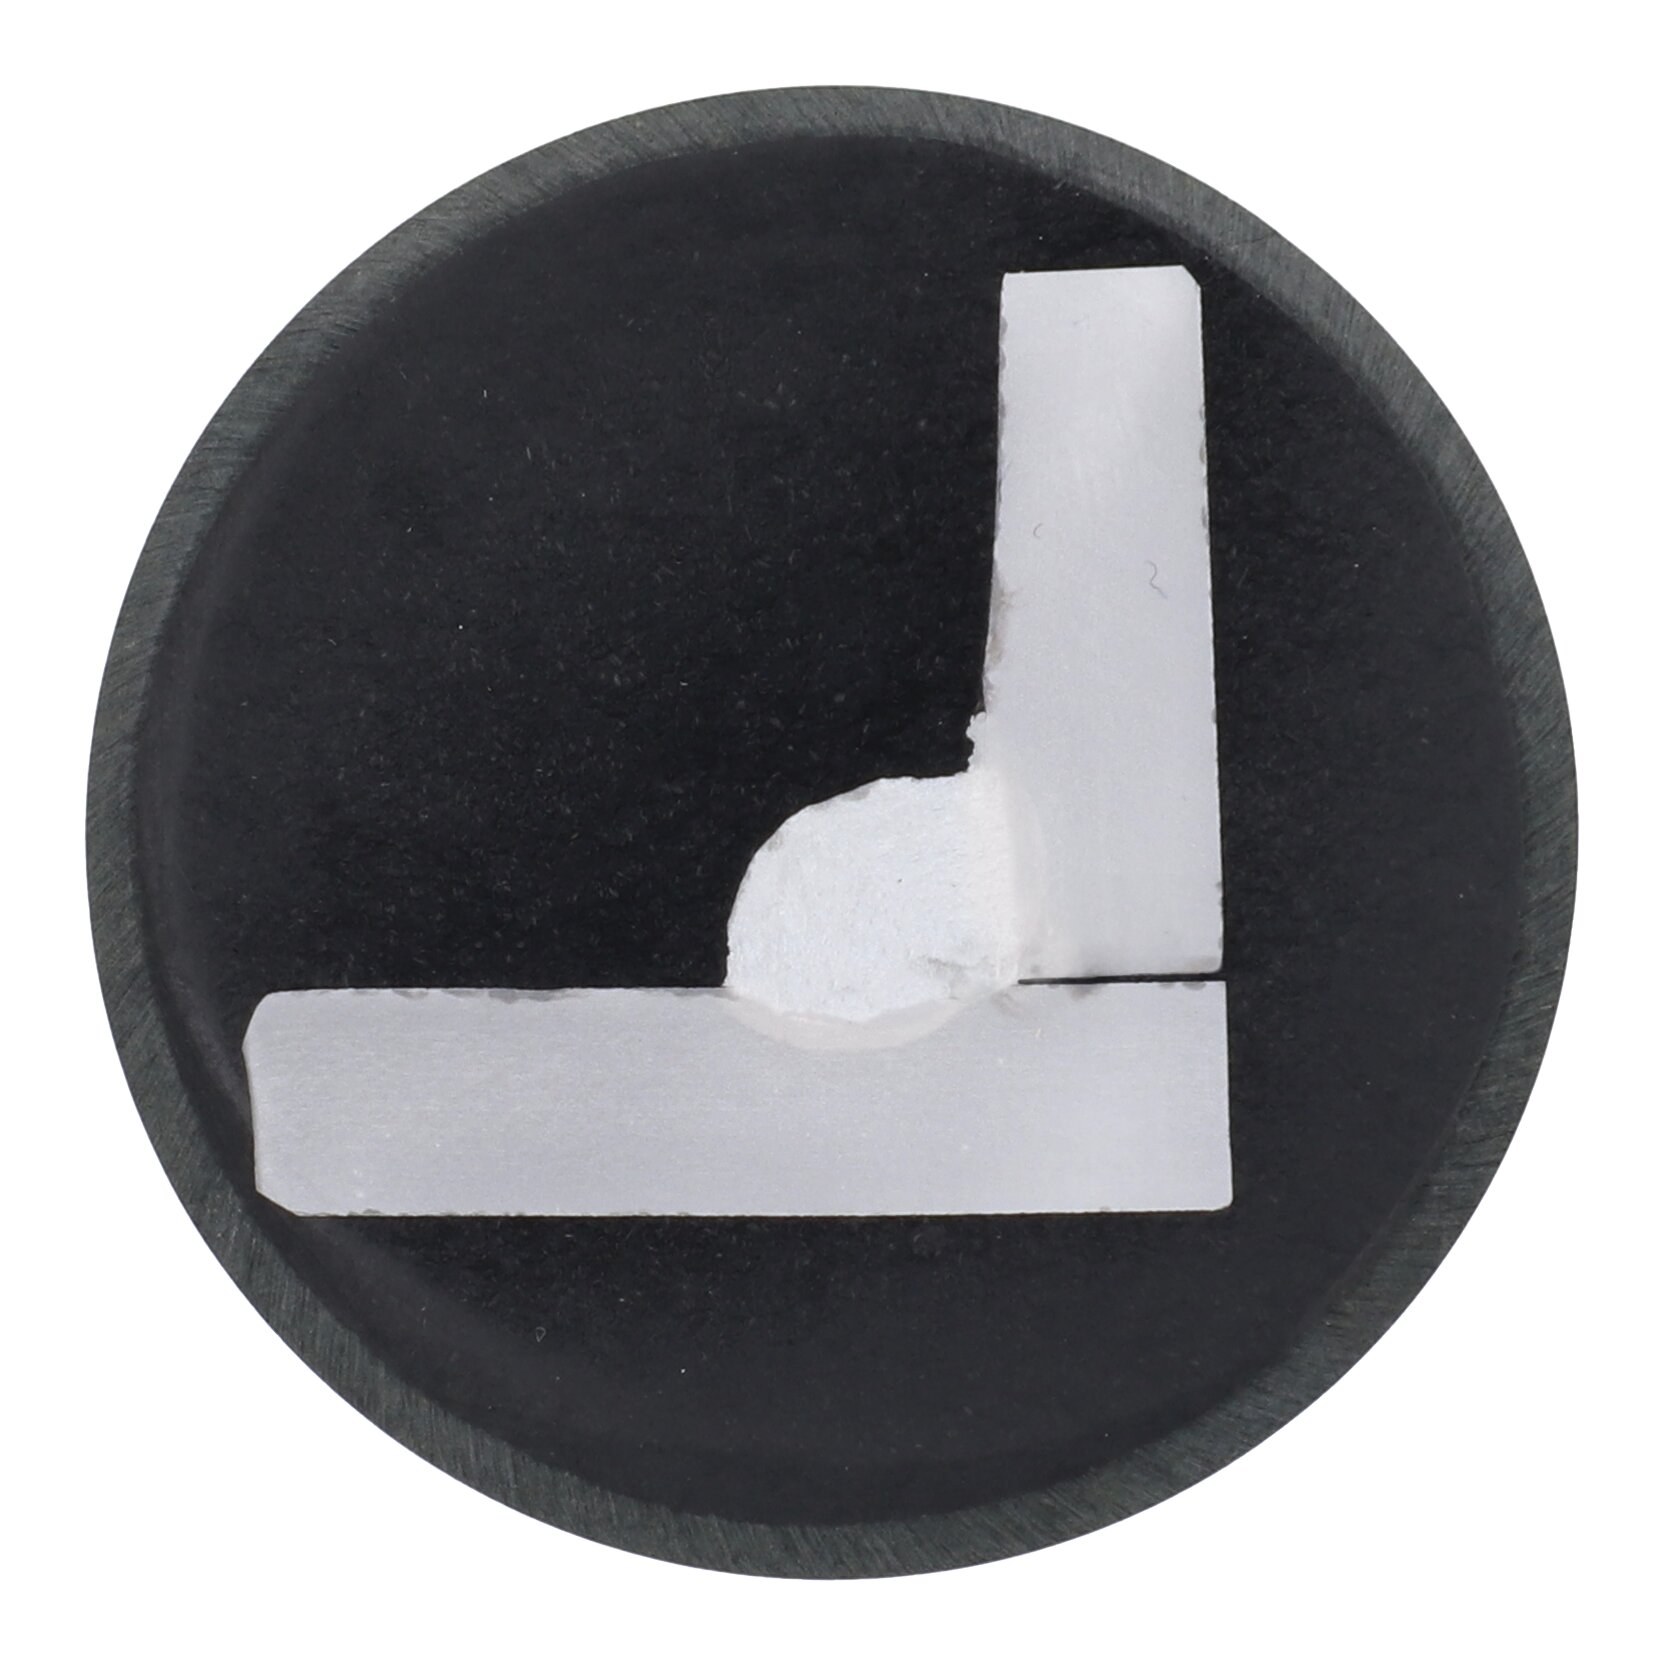 | Zbyt gruba warstwa stopiwa oraz spoina wystająca poza wymagany wymiar. |
| Odpryski spawalnicze | 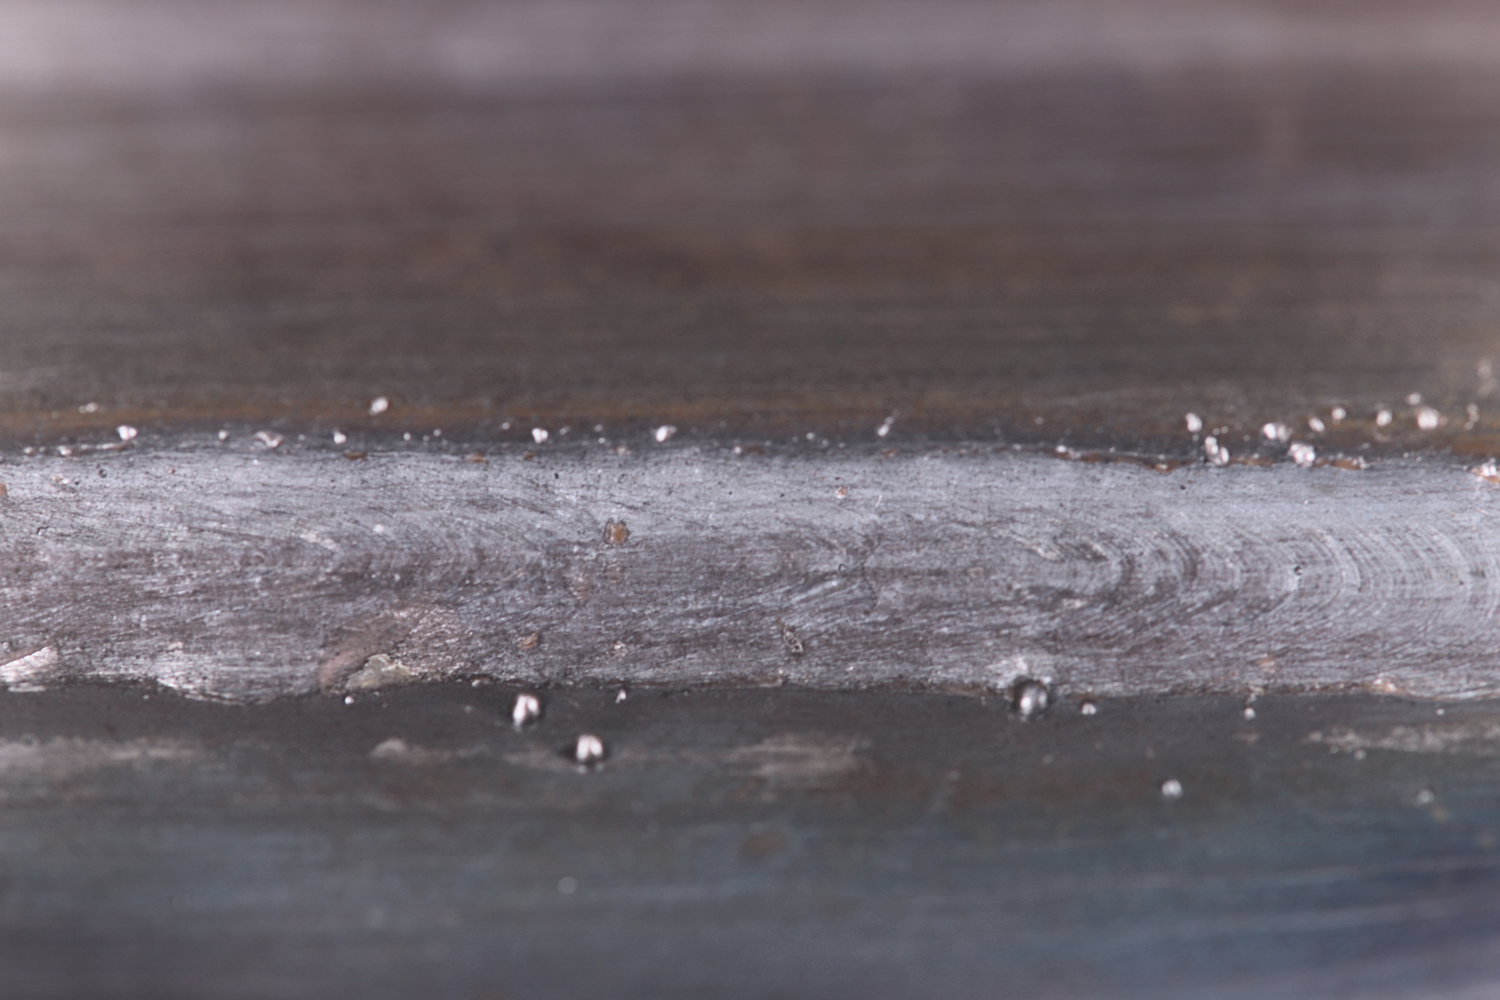 | Wyrzucane cząsteczki metalu, które przyklejają się do elementu podczas spawania. |
Przyczyny i unikanie wad spoin
1. Pory
Pory mogą być widoczne na powierzchni i gołym okiem lub mogą znajdować się wewnątrz spoiny. Na przykład pory wewnętrzne stają się widoczne dopiero w badaniu rentgenowskim.
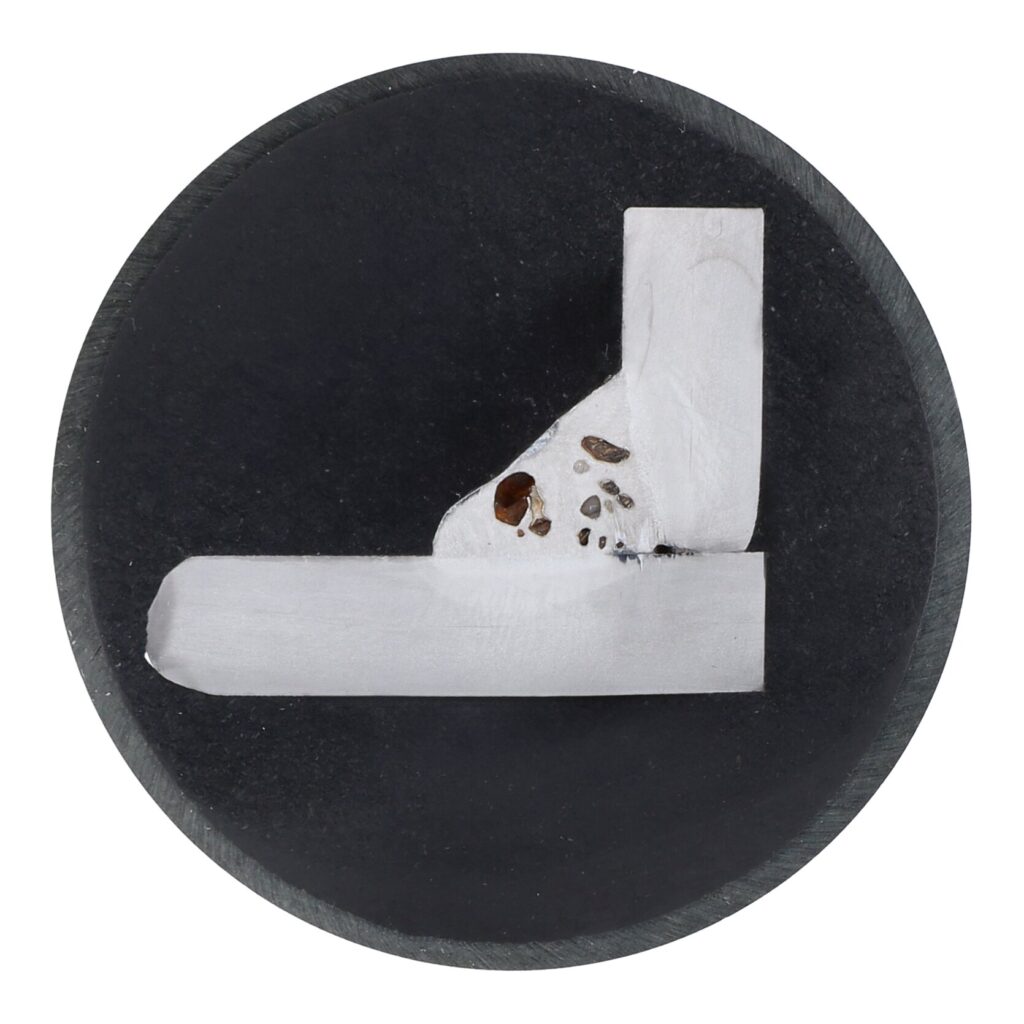
Pory w spoinie pachwinowej: wtrącenia gazowe są widoczne na mikrografii jako ciemne pustki.
Przyczyny
Pory powstają, gdy gazy zostają uwięzione w spoinie podczas krzepnięcia, na przykład przez:
- brudne, tłuste lub zaolejone powierzchnie;
- pozostałości powłok malarskich, gruntujących lub spawalniczych aerozoli ochronnych;
- niewystarczającą ilość gazu osłonowego;
- zbyt dużą ilość gazu osłonowego z turbulencjami;
- przeciąg w środowisku spawalniczym.
Jak uniknąć porów
Dwa ważne czynniki to czystość i odpowiednia ilość gazu osłonowego. W tym drugim przypadku obowiązuje zasada: średnica drutu x 10. Niewystarczająca ilość gazu osłonowego umożliwia przenikanie tlenu atmosferycznego. Zbyt duża ilość gazu osłonowego może powodować turbulencje, które z kolei wciągają tlen z atmosfery do jeziorka spawalniczego.
Ponadto ekspert zaleca unikanie przeciągów. Zwłaszcza na budowach lub w halach z otwartymi drzwiami, przeciągi mogą wpływać na osłonę gazową — nawet jeśli są ledwie zauważalne.
Praktyczna rada: „Czystość jest najważniejsza. Powierzchnia powinna być oszlifowana do gołego metalu, odtłuszczona i pozbawiona wszelkiego rodzaju powłok. Stosując się do tej wskazówki, najważniejszą przyczynę masz już z głowy” — wyjaśnia Doblinger.
2. Wtrącenia żużlowe
Wtrącenia żużlowe to pozostałości niemetaliczne, które zostały uwięzione w spoinie podczas spawania. Powstają one głównie w procesach, w których powstaje żużel, czyli na przykład przy spawaniu łukowym elektrodą otuloną i spawaniu MAG z drutem rdzeniowym. Ponieważ wtrącenia pogarszają homogeniczność spoiny, mogą zmniejszać wytrzymałość złącza, a w najgorszym przypadku stanowić przyczynę późniejszych pęknięć.
Na makrografii uwięzione pozostałości żużla między warstwami spawalniczymi mogą być widoczne jako ciemne, niemetaliczne obszary.
Przyczyny
Według eksperta w dziedzinie spawalnictwa Güntera Doblingera, wtrącenia żużla często występują, gdy żużel z poprzedniej warstwy nie został całkowicie usunięty, a także gdy warstwy zgorzeliny na powierzchni elementu nie zostały usunięte w wystarczającym stopniu. Również przy spawaniu MAG z drutem rdzeniowym tzw. żużel wyprzedzający może być wciągany do jeziorka spawalniczego i zamykany w spoinie.
Inne typowe przyczyny tej wady spawalniczej to:
- za niska moc spawania,
- zbyt długi łuk spawalniczy,
- nieodpowiednie przygotowanie spoiny,
- brud lub rdza w obszarze spoiny,
- niekorzystne prowadzenie palnika podczas spawania z zastosowaniem drutu rdzeniowego.
Jak uniknąć wtrąceń żużlowych
Również tutaj najważniejsza jest czystość przy pracy. Doblinger zaleca dokładne usunięcie żużla po każdej warstwie spoiny i zwrócenie uwagi na staranne przygotowanie spoin. Złącze powinno być czyste, pozbawione tłuszczu i rdzy, zgorzeliny i pozostałości starego żużla.
Ponadto pomóc mogą:
- Ustawienie odpowiednio wysokiej mocy spawania;
- Możliwie jak najkrótszy łuk spawalniczy;
- Wybranie takiej pozycji palnika podczas spawania drutem rdzeniowym, aby żużel pozostał za jeziorkiem spawalniczym.
Praktyczna rada: Nawet niewielkie zmiany parametrów spawania lub sposobu prowadzenia palnika mogą być wystarczające, aby zapobiec wtrąceniom żużla. Dlatego w przypadku rzucających się w oczy spoin warto najpierw sprawdzić ustawienia i przygotowanie spoiny.
3. Brak wtopienia lub przyklejenie
Obie wady spawalnicze mają wspólną przyczynę: pomiędzy stopiwem a materiałem podstawowym występuje niedostateczne połączenie — dlatego w praktyce są one często rozpatrywane łącznie. Doblinger podkreśla: „Są to wady, które nie zawsze są od razu widoczne z zewnątrz, ale wyraźnie wpływają na wytrzymałość połączenia spawanego”.
Makrografia z niedostatecznym wtopieniem: stopiwo i materiał podstawowy nie są ze sobą całkowicie stopione.
Przyczyny to między innymi:
- niewłaściwe przygotowanie spoiny;
- za mała moc spawania;
- zbyt długi łuk spawalniczy, za wysoka prędkość spawania;
- za mała szczelina graniowa;
- niekorzystne prowadzenie palnika.
Jak uniknąć braku wtopienia i przyklejeń
Pełne stopienie wymaga odpowiedniej koordynacji pomiędzy przygotowaniem spoiny, parametrami spawania i prowadzeniem palnika. Szczególnie ważne są wystarczająca moc spawania i odpowiednia prędkość spawania.
Pomóc mogą:
- zwiększenie mocy spawania,
- zmniejszenie długości łuku,
- zmniejszenie prędkości spawania,
- dopasowanie przygotowania spoiny do materiału i jego grubości,
- zwrócenie uwagi na równomierne prowadzenie palnika.
4. Pęknięcia (gorące pęknięcia)
Pęknięcia na gorąco występują zwykle z powodu niekorzystnych warunków podczas krzepnięcia stopiwa. Częstą przyczyną tej wady spawalniczej jest niekorzystny stosunek szerokości do głębokości spoiny. Jeśli spoina jest bardzo wąska i głęboka, wzrasta ryzyko powstawania pęknięć. Również bardzo szerokie jeziorko spawalnicze może przy dużych szczelinach prowadzić do pęknięć podczas krzepnięcia.
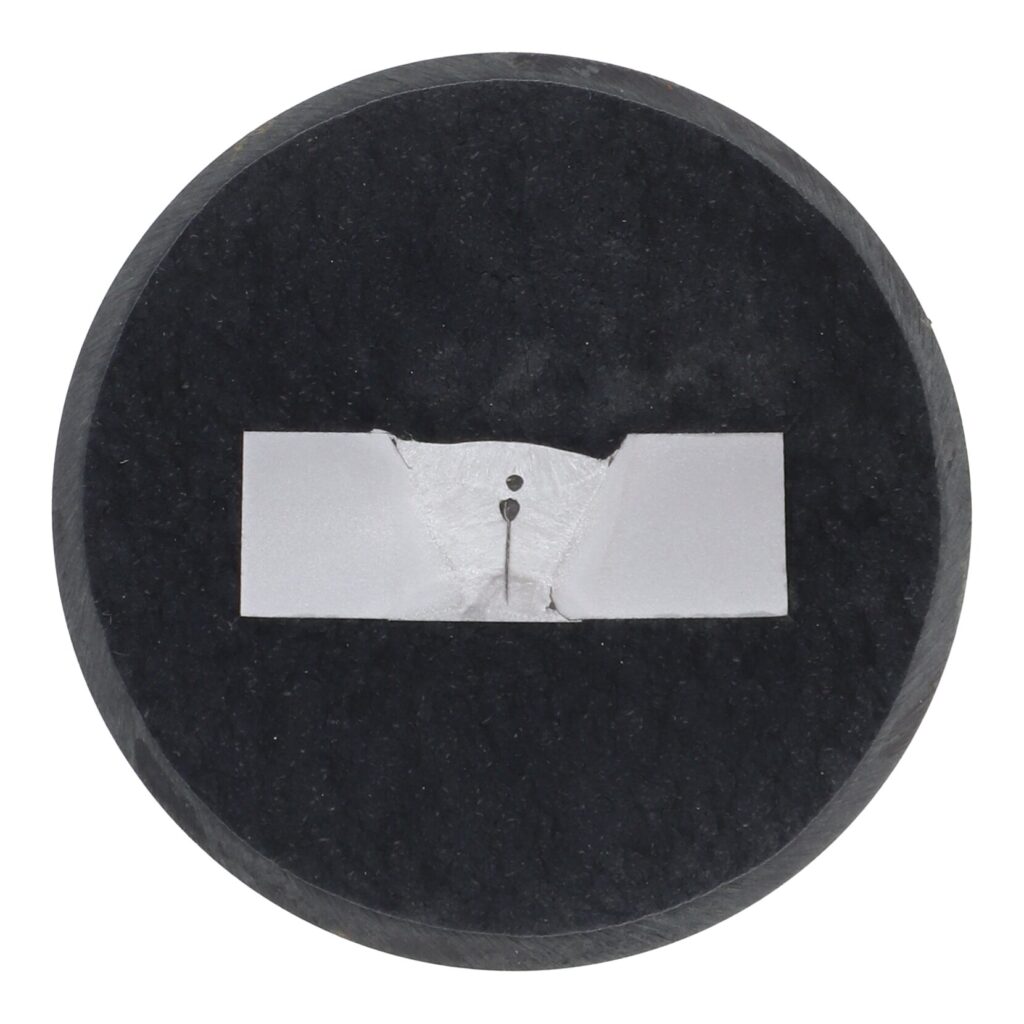
Makrografia spoiny z pęknięciem
Inne możliwe przyczyny pęknięć na gorąco to:
- wysokie naprężenia wewnętrzne w elemencie,
- nieodpowiednie spoiwo,
- zbyt sztywne zamocowanie spawanych elementów,
- niekorzystne parametry spawania lub geometrie spoin.
Jak uniknąć pęknięć
Aby uniknąć pęknięć na gorąco, należy skoordynować parametry spawania, spoiwo i przygotowanie elementów.
Ponadto pomóc mogą:
- Zwrócenie uwagi na stosunek szerokości i głębokości spoiny;
- Zamocowanie elementów tak, aby były jak najmniej naprężone;
- Stosowanie odpowiedniego spoiwa;
- Uwzględnienie kolejności spawania i naprężeń już na etapie planowania.
„Często przyczyną jest nie jeden błąd, ale interakcja kilku niekorzystnych czynników” — mówi Doblinger.
5. Podtopienia
Podtopienia powstają, gdy materiał podstawowy topi się lokalnie, ale obszar ten nie jest wystarczająco wypełniony stopiwem. Powoduje to podtopienie, które może pogorszyć wytrzymałość, w tym wytrzymałość zmęczeniową połączenia spawanego. Podtopienia mogą występować zarówno w spoinach pachwinowych, jak i doczołowych.
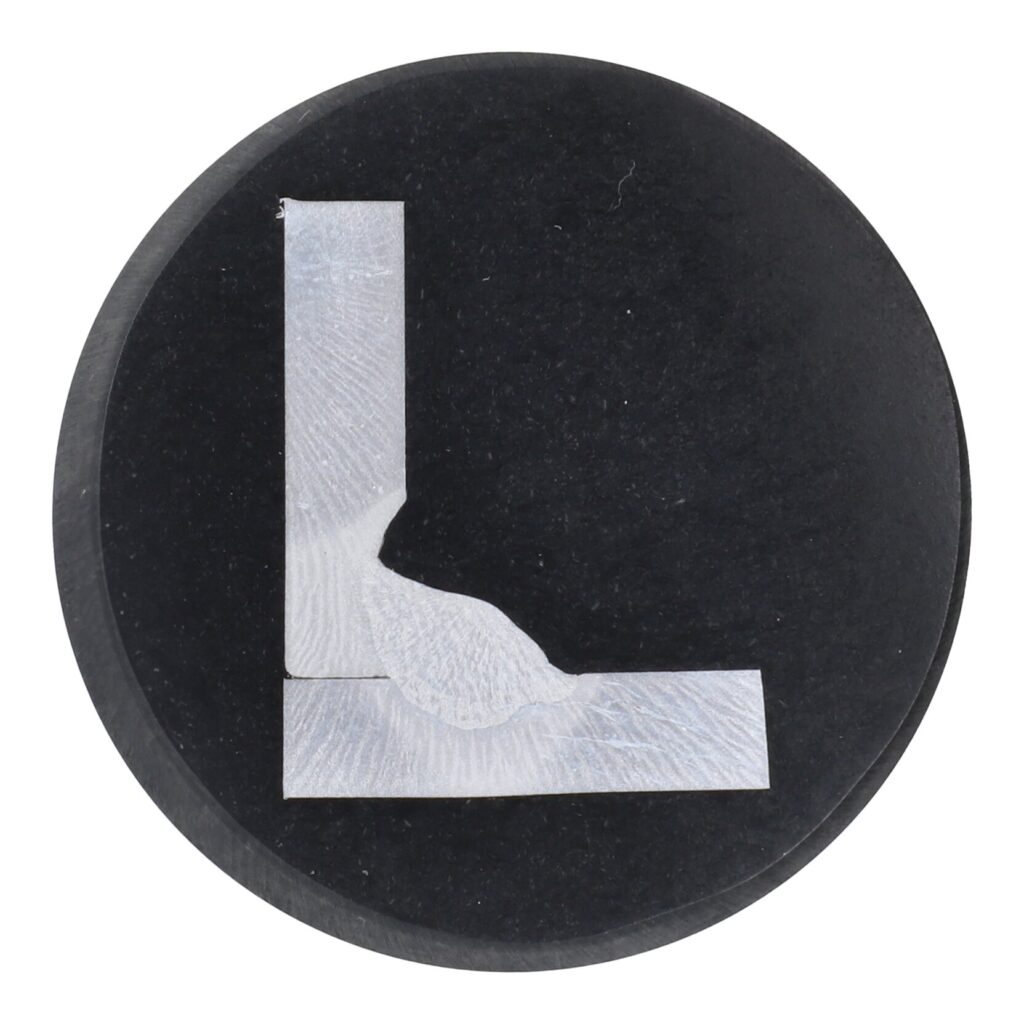
Podtopienie na brzegu spoiny: przejście między spoiną a materiałem podstawowym ma wgłębienie przypominające wcięcie.
Przyczyną jest często zbyt duża prędkość spawania. Jeśli spawanie przebiega zbyt szybko, nie ma wystarczająco dużo czasu na wprowadzenie wystarczającej ilości stopiwa na brzegach spoiny.
Także zbyt mała oscylacja boczna palnika może powodować podtopienia. Ekspert Doblinger opisuje to w ten sposób: „Jeśli przy spoinie doczołowej oscylacyjny ruch palnika na boki jest zbyt mały, stapiany jest materiał podstawowy, ale ubytek materiału nie jest wystarczająco wypełniany. W ten sposób powstaje podtopienie”.
Podtopieniom sprzyja również zbyt długi łuk spawalniczy, co wiąże się ze zbyt dużym napięciem spawania, a także z niekorzystnym położeniem lub nachyleniem palnika.
Jak uniknąć podtopień
Należy zwrócić uwagę na odpowiednie dopasowanie parametrów spawania i prowadzenia palnika. Günter Doblinger zaleca zwłaszcza zmniejszenie prędkości spawania i zwrócenie uwagi na wystarczającą szerokość oscylacji.
Ponadto pomóc mogą:
- Zmniejszenie długości łuku spawalniczego, a tym samym napięcia
- Dostosowanie mocy spawania do materiału i geometrii spoiny
- Regularne sprawdzanie i korygowanie położenia palnika w razie potrzeby
- Dopasowanie mocy spawania do prędkości posuwu
- Regularne kontrole wzrokowe brzegów spoiny
Praktyczna rada: Należy zwrócić uwagę na prawidłową pozycję palnika. W przypadku spoin pachwinowych palnik powinien być prowadzony możliwie pod kątem około 45°, zaś w przypadku spoin doczołowych możliwie pionowo, tak aby stopiwo zachodziło równomiernie z obu stron.
6. Nadmierne wtopienie i nawis grani spoiny
W przypadku nadmiernego wtopienia, zwanego również nawisem grani spoiny, stopiwo zbyt mocno przenika przez warstwę graniową spoiny. Po stronie graniowej powstaje wyraźnie widoczne wybrzuszenie. Wada występuje głównie w przypadku spoin doczołowych i jest zwykle spowodowana zbyt dużym ciepłem wprowadzanym do spoiny, zbyt dużą szczeliną lub nieodpowiednim dopasowaniem mocy i prędkości spawania.
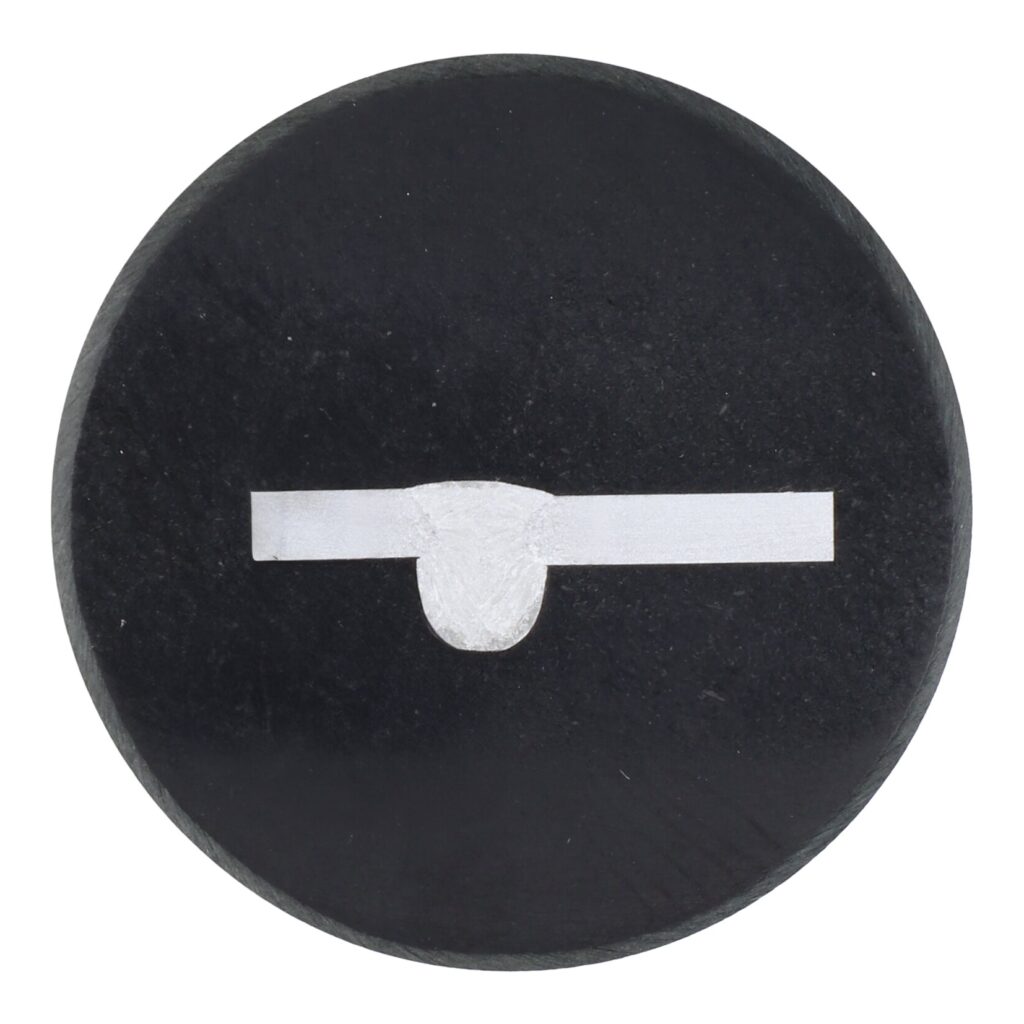
Nadmierne wtopienie występuje, gdy zbyt dużo stopiwa przeciska się przez grań spoiny.
Jak uniknąć nadmiernego wtopienia
Aby uniknąć wady spawalniczej w postaci nawisu grani, ciepło wprowadzane do spoiny powinno być starannie dostosowane do materiału i grubości elementu. Równie ważne jest czyste i dokładne wymiarowo przygotowanie spoin.
W praktyce sprawdziły się następujące rozwiązania:
- W miarę możliwości należy utrzymywać wymiar szczeliny w określonych granicach.
- Warstwa graniowa spoiny o wystarczających wymiarach.
- Odpowiednie dostosowanie prędkości i prądu spawania.
- Dokładne sprawdzenie przygotowania spoiny i geometrii złącza
Praktyczna rada: Jeśli warstwa graniowa spoiny wykazuje wyraźne wybrzuszenie, warto najpierw przyjrzeć się ustawionej mocy spawania i wielkości szczeliny. Nawisu grani spoiny można często uniknąć, zmniejszając ilość ciepła wprowadzanego do spoiny lub dostosowując odstęp pomiędzy elementami.
7. Pęknięcia w kraterze i pęknięcia krateru końcowego
Pęknięcia w kraterze, zwane również pęknięciami krateru końcowego, występują na końcu spoiny. Tworzą się w kraterze spoiny, który pozostaje w miejscu zakończenia spawania. Podczas schładzania stopiwo kurczy się. Jeśli stopiwa jest zbyt mało, w kraterze końcowym występują drobne pęknięcia.
Makrografia spoiny z pęknięciem w kraterze w obszarze krateru końcowego.
Przyczyny:
- silny skurcz stopiwa podczas schładzania,
- zbyt szybkie zredukowanie lub nagłe wyłączenie mocy spawania,
- niewystarczająco wypełniony krater końcowy,
- zbyt szybkie cofanie uchwytu spawalniczego,
- brak wypływu gazu osłonowego na końcu spawania.
Jak uniknąć pęknięć w kraterze
Pęknięć w kraterze można zwykle uniknąć poprzez kontrolowane zakończenie spawania. Krater końcowy powinien być wypełniony jak najdokładniej, zanim łuk spawalniczy zgaśnie.
Pomocne są również następujące działania:
- Stopniowe zmniejszanie mocy przed zakończeniem spawania.
- Przytrzymanie uchwytu spawalniczego w tym samym miejscu przez krótki czas po wyłączeniu.
- Pozostawienie wypływu gazu osłonowego do momentu skrzepnięcia jeziorka spawalniczego.
- Dobranie parametrów spawania w taki sposób, aby jeziorko spawalnicze rozpływało się w sposób kontrolowany.
Praktyczna rada: Ostatni centymetr spoiny zasługuje na taką samą uwagę jak reszta spoiny. Często już na wstępie udaje się zapobiec pęknięciom w kraterze, jeśli nie zakończysz spawania gwałtownie, ale celowo wypełnisz krater końcowy i przytrzymasz palnik w tym samym miejscu przez krótki czas.
8. Niewystarczający przetop
Niewystarczający przetop spoiny doczołowej oznacza, że warstwa graniowa nie jest całkowicie stopiona. Stopiwo nie przeniknęło wystarczająco daleko w szczelinę graniową i nie zostało w pełni połączone z materiałem podstawowym.
Niewystarczający przetop spoiny doczołowej
Niewystarczający przetop występuje często, jeśli przygotowanie spoiny nie jest optymalne. Typowe przyczyny tej wady spoiny to zbyt wysoki próg graniowy, zbyt mała szczelina graniowa lub zbyt mały kąt rozwarcia. Także zbyt niska moc spawania, zbyt wysoka prędkość spawania lub niekorzystne położenie palnika mogą prowadzić do tego, że stopiwo nie przeniknie wystarczająco do obszaru graniowego.
Sposoby, aby uniknąć niewystarczającego przetopu:
- Przygotowanie progu o odpowiedniej wysokości
- Ustawienie odpowiedniej szerokości szczeliny
- Wystarczające wymiary spoin sczepnych
- Wybór niezbędnej mocy spawania
9. Nadmierna wypukłość spoiny
Przy nadmiernej wypukłości spoina wystaje poza wymagany zakres. Przyczyną jest zbyt duża ilość napawanego stopiwa. W zależności od wymagań, nadmierna wypukłość może wpływać na geometrię elementu i wymagać dodatkowej przeróbki.
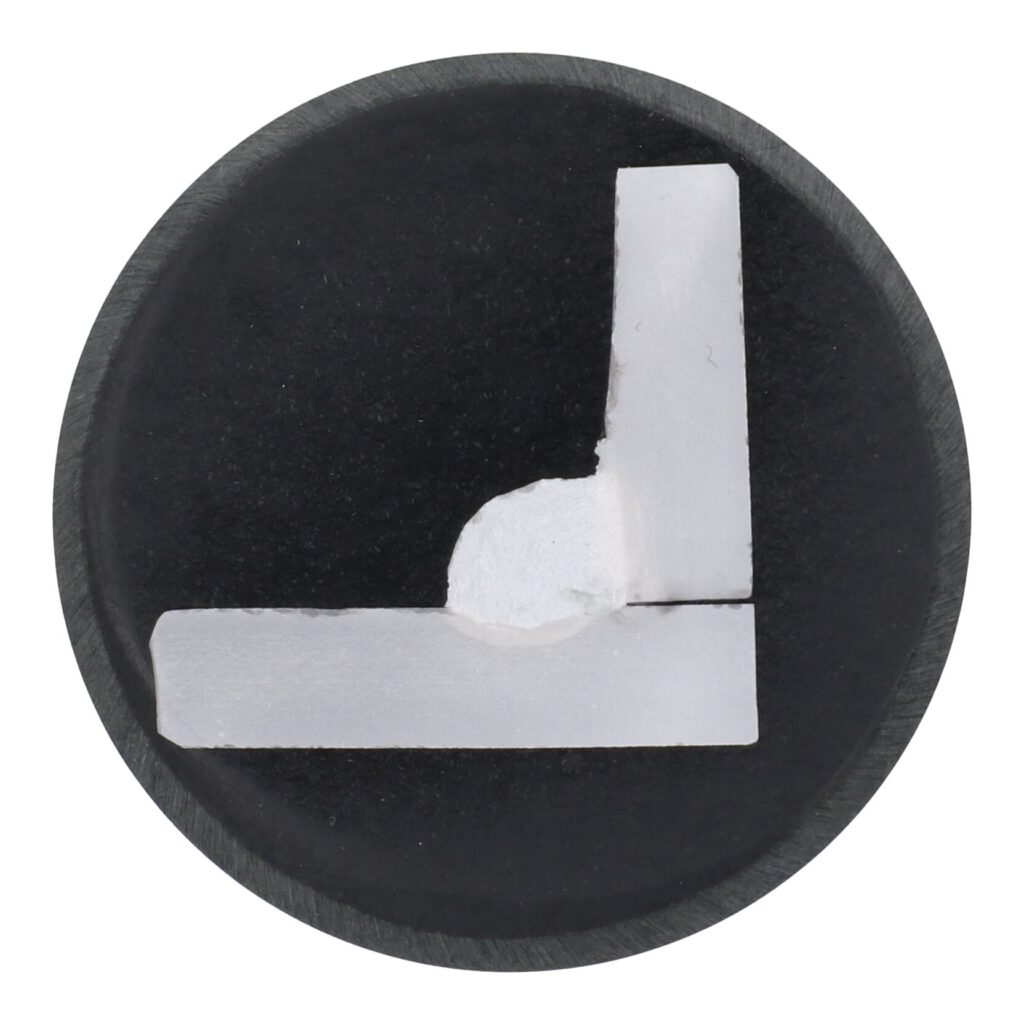
Nadmierna wypukłość spoiny z powodu zbyt dużej ilości napawanego stopiwa
Nadmierna wypukłość często występuje, gdy napawa się więcej stopiwa niż można rozprowadzić przy wybranej prędkości spawania. Nadmiar materiału nie może się równomiernie rozprowadzić i gromadzi się na powierzchni spoiny.
Inne częste przyczyny tej wady spawalniczej to:
- zbyt duża ilość spoiwa,
- zbyt niska prędkość spawania,
- nieprawidłowa pozycja uchwytu spawalniczego,
- nieoptymalnie dopasowane parametry spawania.
Jak uniknąć nadmiernej wypukłości spoiny
Günter Doblinger zaleca, aby parametrów spawania nigdy nie rozpatrywać w oderwaniu od pozostałych i dostosowywać je w razie potrzeby. Dotyczy to zwłaszcza prędkości spawania, prędkości podawania drutu i prowadzenia palnika. Często ukształtowanie spoiny można znacznie poprawić, dokonując niewielkich korekt parametrów.
Następujące sposoby okazały się skuteczne:
- Podwyższenie prędkości spawania
- Użycie mniejszej ilości spoiwa
- Dostosowanie pozycji uchwytu spawalniczego
- Optymalna koordynacja prędkości podawania drutu i mocy spawania
10. Odpryski spawalnicze
Odpryski spawalnicze to małe cząstki metalu, które są wyrzucane podczas spawania z okolic łuku lub jeziorka spawalniczego i przyklejają się do elementu spawanego. Typowe przyczyny to:
- zanieczyszczona powierzchnia elementu,
- źle ustawione parametry spawania,
- nieodpowiednia jakość spoiwa,
- niekorzystne połączenie napięcia, natężenia prądu i prędkości podawania drutu.
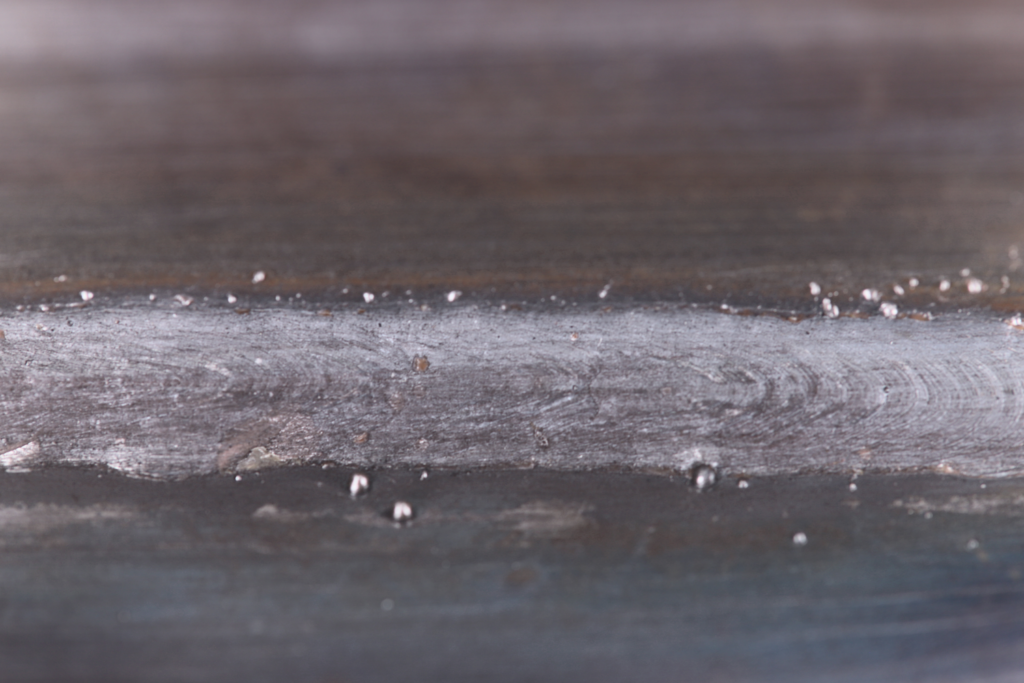
Przykład odprysków spawalniczych wzdłuż spoiny
Jak uniknąć odprysków spawalniczych
W celu zmniejszenia ilości odprysków spawalniczych należy starannie dopasować parametry spawania do materiału, spoiwa i zadania spawalniczego. Tak samo ważne są czyste powierzchnie elementu spawanego i wysokiej jakości spoiwa.
Kolejna rada: Ponieważ przyczyny i środki zaradcze są bardzo zróżnicowane, poświęciliśmy temu tematowi własny artykuł. Szczegółowe opisy środków zaradczych można znaleźć w naszym artykule na blogu „8 wskazówek, jak uniknąć odprysków spawalniczych”.
Jak wykrywać wady spoin spawalniczych?
Wady zewnętrzne spoin można wykryć poprzez oględziny, na przykład podtopień, porów powierzchniowych lub odprysków spawalniczych.
W przypadku wad wewnętrznych spoin stosowane są metody badań nieniszczących. Zaliczają się do nich między innymi:
- Kontrola wzrokowa (VT): oględziny powierzchni
- Badanie penetracyjne (PT): wykazuje wady wychodzące na powierzchnię
- Badanie proszkiem magnetycznym (MT): badanie materiałów dających się namagnesować
- Badanie rentgenowskie (RT): uwidacznia wady wewnętrzne
- Badanie ultradźwiękowe (UT): sprawdzenie nieregularności wewnętrznych
W przypadku porów rozróżnienie jest szczególnie wyraźne: widoczne są pory powierzchniowe, pory wewnętrzne uwidaczniają się np. w badaniu rentgenowskim.
Jak nowoczesne urządzenia spawalnicze pomagają unikać wad?
Nowoczesne systemy spawania mogą pomóc w ograniczeniu typowych źródeł wad spoin. Należą do nich stabilne procesy łukowe, odpowiednie programy spawania, powtarzalne parametry i cyfrowe funkcje wspomagające, które wspierają spawaczy w ich pracy.
Dostępne w ofercie firmy Fronius spawarki ręczne, rozwiązania do spawania zrobotyzowanego i zautomatyzowane systemy spawalnicze pomagają w standaryzacji procesów spawalniczych i zwiększeniu ich niezawodności.
Niemniej jednak nie wszystko zależy od urządzenia spawalniczego. Ważną rolę odgrywają także: prowadzenie palnika, stan części eksploatacyjnych, dopływ gazu osłonowego oraz przygotowanie elementu spawanego.
Podsumowanie: zrozumienie przyczyn jest kluczem do unikania wad spawalniczych
Oprócz odpowiedniej technologii spawania do jakości spoin znacznie przyczynia się również doświadczenie i sumienna praca spawacza. „Staranne przygotowanie jest często niedoceniane. Wady spoin często powstają nie tylko podczas samego spawania, ale także już podczas przygotowywania i ustawiania elementów spawanych. Istotne jest również zrozumienie typowych wad spawalniczych i ich przyczyn. Albowiem tylko ten, kto zna przyczynę, może poprawić jakość spoin i uniknąć kosztownych przeróbek” — podsumowuje Doblinger.
Chcesz wniknąć głębiej w świat spoin spawalniczych? Przeczytaj artykuł „Rodzaje spoin i połączeń spawanych: klasyfikacja, zastosowanie i wskazówki”.
Najczęściej zadawane pytania dotyczące wad spawalniczych
Dlaczego jakość spoin jest istotna?
Jakość spoiny ma istotne znaczenie dla bezpieczeństwa, wytrzymałości i żywotności elementu. Liczy się nie tylko wygląd zewnętrzny, ale przede wszystkim dotrzymanie określonych wymagań pod względem mechaniki, geometrii i jakości. Wady spoin spawalniczych mogą zmniejszać obciążalność, a w najgorszym przypadku prowadzić do pęknięć lub awarii.
Które wady spoin są szczególnie krytyczne?
Krytyczne znaczenie mają zwłaszcza wady takie jak niewystarczający przetop, przyklejenie lub istotne wady wewnętrzne, ponieważ mogą one pogorszyć wytrzymałość i bezpieczeństwo funkcjonalne elementu. To, czy wada jest dopuszczalna, zależy od zastosowania, materiału, grupy oceny i odpowiedniej normy.
Jakie typowe błędy popełniają początkujący?
Typowe błędy początkujących to nieprawidłowa pozycja palnika, nieprawidłowy odstęp, nieodpowiednie parametry, niewystarczające przygotowanie elementu spawanego, nieprawidłowa ilość gazu osłonowego i nierównomierne prowadzenie palnika. Czynniki te mogą powodować wady spoin takie jak między innymi pory, podtopienia, przyklejenia lub asymetryczność spoin.
Które wady spoin prowadzą do najwyższych kosztów wtórnych?
Kosztowne są zwłaszcza wady, które są wykrywane dopiero po zakończeniu produkcji lub w trakcie eksploatacji. W takich przypadkach przeróbki, wymiana elementów, przerwy w produkcji czy nawet katastrofy mogą powodować znaczne koszty.