Las plantas de producción actuales han alcanzado un nivel de personalización que hace solo unos años parecía ciencia ficción. Como es natural, esto ha disparado la demanda de soluciones hechas a medida. Y es justo ahí donde la fabricación aditiva, o impresión 3D con metal, demuestra de lo que es capaz. Ya hablemos de piezas de recambio especiales que se necesitan con urgencia o de prototipos que permiten recortar costes de utillaje, material y tiempos de desarrollo, esta tecnología coge el relevo allí donde los métodos tradicionales se quedan cortos. Pero ¿cómo funciona exactamente la fabricación aditiva y en qué casos merece la pena apostar por ella?
¿Cómo funciona la fabricación aditiva?
La fabricación aditiva es un proceso de producción en el que se construyen objetos tridimensionales capa a capa mediante la aplicación aditiva de material base. A diferencia de la fabricación sustractiva, en la que se retira material, el componente se crea directamente añadiendo material de forma precisa justo donde se necesita.
En el ámbito de la impresión 3D con metal, se ha consolidado el proceso basado en hilo conocido como «Wire Arc Additive Manufacturing (WAAM)», que abordaremos a continuación de forma más detallada.
¿Qué tecnologías de impresión 3D en metal existen?
Los procesos de impresión 3D con metal se pueden dividir en: tecnologías de fusión en lecho de polvo, procesos de inyección de aglutinante y extrusión y deposición de energía dirigida (DED, por sus siglas en inglés) Mientras que los procesos de inyección de aglutinante y extrusión destacan sobre todo por sus bajos costes de inversión, los procesos basados en polvo y en DED tienen sus propias ventajas, por lo que merece la pena analizarlos con detenimiento.
Impresión 3D en metal con polvo vs. hilo: diferencias principales
En los procesos de polvo, el polvo metálico se funde para crear la pieza. La variante más habitual, el proceso de lecho de polvo, destaca por su alta precisión, pero es relativamente lenta y se adecua más a las piezas de pequeño tamaño. Los procesos basados en hilo funden un hilo metálico para ir construyendo el componente, ya sea mediante haz de electrones, láser o arco eléctrico. Gracias a sus elevadas tasas de deposición, consiguen tiempos de fabricación reducidos y resultan ideales para piezas de gran tamaño.
¿Qué es DED-Arc y cómo funciona?
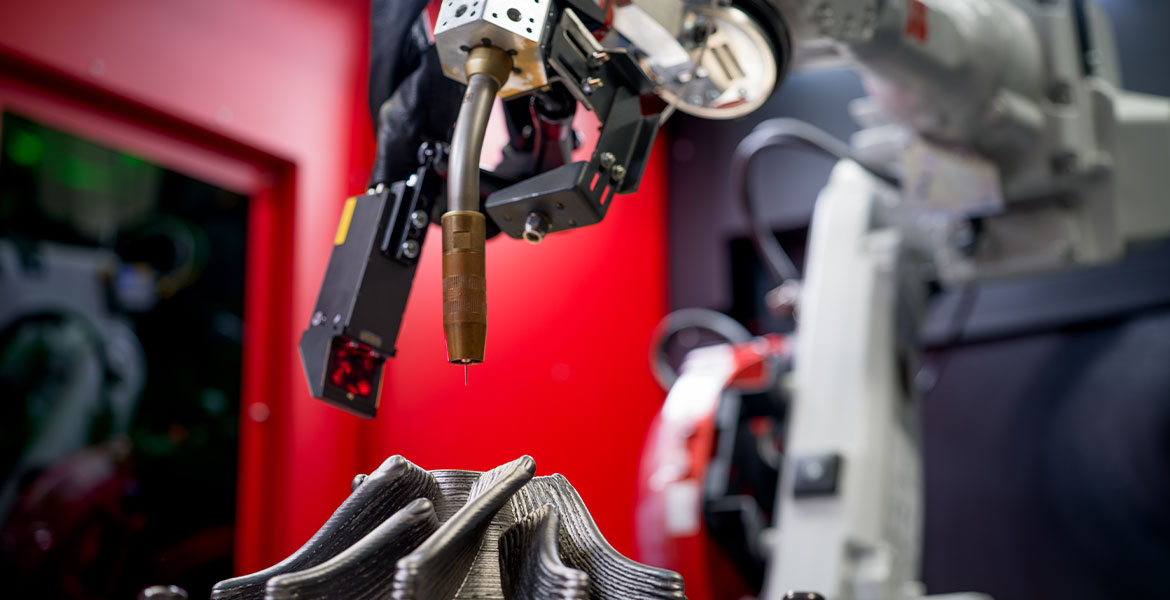
DED-Arc son las siglas de «Directed Energy Deposition Arc». En este proceso, un hilo de soldadura se funde mediante un arco eléctrico y se va depositando capa a capa. Esta variante de impresión 3D en metal utiliza el proceso de soldadura con gas protector (MIG/MAG) y permite alcanzar una tasa de deposición de hasta 5 kg/h, la mayor de entre todos los procesos mencionados.
Gracias a procesos especiales y soluciones multihilo, este rendimiento podría incrementarse aún más en el futuro. Los costes de los equipos y del material son también un factor que desempeña un papel fundamental a la hora de elegir el método de impresión. El elemento central de DED-Arc es un sistema de soldadura estable que permite prescindir de las costosas cámaras de vacío que se utilizan en procesos como el de haz de electrones.
Aplicaciones de la impresión 3D en metal: ¿cuándo elegir la fabricación aditiva?
Las aplicaciones de la impresión 3D con metal son muy variadas: van desde la reparación y la ingeniería inversa hasta la modificación u optimización de componentes ya existentes y el prototipado o la fabricación de piezas complejas desde cero.
La base de todos estos procesos son unas instrucciones digitales precisas. Con la tecnología de soldadura actual se fabrican capa a capa componentes metálicos complejos y con topología optimizada siguiendo una «receta» digital, en lugar de recurrir a moldes de fundición costosos de elaborar. Esta receta incluye las instrucciones de soldadura específicas (Deposition Procedure Specifications, DPS), la estrategia cinemática para la planificación de la trayectoria y el control del movimiento y los certificados de los materiales. Lo ideal es que incluya también los certificados de los operadores y reúna por tanto toda la información necesaria para un proceso de impresión digital completo.
Reparación e ingeniería inversa con impresión 3D en metal
La ingeniería inversa en la fabricación aditiva consiste en analizar un componente existente y recrearlo digitalmente para, posteriormente, reproducirlo o mejorarlo de forma específica mediante impresión 3D con metal.
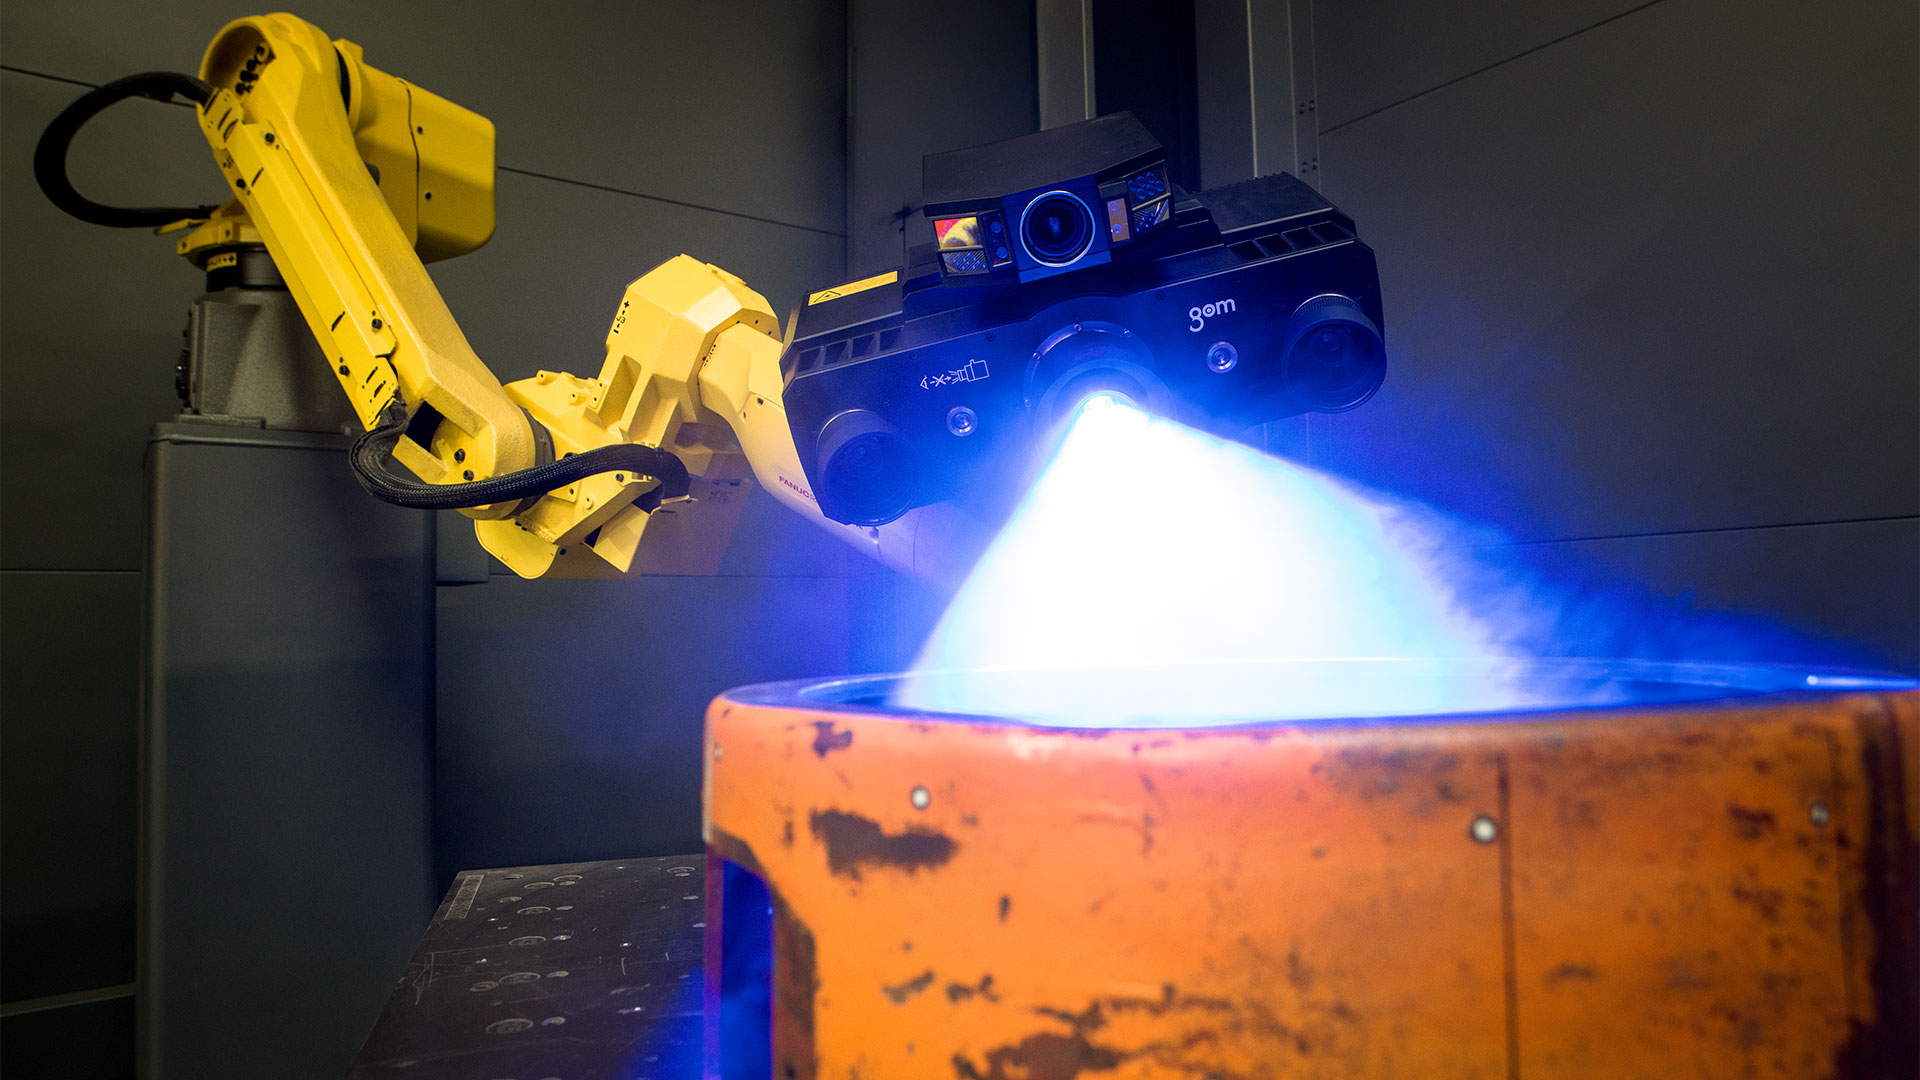
Proceso de ingeniería inversa paso a paso
- Escaneo 3D del componente original
- Reconstrucción de los datos geométricos con una precisión de hasta una centésima de milímetro para obtener una representación extremadamente precisa del componente
- Optimización opcional del componente, por ejemplo, reduciendo el peso o reforzando los puntos débiles durante la reconstrucción
- Inicio de la fabricación aditiva tan pronto como el modelo, la estructura y los parámetros quedan definidos
- Mecanizado posterior de las superficies funcionales mediante fresado
Las ventajas de la ingeniería inversa en combinación con la fabricación aditiva saltan a la vista, explica Oliver Pöpl, Group Leader del Centro de Prototipos y Producción: «Esta gran flexibilidad se refleja en la amplia variedad de materiales y en un diseño con topología optimizada; permite integrar materiales de alta calidad de forma estratégica».
Además, la reducción de los costes de almacenamiento es una ventaja económica decisiva: la fabricación aditiva permite la producción flexible de piezas únicas y series pequeñas. Aunque con métodos tradicionales como la fundición también se pueden fabricar componentes individuales, los elevados costes de utillaje y los largos plazos de entrega hacen que, sobre todo en el caso de las series pequeñas, esta opción resulte poco rentable.
A diferencia del almacenamiento físico en un almacén, el archivado digital de componentes permite reutilizar la «receta» en cualquier momento: un almacén digital de piezas de recambio que ahorra costes y acorta los plazos de entrega.
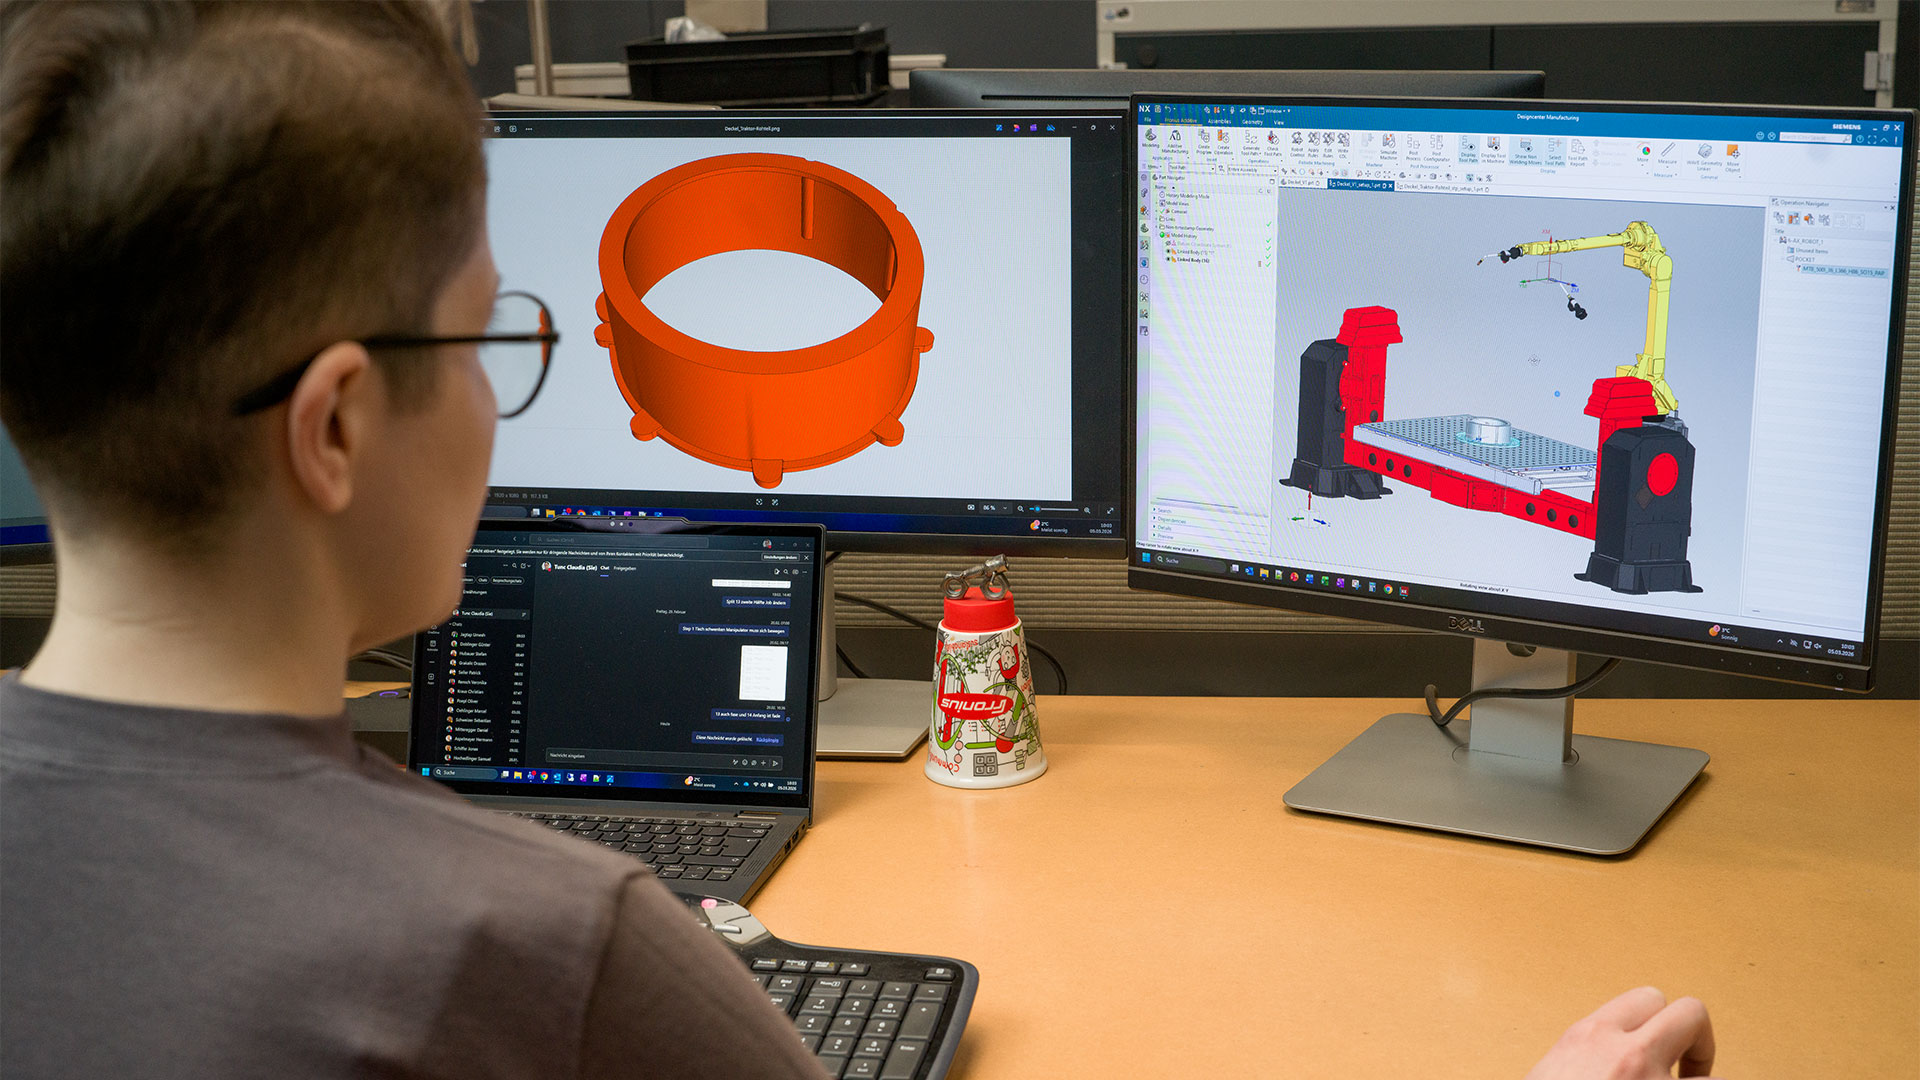
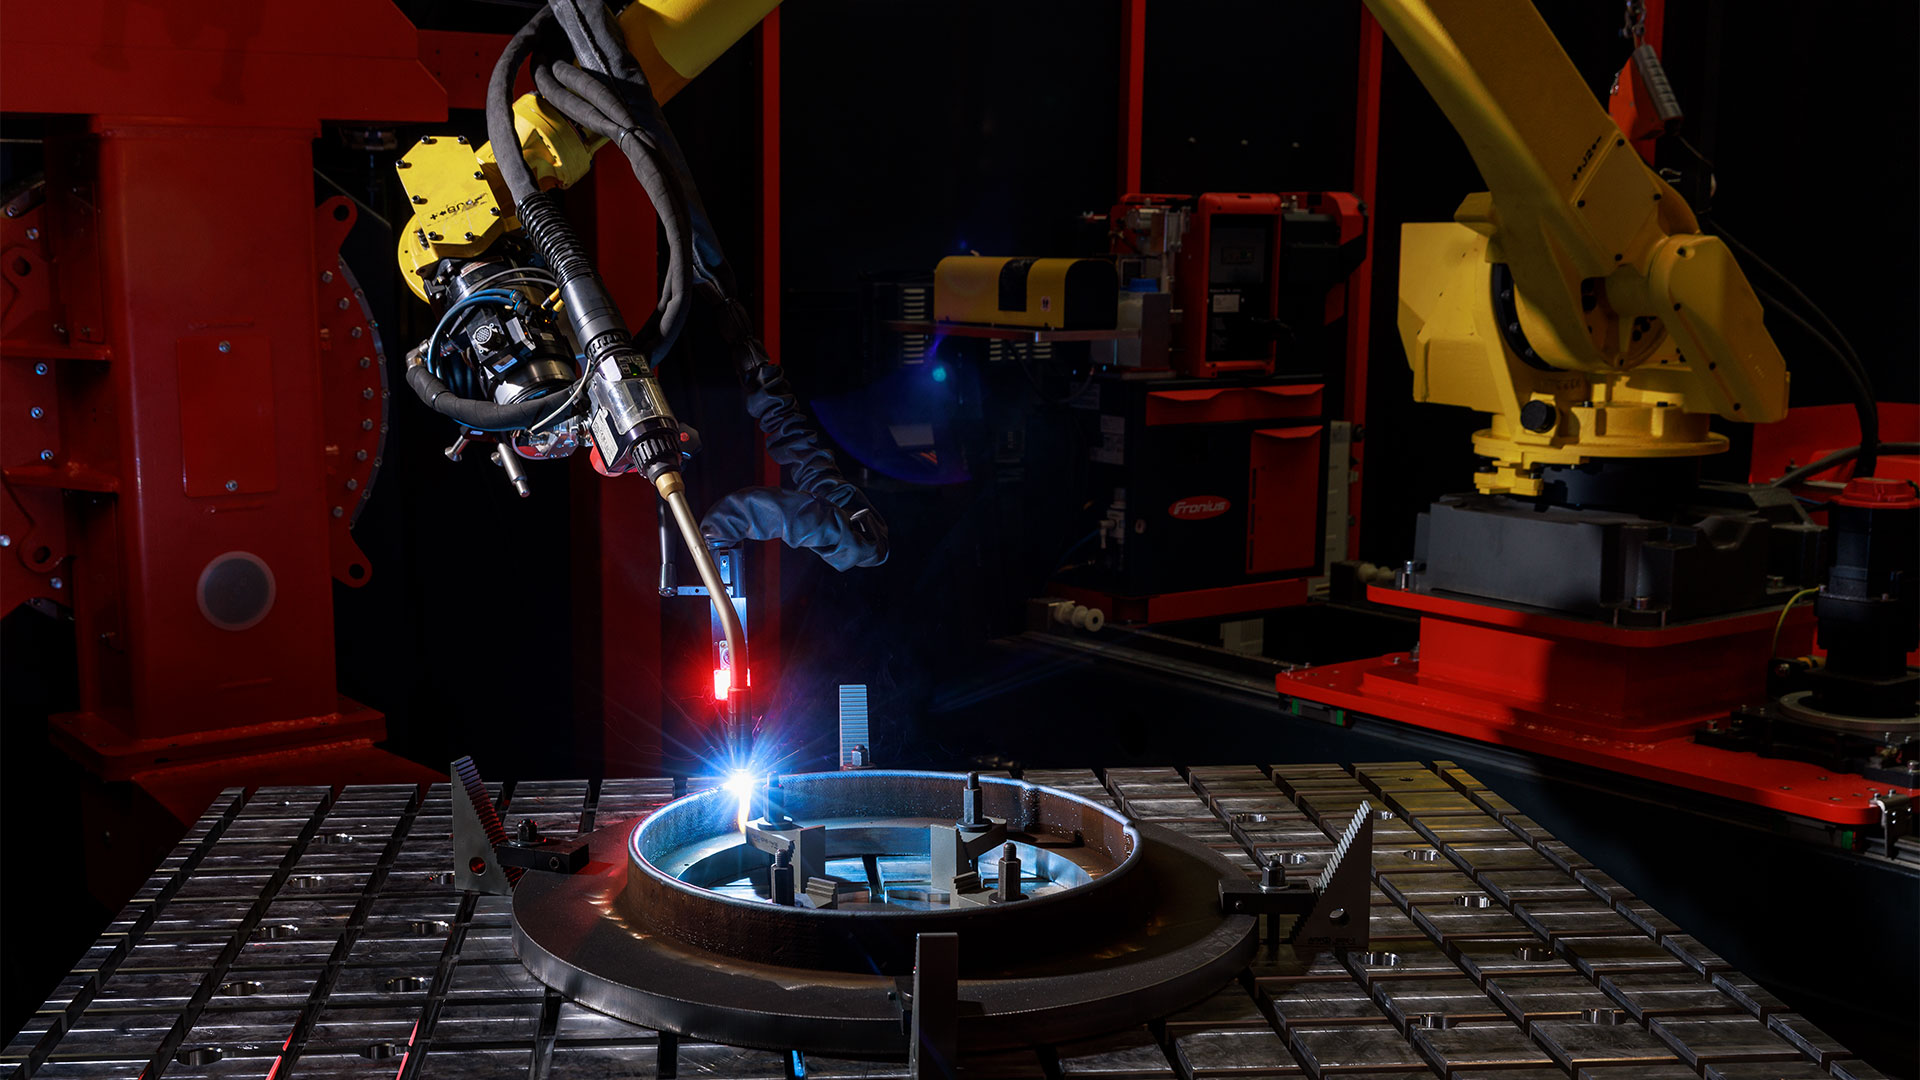
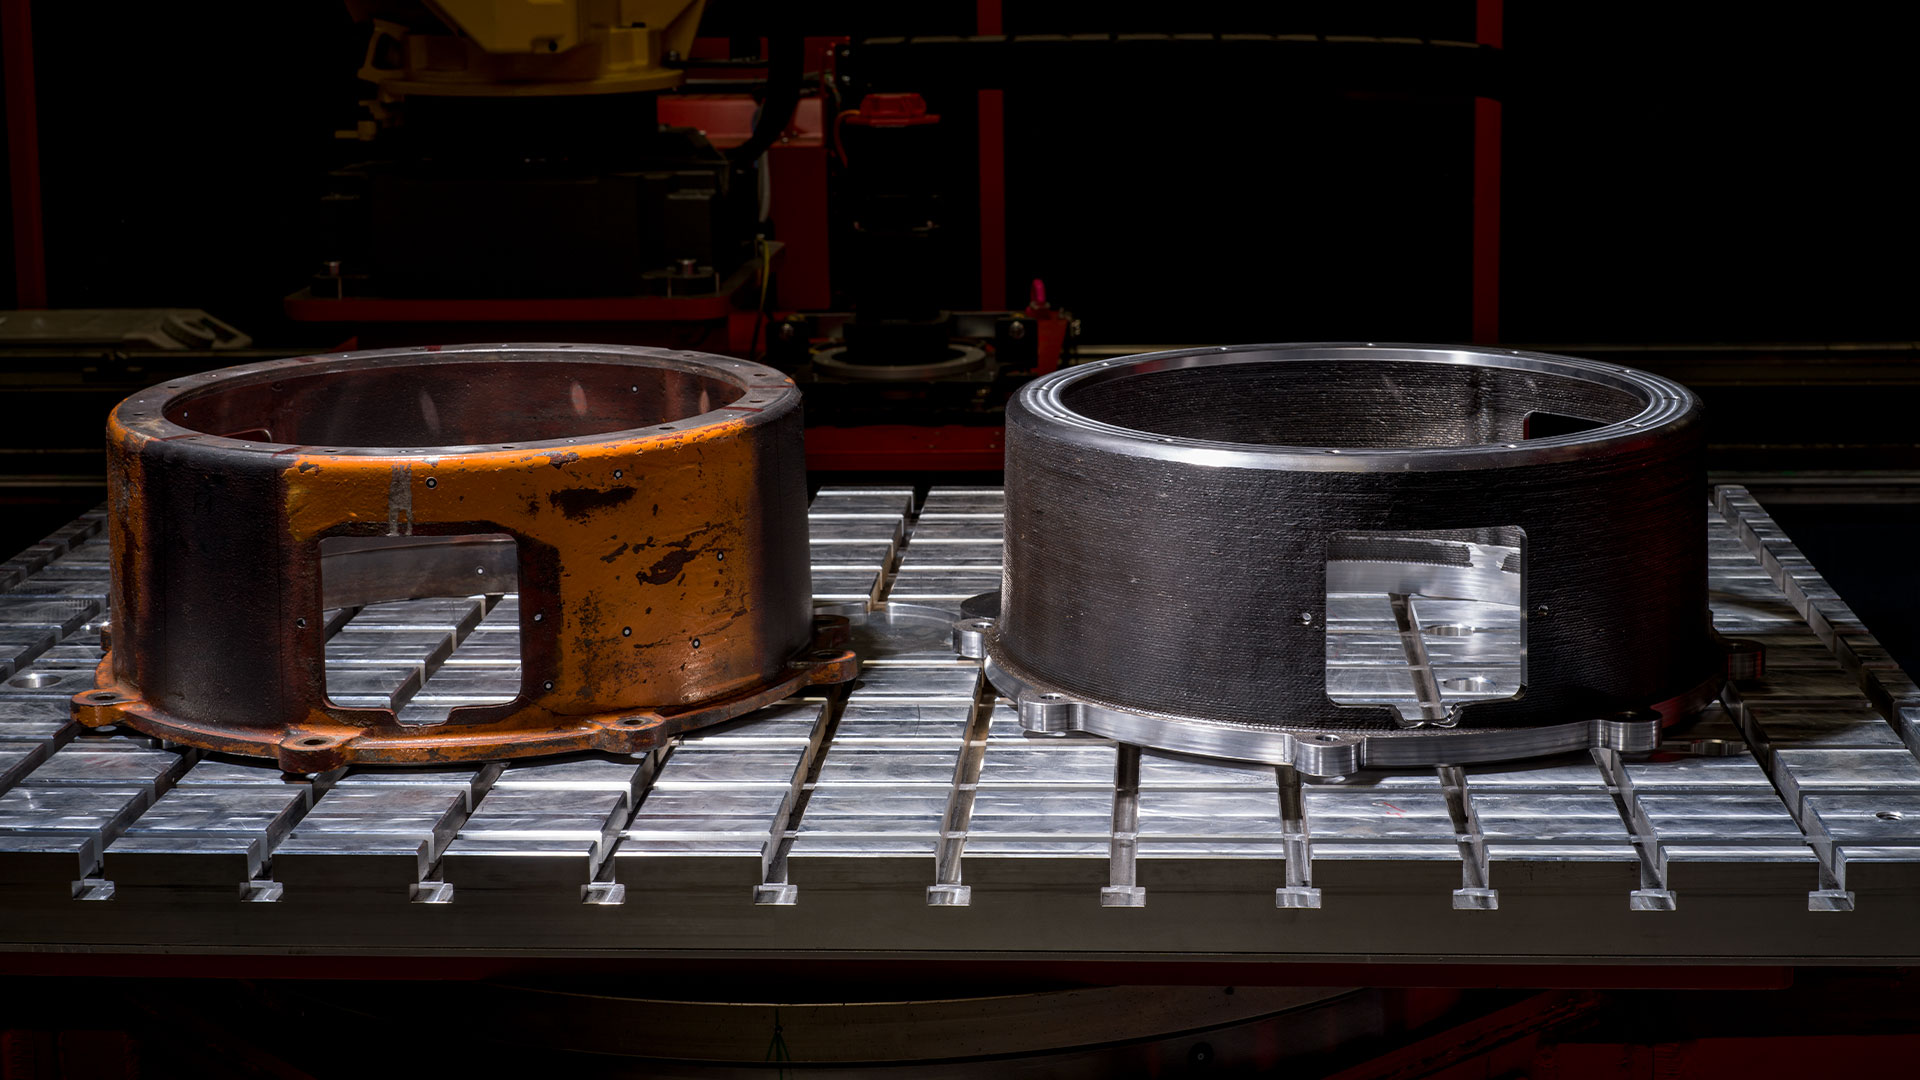
Ingeniería inversa con fabricación aditiva: del escaneo 3D a la impresión 3D en metal
Modificación de componentes mediante fabricación aditiva
La fabricación aditiva resulta especialmente adecuada cuando se requiere modificar de forma específica componentes ya existentes en zonas sometidas a esfuerzos mecánicos. De este modo, las piezas se adaptan a nuevos requerimientos a un nivel que a menudo resulta inalcanzable con los métodos convencionales. Este proceso flexible permite diseñar componentes exactamente según las exigencias reales de la aplicación; el proyecto de referencia mencionado más abajo es un buen ejemplo.
Fabricación de nuevas piezas mediante fabricación aditiva
En la fabricación desde cero, los componentes se crean capa a capa desde el principio, lo que permite una gran libertad de diseño: las geometrías con topología optimizada son más fáciles de materializar que con los métodos tradicionales. Así se puede, por ejemplo, reducir el peso sin comprometer la estabilidad. Entre sus aplicaciones habituales se encuentran las estructuras biónicas inspiradas en la naturaleza, como las estructuras de panal, que se utilizan, por ejemplo, en el sector aeroespacial.
¿Por qué CMT es ideal para la impresión 3D en metal?
En el ámbito de la impresión 3D con metal, la tecnología Cold Metal Transfer (CMT) ha demostrado ser especialmente eficaz. A continuación se explica en qué se diferencia el CMT de procesos como el arco eléctrico corto convencional y por qué resulta tan convincente.
¿Qué es CMT (Cold Metal Transfer)?
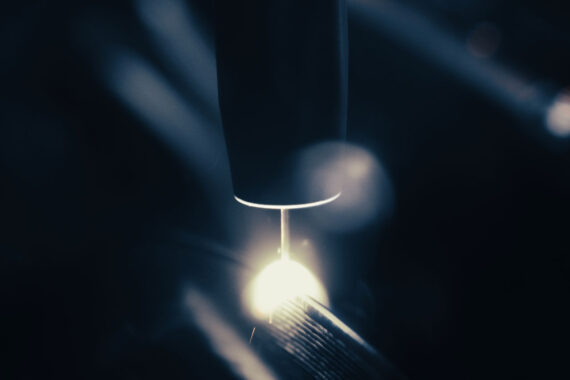
Para alcanzar la calidad deseada en la fabricación aditiva, necesitamos un proceso de soldadura extremadamente estable, como CMT. Se trata de un proceso de arco corto «frío» que, en comparación con otros métodos, ofrece una alta velocidad de soldadura y mantiene bajo el aporte térmico.
Esto es posible gracias a un movimiento de retroceso del electrodo de soldadura, que controla de forma precisa el desprendimiento de cada gota y permite una transferencia de material prácticamente sin proyecciones, lo que reduce considerablemente los errores y el retrabajo. En función de la curva característica seleccionada para el material de aporte, el gas protector y el diámetro del electrodo, este movimiento del hilo tiene lugar en un rango de frecuencias de entre 50 y 170 Hz.
CMT vs. arco corto convencional: principales diferencias
En el proceso de arco corto convencional, poco adecuado para WAAM, el hilo se desplaza de forma continua hacia la pieza de trabajo. Si el extremo reblandecido del hilo entra en contacto con el baño de fusión, se produce un cortocircuito. La mayor parte del hilo de soldadura fundido fluye hacia el baño de fusión y tiene lugar un desprendimiento de gota. Durante la fase de cortocircuito, la tensión de soldadura tiende a cero, mientras que la corriente aumenta considerablemente. A continuación, el cortocircuito se rompe y el arco eléctrico se enciende de nuevo. En el caso del proceso CMT, latransferencia de gota y el nuevo cebado del arco se producen de forma más controlada y con un menor aporte de energía.
Eso es precisamente lo que marca la diferencia en la fabricación aditiva: el aporte térmico que se genera en la soldadura CMT es hasta un 33 % menor que en el arco corto convencional, lo que resulta especialmente ventajoso al aplicar cordones de soldadura de forma cíclica, ya que este proceso suele generar un elevado aporte de calor. Si la temperatura del componente es demasiado alta, las propiedades del material se ven mermadas, por lo que se hace necesario interrumpir el proceso de soldadura hasta que se enfríen las capas.
«Aquí es donde el proceso CMT despliega todo su potencial: gracias a la reducción significativa del aporte térmico y a la extrema estabilidad del arco eléctrico, las capas de soldadura se van depositando de forma reproducible y los tiempos de enfriamiento se reducen sin aportar calor innecesario a la pieza. Esto convierte al CMT en una de las tecnologías más eficientes y fiables para muchas aplicaciones WAAM», explica Stinglmayr. Además, las variaciones en la distancia de la punta de contacto en el CMT apenas resultan críticas, y el arco eléctrico se mantiene estable.
CMT Additive Pro: control preciso de capas en la fabricación aditiva
Las funciones CMT Additive Pro, desarrolladas por Fronius específicamente para la fabricación aditiva, permiten, por ejemplo, un control preciso de la entrada de potencia y, por lo tanto, de la altura y la anchura del cordón de soldadura.
- Corrección de potencia: Permite ajustar con precisión la potencia eléctrica a cada fase del proceso, formación de capas y aporte térmico, sin modificar la tasa de deposición.
- Estabilizador de deposición: Garantiza que la tasa de deposición se mantenga constante independientemente de las fluctuaciones del «stick-out», sin perder la estabilidad característica de la tecnología CMT.
- Pulsed HotStart: Permite obtener una penetración suficiente en el arco pulsado al reiniciar la soldadura (por ejemplo, tras un cambio de bidón de hilo), de modo que la altura de las capas se mantenga constante y se eviten defectos de unión o sobreelevaciones en el cordón.
- Medición CTWD: Proporciona a los usuarios información en tiempo real sobre la posición exacta del componente y permite realizar las correcciones oportunas en caso de desviaciones respecto a la posición prevista.
En conjunto, estas funciones garantizan una deposición de capas uniforme y predecible en toda la altura del componente y reducen las piezas defectuosas y el retrabajo en el proceso de fabricación aditiva.
WAAM: cómo reducir materiales y costes con fabricación aditiva
Si comparamos la impresión 3D en metal con procesos de mecanizado como el fresado, queda patente que el Wire Arc Additive Manufacturing (WAAM) es significativamente más eficiente en el uso de recursos. Los métodos de fabricación alternativos generan una gran cantidad de desperdicio de material, ya que las piezas se mecanizan a partir de bloques de metal, a menudo de gran tamaño.
Mientras que en el fresado de determinadas geometrías puede producirse un desperdicio de material de hasta el 80 %, en la fabricación aditiva mediante DED-Arc es del 20 % aproximadamente, y solo se genera durante la fase de retrabajo.
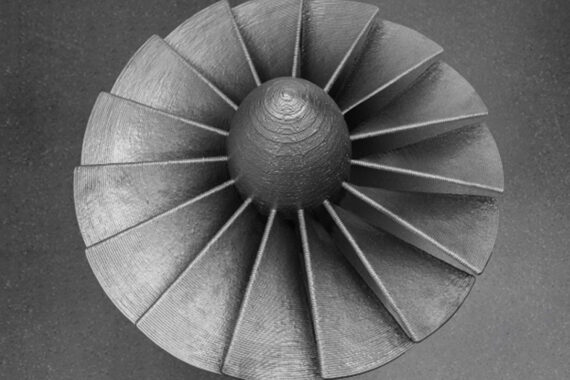
La hélice de metal que se muestra en la imagen se fabricó mediante este procedimiento. Si se hubiera fresado a partir de un bloque, este habría tenido unas dimensiones de 60 x 90 x 90 cm y un peso de unas cuatro toneladas, frente a los menos de 100 kg que ha acabado pesando.
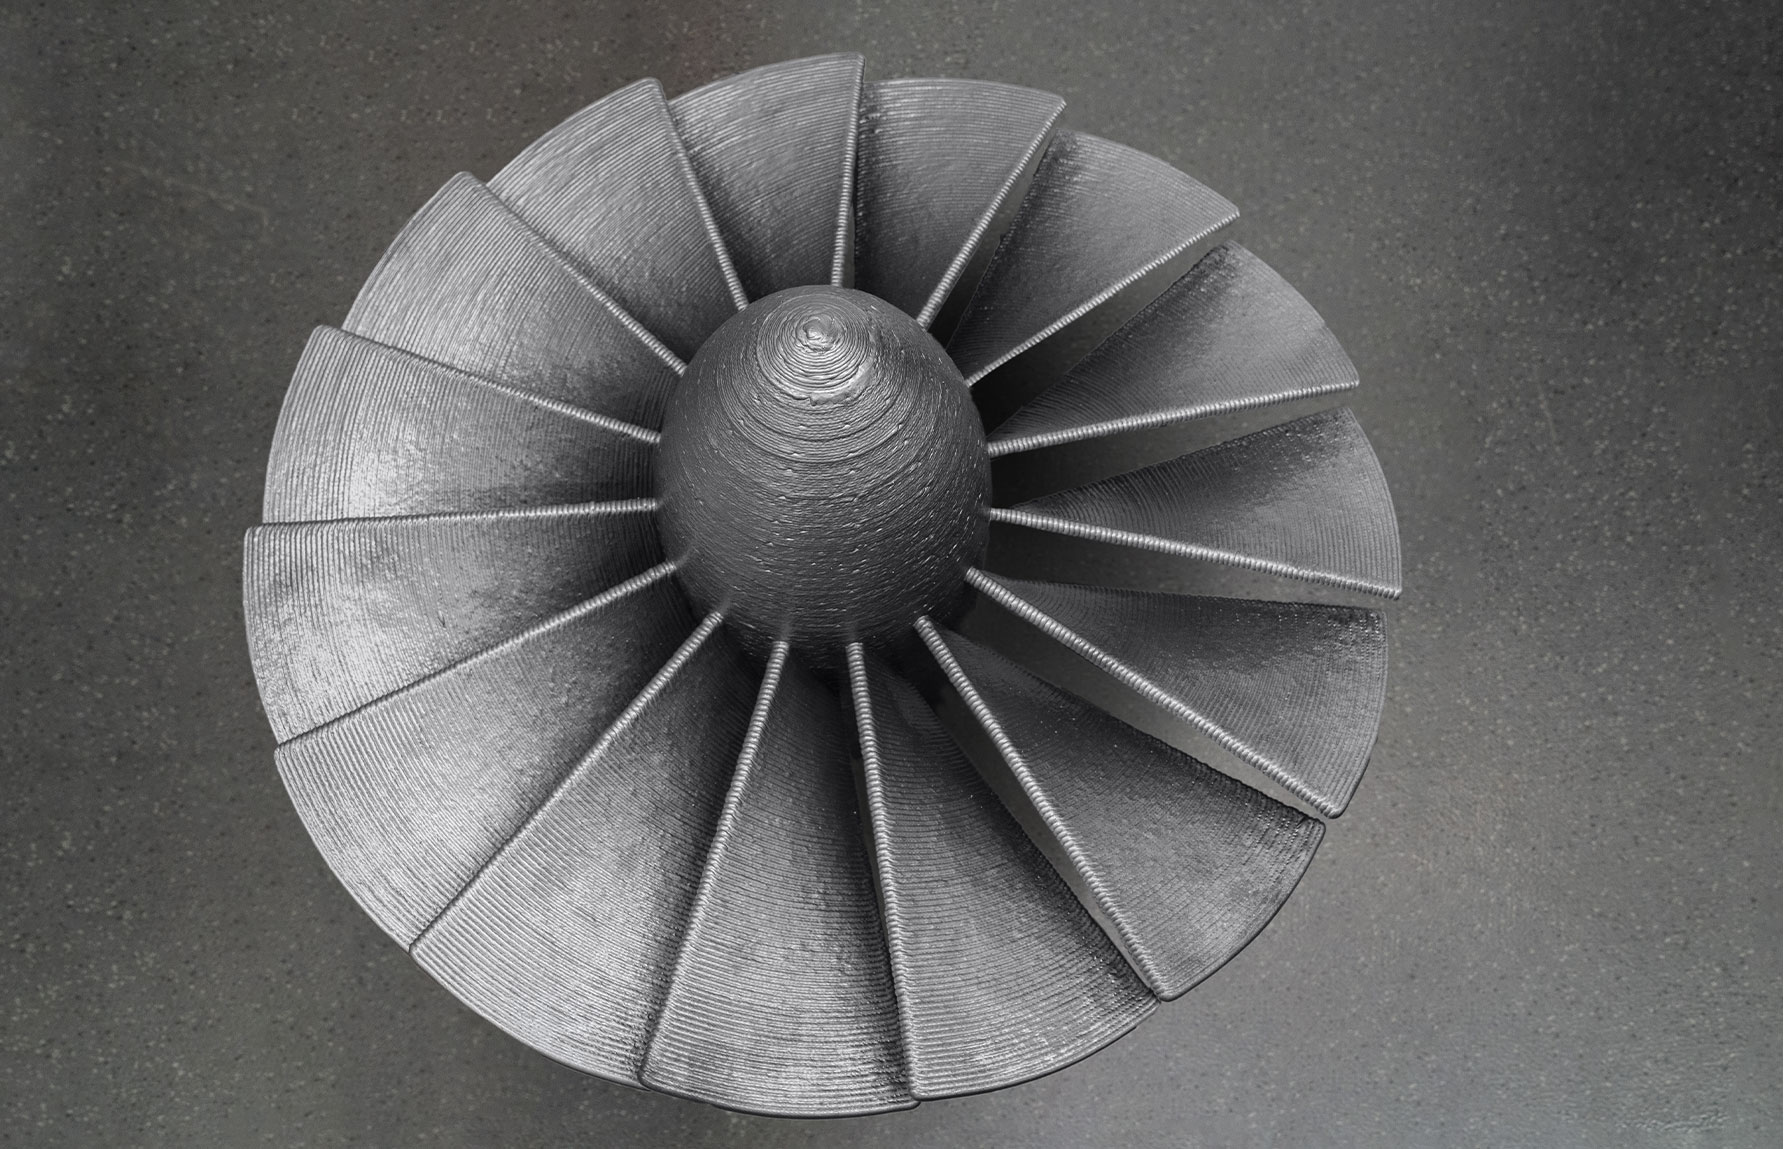
Otra ventaja: la impresión 3D en metal permite una fabricación descentralizada e independiente de la ubicación, sin necesidad de complejas líneas de producción. La fabricación aditiva se utiliza en aquellos casos en los que se pretende reducir el peso, el material y los costes.
«El gran valor de la tecnología WAAM destaca cuando las altas pérdidas de material, los largos plazos de entrega o las geometrías complejas hacen inviables los procesos de fabricación convencionales. En lugar de eliminar varias toneladas de material mediante mecanizado, fabricamos los componentes con una forma muy cercana a la definitiva«, explica Manuel Stinglmayr, experto en New Business Development Welding en Fronius International.
Centro de prototipos y producción de Fronius: servicios de fabricación aditiva a medida
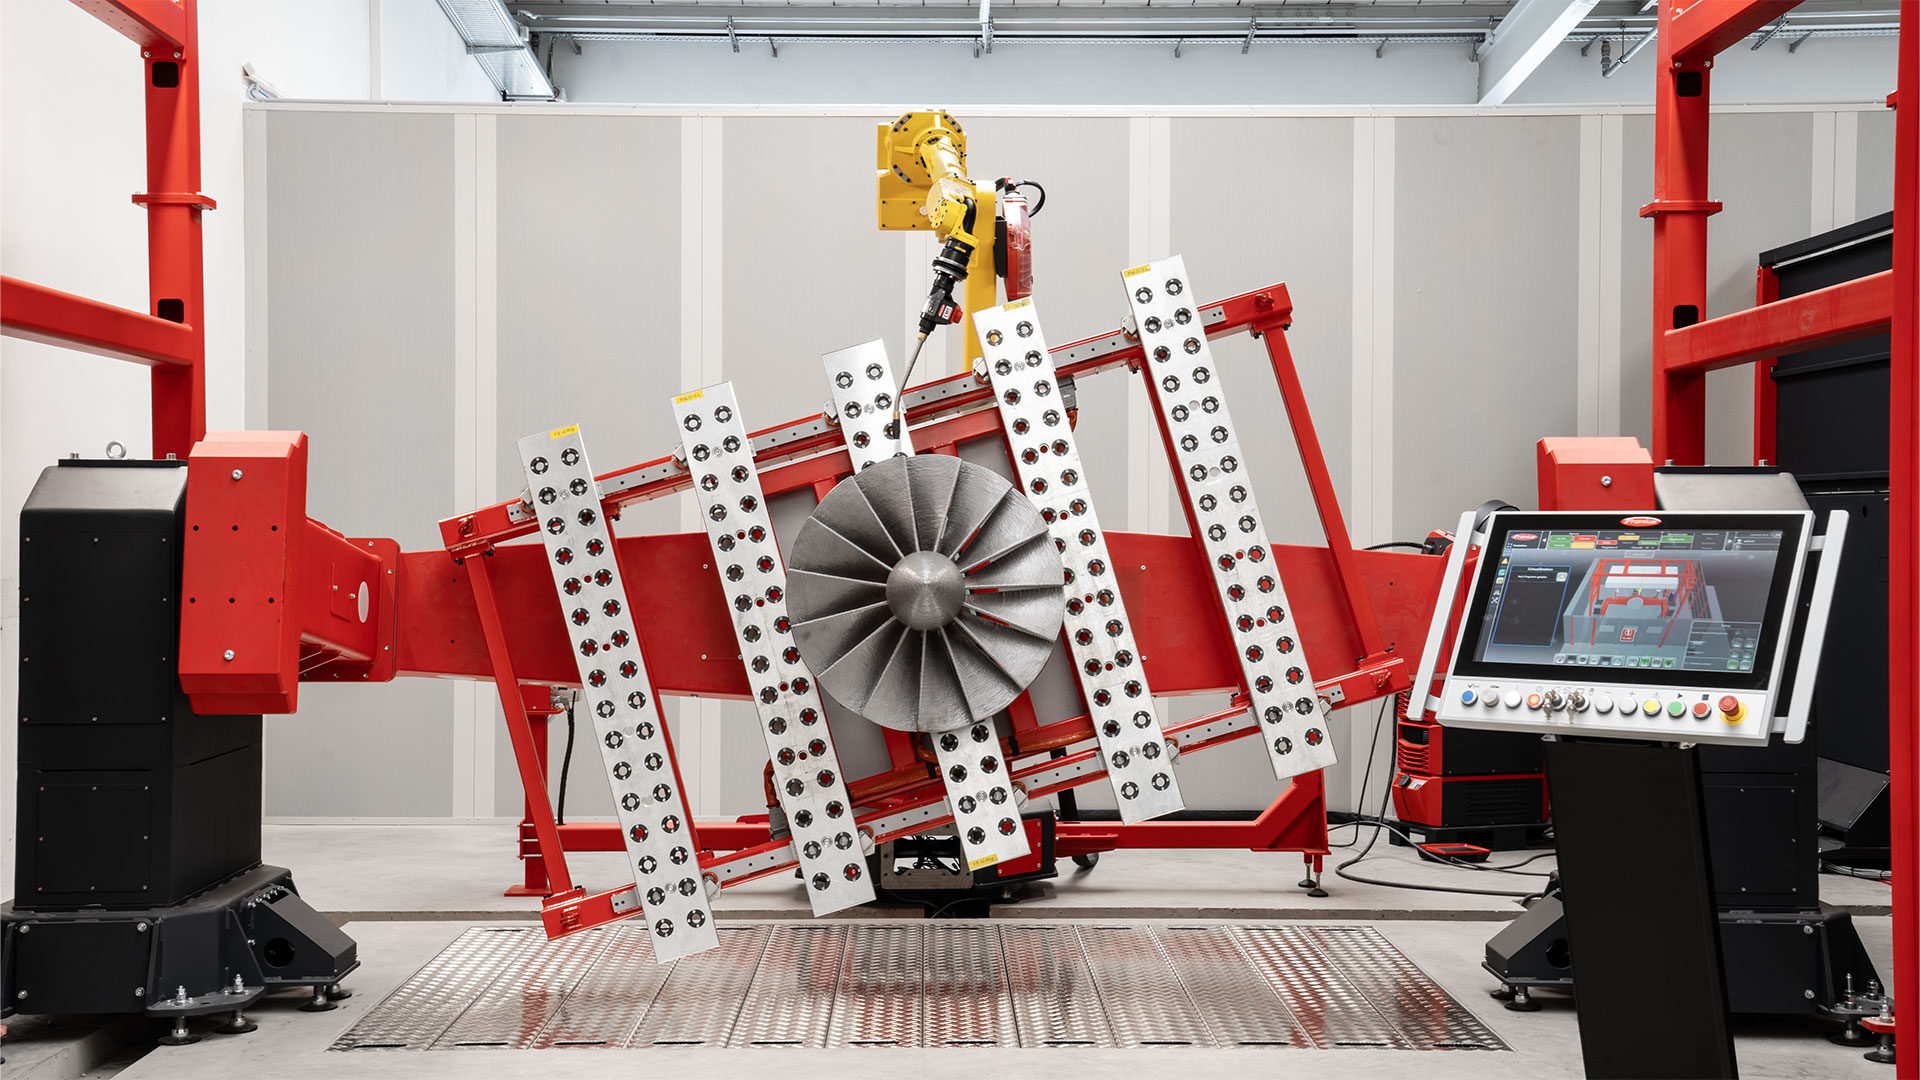
El Centro de prototipos y producción de la sede de Wels, en Austria, ofrece en aprox. 900 m² una amplia gama de servicios, así como sistemas robotizados con tecnología avanzada de soldadura, sensores y medición, además de estudios de viabilidad, soluciones a medida para las necesidades específicas de cada cliente, optimización de procesos y fabricación de prototipos; todo ello de forma coordinada y con la máxima confidencialidad. La ventaja decisiva de la tecnología WAAM es que los diseños se pueden fabricar y probar directamente a partir del modelo 3D, sin necesidad de recurrir a la compleja y costosa fabricación de moldes y utillajes. Así, los problemas de diseño se detectan y corrigen en una fase temprana.
El objetivo es reducir al mínimo el tiempo que transcurre desde el desarrollo hasta que el producto está listo para su comercialización. Además, también es posible iniciarse con facilidad en la impresión 3D con metal asistida por robot para la fabricación de preseries. Asimismo, nuestros clientes reciben recomendaciones sobre el proceso de soldadura, la rentabilidad, la calidad y la producción.
Homologación y certificación en fabricación aditiva
Un proyecto de referencia real demuestra que la fabricación aditiva cumple incluso los requisitos más exigentes en materia de seguridad y calidad: en colaboración con Linde Engineering, el fabricante de hilo Migal.co y TÜV Süd Alemania, hemos llevado a cabo la homologación de un prototipo de recipiente a presión fabricado mediante impresión 3D.
Para el recipiente a presión se optó por una aleación de aluminio forjado no tratable térmicamente que, gracias a su excelente resistencia a las bajas temperaturas, hasta -273 °C, resulta especialmente adecuada para la construcción de sistemas de tuberías.
El proyecto también incluyó la certificación CE conforme al proyecto de norma europea prEN 13445-14 para recipientes a presión fabricados mediante procesos aditivos. Este proyecto de norma aborda la cadena de valor completa de la fabricación aditiva, incluidos todos los detalles de supervisión necesarios. Se verificó y documentó la cadena de procesos íntegra: desde el dimensionamiento y el diseño hasta la fabricación, la planificación de trayectorias, la monitorización y la prueba de presión final. Puedes obtener información detallada sobre la homologación de muestras en este vídeo:
Fronius Additive Cell: solución avanzada para la fabricación aditiva industrial
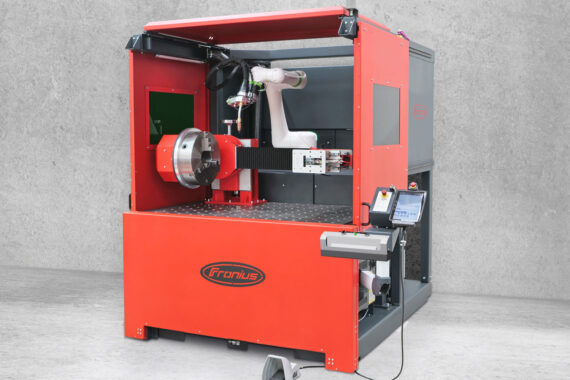
Las técnicas de fabricación tradicionales conllevan la fabricación laboriosa de moldes y utillajes, largos plazos de entrega y elevados costes de configuración. «Con Fronius Additive Cell disponemos de un sistema integral perfectamente adaptado a la fabricación aditiva. La combinación de una tecnología de soldadura de eficacia probada, un control inteligente y unos componentes del sistema perfectamente coordinados entre sí permite lograr un proceso de fabricación estable», explica Anna Dieplinger, Key Product Manager Automation Solutions en Fronius International.
La probada tecnología CMT de Fronius, junto con CMT Additive Pro y iWave 500i AC/DC Multiprocess, garantiza un funcionamiento sin complicaciones, mientras que el sistema de control centralizado Polaris coordina todos los componentes del sistema.
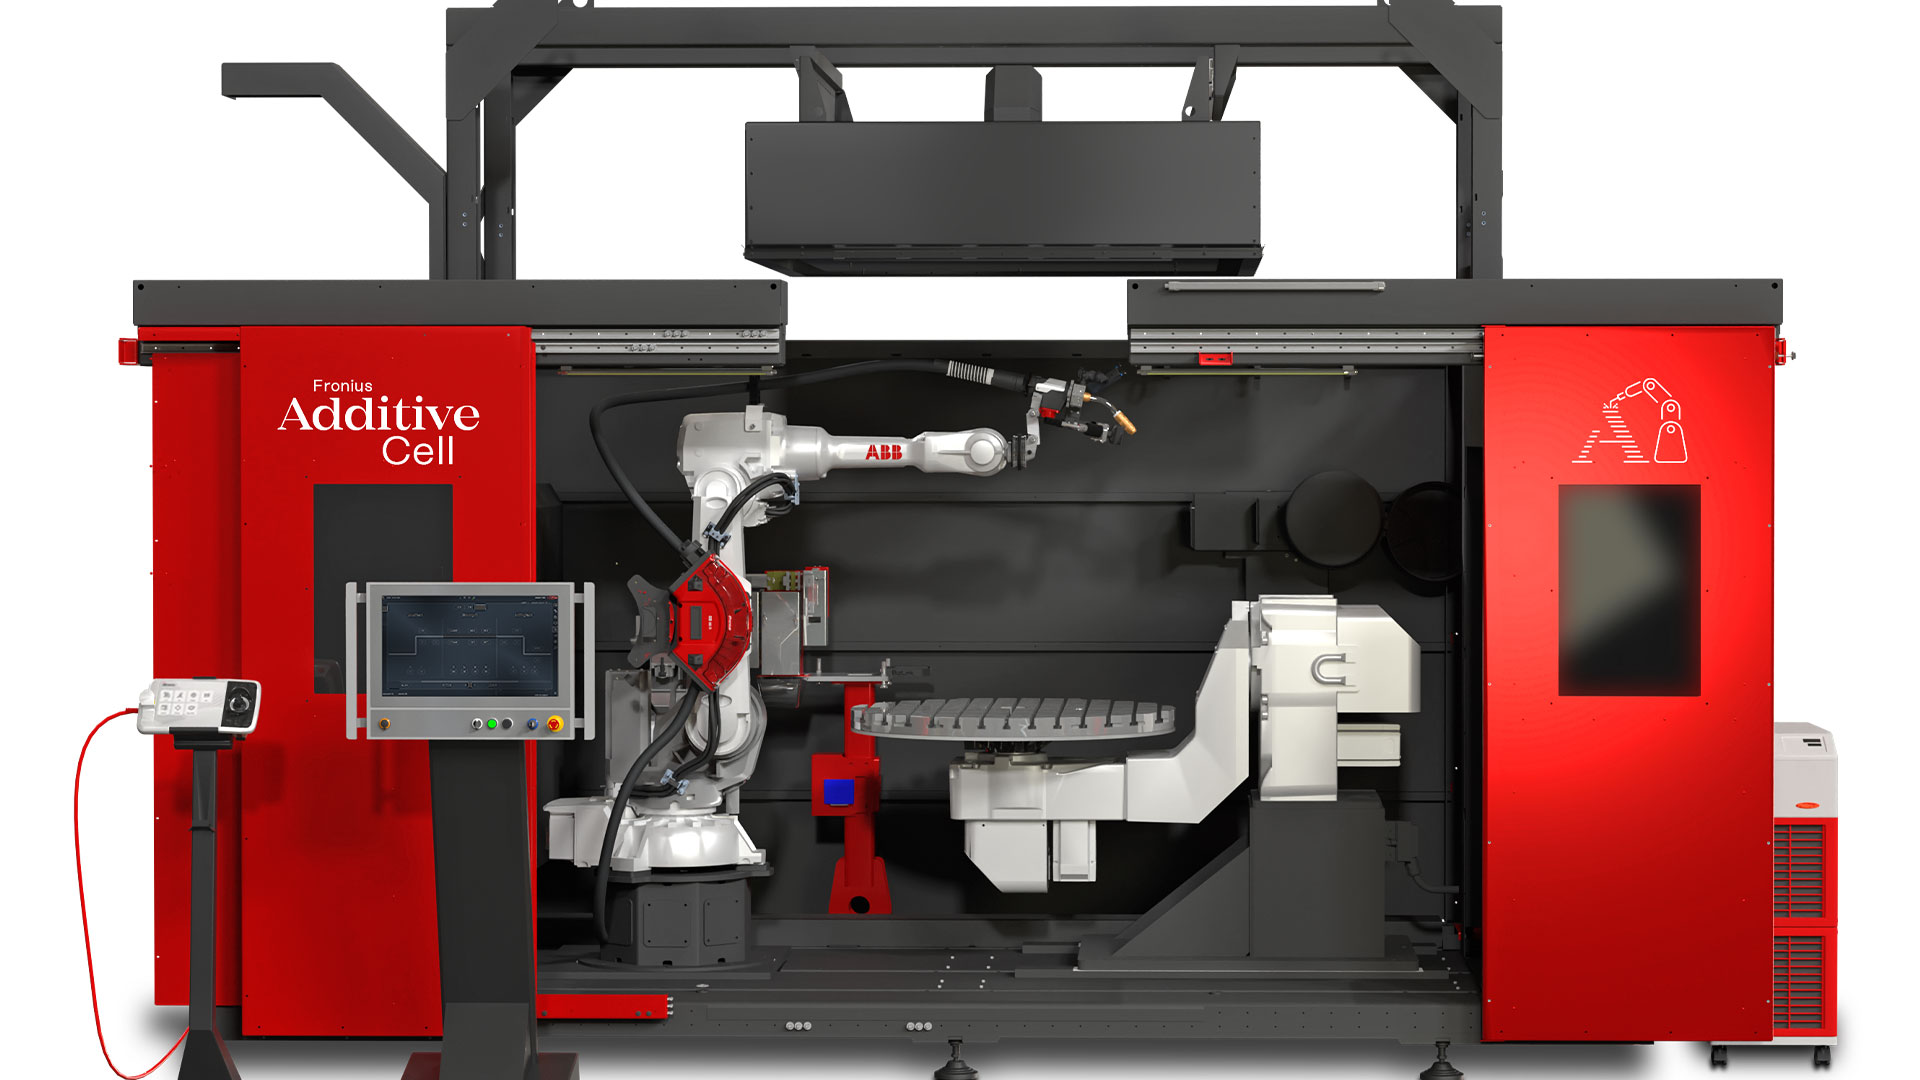
El paquete de software Vectris permite realizar soldaduras aditivas de forma sencilla, estable y fiable desde la fase de planificación. Vectris se ha desarrollado específicamente para la fabricación aditiva, y está compuesto por el Machine Tool Service Kit (MTSK) y el postprocesador. Se encarga de traducir el diseño digital de los componentes en instrucciones de soldadura e identifica las diferentes zonas de las piezas. Los parámetros correspondientes se transmiten directamente al robot de soldadura.
El sistema de cámaras ArcView3 ofrece una mayor seguridad en el proceso. Este sistema graba la fabricación de los componentes de forma sincronizada con el proceso y permite una monitorización continua del proceso y del arco eléctrico con una precisión de milisegundos desde una distancia segura. Ya sea en entornos de producción con poco espacio o en caso de cambio espontáneo de ubicación: Fronius Additive Cell tiene un diseño que facilita su transporte mediante grúa o carretilla elevadora.
Por qué elegir la fabricación aditiva sobre el fresado y la fundición
La fabricación aditiva reduce considerablemente el consumo de material, el peso y los costes en comparación con procesos tradicionales como el fresado o la fundición, y lo hace en una amplia gama de aplicaciones que abarca desde la reparación de componentes individuales y la ingeniería inversa hasta la modificación de componentes y la fabricación de piezas nuevas desde cero.
Preguntas frecuentes sobre fabricación aditiva
¿Qué ventajas e inconvenientes presenta la fabricación aditiva (en particular, la tecnología DED-Arc)?
Ventajas:
- Consumo de material considerablemente menor que en el fresado o la fundición
- Sin necesidad de utillajes ni moldes: resulta rentable incluso con un número reducido de piezas
- Geometrías complejas con topología optimizada
- Plazos de entrega cortos en reparaciones, ingeniería inversa o fabricación de prototipos
- Menor peso de los componentes sin perder estabilidad
Desventajas:
- Menos rentable en el caso de series muy grandes en comparación con los procesos tradicionales
- Necesidad de contar con conocimientos técnicos avanzados sobre los procesos y con personal técnico cualificado
- Es necesaria una gestión térmica: las temperaturas excesivas de los componentes obligan a realizar pausas de enfriamiento
¿Cómo se perfila el futuro de la fabricación aditiva en la Industria 4.0?
La tecnología WAAM ya se utiliza actualmente en numerosos sectores, desde el aeroespacial, el del petróleo y el gas y la fabricación de recipientes a presión y de vehículos ferroviarios hasta la industria armamentística y militar, así como el sector de la automoción.
Esta tecnología aumenta la flexibilidad y, por lo tanto, la competitividad de muchas empresas. Además, refuerza su resiliencia: en tiempos de crisis, las empresas se vuelven más independientes de las cadenas de suministro globales, lo que les permite reaccionar con mayor rapidez.
La impresión 3D en metal ofrece un enorme potencial, pero sigue siendo un proceso muy complejo que requiere mucha experiencia y conocimientos técnicos sobre el proceso. No obstante, esto podría cambiar en el futuro a medida que avancen la automatización y el control de procesos asistido por IA. Los primeros resultados demuestran que es posible reducir la complejidad y aumentar la reproducibilidad; un avance que, a largo plazo, podría hacer que la tecnología WAAM fuera accesible también para empresas más pequeñas.