Poros, grietas y mordeduras: lo que a primera vista parece una mera cuestión estética puede ser señal de algo mucho más importante. Estos defectos pueden afectar a la calidad del cordón y, en el peor de los casos, provocar el fallo del componente. Aunque algunos se aprecian de inmediato, otros pasan desapercibidos durante mucho tiempo. Descubre los 10 defectos más habituales en la práctica y los consejos de nuestros expertos para evitarlos de forma eficaz.
¿Qué es un defecto de soldadura?
Un defecto en un cordón de soldadura es una irregularidad en el interior o en la superficie del cordón que supera los valores límite admisibles y que puede afectar al funcionamiento del componente.
Es importante distinguir entre una irregularidad en el cordón de soldadura, o imperfección, y un defecto propiamente dicho: «En principio, una imperfección no es más que una desviación de la forma deseada del cordón que todavía se encuentra dentro de los valores límite permitidos por la normativa. Solo cuando se superan dichos valores límite se considera un defecto de soldadura que debe corregirse», explica Günter Doblinger, experto en normas de soldadura.
Defectos en cordones de soldadura o imperfecciones: ¿qué dicen las normas?
Las normas y reglamentos establecen cuándo una imperfección puede clasificarse como defecto de soldadura, y definen las desviaciones admisibles y a partir de qué punto un cordón se considera defectuoso. En el caso del acero, por ejemplo, es aplicable la norma EN ISO 5817, mientras que para el aluminio se aplica la norma EN ISO 10042.
Un ejemplo práctico: de acuerdo con la norma EN ISO 5817, una mordedura de hasta 0,2 mm de profundidad puede seguir siendo admisible en una unión de acero de 4 mm de espesor. Sin embargo, si alcanza los 0,3 mm, se supera el límite permitido y la irregularidad se clasifica como defecto. A menudo, unas pocas décimas de milímetro bastan para determinar si un cordón cumple los requisitos o se considera defectuoso.
Los 10 defectos de soldadura más comunes
| Defecto | Descripción | |
|---|---|---|
| Poros | 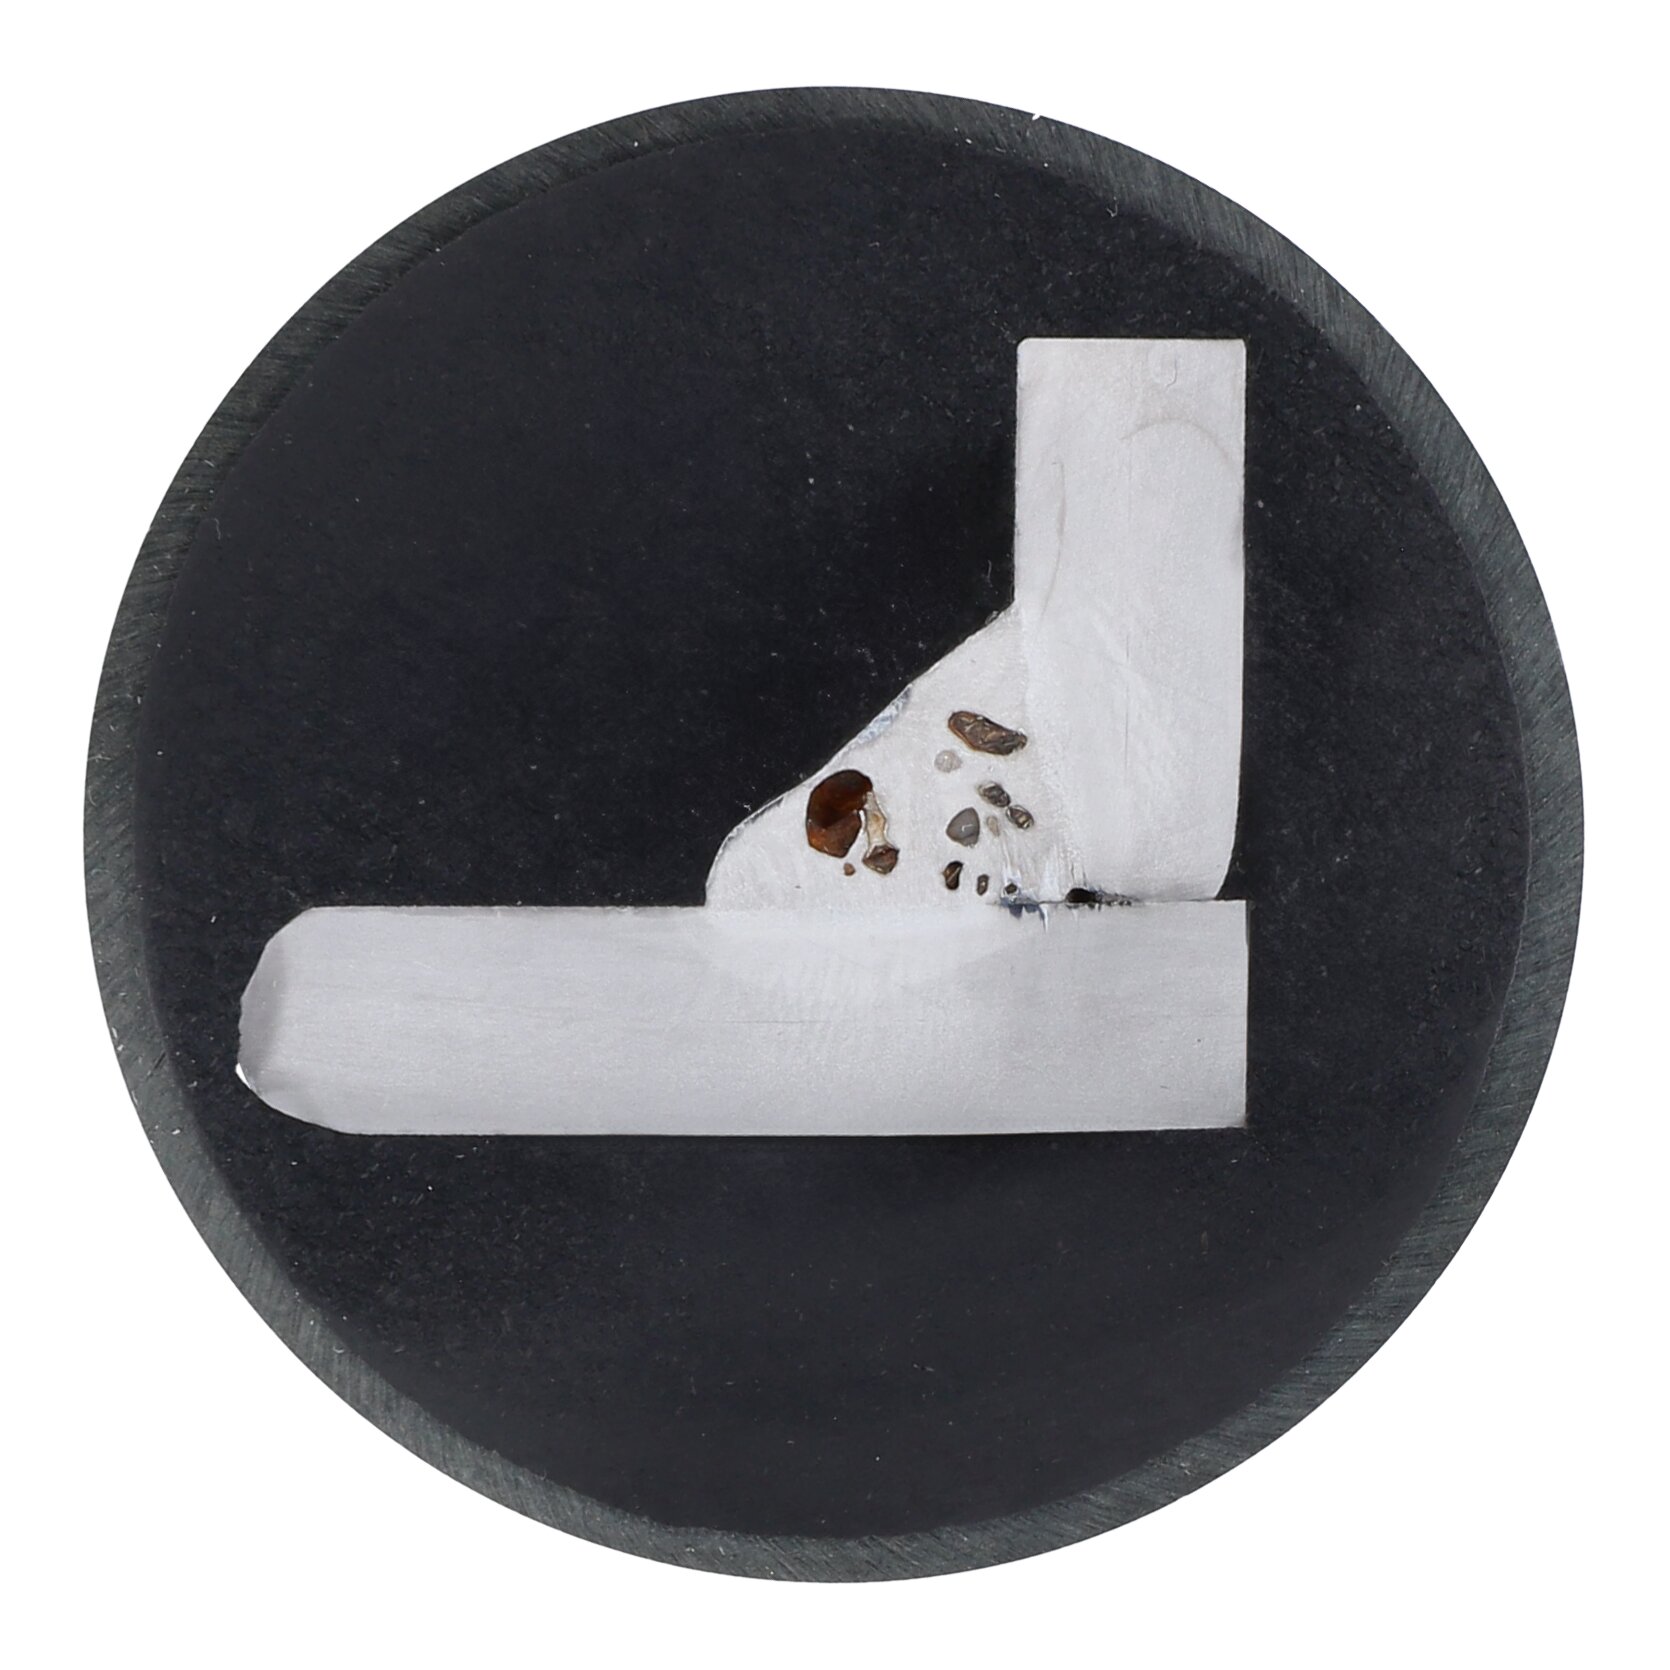 | Inclusiones de gas en el cordón, ya sean visibles en la superficie u ocultos en su interior |
| Inclusiones de escoria |  | Restos de escoria atrapados en el cordón que afectan a la homogeneidad de la unión |
| Falta de penetración o defectos de fusión |  | Fusión incompleta entre el producto de soldadura y el material base |
| Grietas | 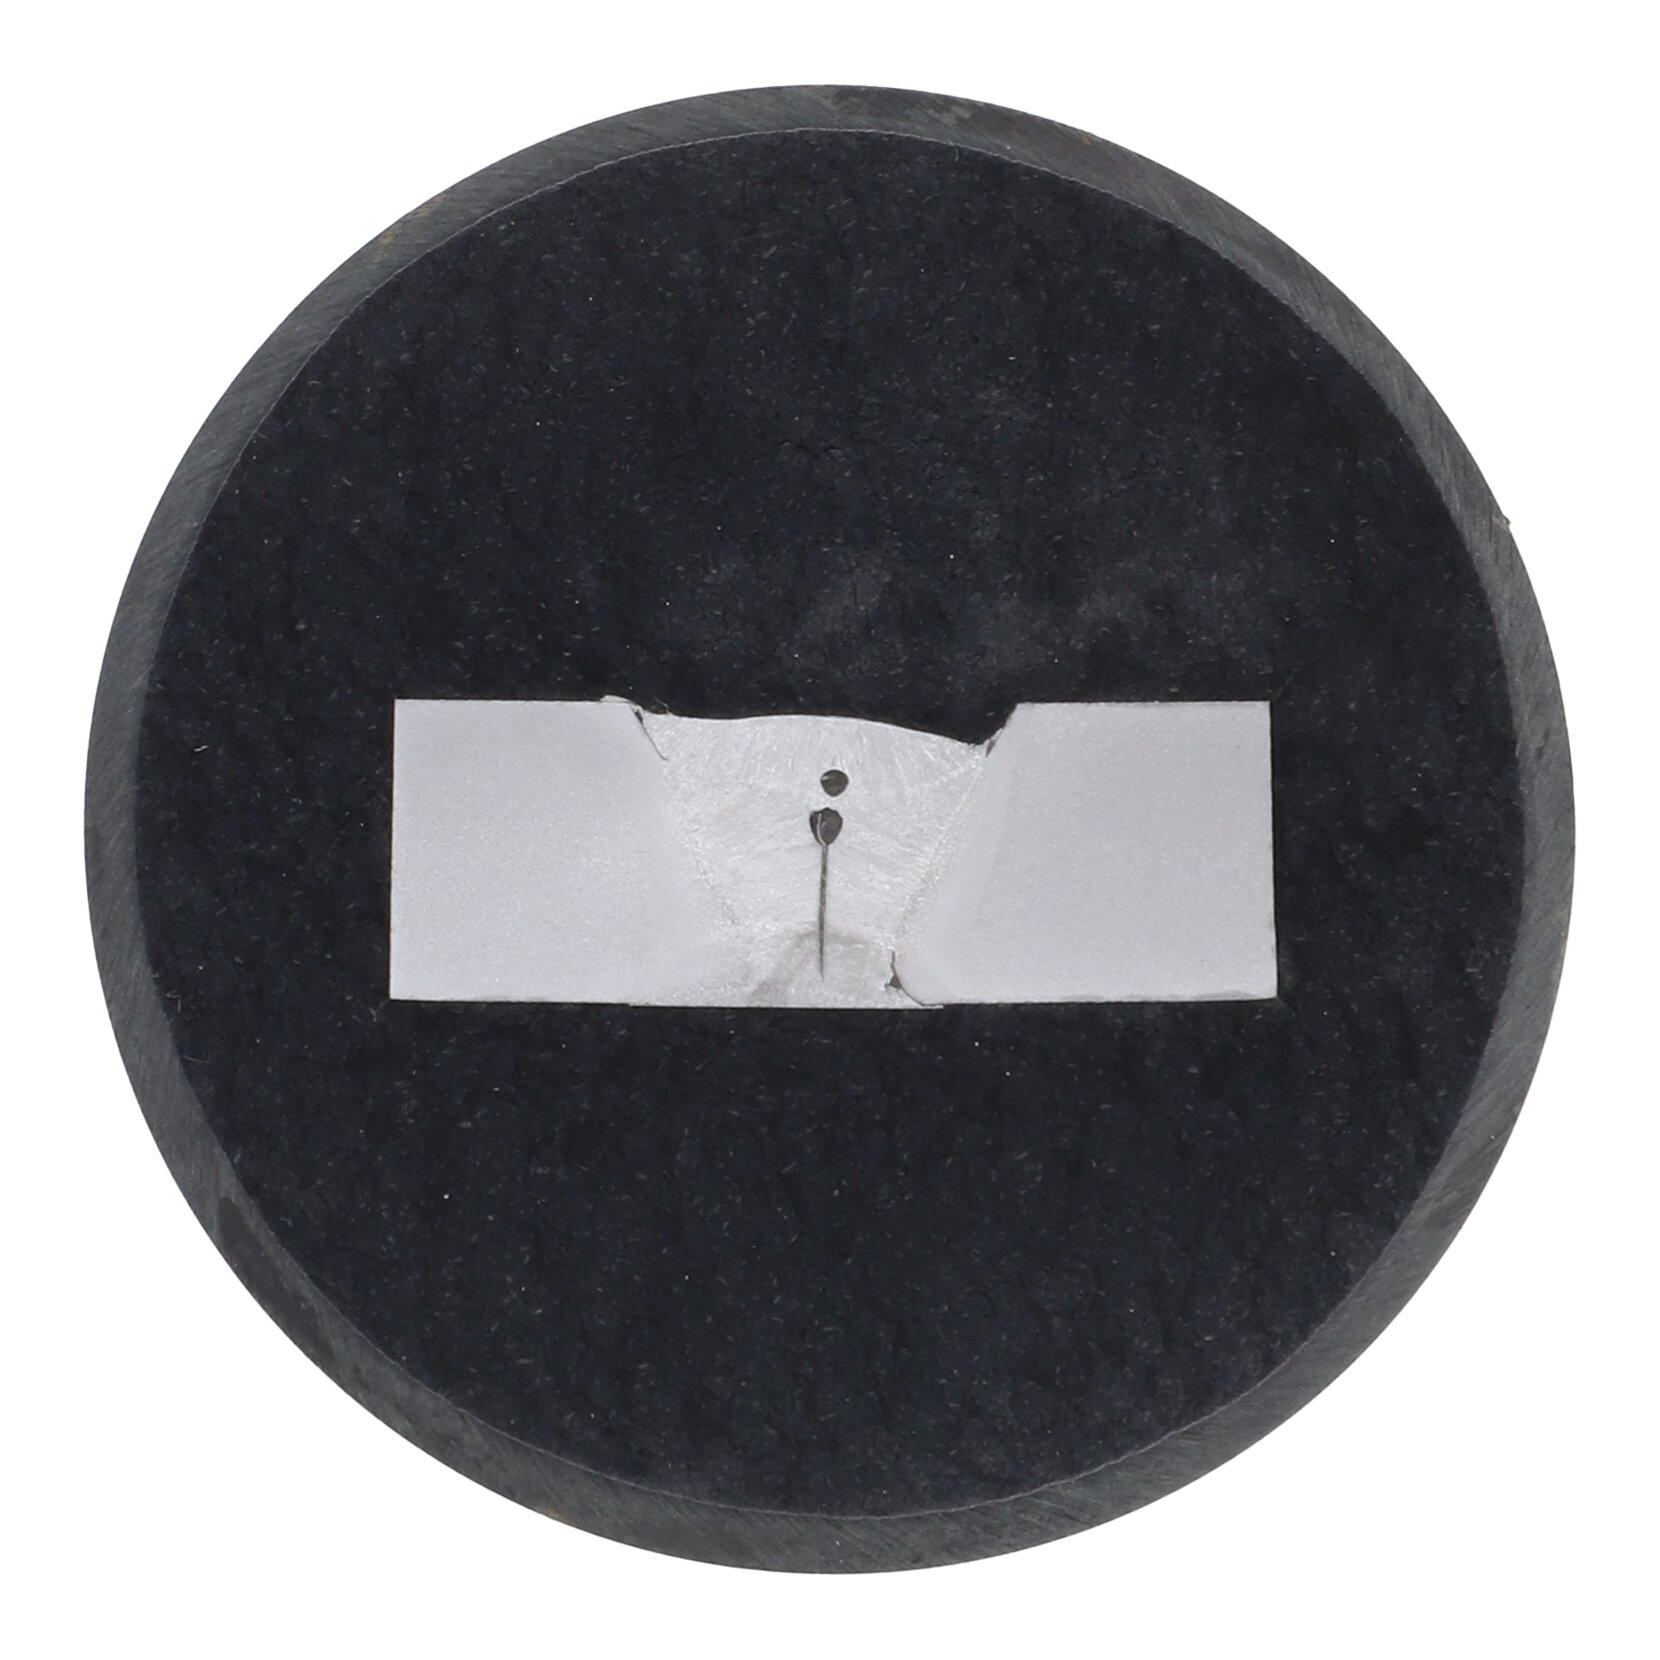 | Separaciones en el producto de soldadura que afectan a la resistencia y a la seguridad de la unión soldada |
| Mordeduras | 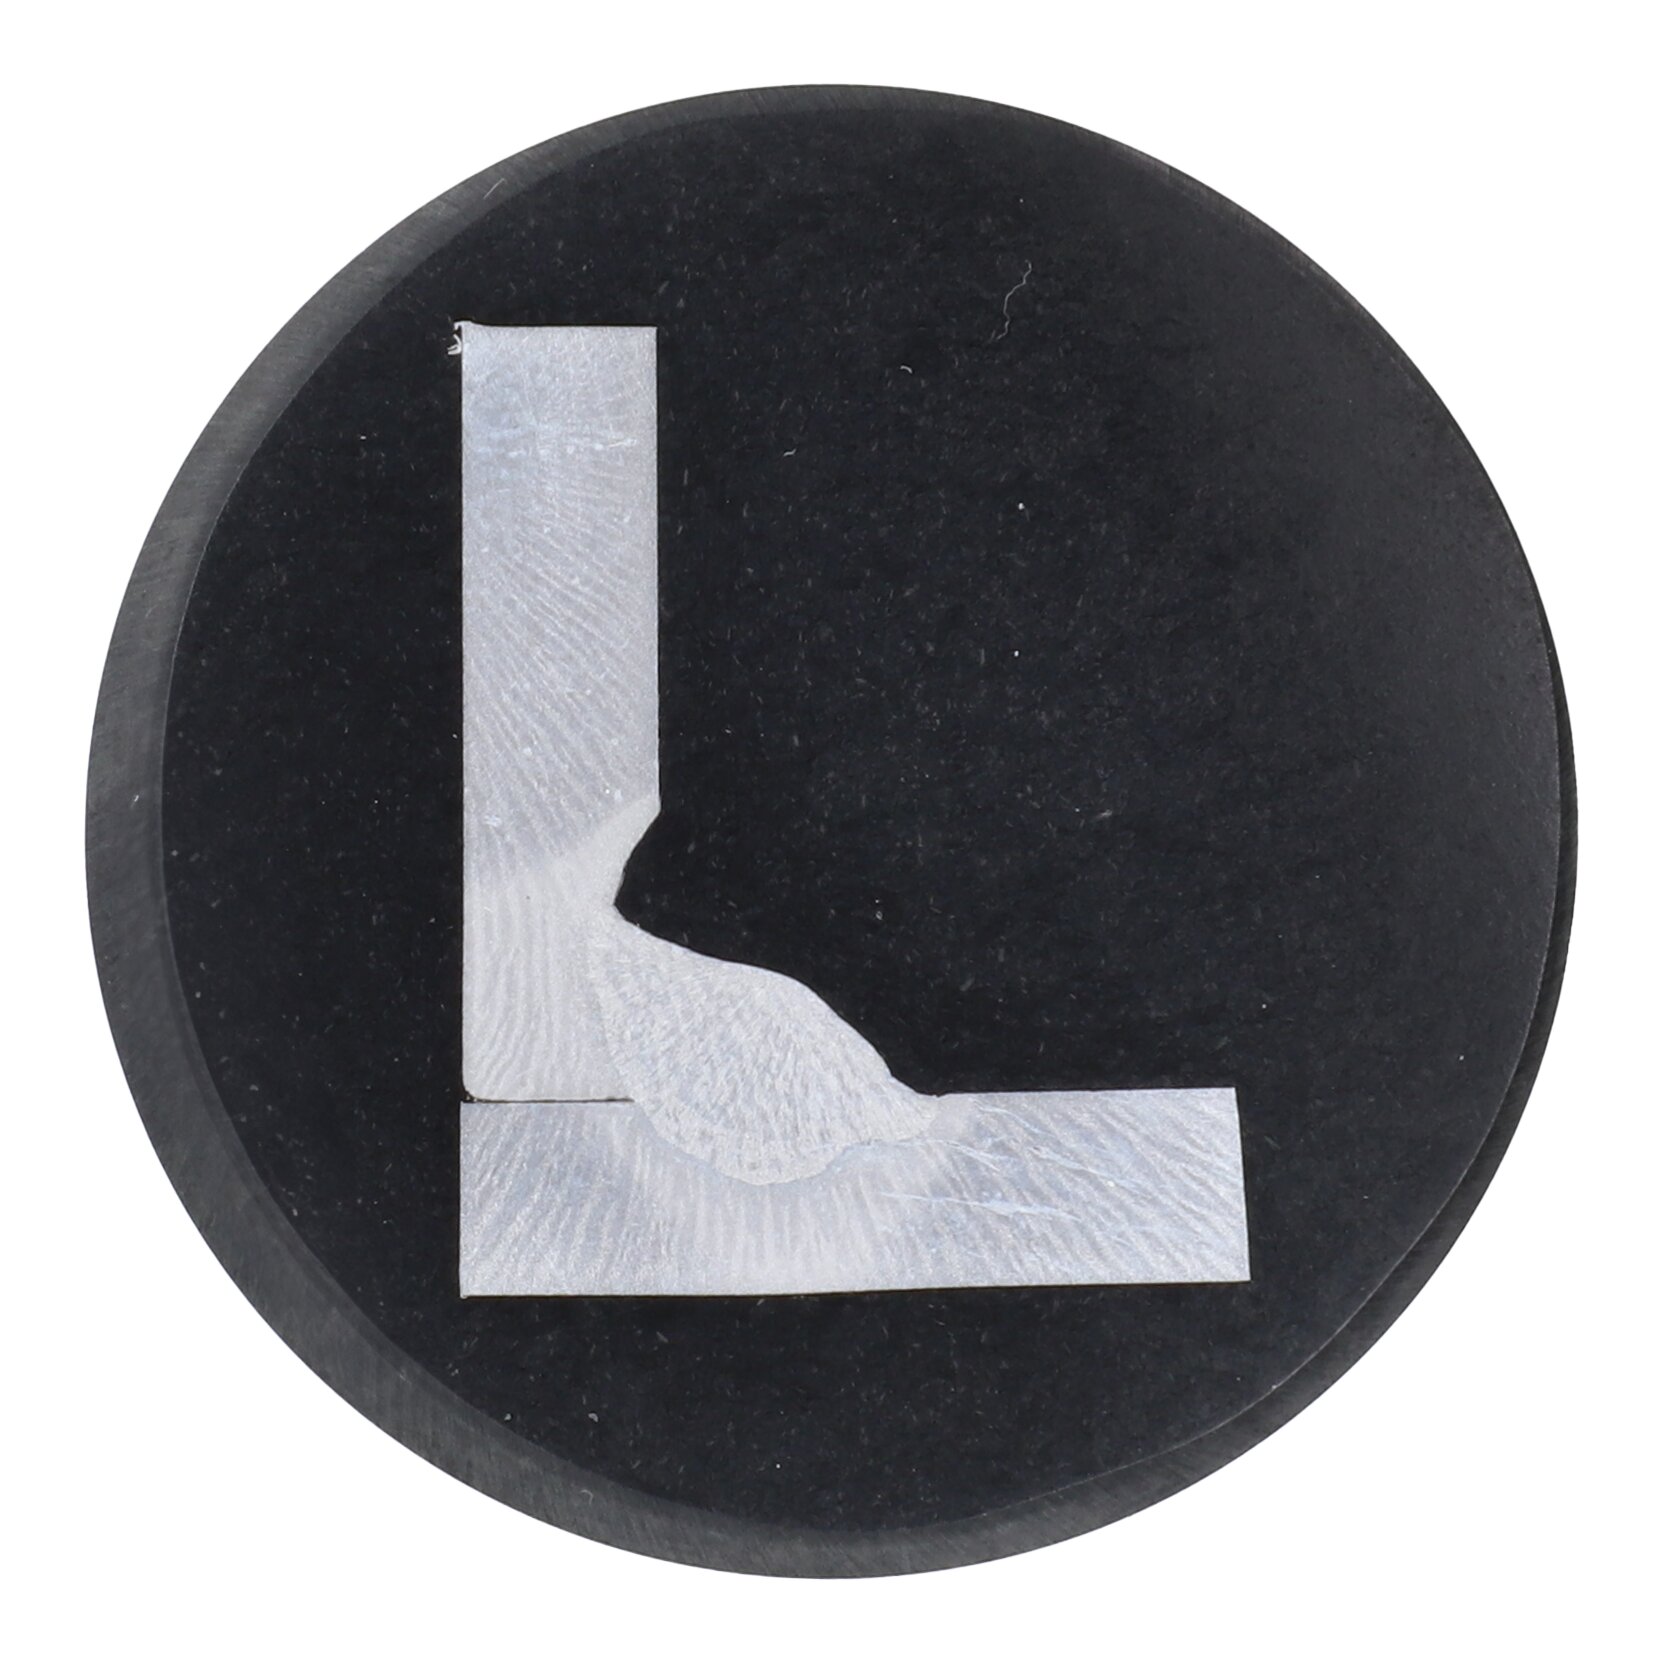 | Surcos o depresiones en la zona de transición entre el cordón de soldadura y el material base, así como entre los distintos cordones de soldadura |
| Penetración excesiva | 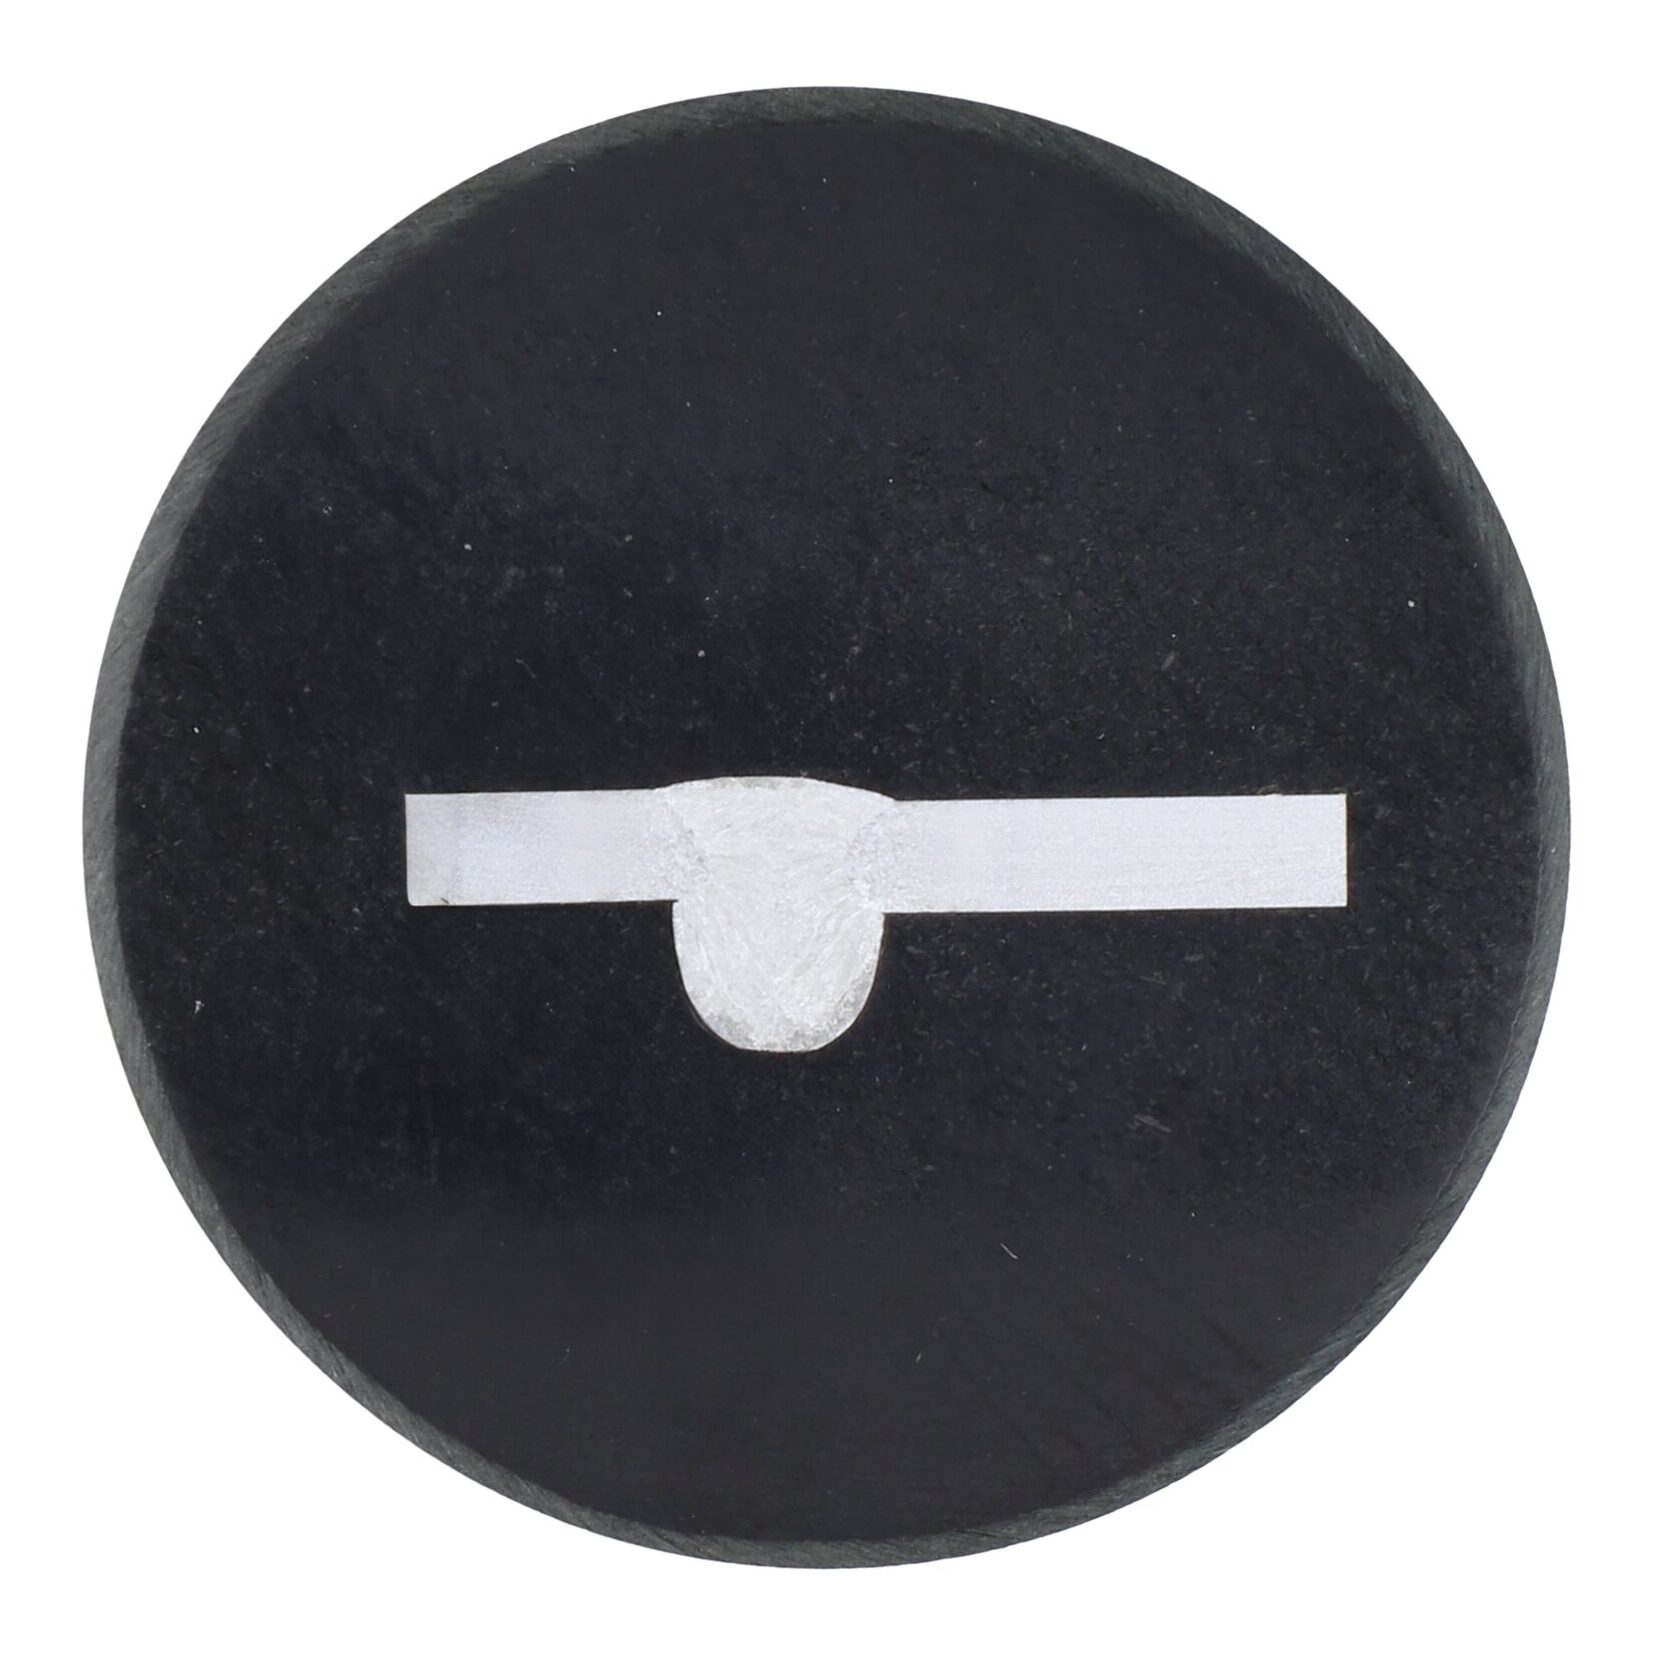 | Penetración excesiva del producto de soldadura a través de la raíz del cordón, con una protuberancia en el lado de la raíz |
| Grietas de cráter |  | Grietas en el cráter final de un cordón de soldadura causadas por las tensiones de contracción durante el enfriamiento |
| Soldadura con penetración insuficiente | 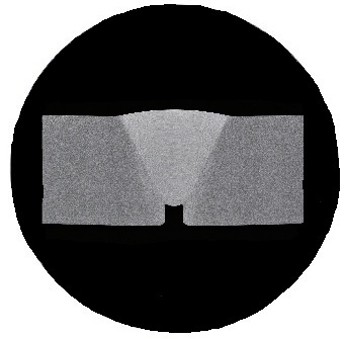 | Fusión incompleta de la pasada de raíz y falta de unión en la zona de la raíz |
| Sobreelevación del cordón de soldadura | 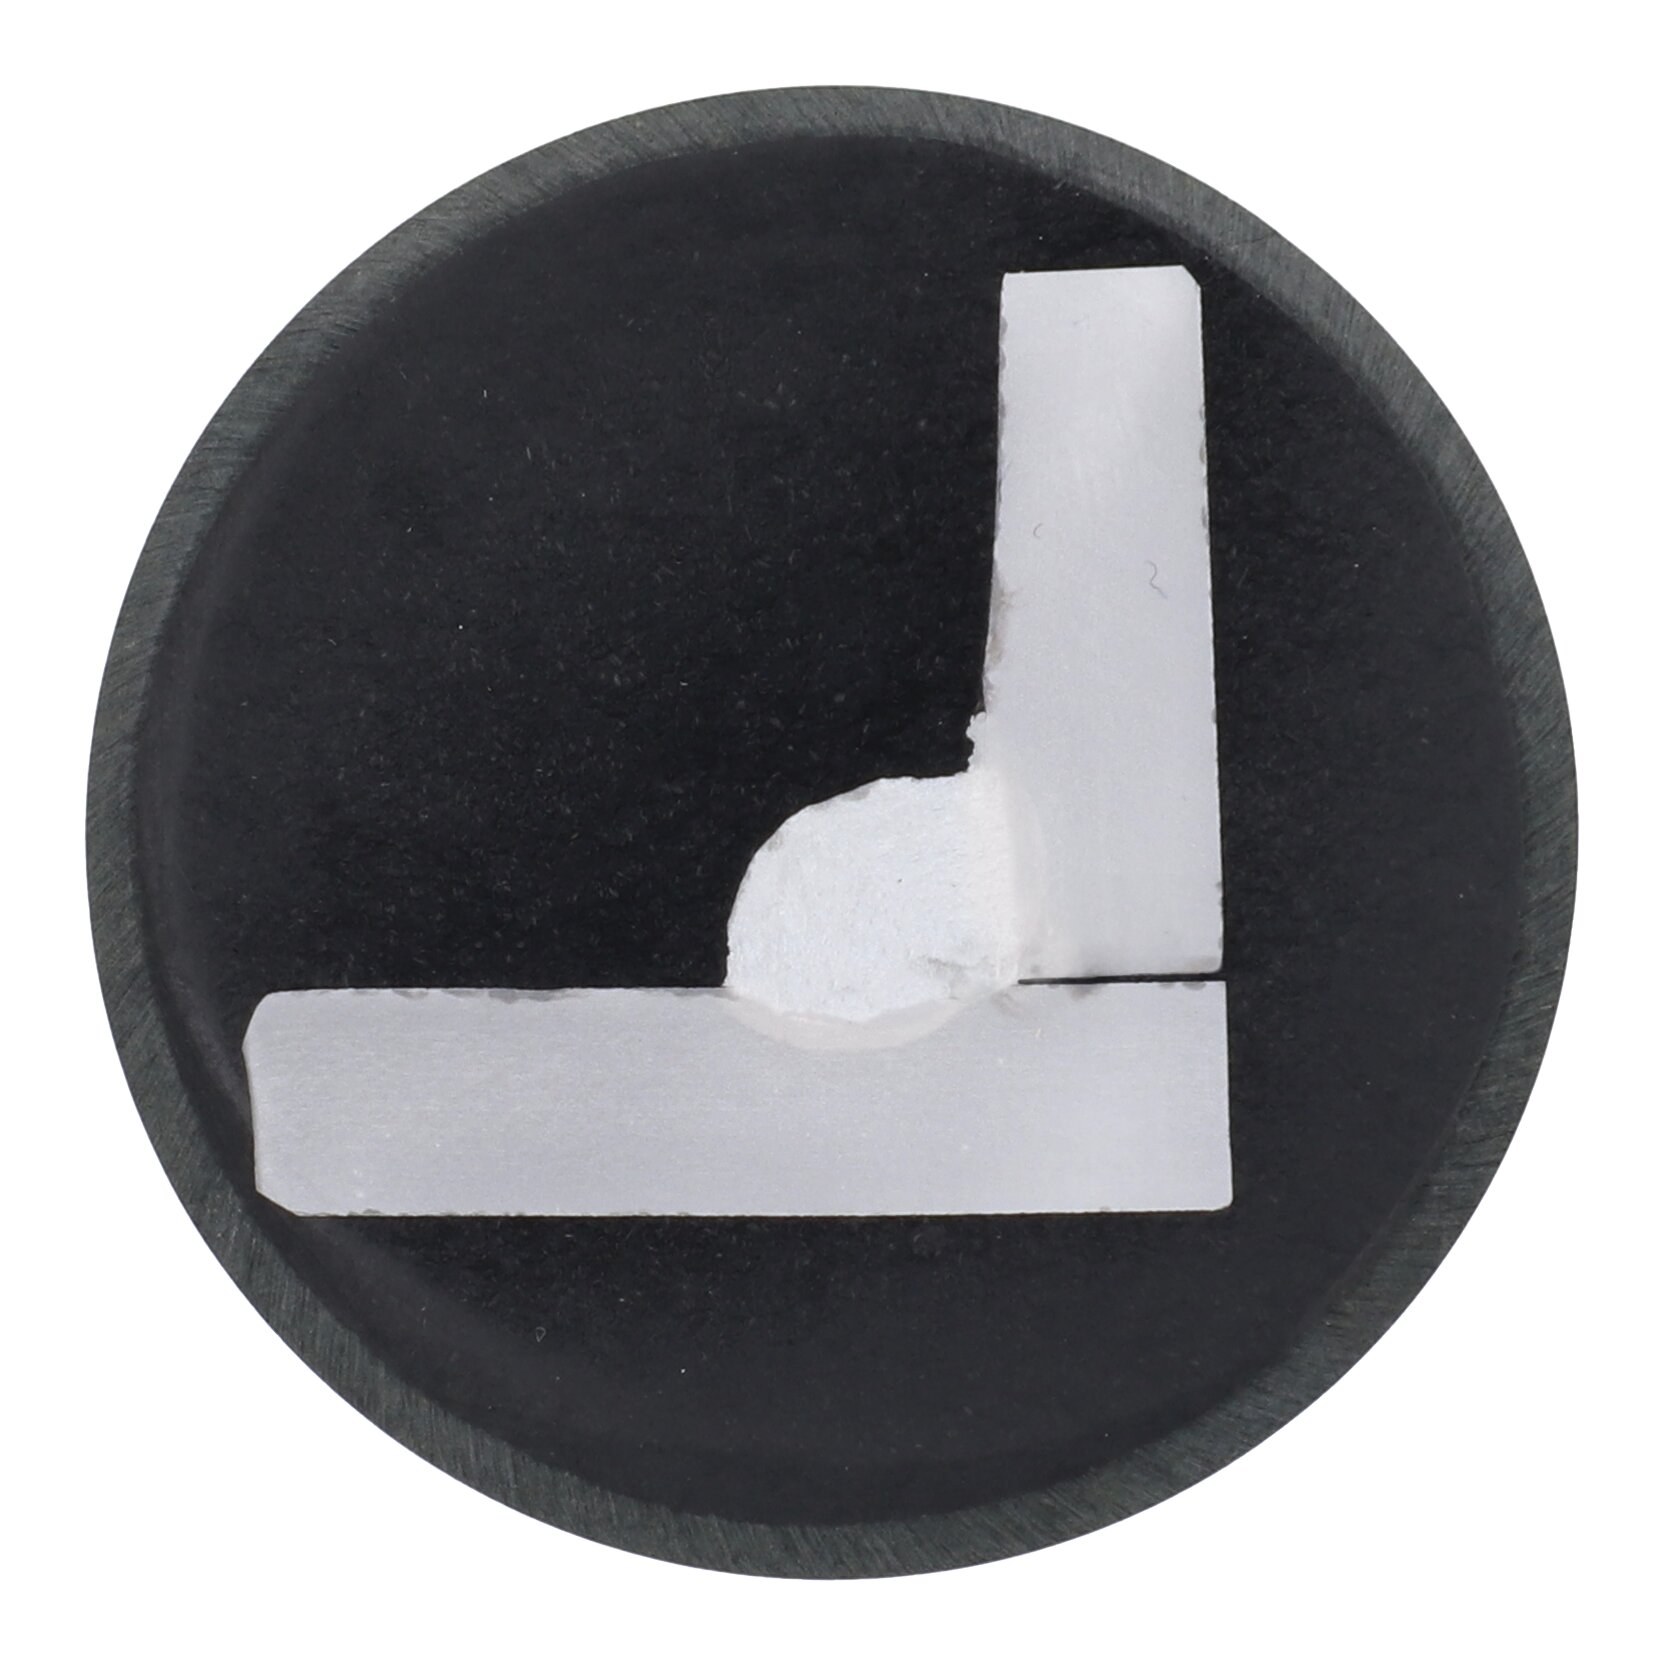 | Exceso de producto de soldadura que provoca que el cordón sobresalga más de lo necesario |
| Proyecciones de soldadura | 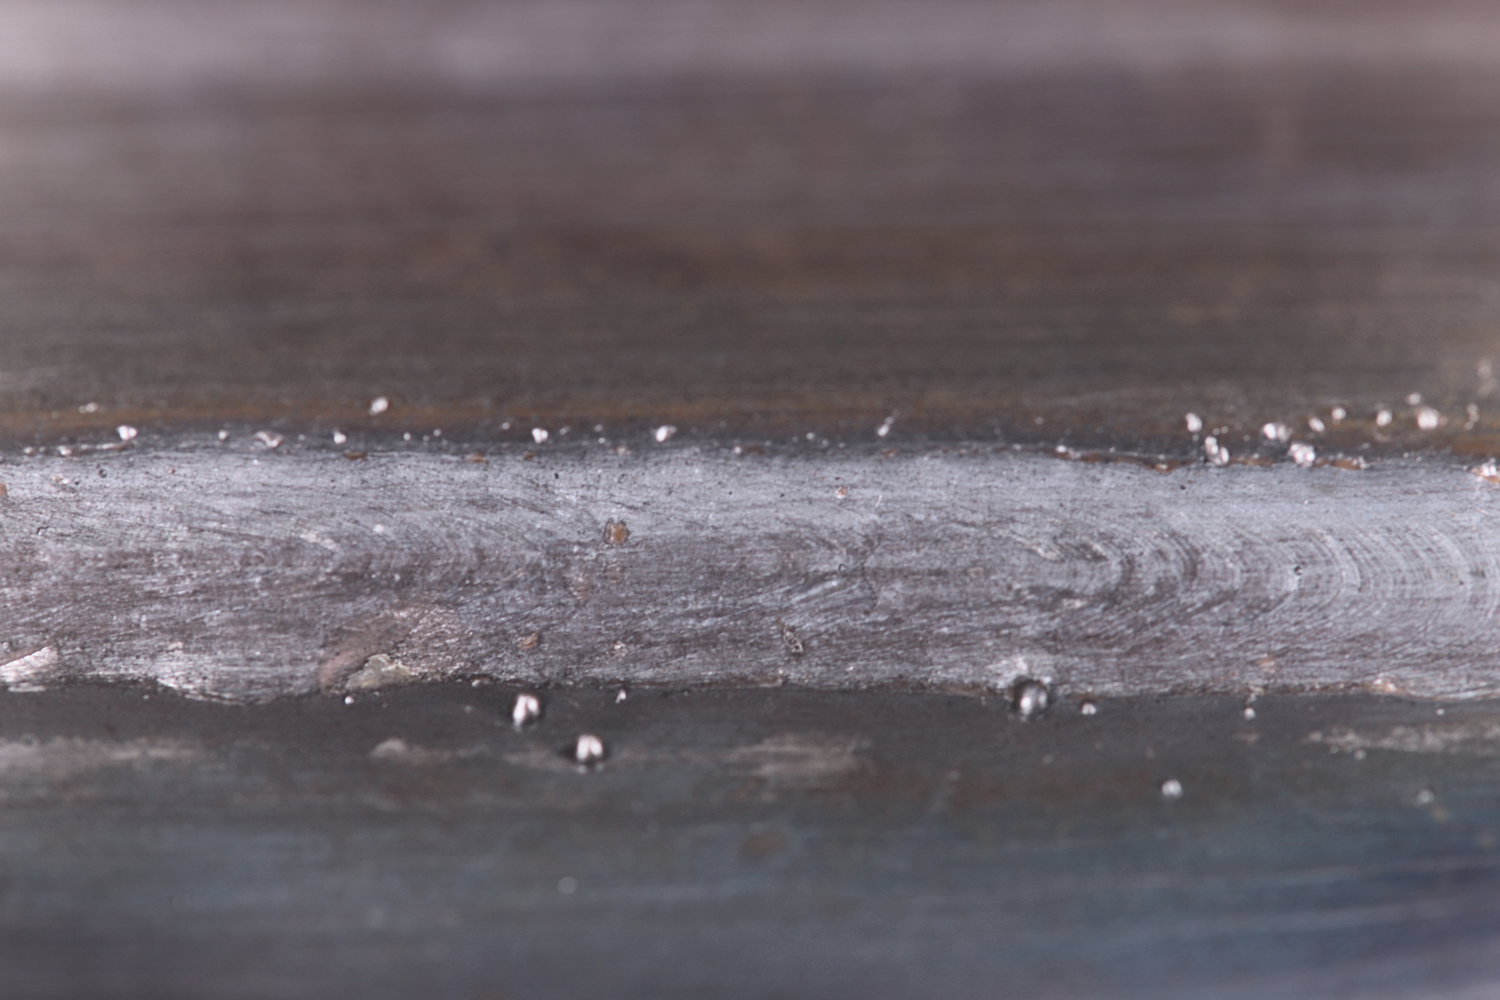 | Partículas metálicas proyectadas que quedan adheridas a la pieza de trabajo durante la soldadura |
Defectos en cordones de soldadura: causas y soluciones
1. Poros
Los poros pueden aparecer en la superficie y ser visibles a simple vista, o quedar ocultos en el interior del cordón. Los poros internos, por ejemplo, solo pueden detectarse mediante una inspección radiográfica.
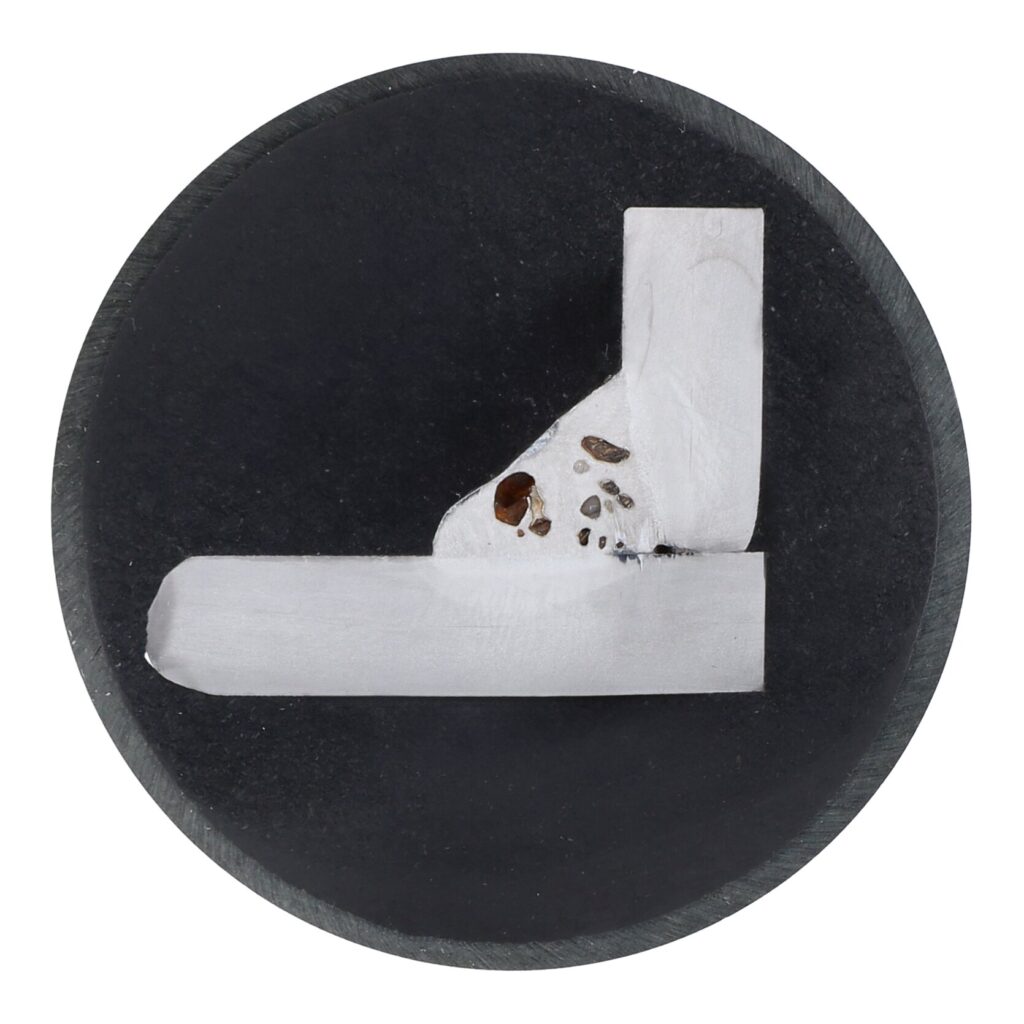
Poros en un cordón en ángulo: en la sección metalográfica, las inclusiones de gas aparecen como cavidades oscuras.
Causas
Los poros se forman cuando, durante la solidificación, quedan gases atrapados en el producto de soldadura debido a, por ejemplo:
- Superficies sucias, grasientas o aceitosas
- Residuos de recubrimientos, imprimaciones o sprays protectores
- Una cantidad insuficiente de gas de protección
- Un caudal excesivo de gas de protección que provoca turbulencias
- Corrientes de aire en el entorno de soldadura
Cómo evitar los poros
Dos factores importantes son la limpieza y el uso de una cantidad adecuada de gas de protección. En este último caso, se aplica la siguiente regla general: Diámetro del hilo x 10. Si el caudal de gas de protección es demasiado bajo, el oxígeno del aire puede entrar en la zona de soldadura. Si es demasiado alto, puede provocar turbulencias que, a su vez, arrastran el oxígeno del aire hacia el baño de soldadura.
Günter Doblinger también recomienda evitar las corrientes de aire. Especialmente en obras o naves con las puertas abiertas, incluso corrientes de aire muy leves pueden alterar la protección de gas.
Consejo práctico: «La limpieza es lo primero. La superficie debe estar pulida, sin grasa, sin aceite y sin recubrimientos. Basta con seguir este consejo para eliminar una de las principales causas«, explica Doblinger.
2. Inclusiones de escoria
Las inclusiones de escoria son residuos no metálicos que quedan atrapados en el cordón durante el proceso de soldadura. Aparecen sobre todo en procesos que generan escoria, como en la soldadura por electrodo y la soldadura MAG con hilo de relleno. Como estas inclusiones afectan a la homogeneidad del cordón, pueden reducir la resistencia de la unión y, en el peor de los casos, favorecer la aparición de grietas más adelante.
En la sección macroscópica, los restos de escoria atrapados entre las capas de soldadura aparecen como zonas oscuras no metálicas.
Causas
Según Günter Doblinger, estas inclusiones suelen producirse cuando no se ha eliminado por completo la escoria de una capa anterior o de las capas de cascarilla de óxido de la superficie del componente. En la soldadura MAG con hilo de relleno, la denominada escoria delantera también puede arrastrarse al baño de soldadura y quedar atrapada en el cordón.
Otras causas habituales son:
- Potencia de soldadura insuficiente
- Arco eléctrico demasiado largo
- Preparación insuficiente del cordón
- Suciedad u óxido en la zona del cordón
- Guiado inadecuado de la antorcha durante la soldadura con hilo de relleno
Cómo evitar las inclusiones de escoria
La medida más importante, también en este caso, es trabajar de forma limpia. Doblinger recomienda eliminar completamente la escoria después de cada capa de soldadura y asegurarse de preparar cuidadosamente el cordón. La unión debe estar pulcra, libre de grasa, óxido, cascarilla y restos de escoria antigua.
También son útiles las siguientes medidas:
- Ajustar la potencia de soldadura a un nivel suficientemente alto
- Mantener el arco eléctrico lo más corto posible
- En la soldadura con hilo de relleno, posicionar la antorcha de tal forma que la escoria quede detrás del baño de soldadura.
Consejo práctico: Basta con pequeños ajustes en los parámetros de soldadura o en el guiado de la antorcha para evitar la formación de inclusiones de escoria. Por ello, si un cordón presenta defectos, conviene comprobar primero los ajustes y la preparación del cordón.
3. Falta de fusión
Ambos se deben a una fusión insuficiente entre el producto de soldadura y el material base, por lo que en la práctica suelen abordarse juntos. Doblinger subraya: «Se trata de defectos que no siempre se detectan a simple vista, pero que afectan considerablemente a la resistencia de las uniones soldadas».
Sección macroscópica con falta de penetración: el producto de soldadura y el material de base no se han fusionado completamente.
Entre las causas se encuentran, por ejemplo:
- Una preparación inadecuada del cordón
- Una potencia de soldadura insuficiente
- Un arco eléctrico demasiado largo, una velocidad de soldadura demasiado alta
- Un gap entre raíces demasiado pequeño
- Un guiado inadecuado de la antorcha
Cómo evitar la falta de fusión
Para lograr una fusión completa, es necesario coordinar correctamente la preparación del cordón, los parámetros de soldadura y el guiado de la antorcha. Además, son fundamentales una potencia de soldadura suficiente y una velocidad de soldadura adecuada.
Las siguientes medidas pueden ayudar a conseguirlo:
- Aumentar la potencia de soldadura
- Reducir la longitud del arco eléctrico
- Reducir la velocidad de soldadura
- Adaptar la preparación del cordón al tipo de material y al espesor del mismo
- Asegurarse de que la antorcha se desplace de forma uniforme
4. Grietas en caliente
Las grietas en caliente suelen producirse debido a condiciones desfavorables durante la solidificación del producto de soldadura. Una causa frecuente es que exista una relación inadecuada entre la anchura y la profundidad del cordón. Si el cordón es muy estrecho y profundo, aumenta el riesgo de que se produzcan fisuras. Incluso un baño de fusión muy amplio puede provocar fisuras de solidificación si el tamaño de los gaps es excesivo.
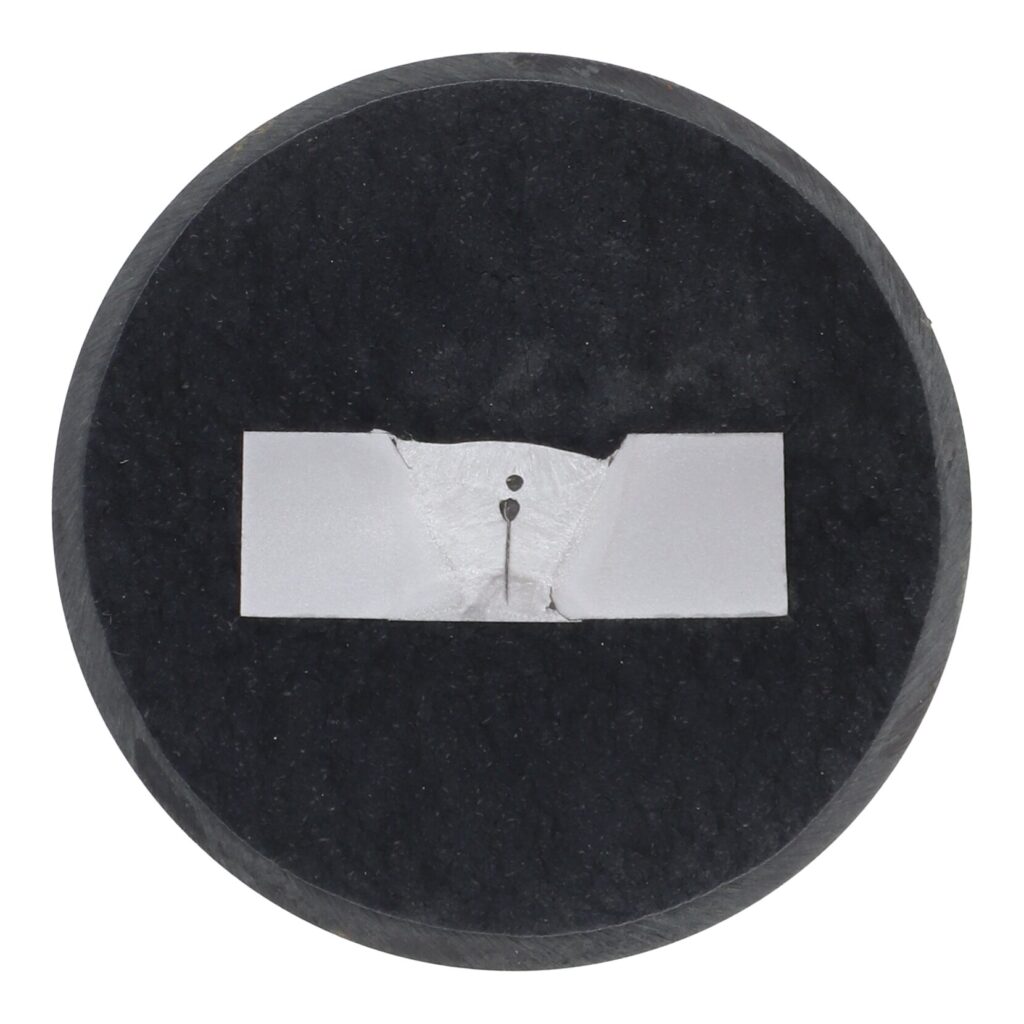
Sección macroscópica de un cordón con una grieta
Otras posibles causas de las grietas en caliente son:
- Elevadas tensiones interiores en el componente
- Un material de aporte inadecuado
- Restricciones excesivas de los componentes
- Parámetros de soldadura o geometrías de cordón desfavorables
Cómo evitar las grietas
Para evitar grietas en caliente, es necesario coordinar los parámetros de soldadura, el material de aporte y la preparación del componente.
También son útiles las siguientes medidas:
- Mantener una relación equilibrada entre la anchura y la profundidad del cordón
- Puntear los componentes procurando que queden libres de tensiones
- Utilizar un material de aporte adecuado
- Tener en cuenta la secuencia de soldadura y las condiciones de tensión desde la fase de planificación
«A menudo, el problema no tiene una única causa, sino que se debe a la combinación de varios factores desfavorables», afirma Doblinger.
5. Mordeduras en soldadura
Las mordeduras se producen cuando el material de base se funde localmente, pero la zona no se rellena lo suficiente con producto de soldadura. Esto provoca un efecto notch que puede afectar tanto a la resistencia como a la resistencia a la fatiga de la unión soldada. Las mordeduras pueden aparecer en los cordones en ángulo y a tope.
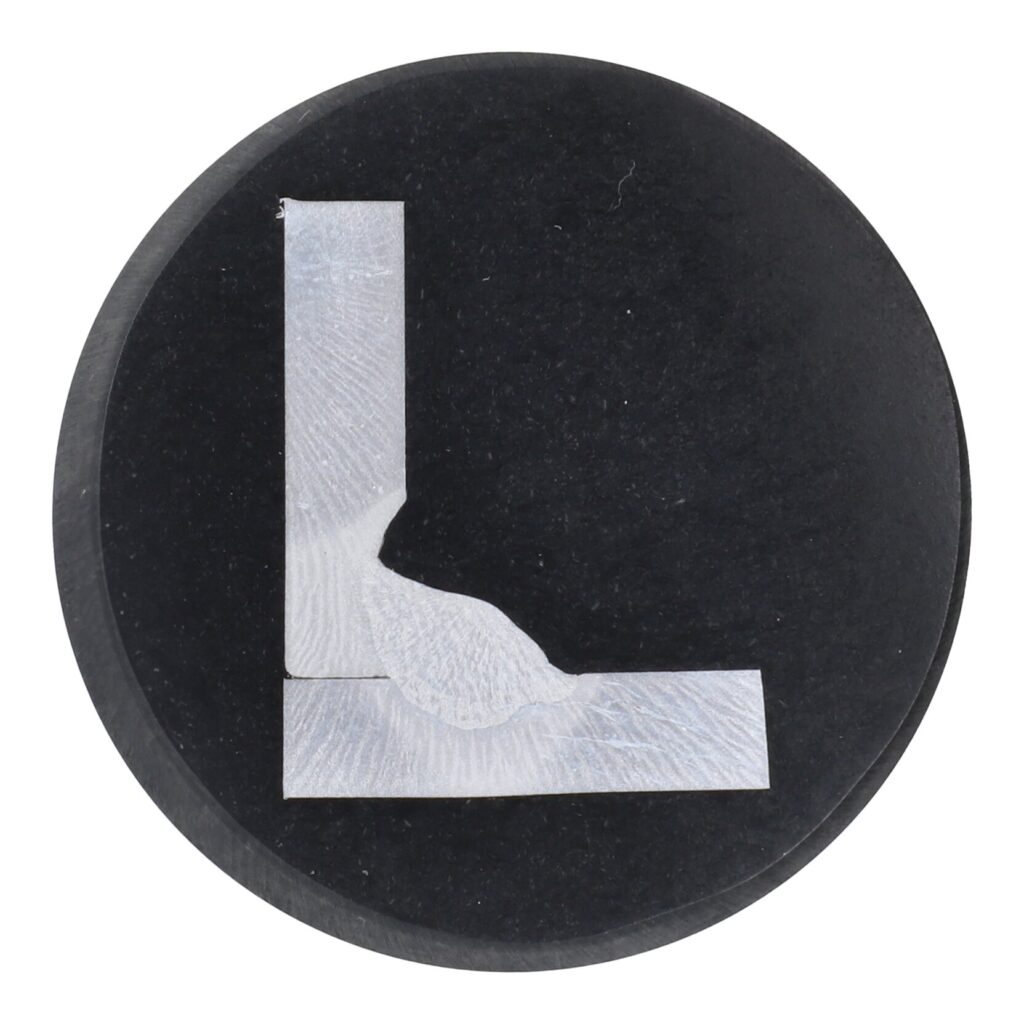
Mordedura en el flanco del cordón: la transición entre el cordón de soldadura y el material base presenta una depresión en forma de muesca.
Una causa frecuente es una velocidad de soldadura excesiva. Si se suelda demasiado rápido, no queda tiempo suficiente para aplicar el producto de soldadura necesario en los flancos del cordón.
Una oscilación lateral insuficiente de la antorcha también puede provocar mordeduras. Günter Doblinger lo describe así: «Si, al realizar un cordón a tope, el movimiento de oscilación no es lo suficientemente amplio, se funde material base, pero no se aporta suficiente material para rellenarlo. Así es como se forma la mordedura».
Otros factores que pueden favorecer la aparición de mordeduras son una longitud de arco demasiado excesiva, que va acompañada de una mayor tensión de soldadura, así como una posición o inclinación incorrecta de la antorcha.
Cómo evitar las mordeduras
También son útiles las siguientes medidas:
- Reducir la longitud del arco eléctrico y, con ello, la tensión
- Adaptar la potencia de soldadura al material y a la geometría del cordón
- Comprobar periódicamente la posición de la antorcha y, si es necesario, corregirla
- Ajustar la potencia de soldadura y la velocidad de aporte
- Realizar comprobaciones visuales periódicas de los flancos del cordón
Consejo práctico: Asegúrate de que la antorcha esté en la posición correcta. En los cordones en ángulo, procura guiar la antorcha con un ángulo de unos 45° y, en los cordones a tope, mantenerla lo más perpendicular posible para depositar el producto de soldadura de forma uniforme en
6. Penetración excesiva en la raíz del cordón de soldadura
En el caso de la penetración excesiva en la raíz, el producto de soldadura atraviesa demasiado la raíz del cordón, formando una protuberancia visible en el lado de la raíz. Este defecto aparece principalmente en cordones a tope y suele deberse a un aporte térmico excesivo, un gap demasiado grande o una relación inadecuada entre la potencia y la velocidad de soldadura.
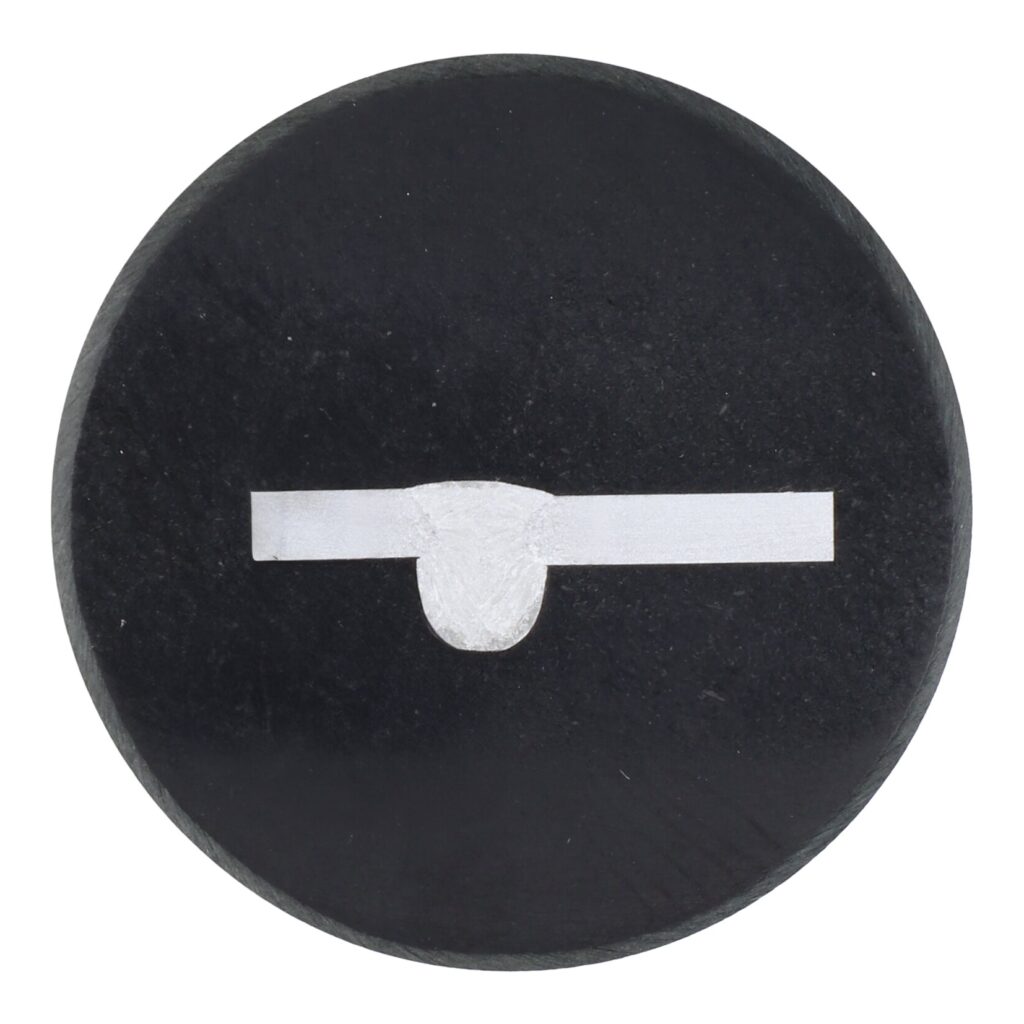
La penetración excesiva se produce cuando un exceso de producto de soldadura atraviesa la raíz.
Cómo evitar el exceso de penetración
Para evitar una penetración excesiva, el aporte térmico debe adaptarse de forma precisa al material y al espesor del componente. También es esencial que la preparación de la unión sea limpia y tenga las dimensiones adecuadas.
Las siguientes medidas han demostrado su eficacia en la práctica:
- Mantener el tamaño de los gaps, en la medida de lo posible, dentro de las tolerancias especificadas
- Dimensionar adecuadamente la pasada de raíz
- Ajustar la velocidad de soldadura y la intensidad de la corriente
- Comprobar minuciosamente la preparación del cordón y la geometría de la unión
Consejo práctico: Si el lado de la raíz de una soldadura presenta una protuberancia claramente pronunciada, conviene comprobar primero la potencia de soldadura ajustada y el tamaño del gap. A menudo, la penetración excesiva puede evitarse reduciendo el aporte térmico o adaptando la abertura de la unión.
7. Grietas de cráter
Las grietas de cráter, también conocidas como fisuras en el cráter final, aparecen al terminar un cordón. Se forman en el cráter de soldadura, es decir, en la zona que queda cuando finaliza el proceso. Al enfriarse, se contrae el producto de soldadura. Si este es insuficiente, se forman pequeñas grietas en el cráter final del cordón.
Sección macroscópica de un cordón de soldadura con una grieta de cráter en la zona del cráter final.
Las causas son las siguientes:
- Fuerte contracción del producto de soldadura al enfriarse
- Reducción demasiado rápida o desconexión brusca de la potencia de soldadura
- Cráter final que no se ha rellenado lo suficiente
- Retirada demasiado rápida de la antorcha
- Falta de flujo de gas de protección al final de la soldadura
Cómo evitar las grietas de cráter
Las grietas de cráter suelen poder evitarse finalizando el proceso de soldadura de forma controlada. Para ello, el cráter final debe rellenarse lo máximo posible antes de que se apague el arco eléctrico.
Las siguientes medidas pueden ayudar a conseguirlo:
- Reducir progresivamente la potencia antes del final de la soldadura
- Una vez apagada, mantener la antorcha en su posición durante unos instantes
- Dejar que el gas de protección siga fluyendo hasta que el baño de soldadura se solidifique
- Ajustar los parámetros de soldadura para que el baño de soldadura se cierre de forma controlada
Consejo práctico: El último centímetro de una soldadura merece tanta atención como el resto del cordón. Si el proceso no se interrumpe bruscamente, sino que se rellena el cráter final de forma controlada y se mantiene la antorcha unos instantes en posición, a menudo es posible evitar las grietas de cráter antes de que lleguen a aparecer.
8. Penetración insuficiente
Cuando un cordón a tope presenta una falta de penetración, la pasada de raíz no se funde del todo. El producto de soldadura no llega a penetrar lo suficiente en el gap de la raíz y no consigue fusionarse por completo con el material base.
Soldadura con penetración insuficiente de un cordón a tope
La falta de penetración suele aparecer cuando la preparación del cordón no es la adecuada. Las causas más habituales son un talón de raíz demasiado alto, un gap de raíz demasiado pequeño o un ángulo de apertura demasiado pequeño. Asimismo, una potencia de soldadura insuficiente, una velocidad de soldadura excesiva o una posición inadecuada de la antorcha pueden provocar que el producto de soldadura no penetre lo suficiente hasta la zona de la raíz.
Cómo evitar una penetración insuficiente:
- Preparar el talón de raíz con la altura adecuada
- Ajustar el ancho de gap correcto
- Dimensionar adecuadamente los cordones de punteado
- Seleccionar la potencia de soldadura requerida
9. Sobreelevación del cordón de soldadura
La sobreelevación se produce cuando el cordón sobresale más allá de las dimensiones especificadas. Esto se debe a un exceso de producto de soldadura depositado. Según los requisitos de la aplicación, una sobreelevación excesiva puede modificar la geometría del componente y requerir retrabajos adicionales.
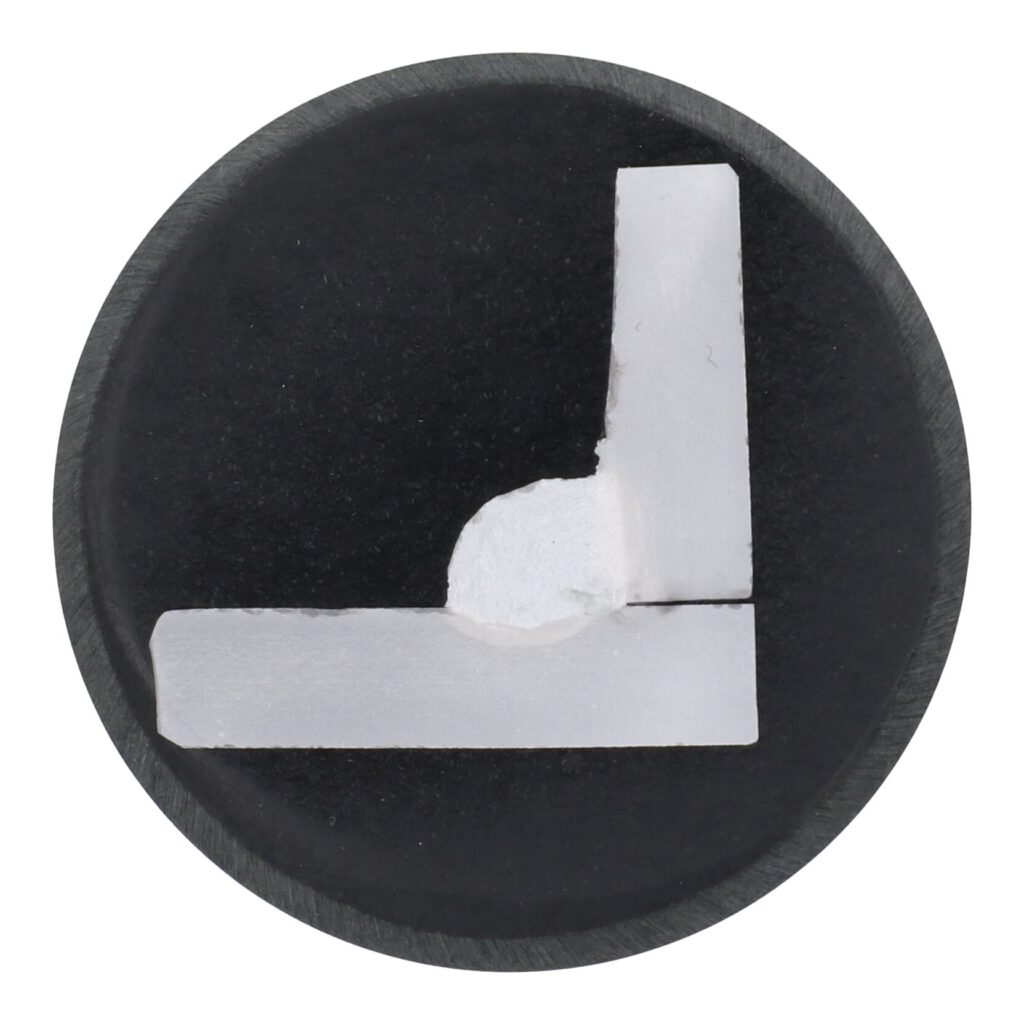
Sobreelevación del cordón debido a un exceso de producto de soldadura
La sobreelevación suele aparecer cuando se deposita más producto de soldadura del que puede integrarse a la velocidad de soldadura elegida. El exceso de material no se distribuye de manera uniforme, sino que se acumula sobre la superficie del cordón.
Otras causas frecuentes son:
- Demasiado material de aporte
- Velocidad de soldadura insuficiente
- Posición incorrecta de la antorcha de soldadura
- Parámetros de soldadura que no están perfectamente ajustados entre sí
Cómo evitar la sobreelevación de los cordones de soldadura
Günter Doblinger recomienda tener siempre en cuenta los parámetros de soldadura, sobre todo la velocidad de soldadura, el aporte de hilo y el guiado de la antorcha, de forma conjunta y ajustarlos de forma específica cuando sea necesario. A menudo, basta con realizar pequeños ajustes en los parámetros para mejorar considerablemente la forma del cordón.
Las siguientes medidas han demostrado su eficacia:
- Incrementar la velocidad de soldadura
- Utilizar menos material de aporte
- Adaptar la posición de la antorcha de soldadura
- Ajustar de forma óptima el aporte de hilo y la potencia de soldadura
10. Proyecciones de soldadura
Las proyecciones de soldadura son pequeñas partículas metálicas que, durante el proceso de soldadura, se proyectan desde la zona del arco eléctrico o del baño de fusión y quedan adheridas a la pieza de trabajo. Las causas más frecuentes son:
- Una superficie de un componente contaminada
- Parámetros de soldadura mal ajustados
- Calidad insuficiente del material de aporte
- Combinación inadecuada de tensión, intensidad de corriente y aporte de hilo
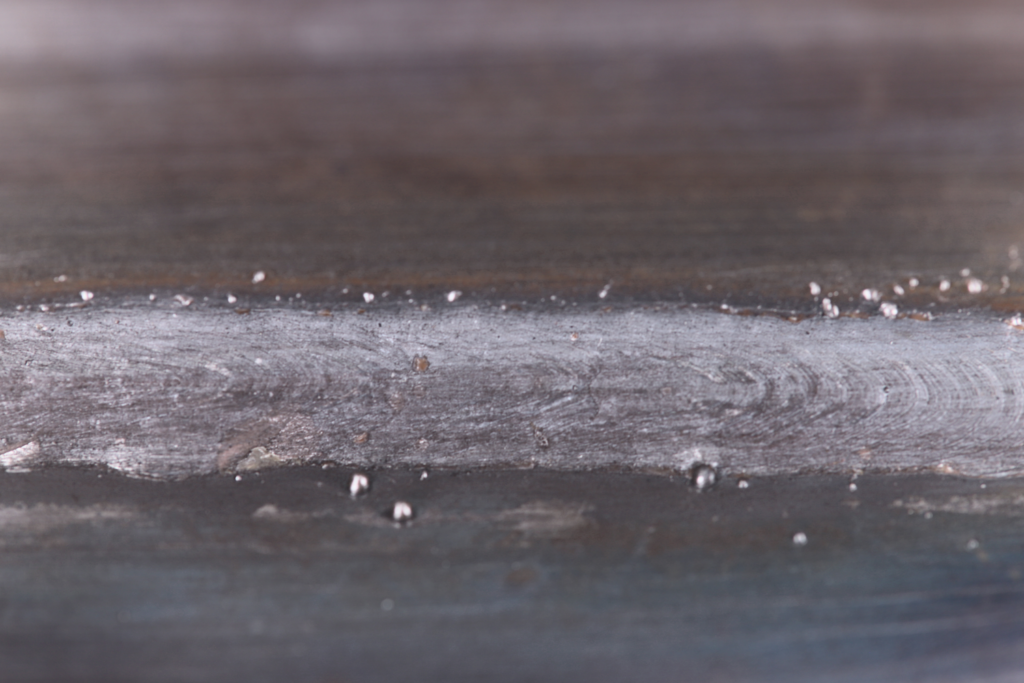
Ejemplo de proyecciones de soldadura a lo largo de un cordón de soldadura
Así se evitan las proyecciones de soldadura
Para reducir las proyecciones, los parámetros deben ajustarse minuciosamente al material de soldadura, al material de aporte y a la tarea de soldadura. También es fundamental trabajar con piezas de trabajo con superficies limpias y materiales de aporte de alta calidad.
Consejo adicional: Como las causas y las posibles medidas para evitarlas son muy variadas, hemos dedicado un artículo específico a este tema. Encontrarás más información y medidas detalladas en nuestro artículo del blog «8 consejos para evitar las proyecciones de soldadura«.
¿Cómo se detectan los defectos de soldadura?
Los defectos externos en los cordones de soldadura pueden detectarse mediante una comprobación visual. Esto incluye, por ejemplo, mordeduras, poros superficiales o proyecciones de soldadura.
Para identificar defectos internos se utilizan métodos de ensayo no destructivos. Entre ellos figuran los siguientes:
- Ensayo visual (VT): comprobación visual de la superficie.
- Ensayo de penetración (PT): detección de defectos superficiales.
- Inspección con polvo magnético (MT): ensayo con materiales magnetizables.
- Ensayo por radiografía (RT): detección de defectos internos.
- Ensayo por ultrasonidos (UT): inspección de irregularidades interiores.
La diferencia es especialmente evidente cuando se trata de los poros: los superficiales pueden verse a simple vista, mientras que los internos se detectan, por ejemplo, mediante radiografía.
¿Cómo evitar defectos de soldadura con equipos modernos?
Los sistemas de soldadura modernos pueden ayudar a reducir las fuentes habituales de errores. Esto incluye procesos estables por arco, programas de soldadura adecuados, parámetros reproducibles y funciones de asistencia digital, que facilitan el trabajo de los profesionales de la soldadura.
Los equipos de soldadura manual de Fronius, las soluciones de soldadura robotizada y los sistemas de soldadura automatizada ayudan a estandarizar los procesos de soldadura y a aumentar su fiabilidad.
No obstante, el equipo de soldadura no lo es todo. También desempeñan un papel importante el guiado de la antorcha, el estado de los consumibles, el suministro de gas de protección y la preparación de la pieza de trabajo.
Conclusión: evitar los defectos de soldadura empieza por comprender sus causas
Además de utilizar una técnica de soldadura adecuada, la experiencia y la precisión del soldador contribuyen de forma decisiva a la calidad del cordón. «A menudo se subestima la importancia de una buena preparación. Muchos defectos se originan antes de la propia soldadura, durante la preparación y el ajuste de las piezas de trabajo. También es esencial conocer los defectos de soldadura más frecuentes y entender sus causas. Solo así es posible mejorar la calidad de los cordones de soldadura de forma específica y evitar costosos retrabajos«, resume Doblinger.
¿Te gustaría aprender más sobre cordones de soldadura? Si es así, recomendamos nuestra entrada de blog «Cordones de soldadura: clasificación, aplicación y consejos«. ¡Disfruta de la lectura!
Preguntas frecuentes sobre defectos en los cordones de soldadura
¿Por qué es fundamental la calidad del cordón de soldadura?
La calidad de los cordones de soldadura es fundamental para la seguridad, la resistencia y la vida útil de los componentes. Sin embargo, no solo importa su aspecto exterior, sino sobre todo que cumpla los requisitos mecánicos, geométricos y de calidad establecidos. Los defectos pueden reducir la capacidad de carga y, en el peor de los casos, provocar grietas o averías.
¿Qué defectos de soldadura son mas críticos?
Son especialmente críticos la falta de penetración, defectos de fusión o determinados errores internos, ya que pueden afectar a la resistencia y a la seguridad operativa del componente. Que un defecto sea admisible depende de la aplicación, el material, el grupo de evaluación y la norma correspondiente.
¿Qué errores típicos cometen los principiantes durante la soldadura?
Entre los errores más frecuentes de los principiantes se encuentran una posición incorrecta de la antorcha, una distancia inadecuada, unos parámetros incorrectos, una preparación insuficiente de la pieza de trabajo, un caudal de gas de protección incorrecto y un guiado irregular de la antorcha. Entre otras cosas, estos factores pueden dar lugar a poros, mordeduras, defectos de fusión o cordones asimétricos.
¿Qué defectos generan más costes derivados?
Los defectos que no se detectan hasta después de la fabricación o durante el funcionamiento pueden ser especialmente costosos. En estos casos, los retrabajos, la sustitución de componentes, las paradas de producción o incluso el fallo de componentes pueden generar costes considerables.