Les installations de production modernes permettent aujourd’hui un niveau de personnalisation qui était encore impensable il y a quelques années, et c’est précisément ce qui suscite la demande de solutions sur mesure et entièrement individualisées. La fabrication additive, également appelée « impression 3D métallique », présente des atouts majeurs : q u’il s’agisse de pièces de rechange non standard dont on a besoin dans les plus brefs délais ou de prototypes permettant de réduire à la fois les coûts d’outillage, les coûts de matériau et les délais de développement, cette technologie apporte des solutions là où les procédés de fabrication classiques atteignent leurs limites. Mais comment fonctionne exactement la fabrication additive, et à quelles applications cette technologie est-elle particulièrement adaptée ?
Définition de la fabrication additive
La fabrication additive est un procédé de fabrication dans lequel des objets tridimensionnels sont construits et mis en forme couche par couche, par dépôt successif de matériau de base. Contrairement à la fabrication soustractive, dans laquelle la matière est retirée, la pièce est ici créée directement par l’ajout ciblé de matériau, uniquement aux endroits où celui-ci est réellement nécessaire.
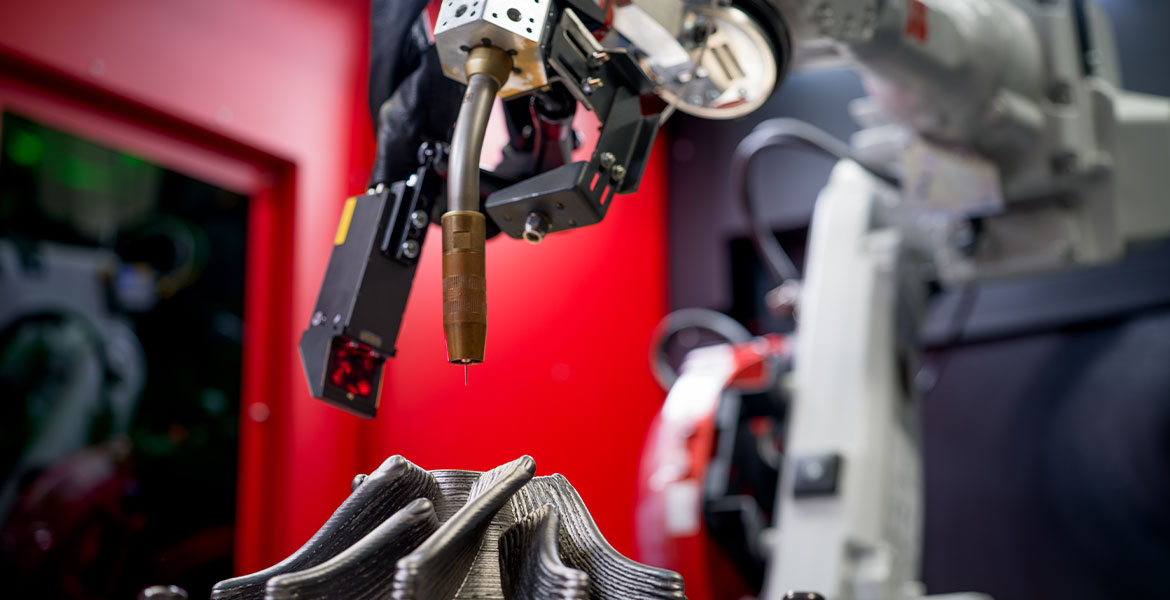
Dans le domaine de l’impression 3D métallique, le procédé à base de fil « Wire Arc Additive Manufacturing » (WAAM) s’est imposé ; c’est sur ce procédé que se concentre le présent article.
Les différents procédés de fabrication additive
Les procédés d’impression 3D métal peuvent être classés en différentes catégories : procédé par fusion sur lit de poudre, procédé par projection de liant et procédé d’extrusion ainsi que procédé de dépôt par énergie dirigée (DED). Alors que les procédés de liage et d’extrusion se distinguent principalement par leurs faibles coûts d’investissement, les technologies à base de poudre et les procédés DED présentent chacun des avantages spécifiques qui méritent une analyse plus approfondie.
Procédés de fabrication additive à base de poudre vs procédés à base de fil
Avec un procédé à base de poudre, la poudre métallique est fondue. La variante la plus courante, le procédé par fusion sur lit de poudre, se distingue par une grande précision, mais elle est relativement lente et convient aux pièces de petite taille. Les procédés à base de fil font fondre le fil et construisent ainsi la pièce à souder, soit avec un faisceau d’électrons, soit avec un laser ou un arc électrique. Grâce à leur taux de dépôt élevé, ils permettent d’obtenir des temps de fabrication courts et conviennent aux pièces de grande taille.
Qu’est-ce que le procédé DED-Arc ?
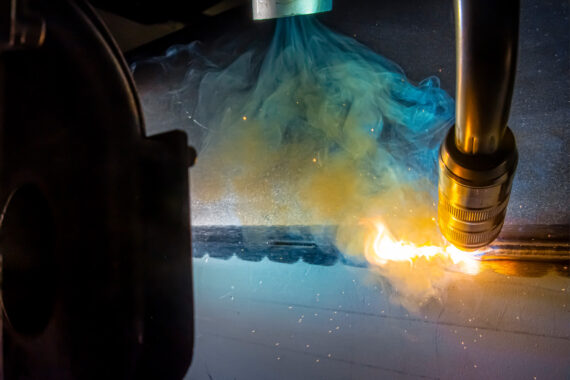
DED-Arc signifie « Directed Energy Deposition Arc ». Ce procédé consiste à faire fondre un fil d’apport à l’aide d’un arc électrique et à l’appliquer couche par couche. Cette variante d’impression 3D métallique utilise le process de soudage à l’arc sous protection gazeuse (MSG) et permet d’atteindre des débits de fusion allant jusqu’à 5 kg/h. Le procédé DED-Arc présente ainsi le taux de dépôt le plus élevé par rapport aux autres procédés cités.
Grâce à des procédés spécifiques et à des solutions à plusieurs fils, cette valeur pourrait encore être améliorée à l’avenir. Outre le taux de dépôt, les coûts liés aux équipements et aux matériaux jouent également un rôle important dans le choix du procédé d’impression. Le cœur du système DED-Arc est un système de soudage stable, qui permet de se passer des chambres à vide coûteuses, telles que celles utilisées dans le procédé via faisceau d’électrons.
Domaines d’application de l’impression 3D métallique
Les domaines d’application de l’impression 3D métallique sont multiples : ils vont de la réparation et de la rétro-ingénierie au prototypage et à la fabrication inédite de composants complexes, en passant par la modification ou l’optimisation de pièces existantes.
Ces processus s’appuient sur des instructions numériques précises. Grâce à une technologie de soudage moderne, des composants métalliques complexes, à topologie optimisée, sont alors fabriqués couche par couche selon une formule précise, au lieu de recourir à des moules de fonderie dont la fabrication est coûteuse. Ceux-ci comprennent notamment les procédures de soudage individuelles (Deposition Procedure Specifications ou DPS), la stratégie cinématique de planification des trajectoires et de pilotage des mouvements, ainsi que les certificats matière associés. Dans l’idéal, elle comprend également les certificats des opérateurs. Toutes les informations nécessaires à un « processus d’impression » numérique parfait sont ainsi disponibles sous forme de pack.
Réparation et rétro-ingénierie grâce à l’impression 3D métallique
Dans le domaine de l’impression additive, la rétro-ingénierie consiste à analyser un composant existant et à le modéliser numériquement afin de le reproduire ensuite par impression 3D métallique ou de l’améliorer de manière ciblée.
Processus de rétro-ingénierie
- Réalisation d’un scan 3D de la pièce d’origine
- Reconstruction des données géométriques avec une précision pouvant atteindre un centième de millimètre, pour une représentation extrêmement précise de la pièce.
- Optimisation optionnelle des composants telle que la réduction du poids ou le renforcement des zones de rupture, possible dans le cadre de la reconstruction.
- La fabrication additive métallique commence dès que le modèle, la structure de la pièce et les paramètres sont définis.
- Finition des surfaces fonctionnelles par fraisage
Les avantages de la rétro-ingénierie associée à la fabrication 3D sont évidents, explique Oliver Pöpl, Group Leader du Centre de prototypage et de fabrication : « Cette flexibilité élevée se traduit par une grande diversité de matériaux et une conception à topologie optimisée – des matériaux haut de gamme peuvent être intégrés de manière ciblée. »
Un autre avantage économique déterminant réside dans la réduction des coûts de stockage : l’impression additive permet une production flexible de pièces individuelles et de petites séries. Les procédés classiques, tels que le moulage, permettent certes de fabriquer des pièces individuelles, mais les coûts élevés des équipements et les longs délais de production rendent généralement cette méthode peu rentable, en particulier pour les petites séries.
Au lieu de stocker physiquement les pièces, l’archivage numérique des pièces permet de réutiliser la « recette » à tout moment : un stock numérique de pièces de rechange qui réduit les coûts et raccourcit les délais de livraison.
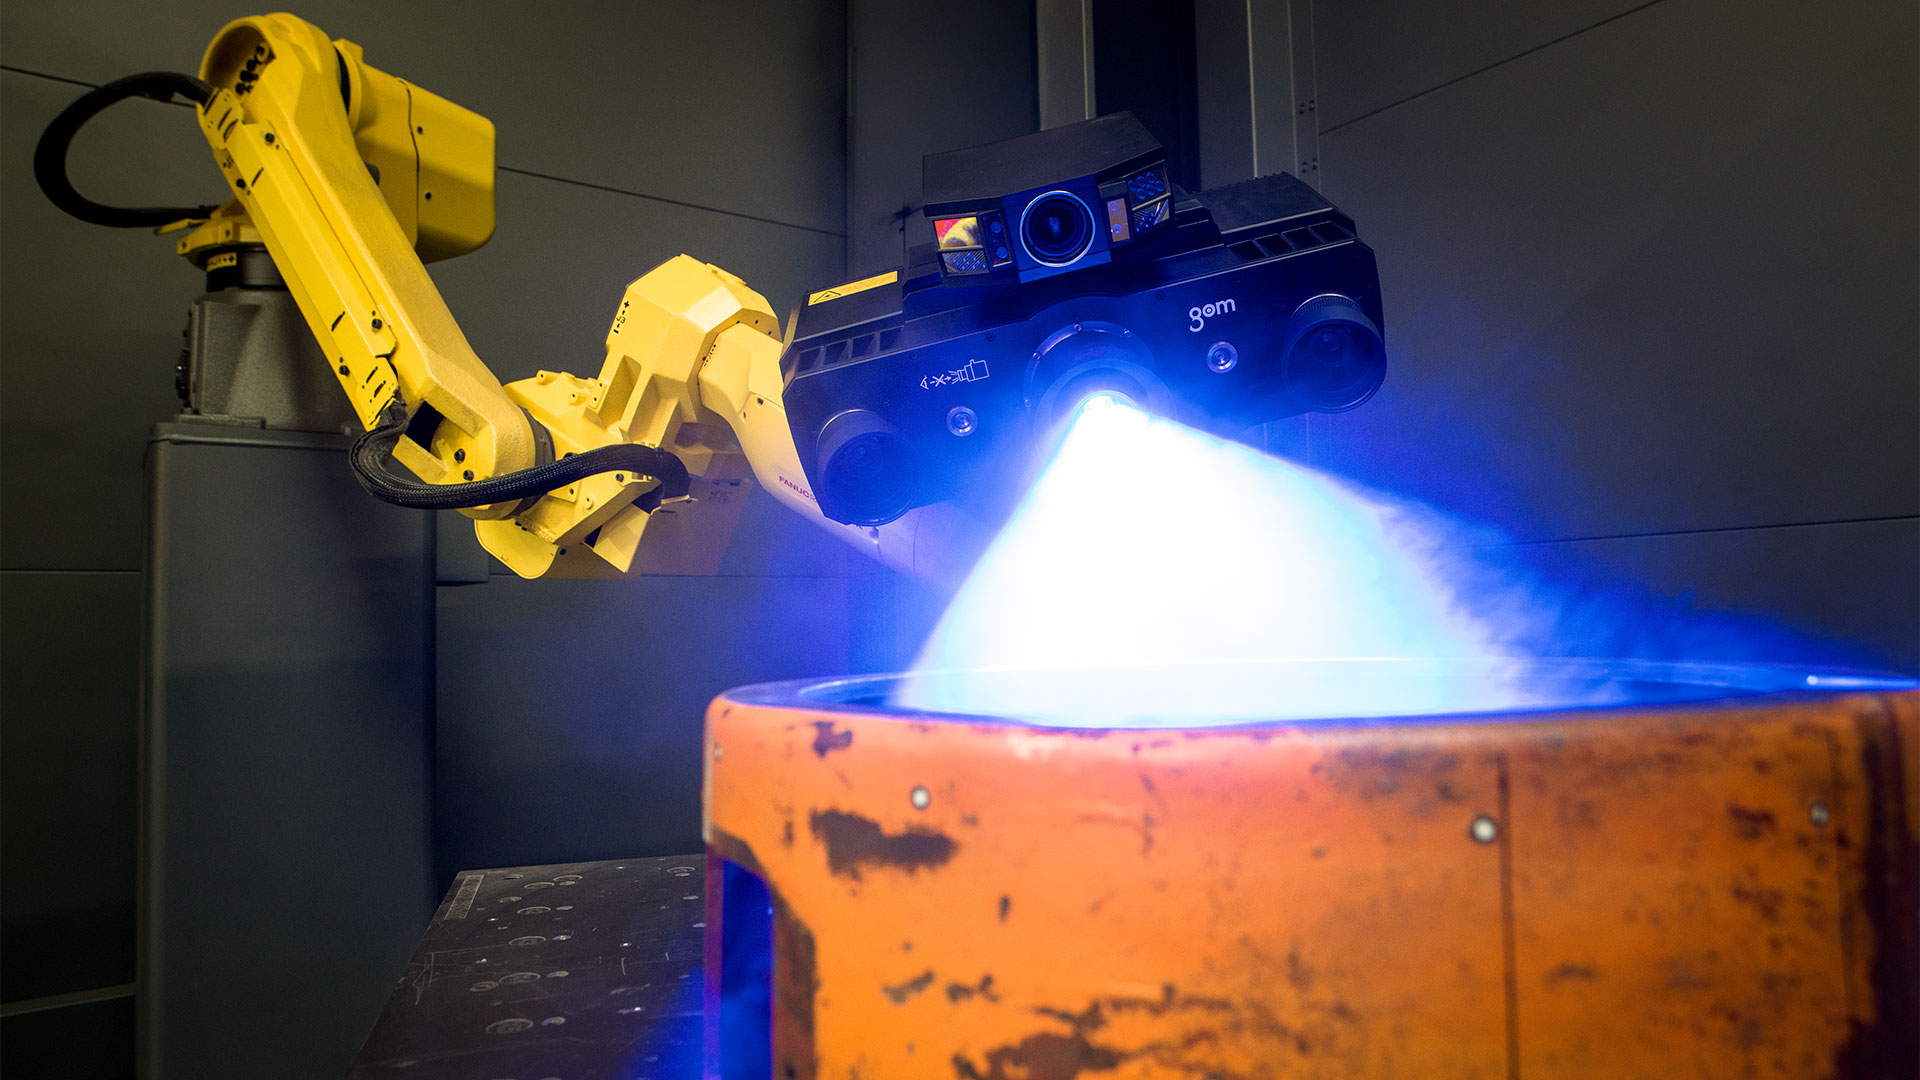
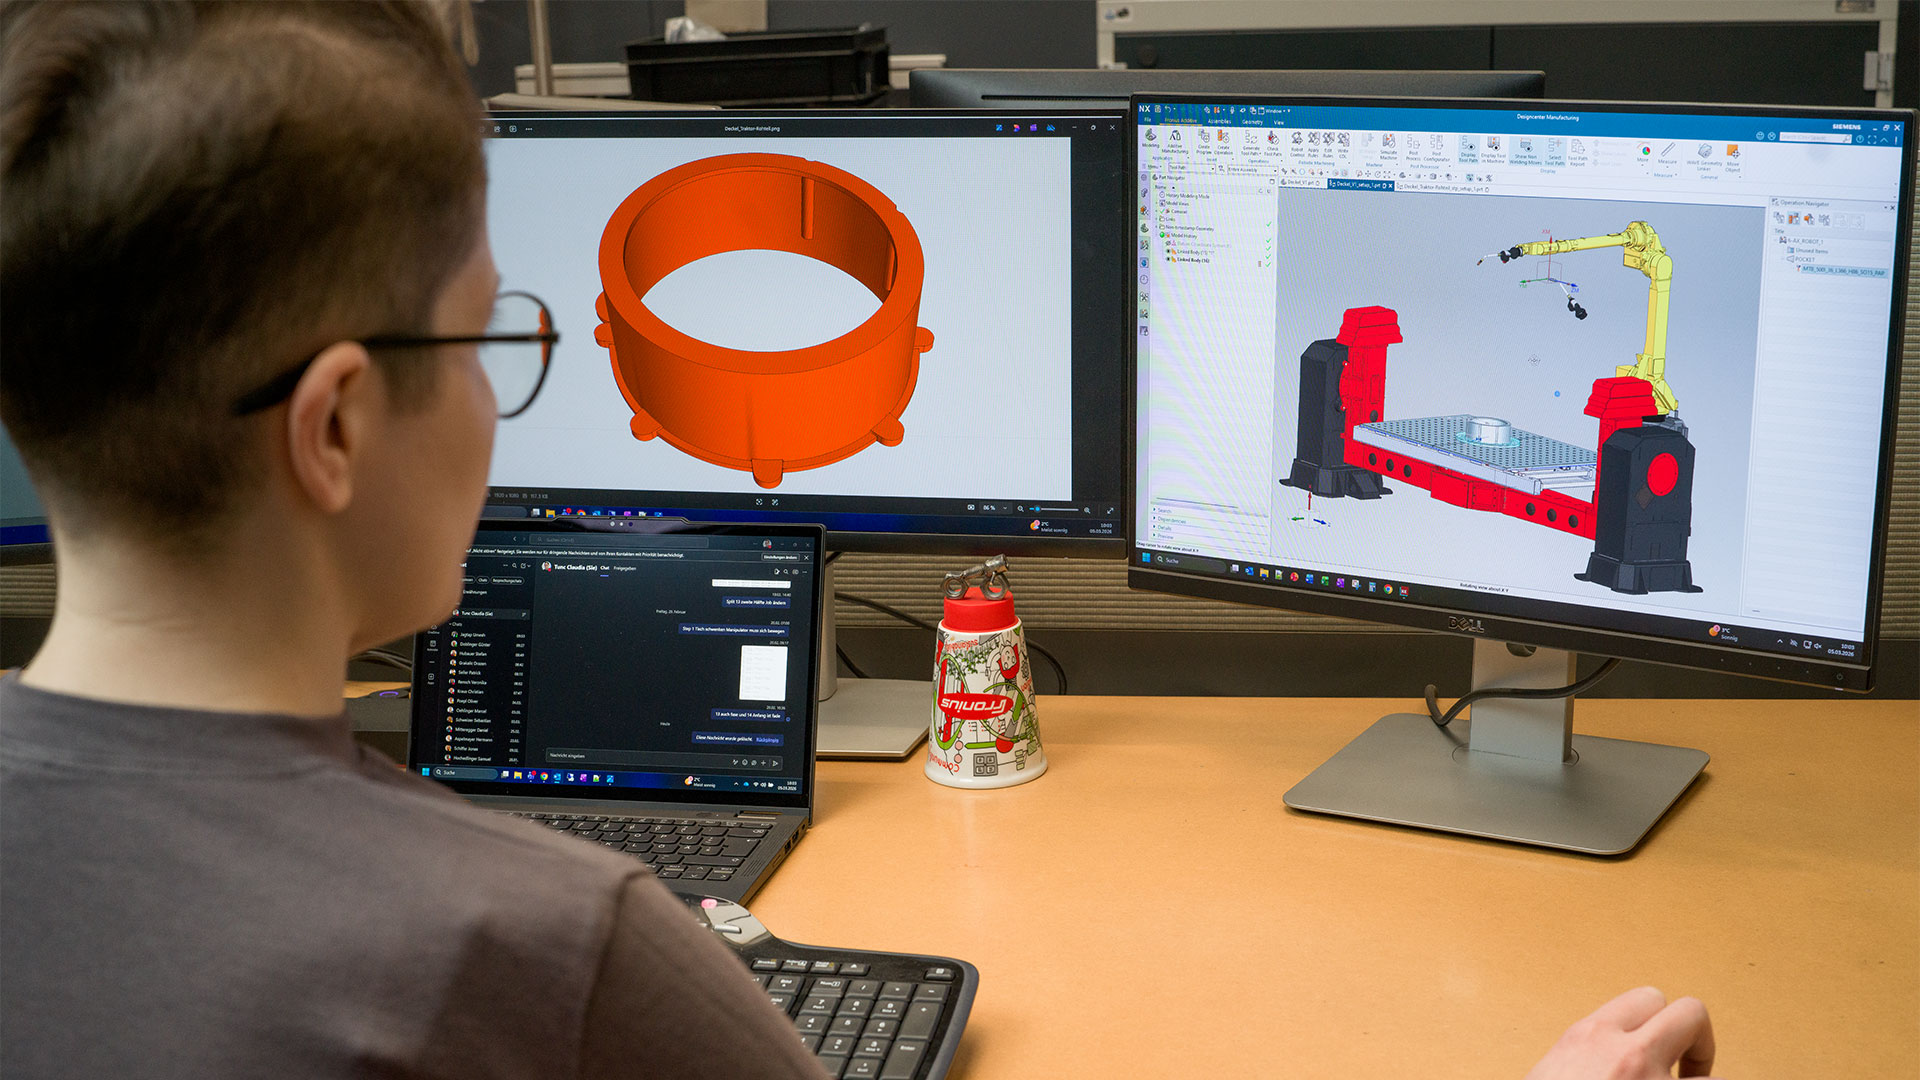
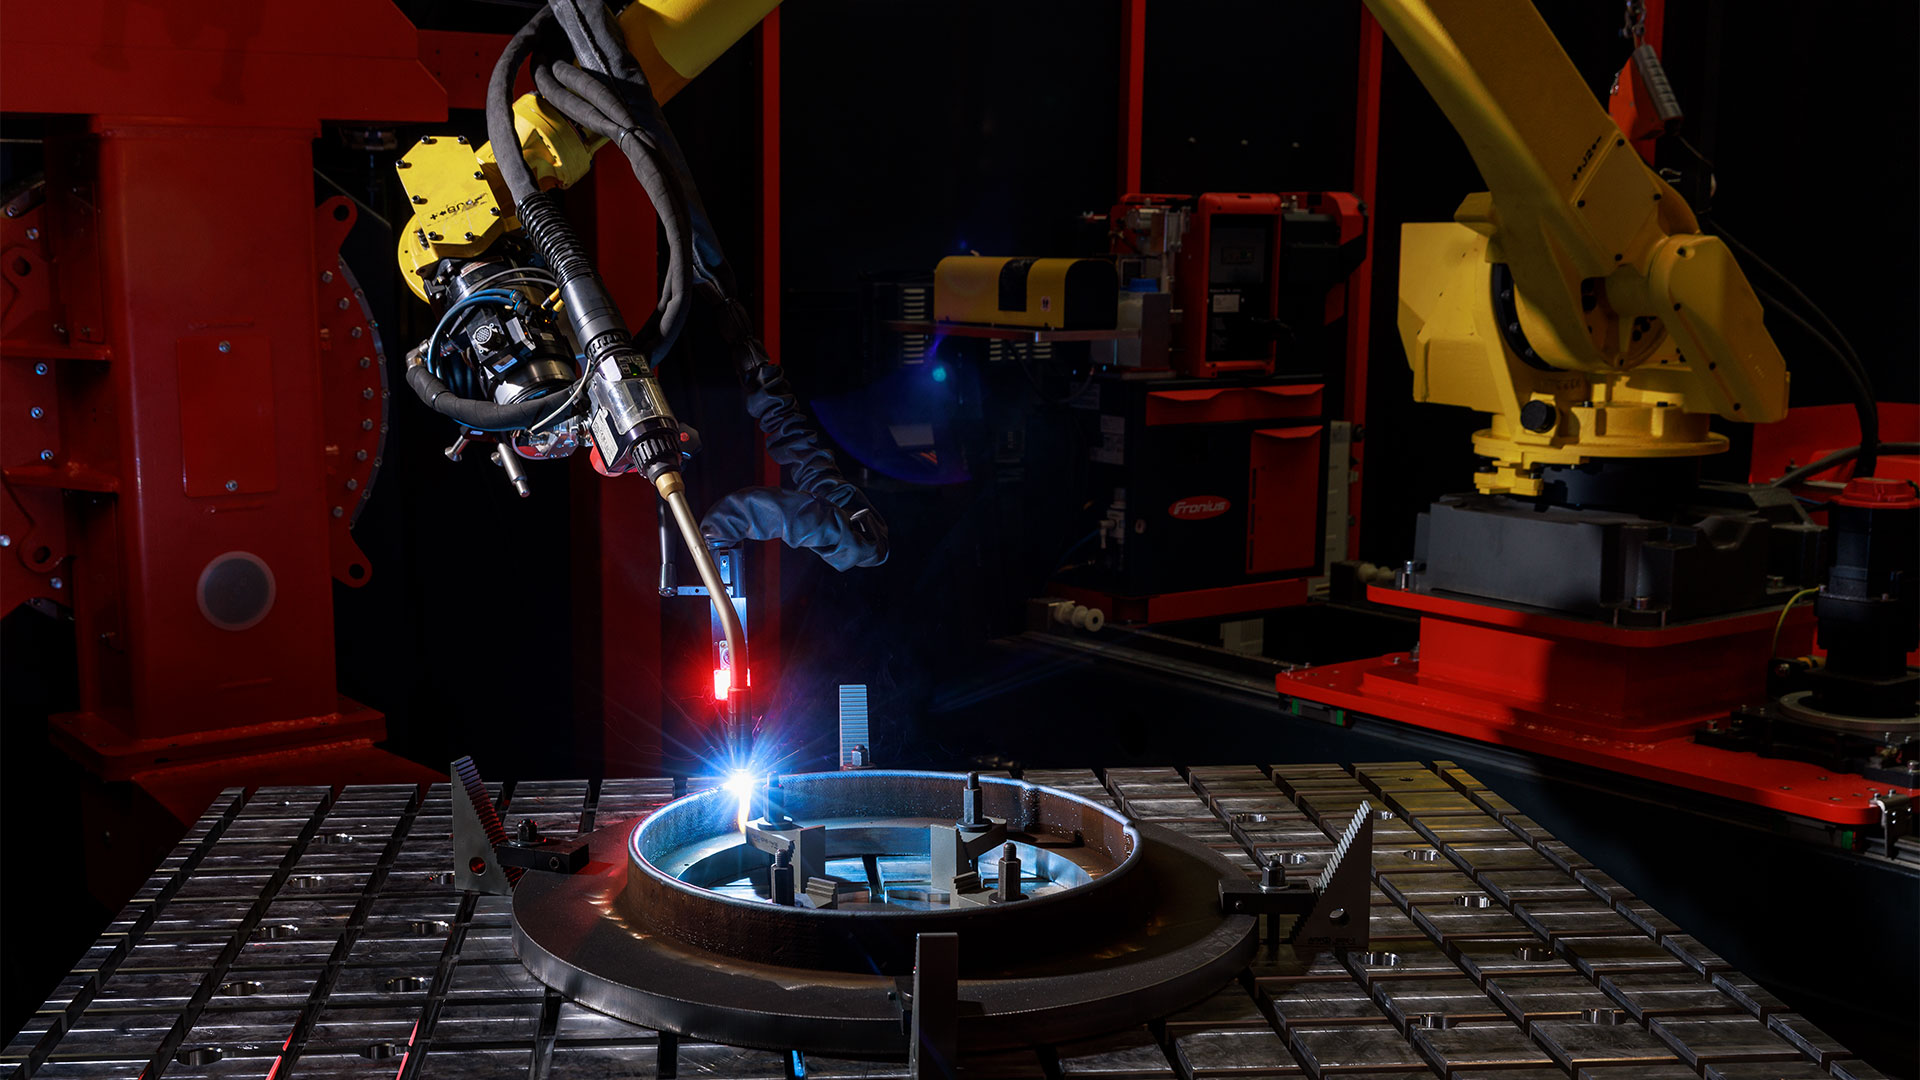
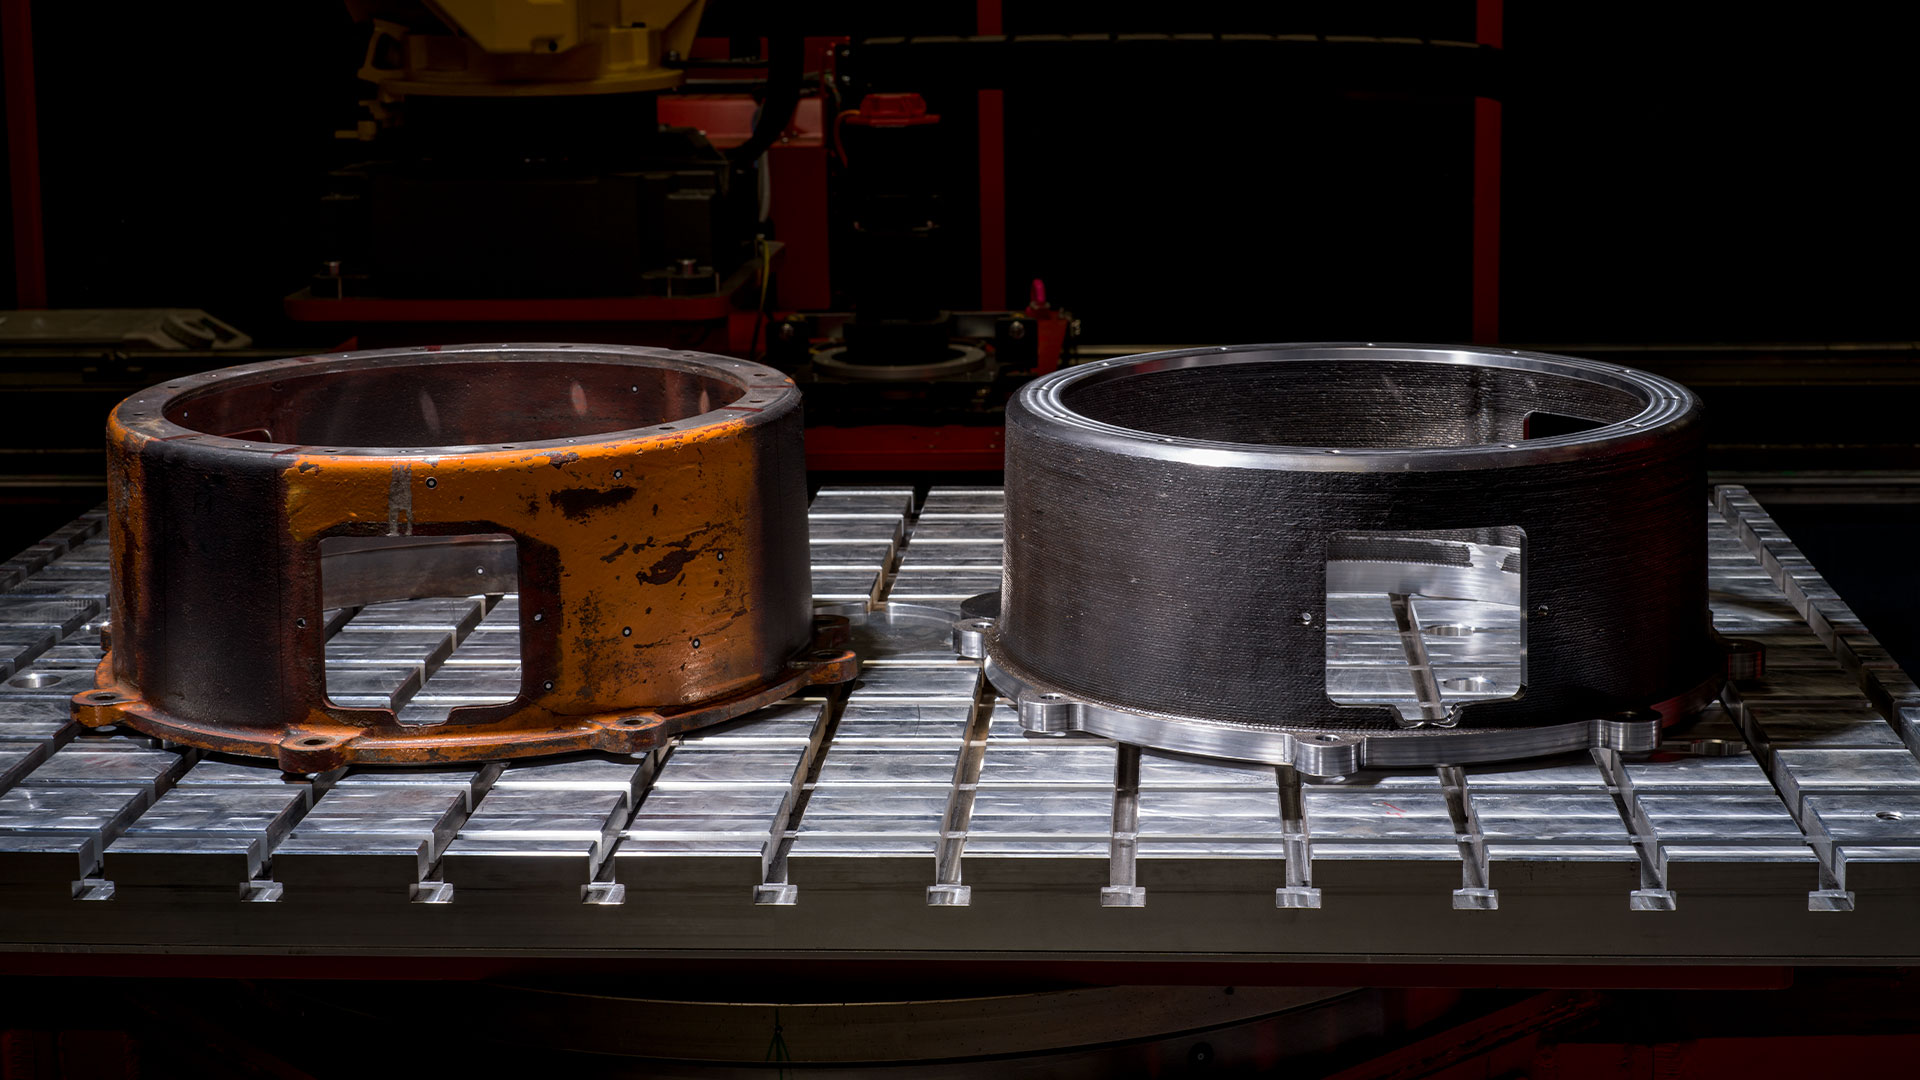
Rétro-ingénierie : de la numérisation 3D à la fabrication additive
Modification d’une pièce
La fabrication additive métallique est particulièrement indiquée lorsqu’il s’agit de modifier de manière ciblée des pièces existantes au niveau de zones soumises à des contraintes mécaniques. C’est ainsi que les composants sont adaptés aux nouvelles exigences, et ce à un niveau qui serait souvent tout simplement impossible à atteindre avec les procédés traditionnels. Ainsi, le procédé flexible façonne des pièces avec la précision imposée concrètement par ses exigences – le projet de référence présenté ci-dessous en est un exemple concret.
Nouvelle fabrication
Dans le cadre d’une fabrication 3D inédite, les pièces sont créées de A à Z, couche par couche. Cela offre une grande liberté de conception : Les géométries optimisées sur le plan topologique sont plus faciles à réaliser qu’avec les procédés classiques. Cela permet, par exemple, de réduire le poids sans compromettre la stabilité. Les applications typiques sont les structures bioniques, inspirées de la nature, par exemple les structures en nid d’abeille, telles qu’elles sont notamment utilisées dans le secteur aérospatial.
Pourquoi la technologie CMT est-elle si convaincante dans l’impression 3D métal ?
Dans le domaine de l’impression 3D métallique, la technologie CMT (Cold Metal Transfer) a particulièrement fait ses preuves. Le tableau synoptique ci-dessous montre en quoi la technologie CMT se distingue de procédés tels que l’arc court conventionnel et pourquoi elle est si convaincante.
CMT : le Cold Metal Transfer décrypté
Pour atteindre la qualité souhaitée, nous avons besoin, dans le cadre de la fabrication 3D, d’un procédé de soudage extrêmement stable tel que CMT. Le CMT est un procédé d’arc court « à basse température » qui, par rapport à d’autres procédés, offre une vitesse de soudage élevée tout en limitant l’apport d’énergie.
Ceci est rendu possible par un mouvement avant/arrière du fil-électrode, qui contrôle de manière ciblée le détachement de chaque goutte et permet ainsi un transfert de matière quasiment sans projections. Cela permet de réduire considérablement les erreurs et les retouches. Selon les caractéristiques du matériau d’apport, du gaz de protection et du diamètre de l’électrode, ce mouvement avant/arrière a lieu dans une plage de fréquence de 50 à 170 Hz.
CMT vs. arc court conventionnel
Dans le procédé conventionnel à arc court, peu adapté au WAAM, le fil se déplace en continu vers la pièce à usiner. Si l’extrémité ramollie du fil entre en contact avec le bain de fusion, cela provoque un court-circuit. Une grande partie du fil d’apport fondu s’écoule dans le bain de fusion – le détachement de la goutte a lieu. Pendant la phase de court-circuit, la tension de soudage tend vers zéro, tandis que le courant augmente fortement. Le court-circuit se rompt alors, tandis que l’arc électrique est réamorcé. Avec le CMT, le détachement de la goutte et le réallumage de l’arc électrique se déroulent de manière plus contrôlée et avec un apport d’énergie moindre.
C’est précisément ce qui fait toute la différence dans le domaine de la fabrication additive : L’apport d’énergie généré lors du soudage CMT est jusqu’à 33 % inférieur à celui de l’arc court classique. En cas de commande cyclique de cordons de soudure, cela présente un avantage particulier car ce procédé provoque généralement un apport d’énergie important. Si la température de la pièce est trop élevée, cela altère les propriétés du matériau, ce qui obligerait à interrompre le processus de soudage jusqu’à ce que les couches soudées aient refroidi.
« C’est là que le CMT montre toute l’étendue de ses talents : grâce à un apport d’énergie nettement réduit et à un arc électrique extrêmement stable, il est possible de réaliser des couches de soudure de manière reproductible et de réduire les temps de refroidissement, sans apporter de chaleur inutile à la pièce. C’est ce qui fait du CMT l’une des technologies les plus efficaces et les plus fiables pour de nombreuses applications WAAM », explique Manuel Stinglmayr, expert en New Business Development Welding chez Fronius International. De plus, les variations de l’écartement de la distance tube-contact/pièce avec le procédé CMT sont peu critiques et l’arc électrique reste stable.
CMT Additive Pro : les caractéristiques pour une superposition régulière
Les fonctions CMT Additive Pro, développées par Fronius spécialement pour la fabrication additive, permettent par exemple de contrôler de manière ciblée l’apport de puissance et, par conséquent, la hauteur et la largeur du cordon de soudure.
- Correction de la puissance : permet d’adapter avec précision la puissance électrique à chaque phase du processus – superposition de couches et apport d’énergie – sans modifier le taux de dépôt.
- Stabilisation du dépôt: permet de maintenir un taux de fusion constant, indépendamment des variations du stickout, sans compromettre la stabilité caractéristique de la technologie CMT.
- HotStart pulsé: permet, lors de la reprise du soudage, par exemple après un changement de bobine de fil, d’obtenir une pénétration suffisante en arc pulsé pour que l’épaisseur de la couche reste constante et d’éviter ainsi les défauts d’assemblage ou les surépaisseurs de soudure.
- Mesure CTWD: fournit aux utilisateurs des informations en temps réel sur la position exacte de la pièce et permet d’effectuer les corrections nécessaires en cas d’écarts par rapport à la position prévue.
Ensemble, ces fonctions garantissent une superposition régulière et prévisible des couches sur toute la hauteur de la pièce et réduisent les rebuts et les retouches dans le processus de l’impression additive.
Wire Arc Additive Manufacturing (WAAM) : réduire durablement les matériaux et les coûts
Si l’on compare l’impression 3D métal aux procédés d’usinage par enlèvement de matière tels que le fraisage, on constate que la fabrication additive par arc électrique (WAAM) est nettement plus économe en ressources. Les méthodes de fabrication alternatives génèrent d’énormes quantités de déchets, car les pièces nécessaires sont usinées à partir de blocs de métal, souvent gigantesques.
Alors que le fraisage de certaines géométries peut entraîner une perte de matière pouvant atteindre 80 %, cette valeur n’est souvent que d’environ 20 % dans le cas de la fabrication additive par DED-Arc. Cette part n’apparaît qu’au cours des retouches.
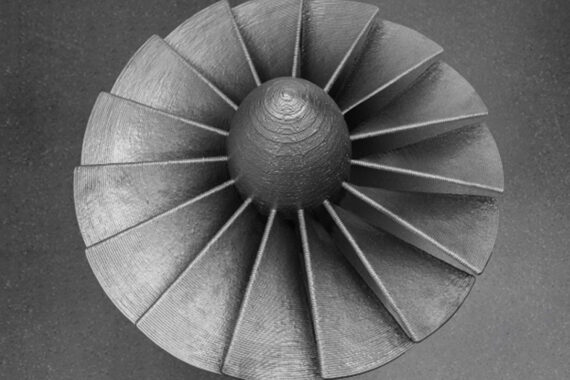
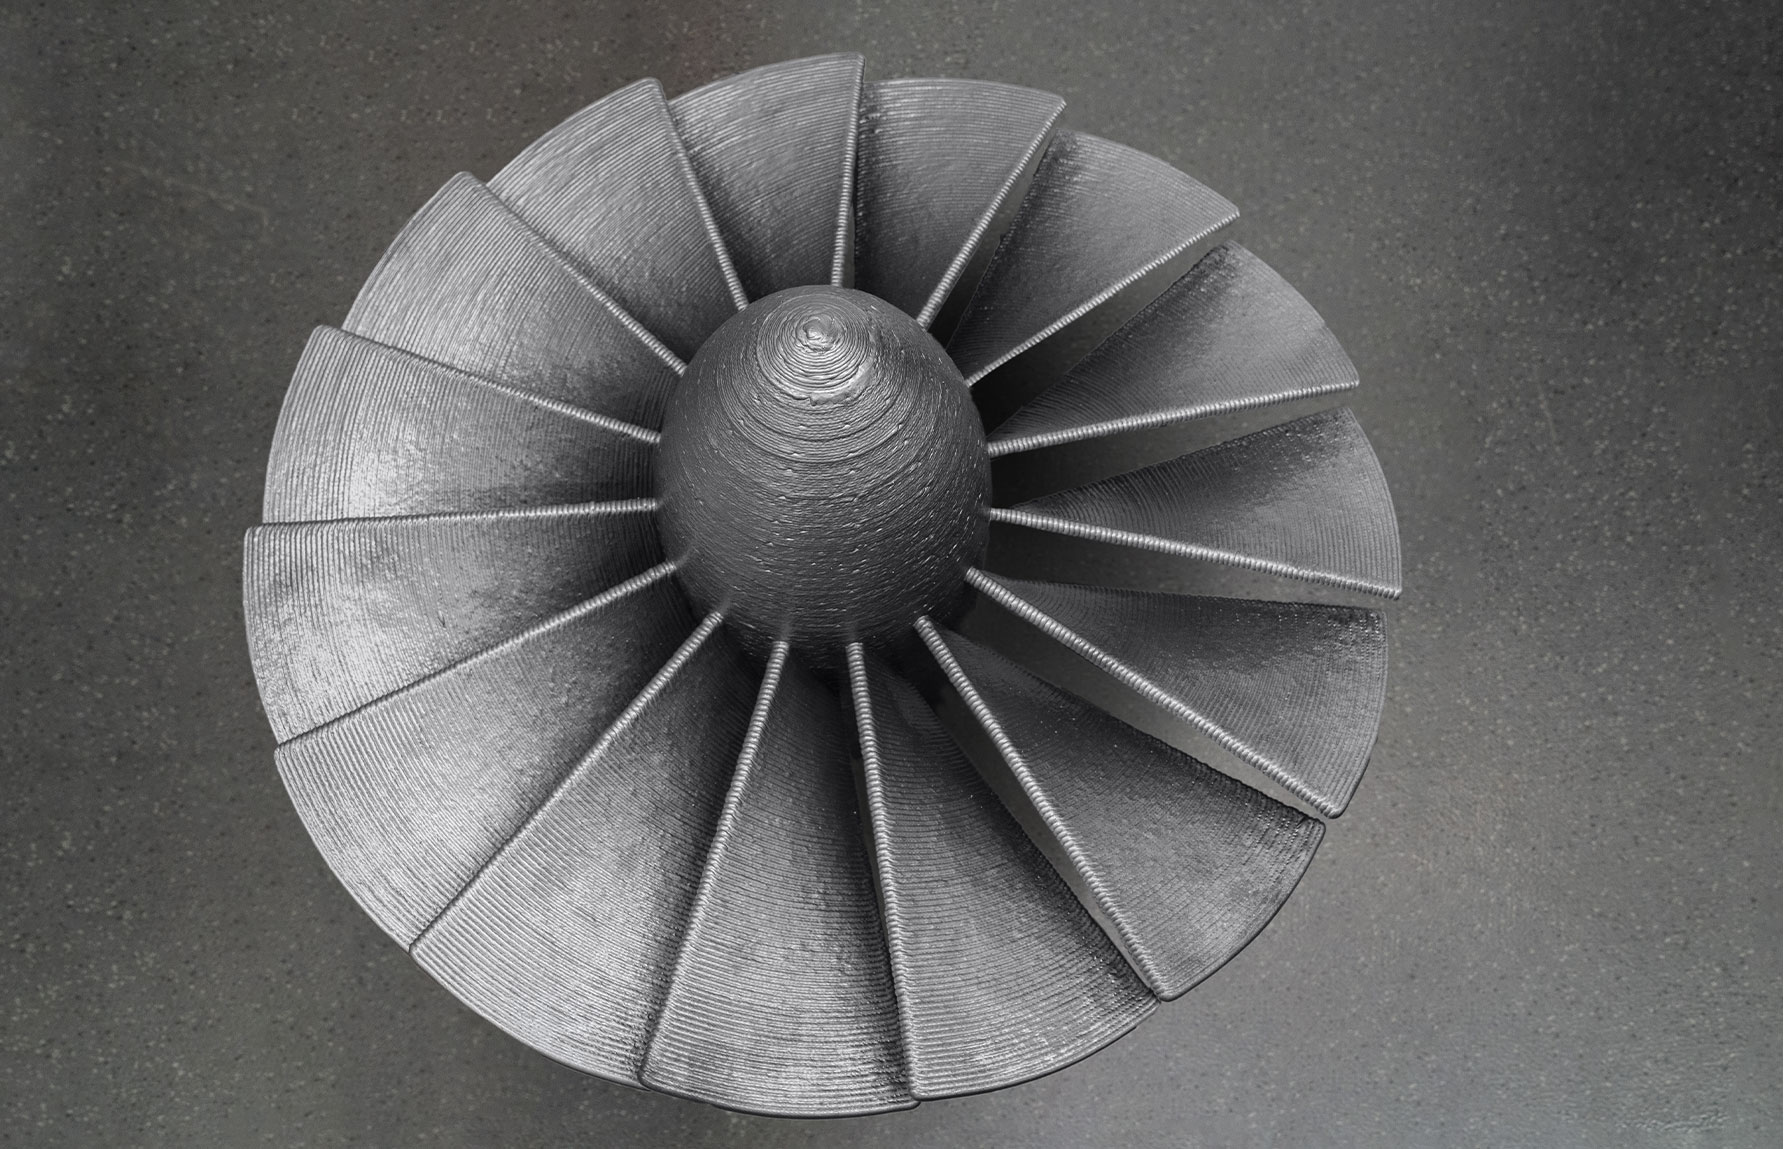
L’hélice en métal illustrée a été fabriquée selon ce procédé. Si elle avait été fraisée depuis un bloc de métal, ce dernier aurait dû mesurer 60 x 90 x 90 cm, pour un poids d’environ 4 t. Ici, la pièce achevée pèse à peine 100 kg.
Autre avantage : l’impression 3D métallique permet une fabrication décentralisée, indépendante du lieu, sans nécessiter de chaînes de production complexes. La fabrication additive métallique est utilisée dans les cas où l’on cherche à réduire le poids, la quantité de matériau et les coûts.
« La principale force de WAAM réside dans les cas où les pertes importantes de matériau, les délais de livraison longs ou les géométries complexes rendent les procédés de fabrication conventionnels peu rentables. Au lieu d’enlever plusieurs tonnes de matériau par usinage, nous fabriquons des pièces dont les contours sont pratiquement finis », explique Manuel Stinglmayr.
Un service complet au centre de prototypage et de fabrication Fronius
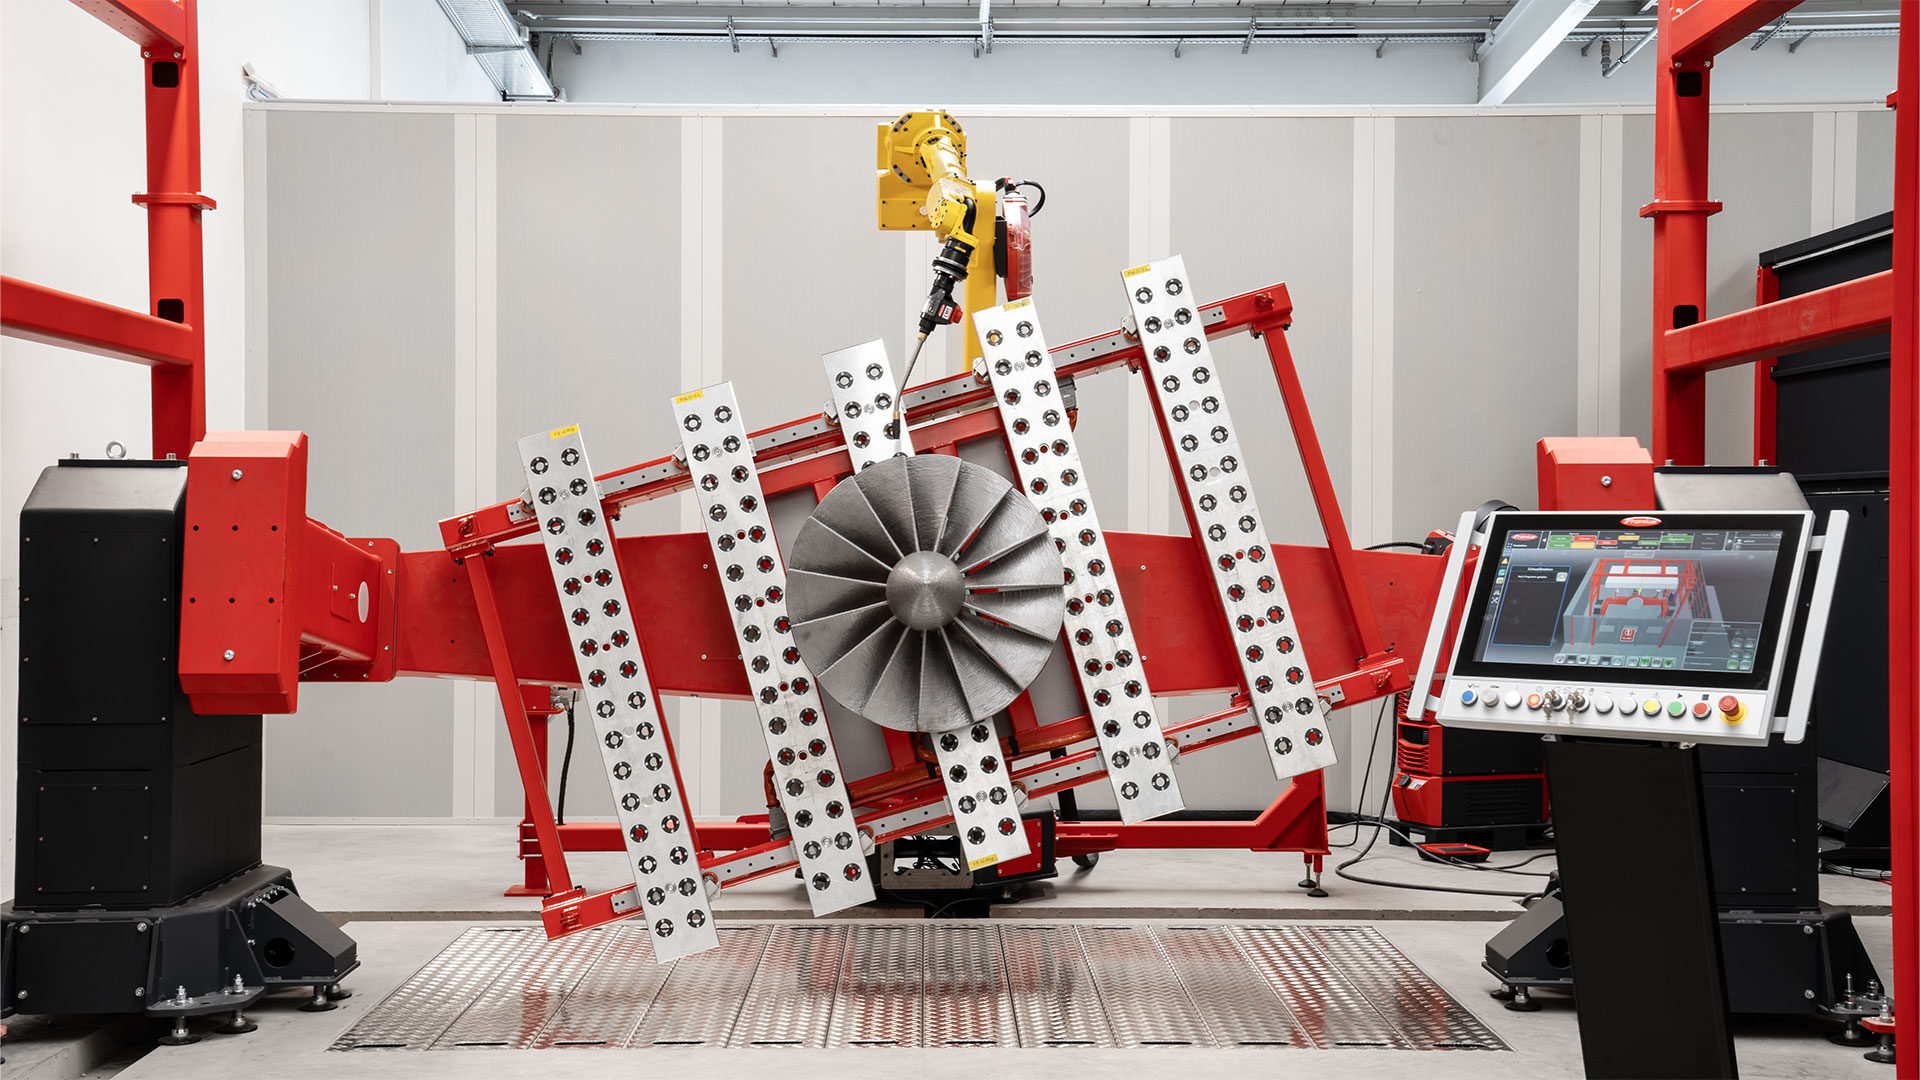
Le centre de prototypage et de fabrication situé à Wels, en Autriche, propose, sur une surface d’environ 900 m², une large gamme de services ainsi que des systèmes robotisés dotés de technologies de pointe en matière de soudage, de capteurs et de mesure. Cela comprend des études de faisabilité, des solutions sur mesure adaptées aux besoins spécifiques des clients, l’optimisation des processus et la fabrication de prototypes – en concertation avec nos clients et dans la plus stricte confidentialité. L’avantage décisif de WAAM : les prototypes peuvent être fabriqués et testés directement à partir du modèle 3D, sans avoir recours à la fabrication fastidieuse et coûteuse de moules et de gabarits. Les problèmes de conception sont détectés et résolus à un stade précoce.
L’objectif est de réduire au maximum le délai entre le développement et la mise sur le marché du produit. De plus, il est également possible de se lancer sans difficulté dans l’impression 3D métal assistée par robot pour la production de préséries. De plus, notre clientèle bénéficie de conseils avisés sur les process de soudage, la rentabilité, la qualité et la production.
Qualification des échantillons selon la nouvelle norme : la fabrication additive à l’épreuve de la pratique
Un projet de référence tiré de la pratique démontre que la fabrication 3 D répond également aux exigences les plus strictes en matière de sécurité et de qualité : en collaboration avec Linde Engineering, le fabricant de fils Migal.co et TÜV Süd Deutschland, nous avons procédé à la qualification d’un prototype de réservoir sous pression par fabrication additive.
Pour le réservoir sous pression, le choix s’est porté sur un alliage d’aluminium de corroyage à dureté naturelle qui, grâce à son excellente résistance aux basses températures (jusqu’à -273 °C), est particulièrement adapté à la construction d’installations de tuyauterie.
Le projet comprenait également la certification CE conformément au projet de norme européenne preEN 13445-14 relative aux réservoirs sous pression par fabrication additive. Ce projet de norme a pris en compte l’ensemble de la chaîne de valeur de la fabrication additive, y compris tous les détails nécessaires en matière de surveillance. De la conception jusqu’à l’essai de pression final en passant par la fabrication, la planification des lignes de production et la surveillance des processus – l’ensemble de la chaîne de processus a été contrôlé et documenté. Cette vidéo fournit des informations détaillées sur la qualification des échantillons :
Fronius Additive Cell : votre solution pour une fabrication additive agile
Les techniques de production classiques nécessitent souvent des formes et des outils complexes, de longs délais de mise en œuvre et des coûts d’installation élevés. « Avec la Fronius Additive Cell, on dispose d’un système complet parfaitement adapté à la fabrication additive. » La combinaison d’une technologie de soudage éprouvée, d’un système de commande intelligent et de composants parfaitement adaptés les uns aux autres permet d’assurer la stabilité du processus de fabrication », explique Anna Dieplinger, Key Product Manager Automation Solutions chez Fronius International.
La technologie CMT éprouvée de Fronius, associée au CMT Additive Pro et à la version multiprocédés de l’iWave 500i AC/DC, garantit un déroulement simple, tandis que le système de commande centralisé Polaris coordonne l’ensemble des composants du système.
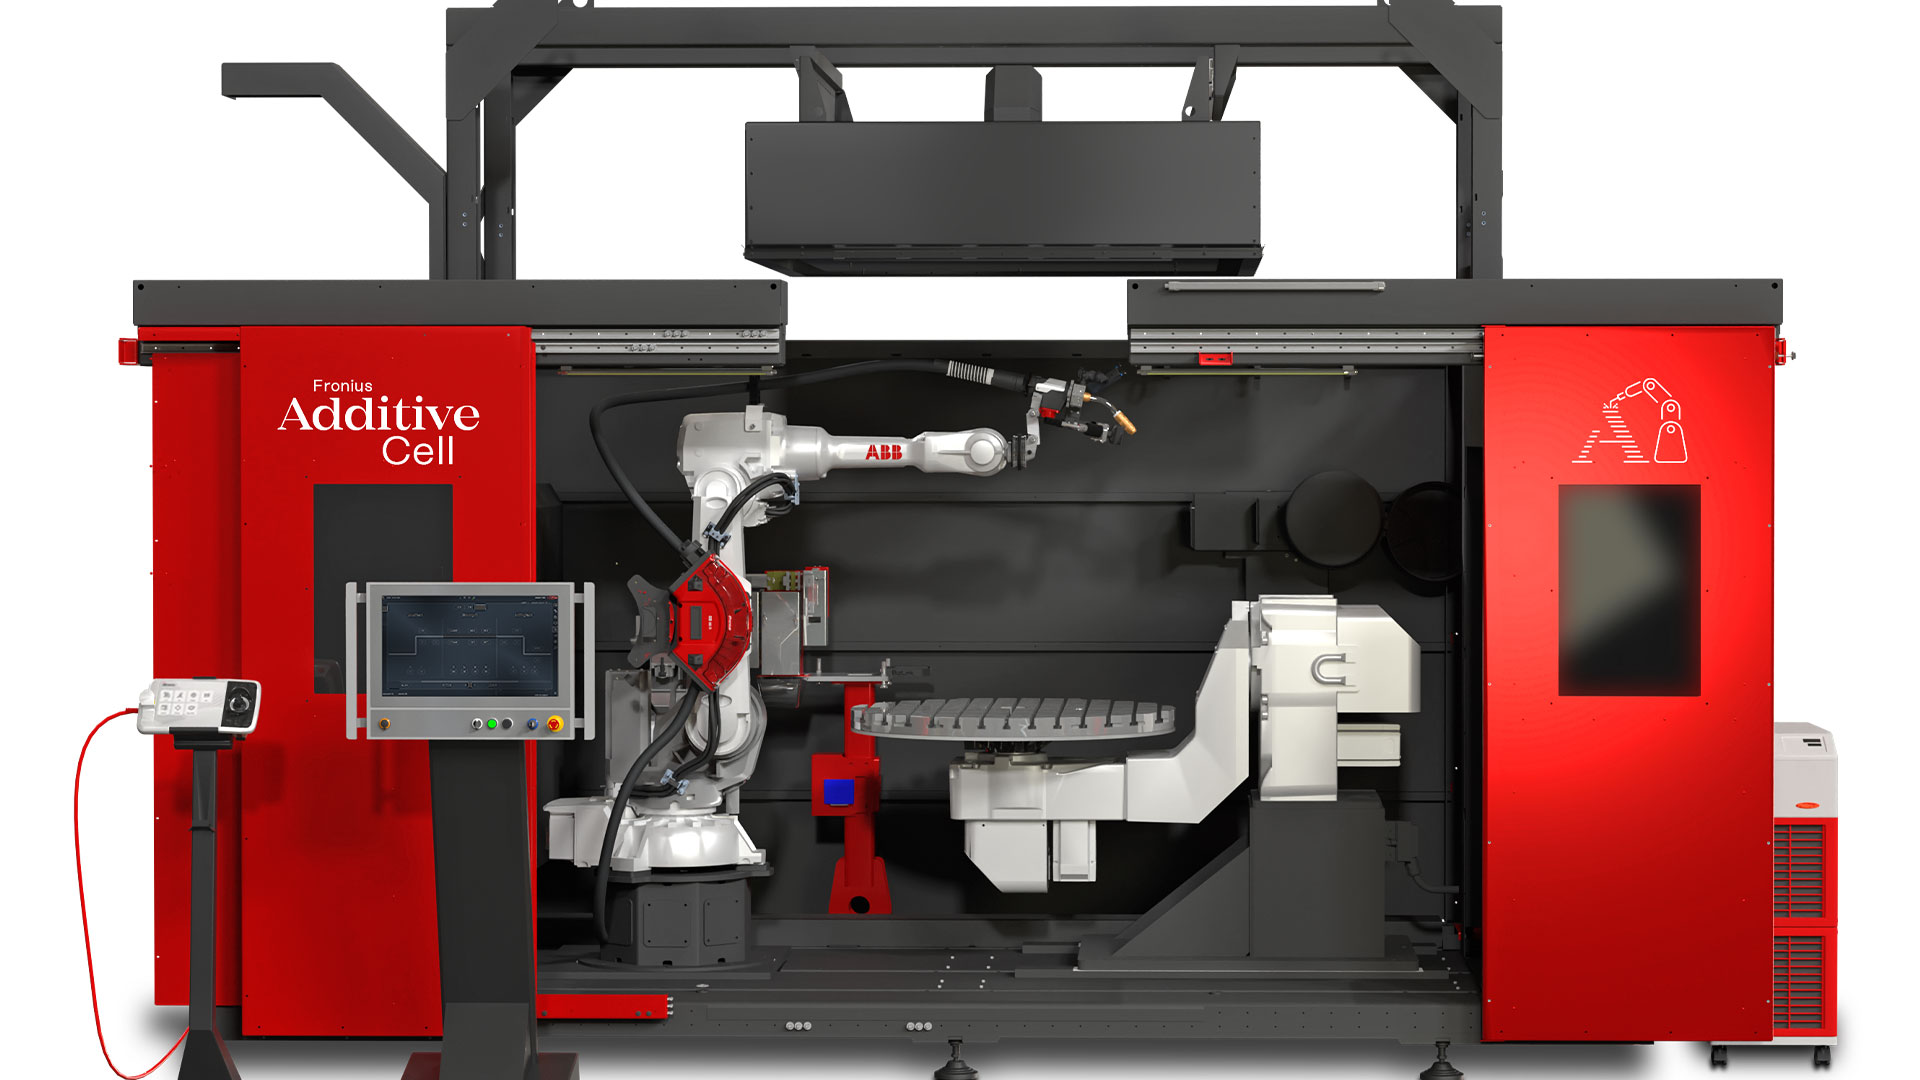
La suite logicielle Vectris permet, dès la phase de planification, une application de soudage additif simple, stable et fiable. Vectris a été spécialement développé pour la fabrication additive et se compose du Machine Tool Service Kit (MTSK) ainsi que du post-processeur. Il convertit la conception numérique des composants en instructions de soudage et identifie les différentes zones des pièces. Les paramètres de soudage appropriés sont directement repris par le robot de soudage.
Le système de caméras ArcView3 offre une sécurité de process supplémentaire. Celui-ci filme la fabrication des pièces par synchronisation avec le processus et permet de surveiller en continu le processus et l’arc électrique à la milliseconde près, depuis une distance sûre. Que ce soit dans des environnements de production exigus ou en cas de changement imprévu de lieu d’intervention : la Fronius Additive Cell est conçue pour être mobile et, grâce à sa conception transportable, elle peut être facilement déplacée à l’aide d’une grue ou d’un chariot élévateur.
Bilan : la fabrication additive, une alternative économique au fraisage et au moulage
La fabrication additive permet de réduire considérablement la quantité de matériau utilisé, le poids et les coûts par rapport aux procédés classiques tels que le fraisage ou le moulage, et ce pour un large éventail d’applications allant de la réparation de pièces individuelles jusqu’à la fabrication intégralement inédite, en passant par la rétro-ingénierie et la modification de pièces.
FAQ
Quels sont les avantages et les inconvénients de la fabrication additive (en particulier la technologie DED-Arc) ?
Avantages :
- Une consommation de matériau nettement inférieure à celle requise pour le fraisage ou le moulage
- Aucun outil ni moule nécessaire – rentable même pour de petites séries
- Possibilité de réaliser des géométries complexes à topologie optimisée
- Délais de réalisation courts pour les réparations, la rétro-ingénierie ou la fabrication de prototypes
- Poids réduit des composants tout en conservant la même stabilité
Inconvénients :
- Moins rentable que les procédés classiques lorsque les volumes de production en série sont très élevés
- Des exigences élevées en matière de savoir-faire de processus et de personnel spécialisé ayant suivi une formation spécifique
- Gestion thermique nécessaire : des températures trop élevées des pièces imposent des pauses de refroidissement
Quel est l’avenir de la fabrication additive dans l’industrie 4.0 ?
La technologie WAAM est déjà utilisée aujourd’hui dans de nombreux secteurs, avec la fabrication additive dans l’aéronautique et l’aérospatiale, de l’industrie pétrolière et gazière, de la construction de réservoirs sous pression et de véhicules ferroviaires, jusqu’à l’industrie de l’armement et des technologies de défense ainsi que l’industrie automobile.
Cela renforce la flexibilité et, par conséquent, la compétitivité de nombreuses entreprises. De plus, cela consolide leur résilience : en période de crise, les entreprises réduisent leur dépendance vis-à-vis des chaînes d’approvisionnement mondiales et peuvent ainsi réagir plus rapidement.
L’impression 3D métal offre un potentiel énorme, mais reste un procédé extrêmement complexe qui exige une grande expérience et un savoir-faire approfondi en matière de procédés. Avec l’automatisation croissante et le pilotage des processus assisté par l’IA, cela devrait changer à terme : les premières études montrent qu’il est possible de réduire la complexité et d’améliorer la reproductibilité – une avancée qui, sur le long terme, pourrait rendre le WAAM accessible également aux petites entreprises.