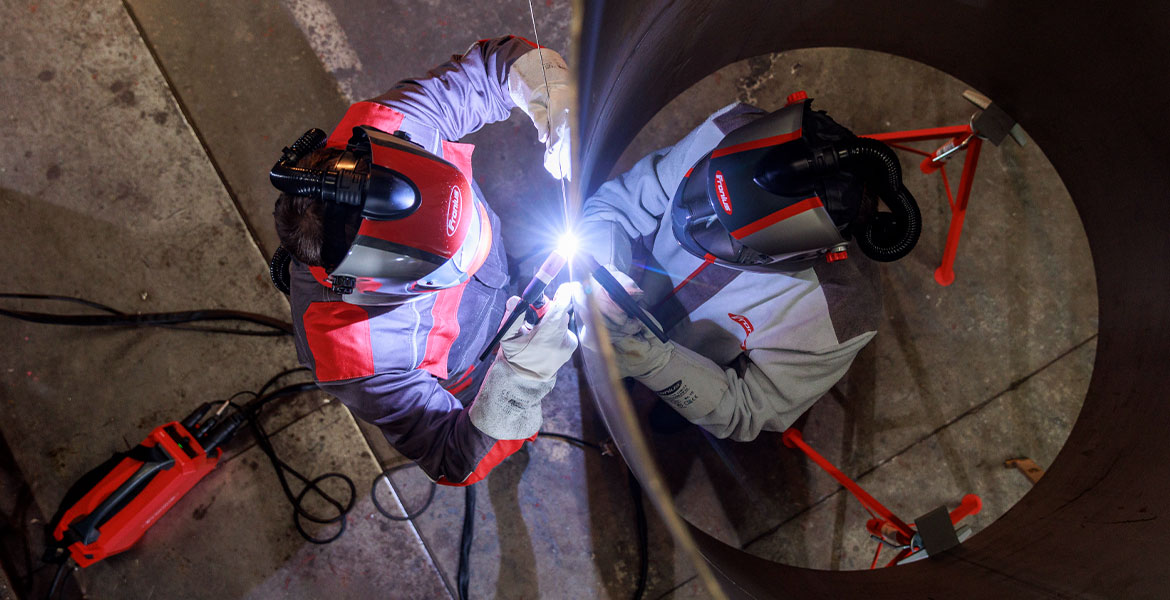
Nejdůležitější moment při výstavbě podvodního potrubí se neodehrává v moři, ale v rámci svařovacího procesu. Totéž platí i pro potrubní systémy v potravinářském, energetickém a chemickém průmyslu. Kvalitní svarové spoje rozhodují o bezpečnosti, životnosti i nákladech. Chyby se objevují v detailech – například u parametrů, přípravy svarů nebo kolísání procesů. Tento článek ukazuje, které faktory jsou rozhodující a kde manuální procesy narážejí na své limity.
Svařování trubek v různých oblastech průmyslu
Při svařování trubek nejde jen o spojování konstrukčních dílů. Kvalita svarového spoje určuje, zda budou ropa, plyn, voda nebo chemické látky přepravovány spolehlivě a bezpečně. Spektrum použití je proto velmi široké – od vysokotlakých potrubí přes chladicí a teplosměnné okruhy až po hydraulické systémy ve strojírenství.
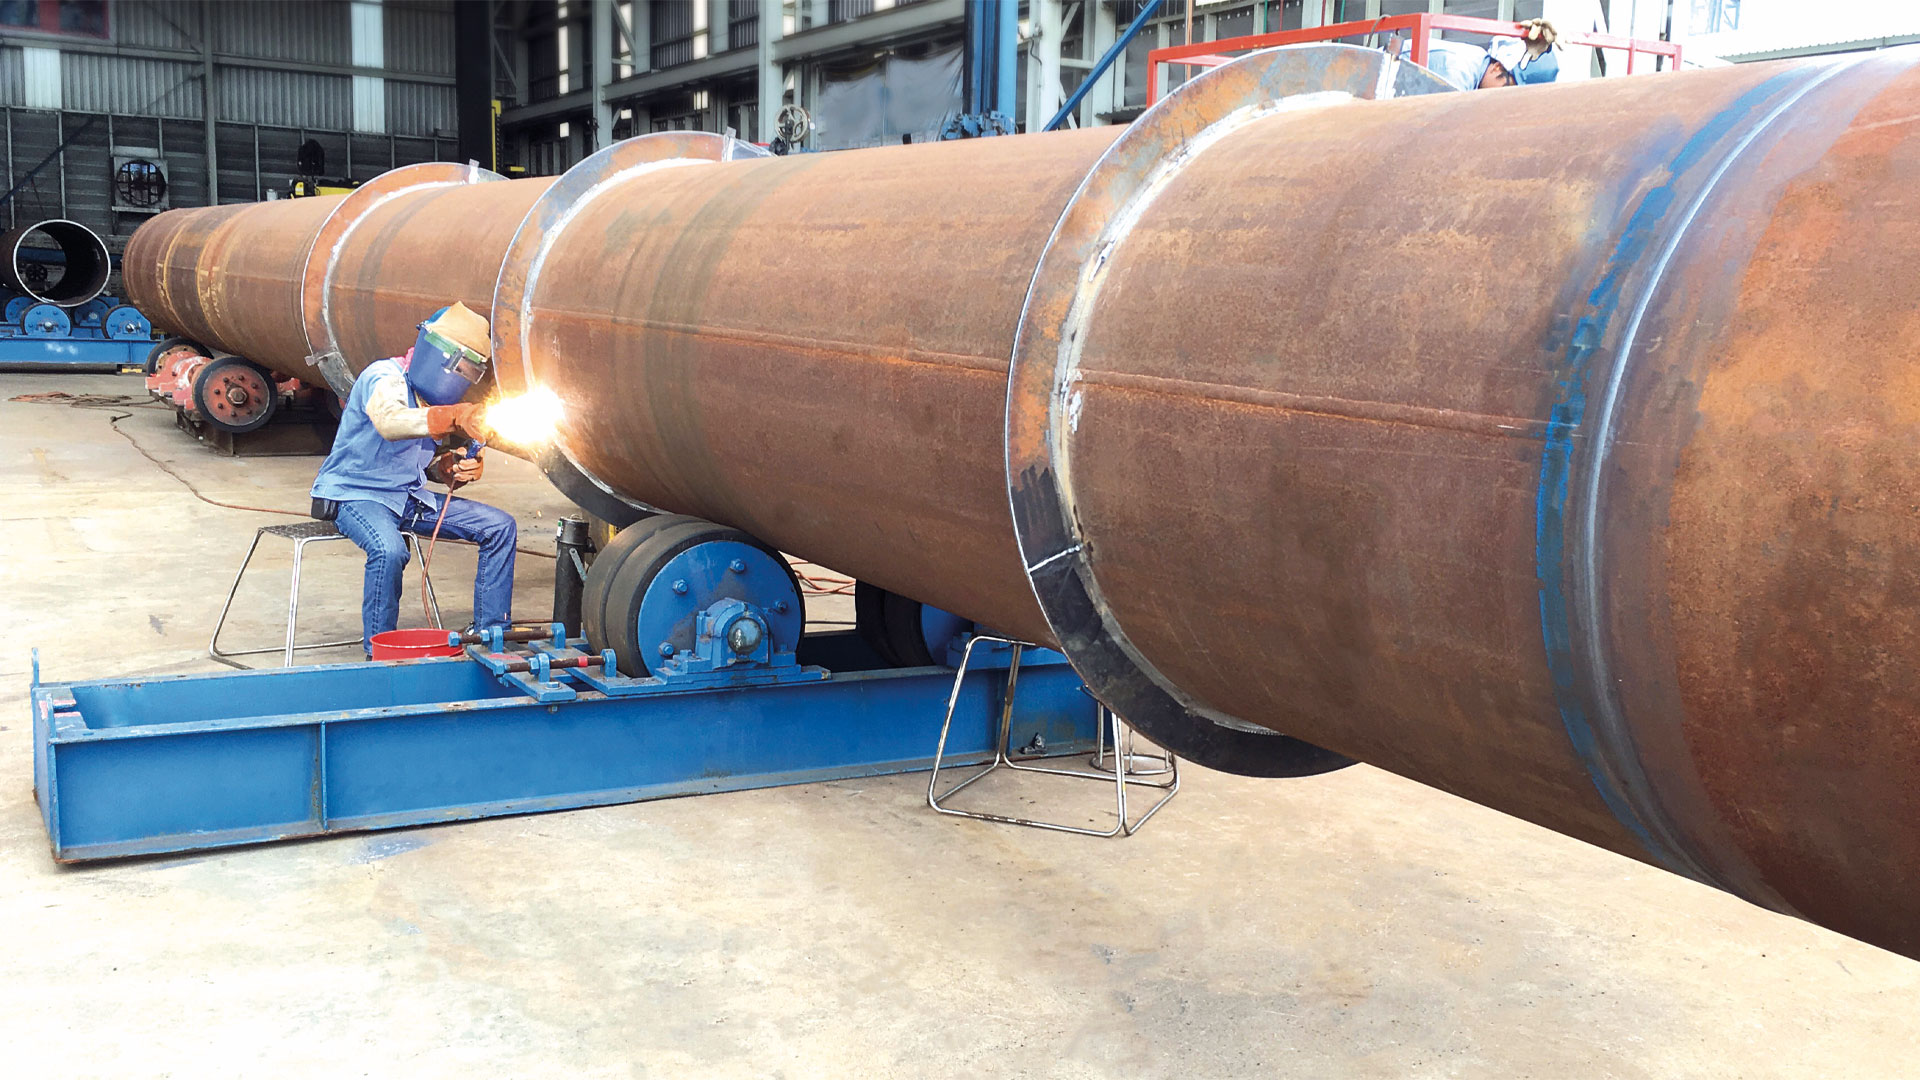
Těžko přístupná místa, úzké poloměry a přísné normy vyžadují i v těchto oblastech přesnou práci. Svarový spoj musí mít nejen dlouhou životnost, ale také musí zůstat těsný a odolný vůči tlaku. Stabilní a reprodukovatelné procesy jsou proto obzvláště důležité. K zajištění vysoké kvality významně přispívají jak zkušení svářeči, tak mechanizované svařovací systémy. Teprve při bližším zkoumání se ukáže, kdy je vhodným řešením ruční práce a kdy automatizace.
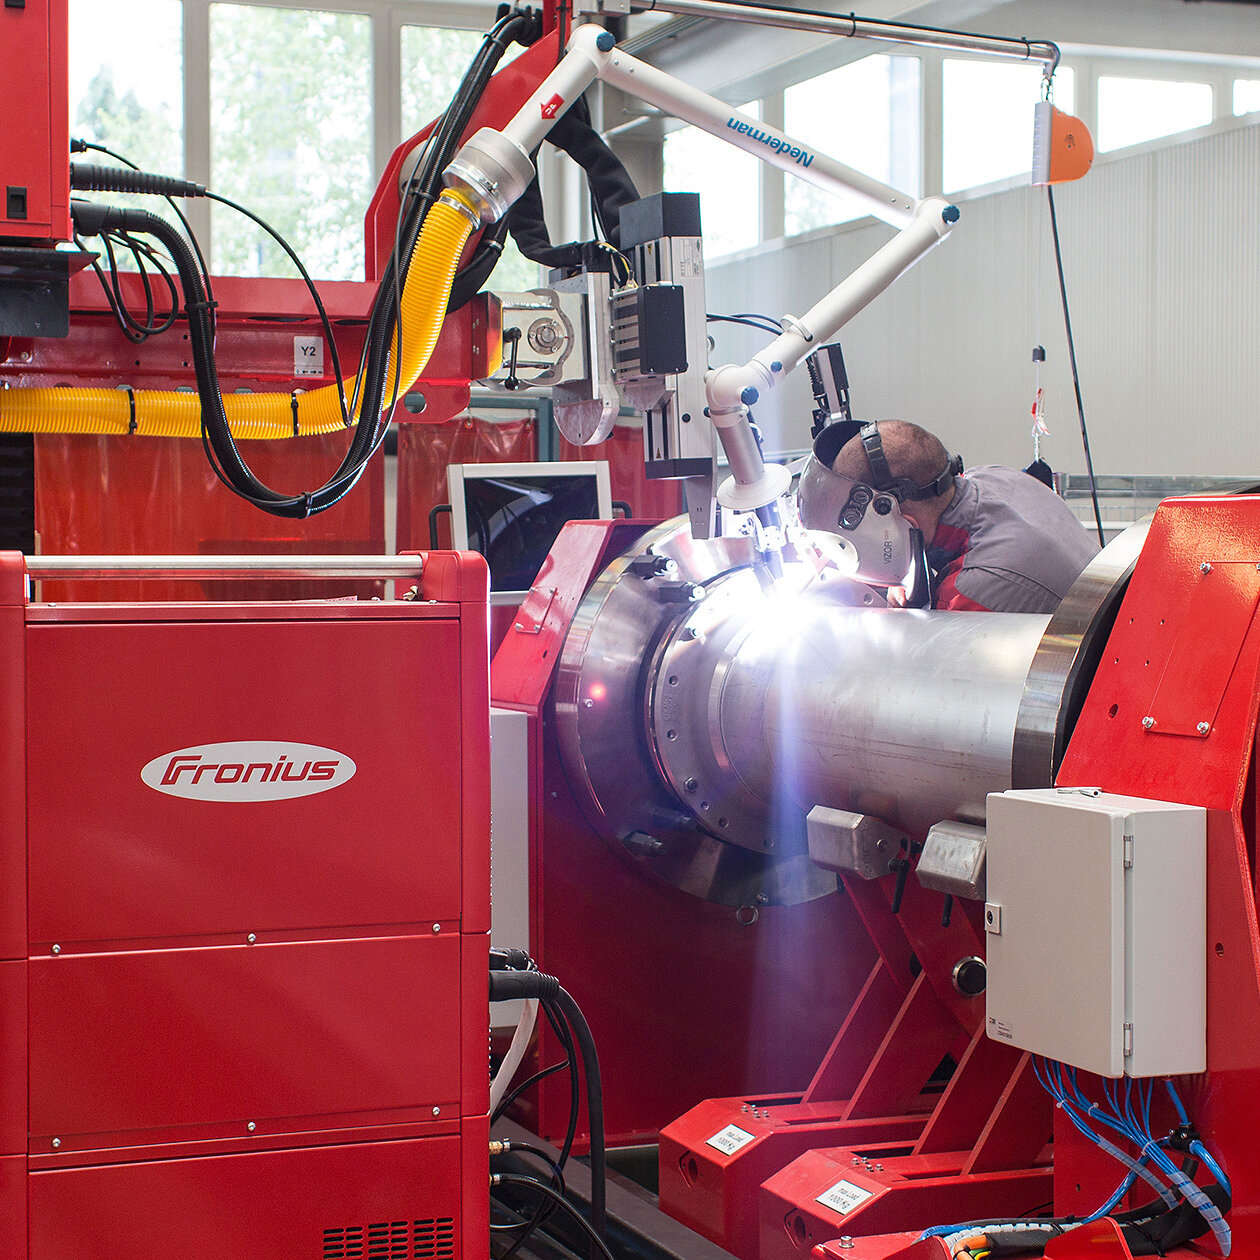
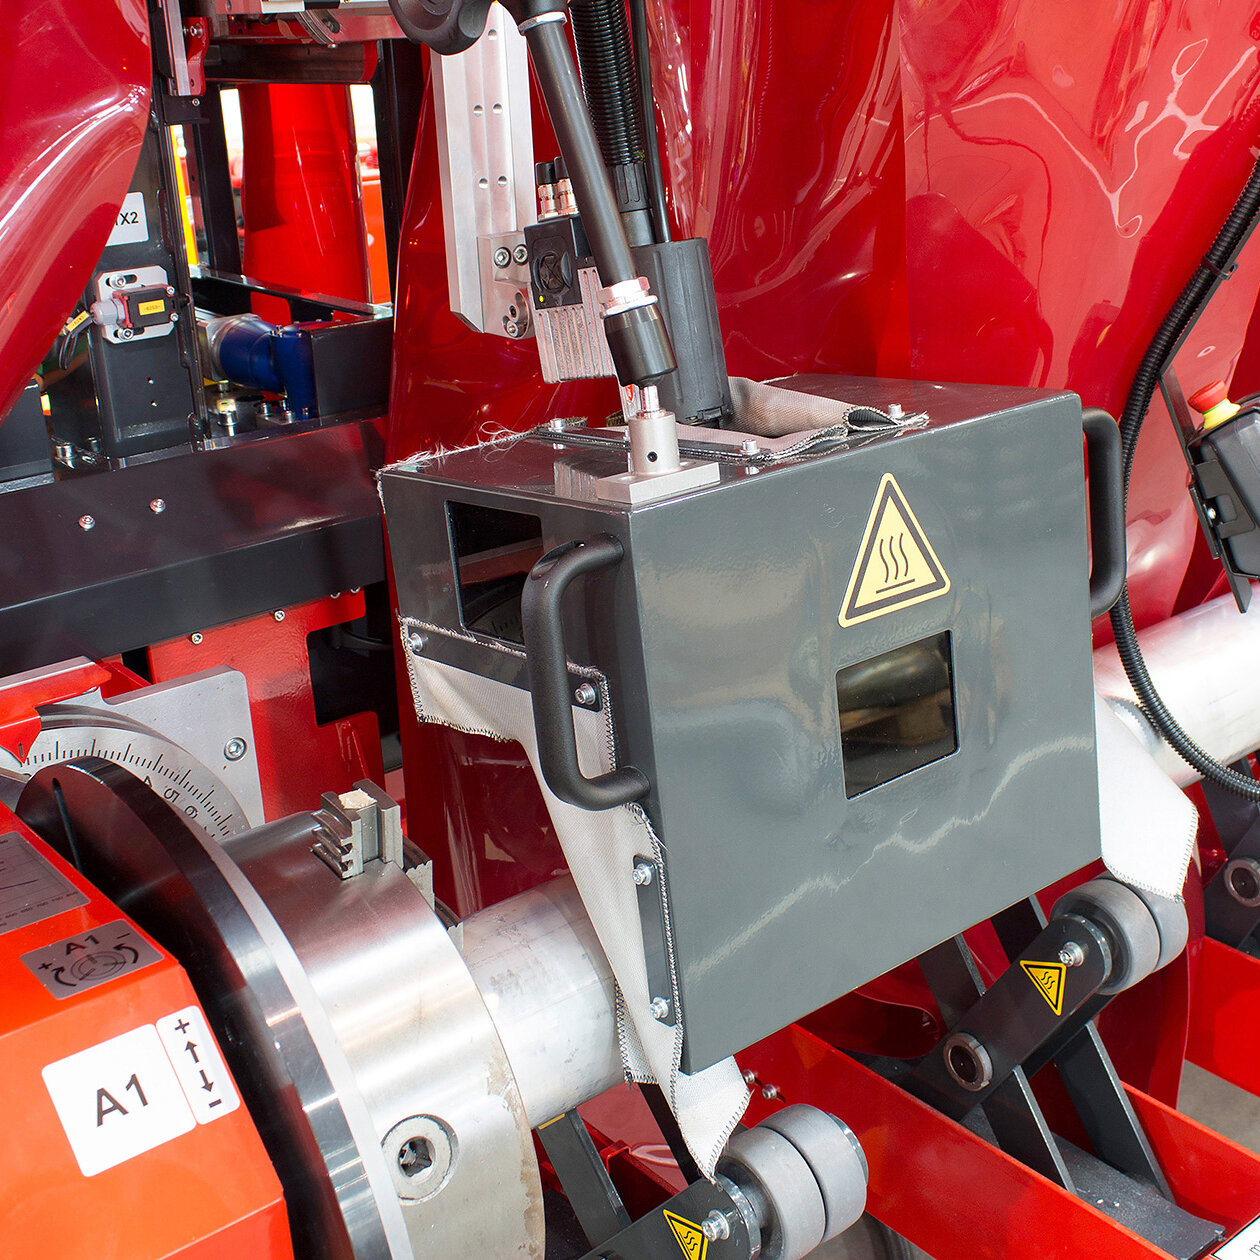
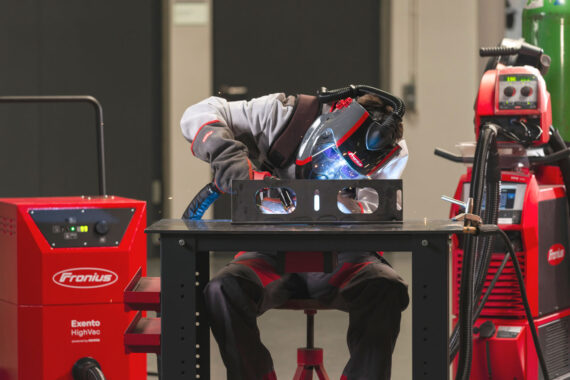
Mechanizované svařování obvodových svarů u skříní pro vysokonapěťové vedení s plynovou izolací a u ochranných trubek pro elektrická vedení
Jak zvládnout výzvy při svařování trubek
Svařované spoje trubek zřídka selhávají z jediného důvodu. V praxi na ně působí několik faktorů – od vnosu tepla přes geometrii svaru až po materiál a příslušnou svařovací polohu. Proces navíc ovlivňuje použití různých svařovacích postupů a odlišné směrnice.
Řešení problémů se složitou geometrií a přístupností při svařování
Aby byla zajištěna kvalita svarového spoje a předešlo se vadám, je třeba při přípravě dílů brát v úvahu geometrie, různé tloušťky stěn nebo předepsané svařovací postupy. Těžko přístupná místa navíc ztěžují kontrolu nad obloukem a svařovací lázní.
Co dělat, když se objeví praskliny, deformace nebo nestabilita
Pokud se při svařovacích zkouškách na dílu objeví trhliny, deformace nebo strukturální nestabilita, není původně zvolený přístup v dané podobě vhodný a na vlastním dílu nelze svařovat. „V praxi je pak nutné přizpůsobit rámcové podmínky, přepracovat konstrukci nebo – s výrazně vyššími náklady – zvolit jiný svařovací proces,“ říká Andreas Fischer, Key Solution Expert Welding Automation ve společnosti Fronius International GmbH.
Kde se chyby prodražují
Rozhodující roli hraje také pořadí svarů při několikavrstvém svařování. Nevhodné pořadí v kombinaci s nedostatečným čištěním mezi vrstvami nebo s nepřesně dodrženými vzdálenostmi a tolerancemi vede k chybám, které lze často napravit pouze s výrazným navýšením nákladů. To ukazuje, jak citlivý celý proces je.
Časté chyby při svařování trubek
Následující problémové oblasti zvyšují riziko defektů svarového spoje:
- nepřesná příprava svaru,
- nesprávně zvolené nebo kolísající parametry,
- nedostatečné čištění oblastí svaru,
- chyba v kořenové vrstvě,
- deformace způsobená nekontrolovaným vnosem tepla.
To, co by u viditelné ocelové konstrukce představovalo pouze vizuální vadu, může u potrubních systémů vést k netěsnostem, korozi nebo dokonce k výpadku celých zařízení. Požadavky na zajištění kvality a dokumentaci jsou proto velmi vysoké. Jaké konkrétní důsledky mohou tyto chyby mít, ukazuje následující tabulka:
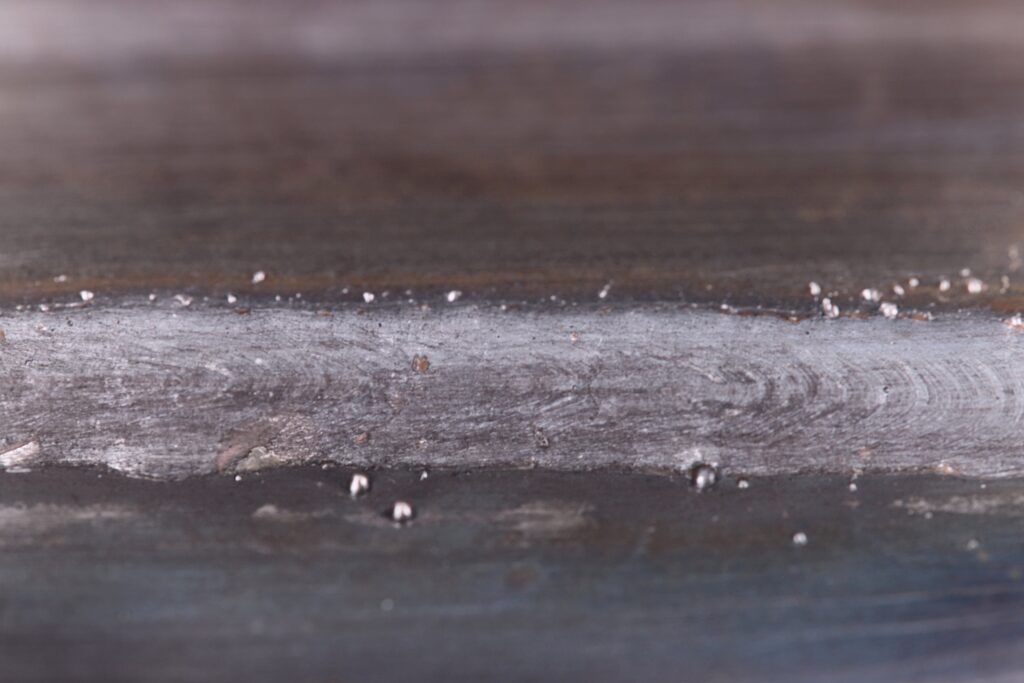
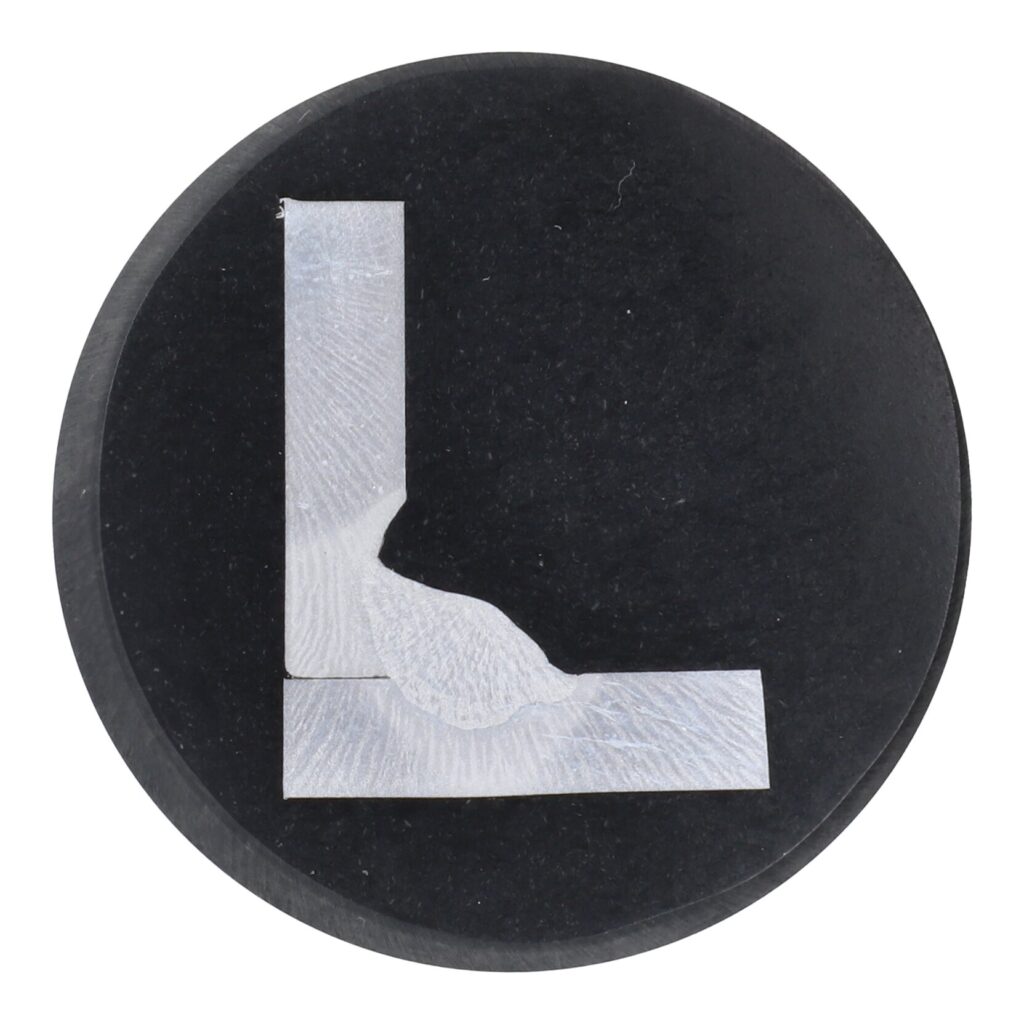
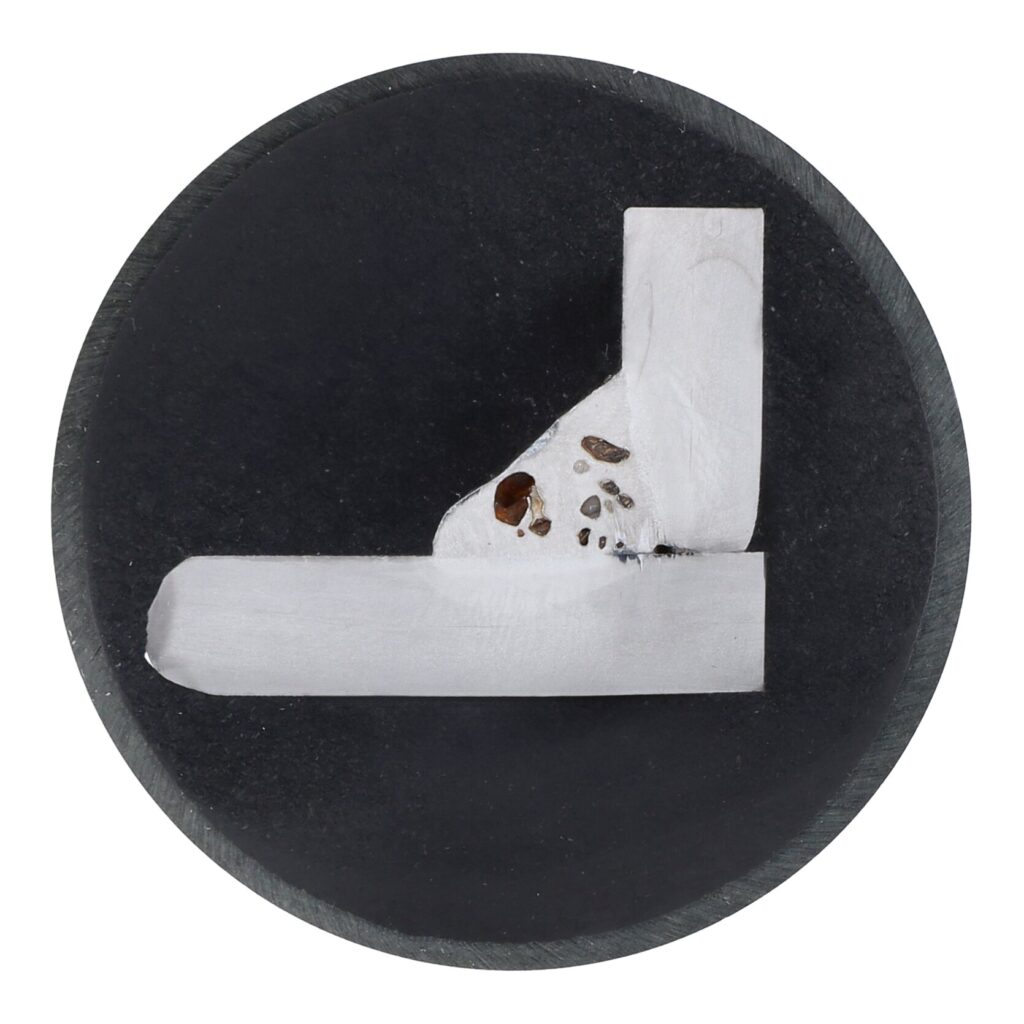
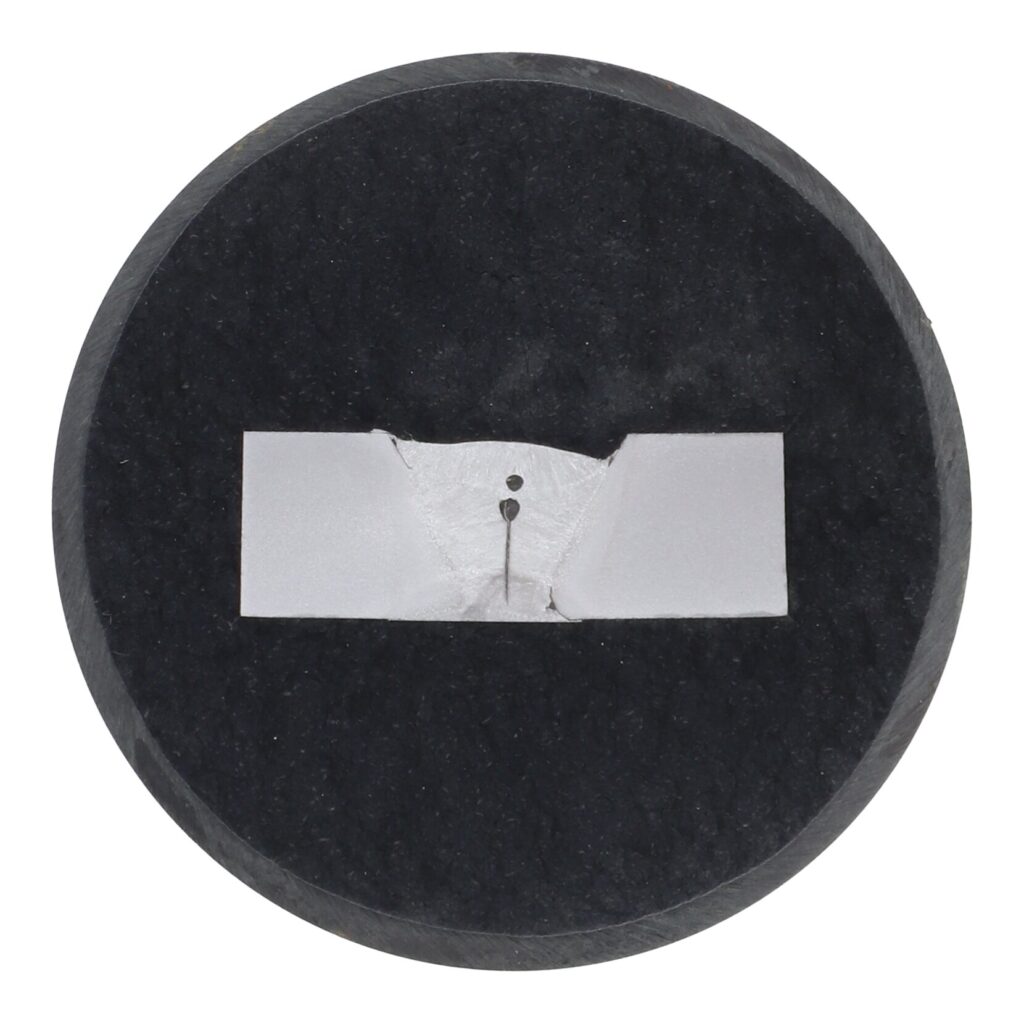
Čím více faktorů na sebe vzájemně působí, tím obtížnější je dosahovat trvale konzistentních výsledků. Kontrolovatelný celkový proces a odpovídající přípravy tak nabývají na významu – mimo jiné proto, aby bylo možné cíleně předcházet chybám. Reprodukovatelné a automatizované procesy přitom hrají stále důležitější roli.
Proč je pořadí svarových švů při svařování trubek důležité
O kvalitě svarového spoje se rozhoduje dlouho předtím, než dojde k prvnímu zapálení oblouku. To, zda se trubka používá například v potravinářském průmyslu nebo v potrubním systému, má přímý vliv na požadavky na kvalitu, zkušební postupy a přípustné tolerance. Příprava hraje při svařování trubek stejně důležitou roli jako ekonomické aspekty, bezpečnost práce a okolní podmínky.
Příprava svaru
Základem pro vysoce kvalitní svarové spoje jsou čistě oříznuté konce trubek, správná geometrie a přesné dodržování tolerancí. Spojování trubek se zpravidla provádí v několika na sebe navazujících svařovacích průchodech – od kořenové vrstvy přes plnicí vrstvy až po krycí vrstvu. Každá svarová vrstva má proto své vlastní požadavky na parametry, provedení a časovou koordinaci.
Výběr správného postupu při svařování
Výběr svařovacího postupu a materiálu má zásadní vliv na to, jak vysoké jsou požadavky na přípravu, tolerance a kvalitu svarů. Při ručním i mechanizovaném svařování se používají postupy jako MIG/MAG nebo TIG. V rámci těchto postupů existuje řada variant, které jsou přizpůsobeny konkrétním požadavkům. Než budete pokračovat v plánování, měli byste proto vzít v úvahu, že čím náročnější je postup, tím méně odpouští chyby při přípravě.
- Svařování MIG/MAG a CMT jsou v rámci svařovacích procesů opravdovými týmovými hráči. Zajišťují stabilní výsledky i při malých odchylkách. Malé styčné mezery jsou překlenuty podavačem drátu nebo výplňovým materiálem.
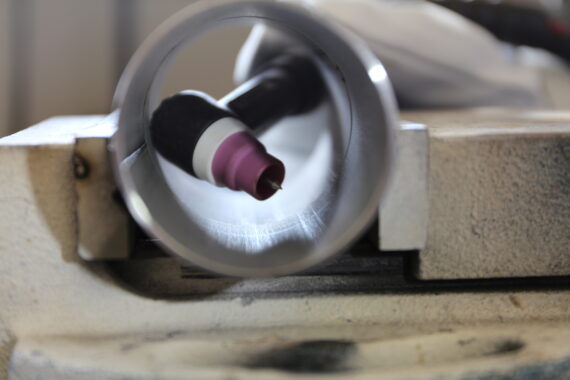
- Svařování TIG je mistr přesnosti. Vysoké kvality svaru nelze dosáhnout bez dokonalé přípravy. Konkrétně to znamená: Povrchy musí být naprosto čisté a bez mastnoty. Konce trubek musí být přesně odříznuty. I malé nepravidelnosti mají přímý vliv na výsledek.
- Svařování plazmou a ArcTig jsou velmi výkonné technologie. Oba postupy dokážou velmi rychle spojit i silné stěny. Ale i zde platí, že pečlivá příprava, čisté povrchy a přesně odříznuté konce trubek jsou absolutní nutností.
- Elektrodové svařování je na stavbě mistrem improvizace. Nejlépe odpouští menší nepravidelnosti a poradí si i s méně ideálními podmínkami. Měli byste však dbát na pečlivé očištění hran.
Svařování trubek: příklady z praxe
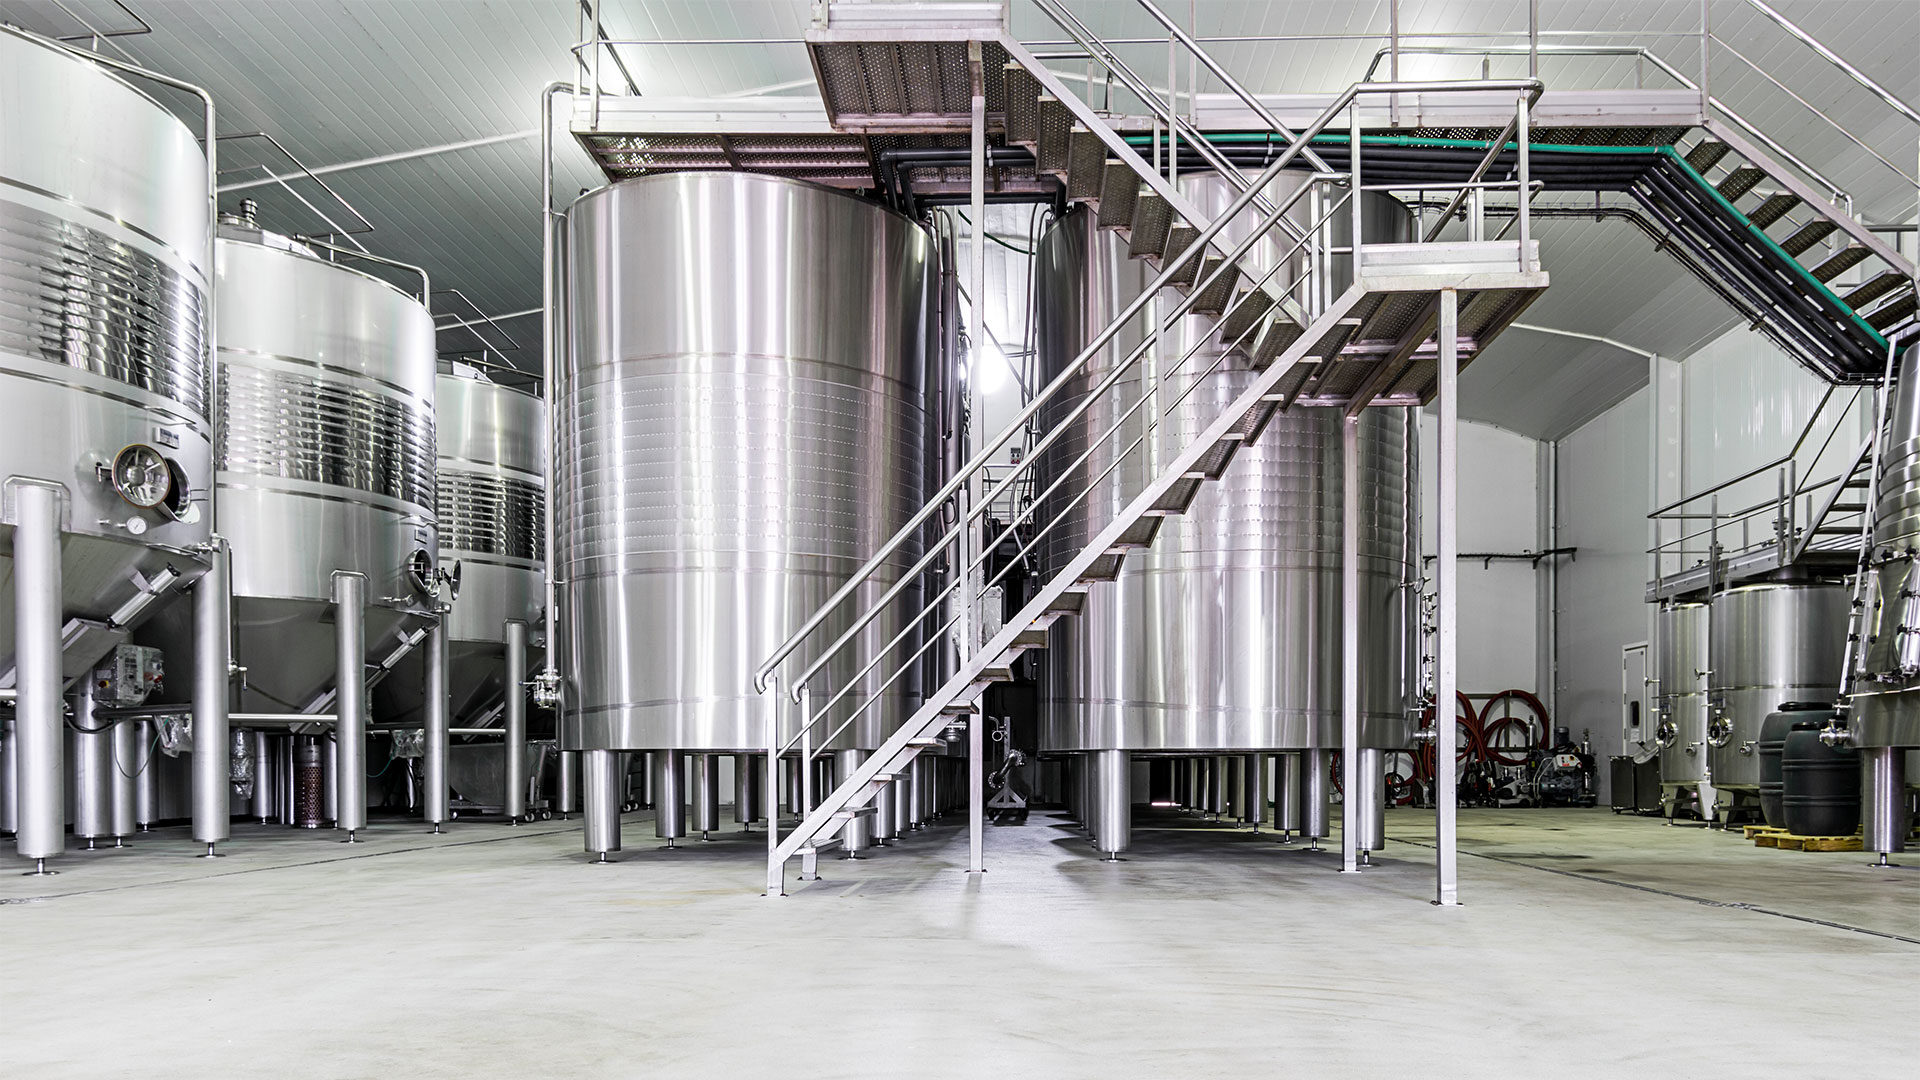
Následující příklady ukazují, do jaké míry volba postupu závisí na oblasti použití. Trubky z nerezové oceli se používají mimo jiné v citlivých oblastech, jako je potravinářský průmysl, kde se přepravované kapaliny, jako je ropa, plyn nebo voda, dostávají do kontaktu se svarovým spojem. Požadavky na čistotu a kvalitu povrchu jsou proto velmi vysoké.
Proto se zde používá proces TIG, případně plazmové svařování. Oba procesy umožňují dosáhnout velmi vysoké kvality svarů. Proces TIG je však z hlediska mechanizace náročnější, protože je třeba dodržovat malé tolerance.
Dalším kritickým faktorem u trubek z nerezové oceli je formování. To zajišťuje, že kořenová vrstva svarového spoje se „nespálí“ a nevzniknou problémy s korozí. „U mechanizovaných procesů lze formování řídit cíleně – množství plynu je definováno a svařovací proces se spustí teprve tehdy, jsou-li splněny požadované podmínky,“ vysvětluje Andreas Fischer.
Svařování potažených trubek (například metodou MIG/MAG nebo CMT) s sebou přináší další výzvy, protože podle příslušných požadavků je třeba povrchovou vrstvu v oblasti svaru mechanicky odstranit. V každém případě je nutné zajistit odpovídající systém odsávání zplodin, aby se předešlo působení jedovatých spalin a prachu.
Požadavky na kvalitu a zkušební postupy pro trubky
Vysoké požadavky na kvalitu předpokládají jasně definované svařovací procesy, odpovídající kvalifikaci a zdokumentované zkoušky postupů. Jedním ze způsobů, jak těmto požadavkům vyhovět, je automatizace svařovacích procesů. Ta hraje důležitou roli, protože usnadňuje dosažení reprodukovatelných výsledků a důsledné dodržování normativních požadavků.
Stejně důležitá je i sledovatelnost těchto výsledků. Dokumentace svarových spojů je proto nezbytnou součástí zajištění kvality. Digitální řešení pomáhají automaticky zaznamenávat procesní data a integrovat je do celkového procesu.
Zviditelnění kvality: zkušební postupy v praxi
Kritické vady, jako je neprovaření, neúplné provaření nebo netěsné vnitřní vady, nejsou ani při svařování trubek rozpoznatelné na první pohled. Zviditelní se až při dalších zkouškách.
V závislosti na požadavcích se používají různé postupy:
- Vizuální kontrola– první vizuální kontrola kvality
- Rentgen– v případě pórů, vměstků nebo trhlin
- Ultrazvuk– vnitřní vady a měření tloušťky svaru
- Penetrační zkouška– v případě povrchových trhlin nebo pórů
- Tlaková zkouška– ověření těsnosti uzavřeného systému
Reprodukovatelnost jako hnací síla automatizace
Právě při ručním svařování je patrné, jak silně kvalita závisí na kombinaci zkušeností a pracovních podmínek. Omezená přístupnost nebo fyzická zátěž ztěžují i zkušeným svářečům udržení konstantních parametrů po delší dobu. Výsledky jsou tak méně otázkou dovedností, jako spíše rámcových podmínek. Rychlost svařování, vnos tepla a vedení svaru podléhají v praxi přirozeným výkyvům.
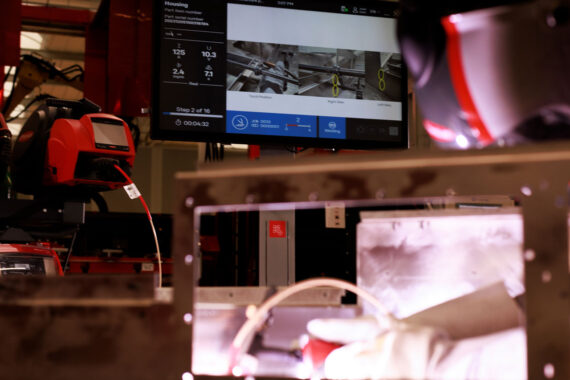
Právě tyto výzvy jsou ještě umocněny dalším faktorem. „V důsledku nedostatku kvalifikovaných pracovníků se důraz přesouvá od čistě řemeslné práce směrem k obsluze systémů a pochopení složitých procesů. Automatizované procesy zde nabízejí jasné výhody. Všechny parametry lze zaznamenat, zdokumentovat a reprodukovat,“ vysvětluje Andreas Fischer.
Kromě toho asistenční systémy, jako je WireSense, pomáhají kompenzovat tolerance dílů a upnutí tím, že používají drátovou elektrodu jako senzor. „Ne všechny tolerance či rozdíly však lze vždy vykompenzovat čistě technicky. V takových případech zůstává zkušenost svářečů rozhodující pro rozpoznání a korekci odchylek,“ zdůrazňuje Andreas Fischer.
Ruční vs. automatizované svařování trubek
| Svařování trubek | Ruční | Automatizované |
|---|---|---|
| Výhody | Vysoká flexibilita u složitých geometrií a jednotlivých dílů Přizpůsobení konkrétní situaci na základě zkušeností Nízké investiční náklady Použití na těžko přístupných místech | Vysoká reprodukovatelnost – stálá kvalita Přesné dodržování normativních požadavků Sledovatelnost parametrů a procesních dat kdykoli Úspory při sériové výrobě díky vyšší efektivitě |
| Nevýhody | Nižší reprodukovatelnost Silná závislost na zkušenostech a kvalifikaci (specialisté) Vyšší náchylnost k chybám | Vyšší investiční náklady Omezená flexibilita při měnících se požadavcích |
Závěr: kvalitní příprava je základ kvalitního svařování trubek
Reprodukovatelné výsledky začínají pečlivou přípravou. Přesně vyrobené díly a přesné dodržování tolerancí jsou základem, který pomáhá předcházet chybám.
S rostoucím využíváním automatizovaných systémů se přitom mění i role svářečů-specialistů. Z klasického řemesla se vyvíjí práce, která kombinuje zkušenosti, pochopení procesů a obsluhu strojů.
V praxi to vyžaduje změny na několika úrovních – od konstrukce dílů přes přípravu svarů až po školení zaměstnanců. Rozhodující přitom není to, zda se svařuje ručně nebo automatizovaně, ale který systém za daných podmínek poskytuje stabilnější a reprodukovatelnější výsledky.
Nejčastější dotazy
Které postupy při svařování jsou pro trubky nejvhodnější?
Volba vždy závisí na materiálu, požadavcích na kvalitu, svařovací poloze a provozních podmínkách.
Svařování MIG/MAG je vhodné zejména při větších sériích. Tento proces je univerzální a umožňuje vysokou rychlost svařování, například u oceli, nerezové oceli a hliníku.
Svařování TIG se často používá, pokud je vyžadována obzvláště vysoká kvalita svarů, například u trubek z nerezové oceli v potravinářském nebo chemickém průmyslu. Zajišťuje čisté a přesné svary, ale vyžaduje zkušenosti.
Elektrodové svařování (svařování obalenou elektrodou) se často používá v montážních provozech nebo na stavbách. Je robustní, flexibilní a vhodné pro silnostěnné trubky.
Svařování plazmou se také používá u silnostěnných trubek, ale je mnohem rychlejší než klasické svařování TIG a v důsledku koncentrovaného vnosu tepla vede k menším deformacím.
Jak připravit trubky pro svařování?
Příprava trubek ke svařování zahrnuje několik vzájemně koordinovaných procesů. V prvním kroku musí být konce trubek čistě oříznuty, zbaveny otřepů a přesně zarovnány. Geometrie a tolerance musí být před zahájením svařovacího procesu v pořádku. Následuje příprava svaru a důkladné očištění spojovacích ploch.
V závislosti na materiálu – například u nerezové oceli – se navíc používá formování, aby byla chráněn kořen svaru. Následně se nastaví parametry svařování a díly se upevní a nastehují. Kvalita svarového spoje je do značné míry určena právě touto přípravou.
Jak se vyhnout častým chybám při svařování trubek?
Důsledným řízením procesu a pečlivou přípravou lze častým chybám zabránit. Důležité je správné dodržování tolerancí a pečlivé očištění spojovacích ploch. Stejně důležitá je správná volba svařovacího postupu a stabilní nastavení parametrů svařování, které jsou přizpůsobené materiálu, tloušťce stěn a svařovací poloze.
Chyby často vznikají v důsledku nekontrolovaného vnosu tepla nebo nedostatečné koordinace při několikavrstvém svařování. Proto je třeba cíleně monitorovat pořadí svarů, vrstvení a mezivrstvovou teplotu.