Nowoczesne zakłady produkcyjne umożliwiają dziś stopień personalizacji, który jeszcze kilka lat temu był nie do pomyślenia — i to właśnie pobudza wyobraźnię do poszukiwania sposobu na indywidualne rozwiązania szyte na miarę. Swoje mocne strony wykazuje tu wytwarzanie addytywne, zwane również drukiem 3D z metalu. Niezależnie od tego, czy chodzi o niestandardowe części zamienne, które są potrzebne w bardzo krótkim czasie, czy o prototypy, w których koszty narzędzi, materiały i czas opracowania projektu można zaoszczędzić w równym stopniu — produkcja addytywna daje odpowiedzi, gdzie klasyczne procesy produkcyjne osiągają swoje granice. Przeczytaj, jak dokładnie działa wytwarzanie addytywne i do jakich zastosowań ta technologia jest szczególnie odpowiednia.
Jak działa wytwarzanie addytywne?
Wytwarzanie addytywne, czy inaczej przyrostowe, to proces, w którym trójwymiarowe przedmioty są budowane i kształtowane warstwa po warstwie przez nakładanie materiału podstawowego. W przeciwieństwie do wytwarzania subtraktywnego (ubytkowego), gdzie materiał jest usuwany, w produkcji addytywnej element jest tworzony bezpośrednio przez dodawanie materiału, tam gdzie jest faktycznie potrzebny.
W dziedzinie druku 3D z metalu ugruntował się proces Wire Arc Additive Manufacturing (WAAM). Czytaj dalej, aby dowiedzieć się o nim więcej.
Jakie są procesy druku 3D z metalu? Najpopularniejsze technologie
Wśród procesów drukowania 3D z metalu można wyróżnić procesy ze złożem proszkowym, procesy spajania (z użyciem lepiszcza) i wytłaczania (ekstruzyjne) oraz proces Directed Energy Deposition (DED). Podczas gdy procesy wiązania i wytłaczania przekonują zwłaszcza ze względu na niskie koszty nabycia sprzętu, procesy proszkowe i DED mają szczególne zalety, dlatego warto przyjrzeć się im bliżej.
Druk 3D z metalu z użyciem proszku czy drutu?
Technologia proszkowa polega na stapianiu sproszkowanego metalu. Najpopularniejszy wariant, czyli proces ze złożem proszkowym (LPBF), wyróżnia się wysoką precyzją, jednak ze względu na niską prędkość sprawdza się głównie przy małych detalach. Procesy z użyciem drutu polegają na stapianiu drutu i budowaniu elementu za pomocą wiązki elektronów, lasera lub łuku spawalniczego. Ze względu na wysoką wydajność stapiania osiągają krótkie czasy produkcji i nadają się do większych elementów.
Na czym polega druk 3D z metalu DED-Arc?
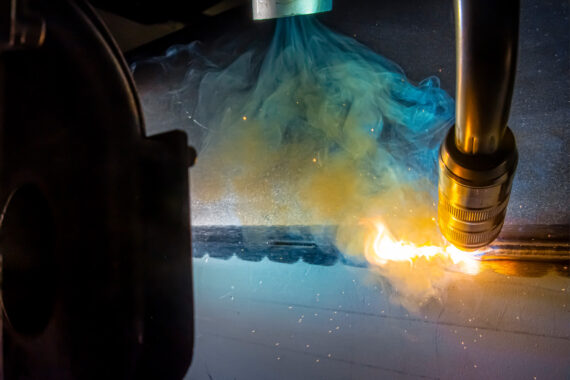
DED-Arc to skrót od Directed Energy Deposition Arc. Drut spawalniczy jest stapiany za pomocą łuku elektrycznego i nakładany warstwami. Ten wariant druku 3D w metalu wykorzystuje proces spawania w osłonie gazów (MIG/MAG) i charakteryzuje się tempem stapiania do 5 kg/h. Oznacza to, że DED-Arc ma najwyższą wydajność stapiania w porównaniu z innymi wymienionymi metodami wytwarzania addytywnego.
Wartość ta może jeszcze wzrosnąć w przyszłości dzięki specjalnym procesom i rozwiązaniom z wykorzystaniem większej ilości drutów. Oprócz wydajności stapiania ważną rolę przy wyborze metody drukowania 3D z metalu odgrywają również koszty instalacji i materiałów. Sercem wytwarzania addytywnego DED-Arc jest stabilny system spawania, który eliminuje kosztowne komory podciśnieniowe, stosowane chociażby w procesie wykorzystującym wiązkę elektronów.
Kiedy stosować druk 3D z metalu?
Obszary zastosowania druku 3D w metalu są zróżnicowane: obejmują one naprawy i inżynierię odwrotną, modyfikację lub optymalizację istniejących elementów, prototypowanie i produkowanie od nowa złożonych elementów.
Podstawą druku 3D z metalu są precyzyjne instrukcje cyfrowe. Dzięki nowoczesnej technologii spawania, złożone i zoptymalizowane pod względem topologii elementy metalowe są wytwarzane warstwa po warstwie zgodnie z recepturą, zamiast uciekać się do skomplikowanych form odlewniczych. Receptury zawierają poszczególne instrukcje spawania (Deposition Procedure Specifications, w skrócie DPS), strategię kinematyczną planowania ścieżek i kontroli ruchu, a także certyfikaty materiałów. Najlepiej, aby zawierały również certyfikaty operatora. Oznacza to, że wszystkie informacje opisujące idealny „proces drukowania” w formie cyfrowej są dostępne jako pakiet.
Naprawa i inżynieria wsteczna z drukiem 3D z metalu
Inżynieria wsteczna w produkcji addytywnej oznacza analizę istniejącego elementu i jego cyfrową replikację w celu późniejszego odtworzenia lub szczególnego ulepszenia przy użyciu druku 3D w metalu.
Proces inżynierii odwrotnej
- Przygotowanie skanu 3D oryginalnego elementu
- Rekonstrukcja danych geometrycznych z dokładnością do jednej setnej milimetra dla bardzo precyzyjnego zobrazowania elementu
- Opcjonalne optymalizacje elementu, takie jak redukcja masy lub wzmocnienie w punktach złamania, możliwe w trakcie rekonstrukcji
- Wytwarzanie addytywne rozpoczyna się po określeniu modelu, struktury elementu i parametrów
- Obróbka końcowa powierzchni funkcjonalnych poprzez frezowanie
Zalety inżynierii odwrotnej w połączeniu z wytwarzaniem przyrostowym są oczywiste, wyjaśnia Oliver Pöpl, Group Leader w naszym Prototyping and Manufacturing Center: „Wysoka elastyczność znajduje odzwierciedlenie w dużej różnorodności materiałów i zoptymalizowanej topologicznie konstrukcji — wysokiej jakości materiały można integrować w ściśle określony sposób”.
Istotną korzyścią ekonomiczną są również obniżone koszty utrzymania zapasów na magazynie: Wytwarzanie addytywne umożliwia elastyczną produkcję pojedynczych części i małych serii. Chociaż tradycyjne procesy, takie jak odlewanie, mogą być również stosowane do produkcji pojedynczych elementów, wysokie koszty oprzyrządowania i długi czas realizacji zwykle sprawiają, że jest to nieekonomiczne, zwłaszcza w przypadku małych serii.
Zamiast fizycznie przechowywać elementy w magazynie, cyfrowa archiwizacja elementów sprawia, że procedura nadaje się do ponownego użycia w dowolnym momencie — to taki cyfrowy magazyn części zamiennych, który oszczędza koszty i skraca czas dostawy.
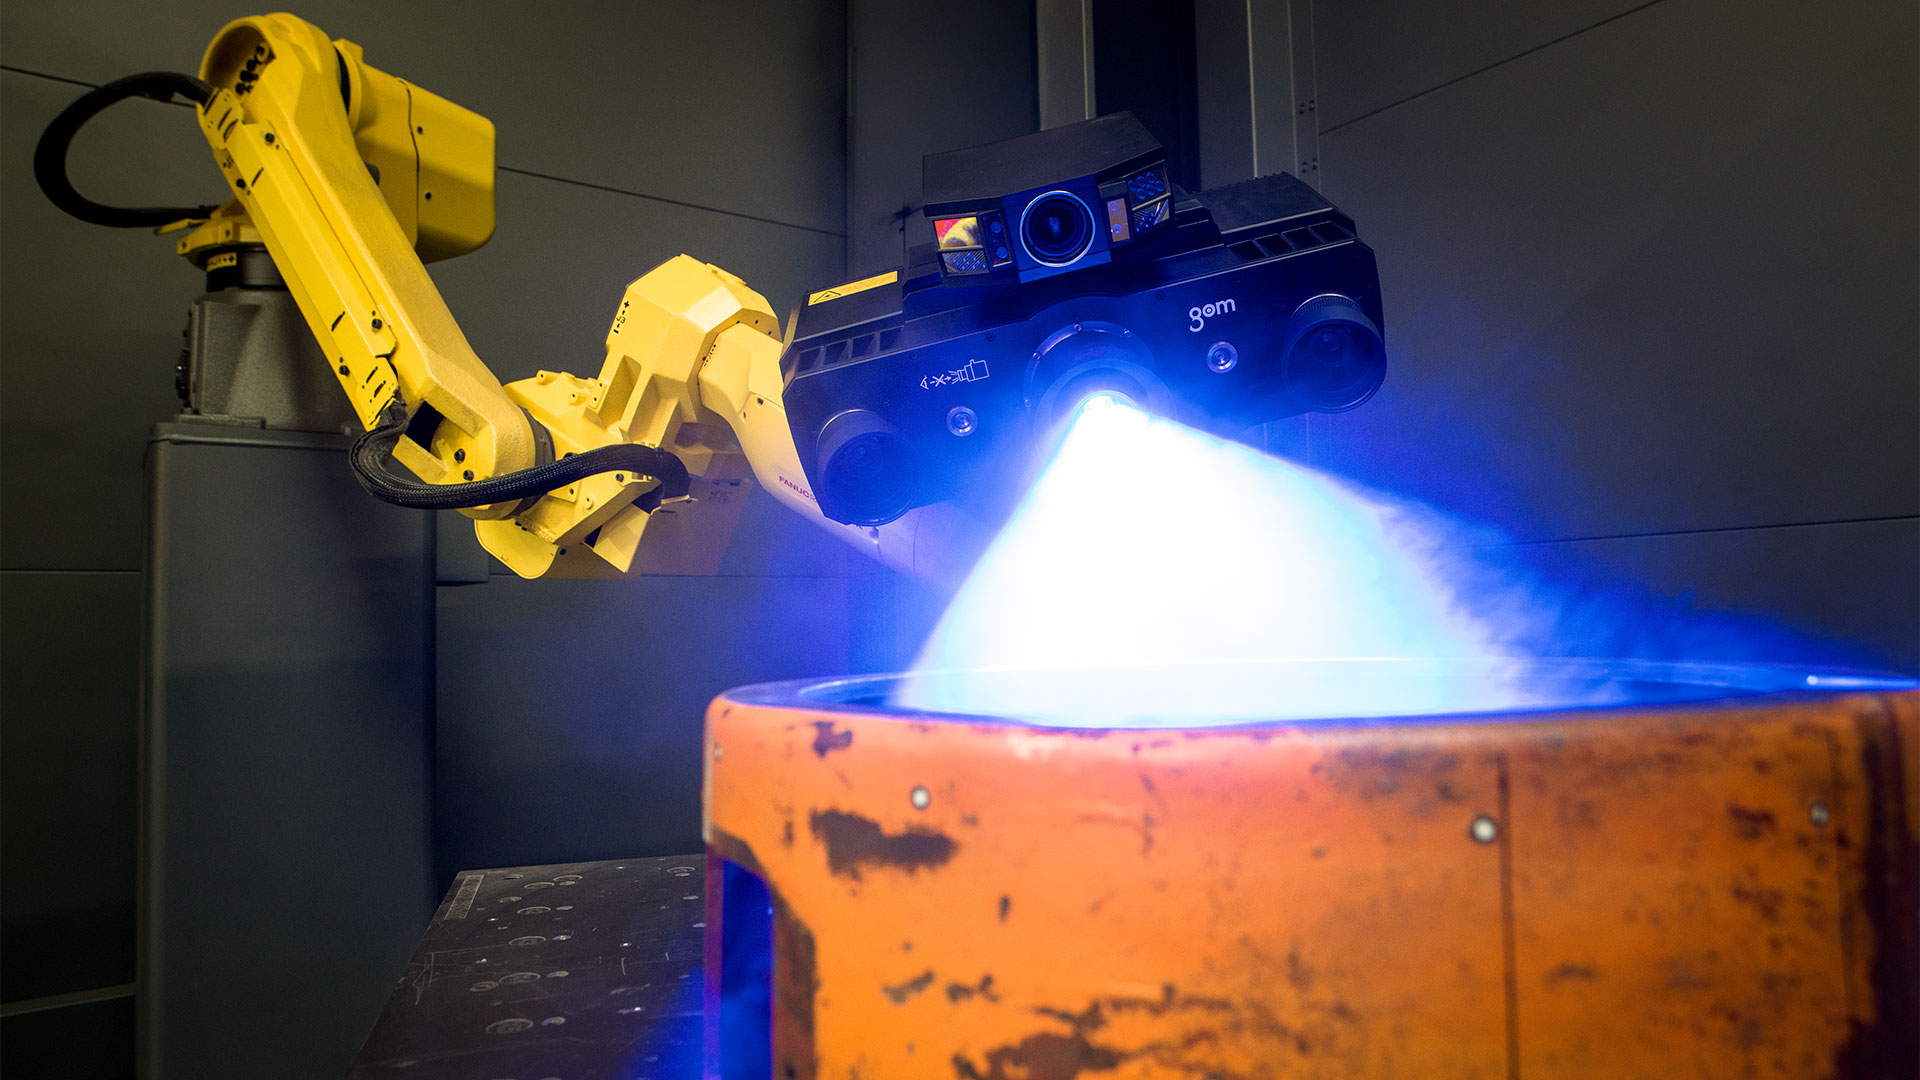
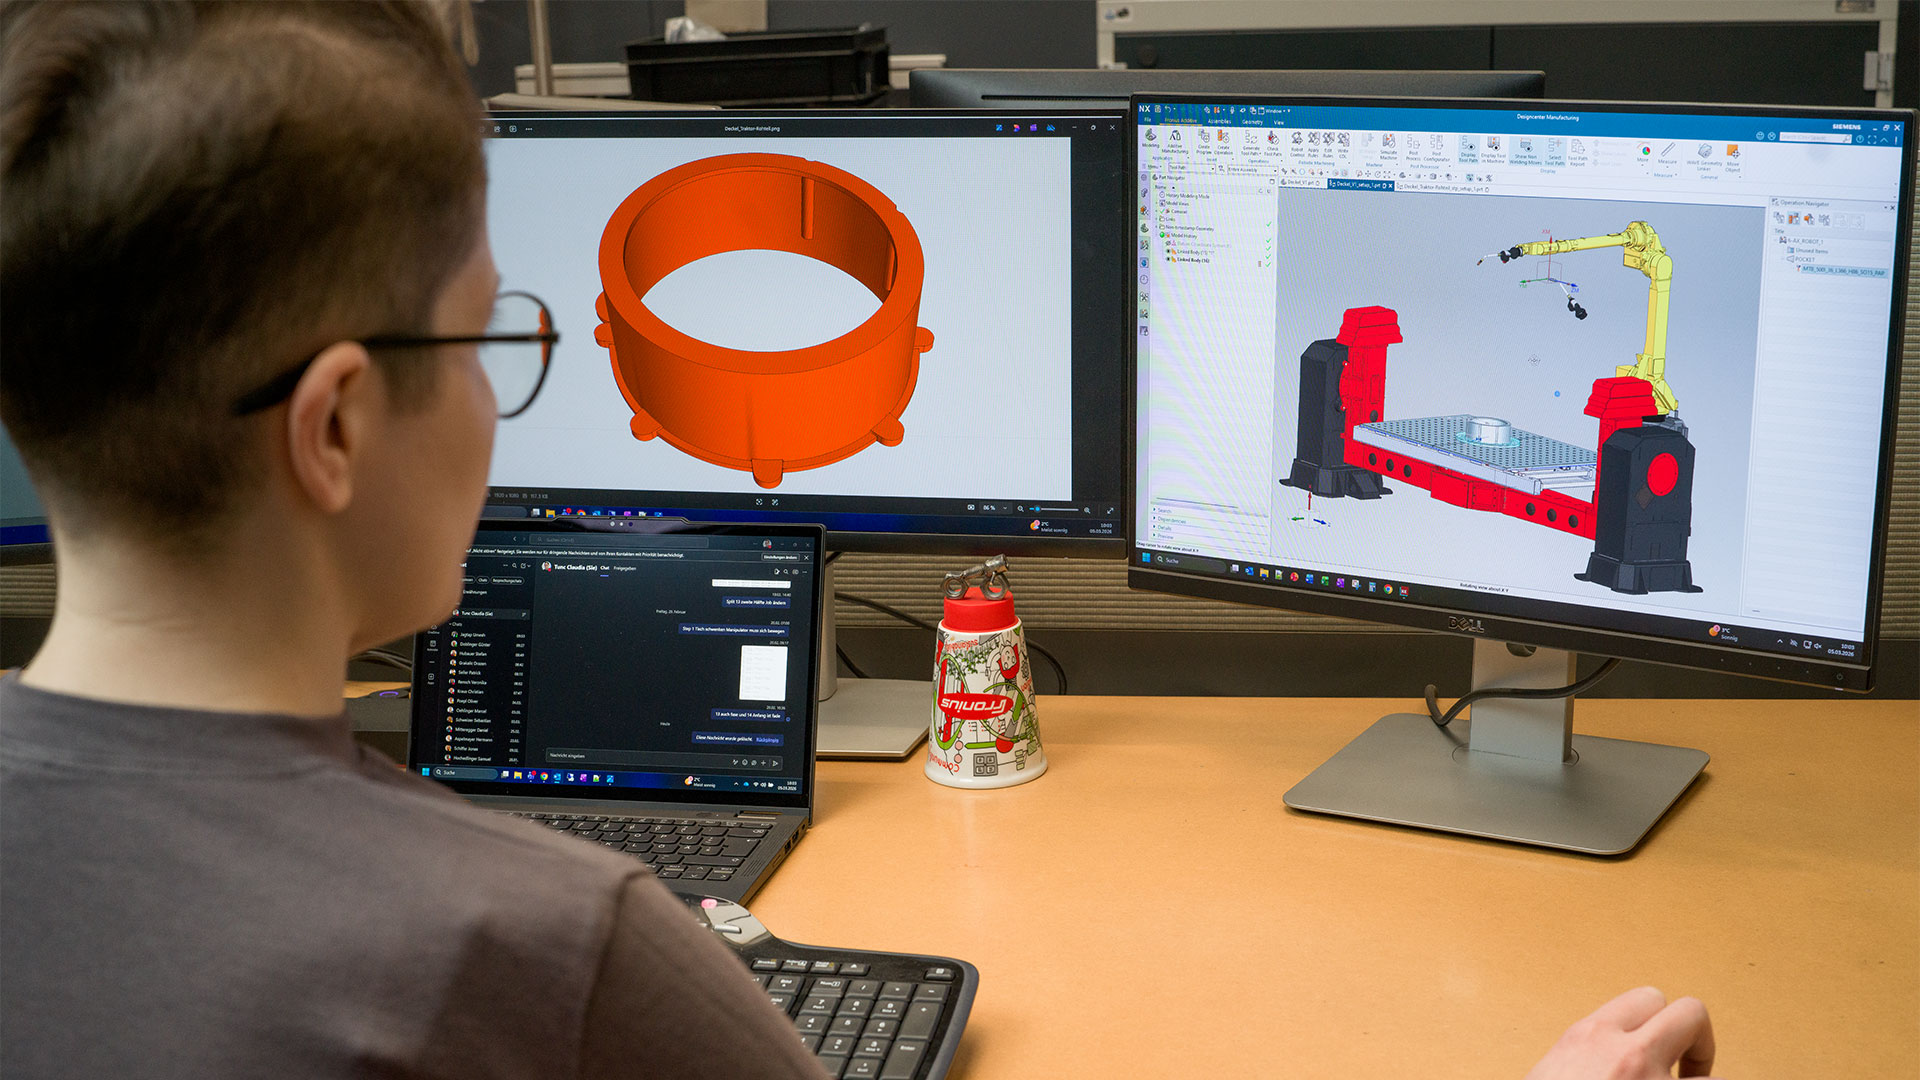
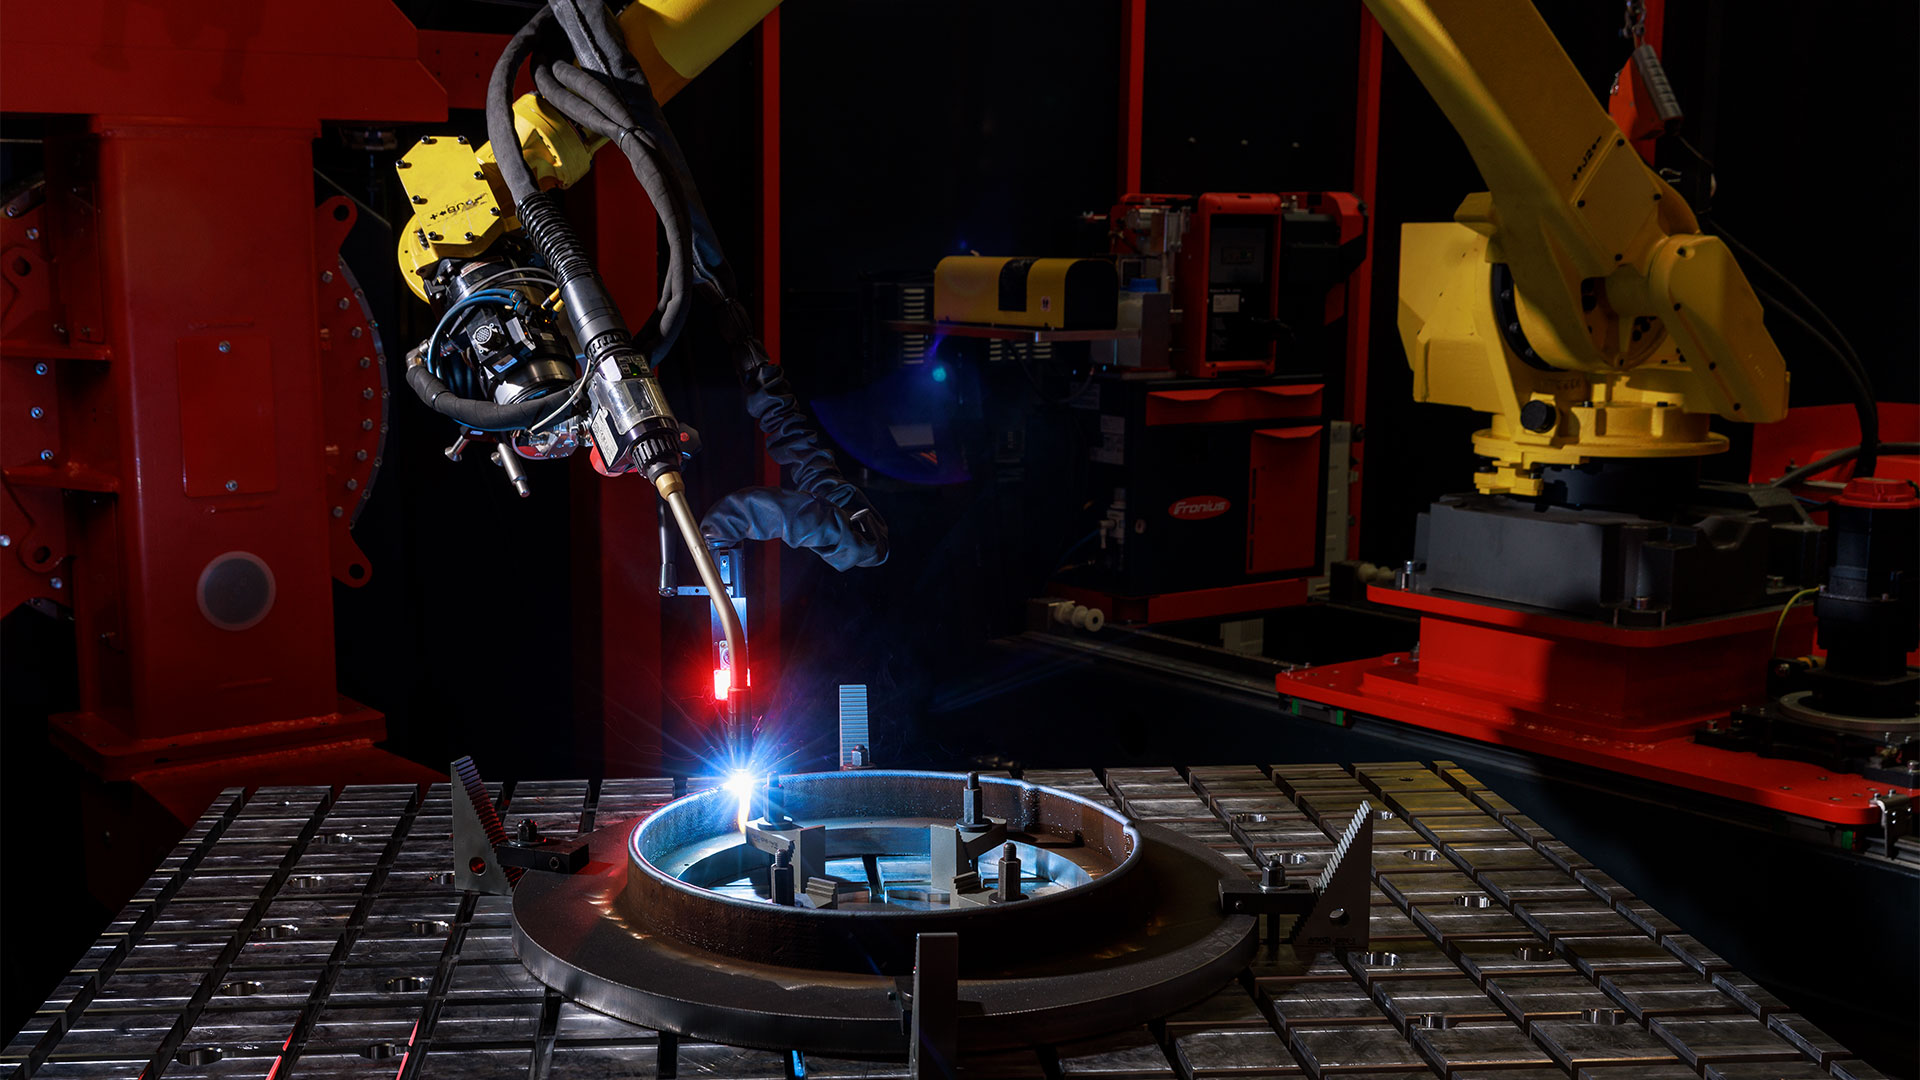
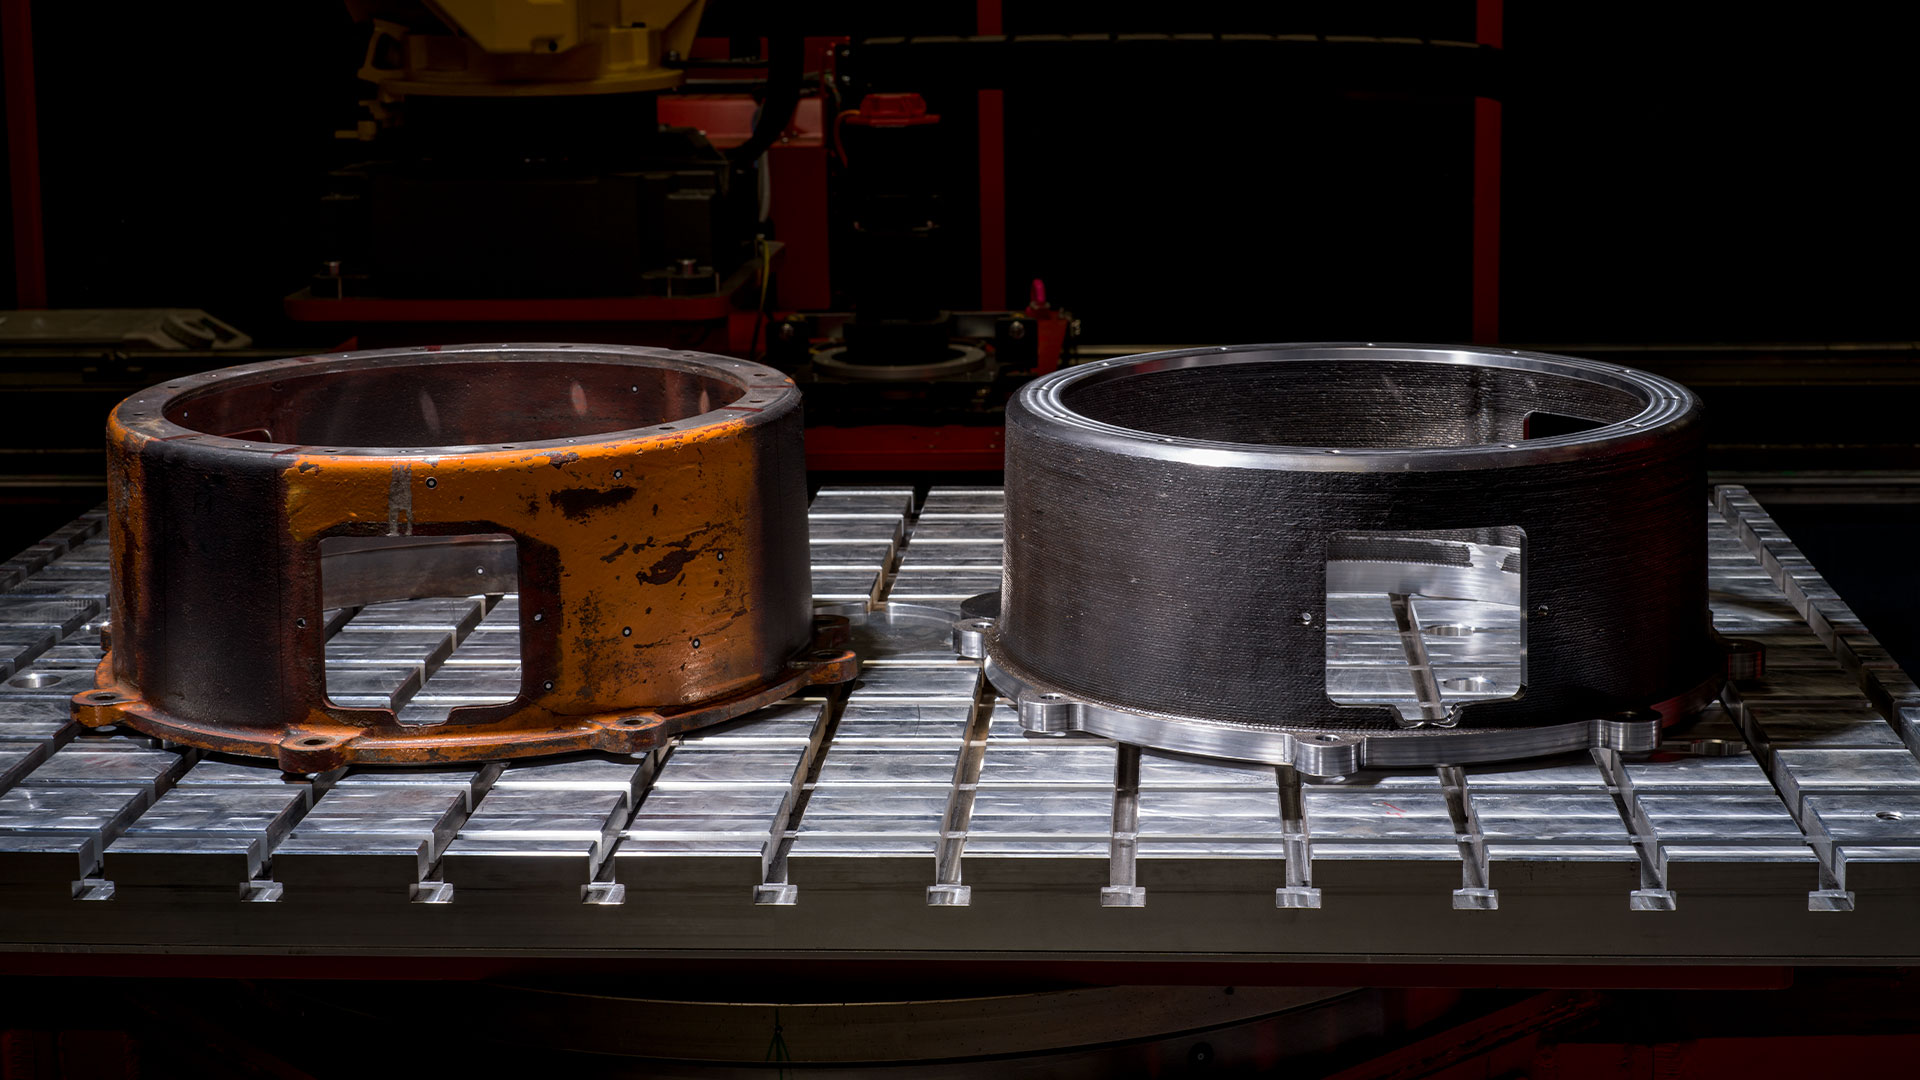
Inżynieria odwrotna — od skanu 3D do produkcji addytywnej
Modyfikacja elementu
Wytwarzanie addytywne jest odpowiednią metodą zwłaszcza wtedy, gdy istniejące elementy wymagają specjalnych modyfikacji w strefach naprężeń mechanicznych. W ten sposób elementy są dostosowywane do nowych wymagań — często na poziomie nieosiągalnym dla procesów konwencjonalnych. Elastyczny produkcji addytywnej umożliwia projektowanie elementów dokładnie tak, jak wymagają tego postawione warunki — konkretnym przykładem może być wymieniony poniżej projekt referencyjny.
Produkcja od podstaw
Podczas produkcji od nowa elementy są tworzone warstwa po warstwie od podstaw. Pozwala to na dużą swobodę konstrukcyjną: — geometria zoptymalizowana pod kątem topologii jest łatwiejsza do zrealizowania niż w przypadku tradycyjnych metod. Pozwala to obniżyć masę elementu bez utraty jego wytrzymałości. Typowe zastosowania produkcji addytywnej to struktury bioniczne zapożyczone z natury, na przykład struktury plastra miodu, takie jak te stosowane w sektorze lotniczym.
Dlaczego technologia CMT jest idealna do druku 3D w metalu?
Szczególnie skuteczna w druku 3D z metalu okazała się technologia Cold Metal Transfer (CMT). Poniższy zarys pokazuje, co odróżnia spawanie CMT od procesów takich jak konwencjonalne spawanie łukiem zwarciowym i dlaczego jest tak przekonujące.
Jak działa spawanie CMT?
Aby osiągnąć pożądaną jakość w produkcji addytywnej, potrzeba niezwykle stabilnego procesu spawania, takiego jak CMT. CMT to spawanie na zimno metalu łukiem zwarciowym, które w porównaniu z innymi procesami wyróżnia się wysoką prędkością i wprowadza niewiele ciepła do spoiny.
Jest to możliwe dzięki cofaniu drutu elektrodowego, które pozwala na ściśle kontrolowane odrywanie każdej kropli, a tym samym umożliwia przejście materiału niemal całkowicie bez rozprysków. To znacznie zmniejsza liczbę wad i poprawek. Ten ruch drutu odbywa się z częstotliwością od 50 do 170 Hz, zależnie od charakterystyki użytego spoiwa, gazu osłonowego i średnicy drutu.
Spawanie CMT a konwencjonalny łuk zwarciowy
W konwencjonalnym procesie z łukiem zwarciowym, który nie jest zbyt odpowiedni dla technologii WAAM, drut przemieszcza się stale w kierunku elementu obrabianego. Gdy zmiękczona końcówka drutu dotknie jeziorka spawalniczego, następuje zwarcie. Duża część płynnego drutu spawalniczego spływa do jeziorka spawalniczego — następuje oderwanie kropli. W fazie zwarcia napięcie spawania dąży do zera, podczas gdy prąd gwałtownie wzrasta. Zwarcie zostaje przerwane i następuje ponowne zajarzenie łuku. W przypadku spawania CMT samo odrywanie kropli i ponowne zajarzenie łuku jest bardziej kontrolowane i wymaga mniej energii.
Właśnie to stanowi decydującą różnicę w produkcji addytywnej: ciepło oddawane podczas spawania CMT jest nawet o 33% mniejsze niż w przypadku konwencjonalnego spawania łukiem zwarciowym. Jest to szczególnie korzystne przy cyklicznym napawaniu kolejnych warstw, ponieważ proces ten generalnie wprowadza dużo ciepła. Jeśli temperatura elementu jest zbyt wysoka, pogarsza to właściwości materiału, przez co proces spawania musiałby zostać przerwany, aż do ostygnięcia napawanych już warstw.
„Tutaj spawanie CMT wykorzystuje swoją przewagę: ze względu na znacznie mniejsze ciepło oddawane i niezwykle stabilny łuk, warstwy można budować powtarzalnie, a czasy schładzania można skrócić bez niepotrzebnego wprowadzania ciepła do elementu. To sprawia, że spawanie CMT jest jedną z najbardziej wydajnych i niezawodnych technologii w wielu zastosowaniach WAAM” — wyjaśnia Manuel Stinglmayr, ekspert New Business Development Welding. Ponadto wahania długości wolnego wylotu drutu elektrodowego w przypadku CMT nie są krytyczne, a łuk pozostaje stabilny.
Jakie korzyści daje wytwarzanie addytywne z CMT Additive Pro?
Funkcje CMT Additive Pro opracowane przez przez firmę Fronius specjalnie do produkcji addytywnej, umożliwiają ścisłą kontrolę doprowadzanego ciepła, a tym samym wysokości i szerokości spoiny.
- Korekta mocy: umożliwia precyzyjne dostosowanie energii elektrycznej do danej fazy procesu — napawania warstw i wprowadzania ciepła — bez zmiany wydajności stapiania.
- Deposition Stabilizer: gwarantuje, że tempo stapiania pozostaje stałe niezależnie od wahań długości wolnego wylotu drutu, bez utraty charakterystycznej stabilności procesu spawania CMT.
- Pulsed Hot Start: przy ponownym rozpoczęciu spawania, np. po zmianie rolki drutu, powoduje takie wtopienie przy spawaniu prądem pulsującym, że wysokość warstwy pozostaje stała i unika się wad spawalniczych w postaci przyklejeń lub karbów.
- Pomiar wolnego wylotu drutu: daje użytkownikom informację zwrotną o dokładnej pozycji elementu w czasie rzeczywistym i umożliwia wprowadzenie odpowiednich korekt w przypadku odchyleń od planowanej pozycji.
Razem funkcje te zapewniają jednolitą, przewidywalną strukturę warstw na całej długości elementu oraz zmniejszają ilość odpadów i przeróbek w procesie wytwarzania przyrostowego.
Czym wyróżnia się druk 3D z metalu metodą WAAM?
Jeśli porównać druk 3D w metalu z procesami obróbki skrawaniem, takimi jak frezowanie, można zauważyć, że proces Wire Arc Additive Manufacturing (WAAM) wyróżnia się znacznie niższym zużyciem materiału. Alternatywne metody produkcji wiążą się z wytwarzaniem dużej ilości odpadów, ponieważ wymagane elementy są frezowane z (często olbrzymich) bloków metalu.
Podczas frezowania niektórych geometrii może wystąpić ubytek materiału sięgający 80%, wartość ta często wynosi tylko około 20% w przypadku produkcji addytywnej z użyciem procesu DED-Arc. Ubytek ten powstaje dopiero w trakcie dalszej obróbki.
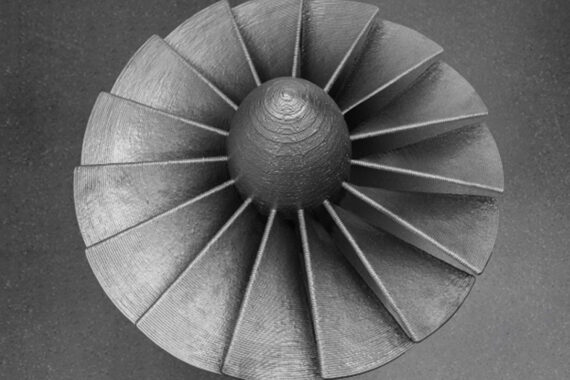
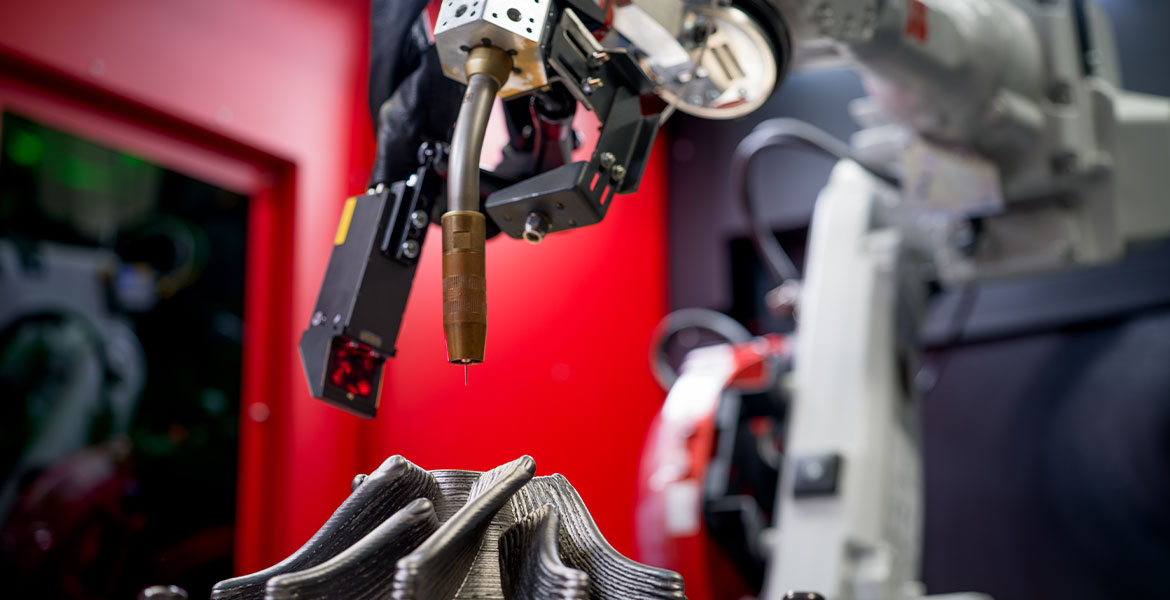
Widoczna na zdjęciu metalowa turbina została wytworzona w tym procesie. Gdyby frezować ją z bloku metalu, musiałby on mieć wymiary 60 x 90 x 90 cm i masę około 4 t, chociaż gotowy element waży zaledwie 100 kg.
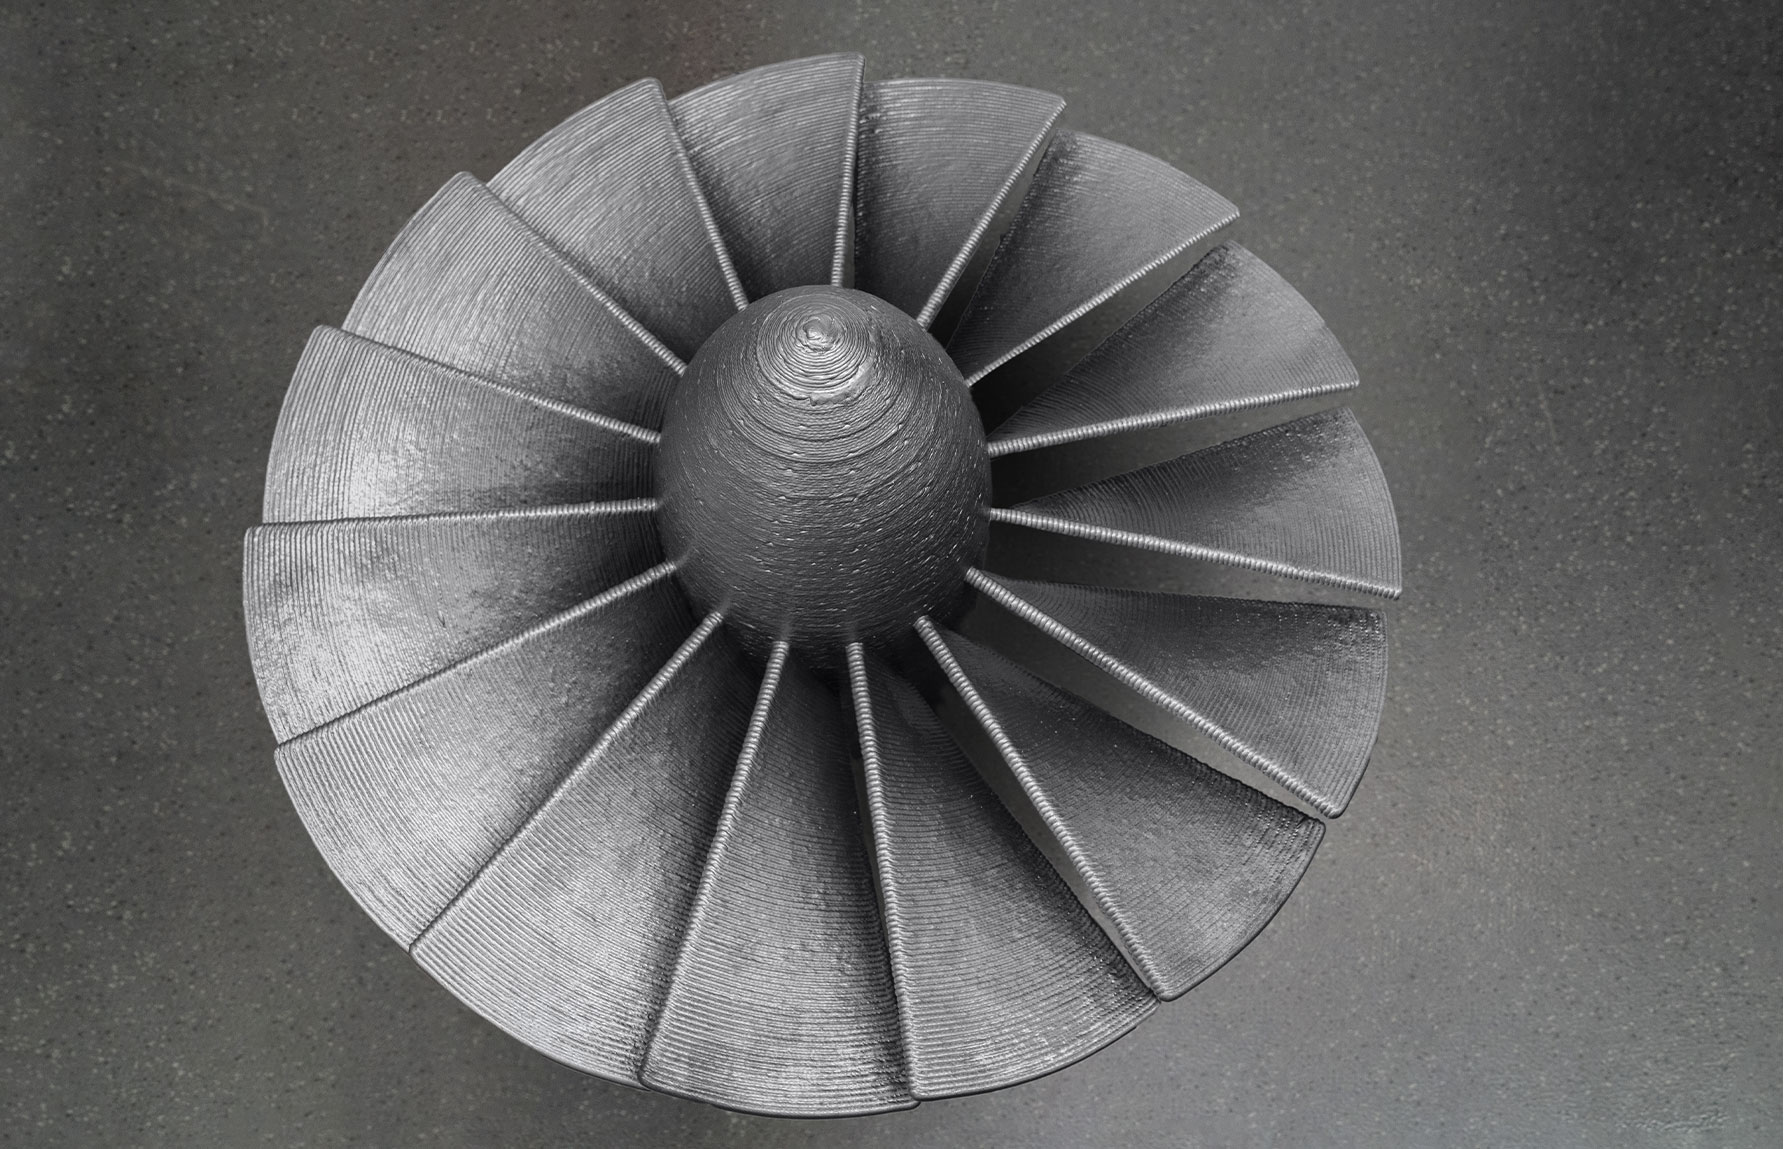
Kolejna zaleta: druk 3D z metalu umożliwia zdecentralizowaną, niezależną od lokalizacji produkcję bez skomplikowanych linii produkcyjnych. Produkcja addytywna jest stosowana tam, gdzie istnieje potrzeba zmniejszenia masy, zużycia materiału i kosztów.
„Największa zaleta procesu WAAM polega na tym, że wysokie straty materiału, długi czas dostawy lub złożone geometrie sprawiają, że konwencjonalne procesy produkcyjne są ekonomicznie nieatrakcyjne. Zamiast usuwać kilka ton materiału przez obróbkę skrawaniem, budujemy elementy zbliżone do ostatecznego konturu” — wyjaśnia Manuel Stinglmayr, ekspert w dziedzinie New Business Development Welding w Fronius International.
Serwis 360° w Centrum prototypowania i produkcji Fronius
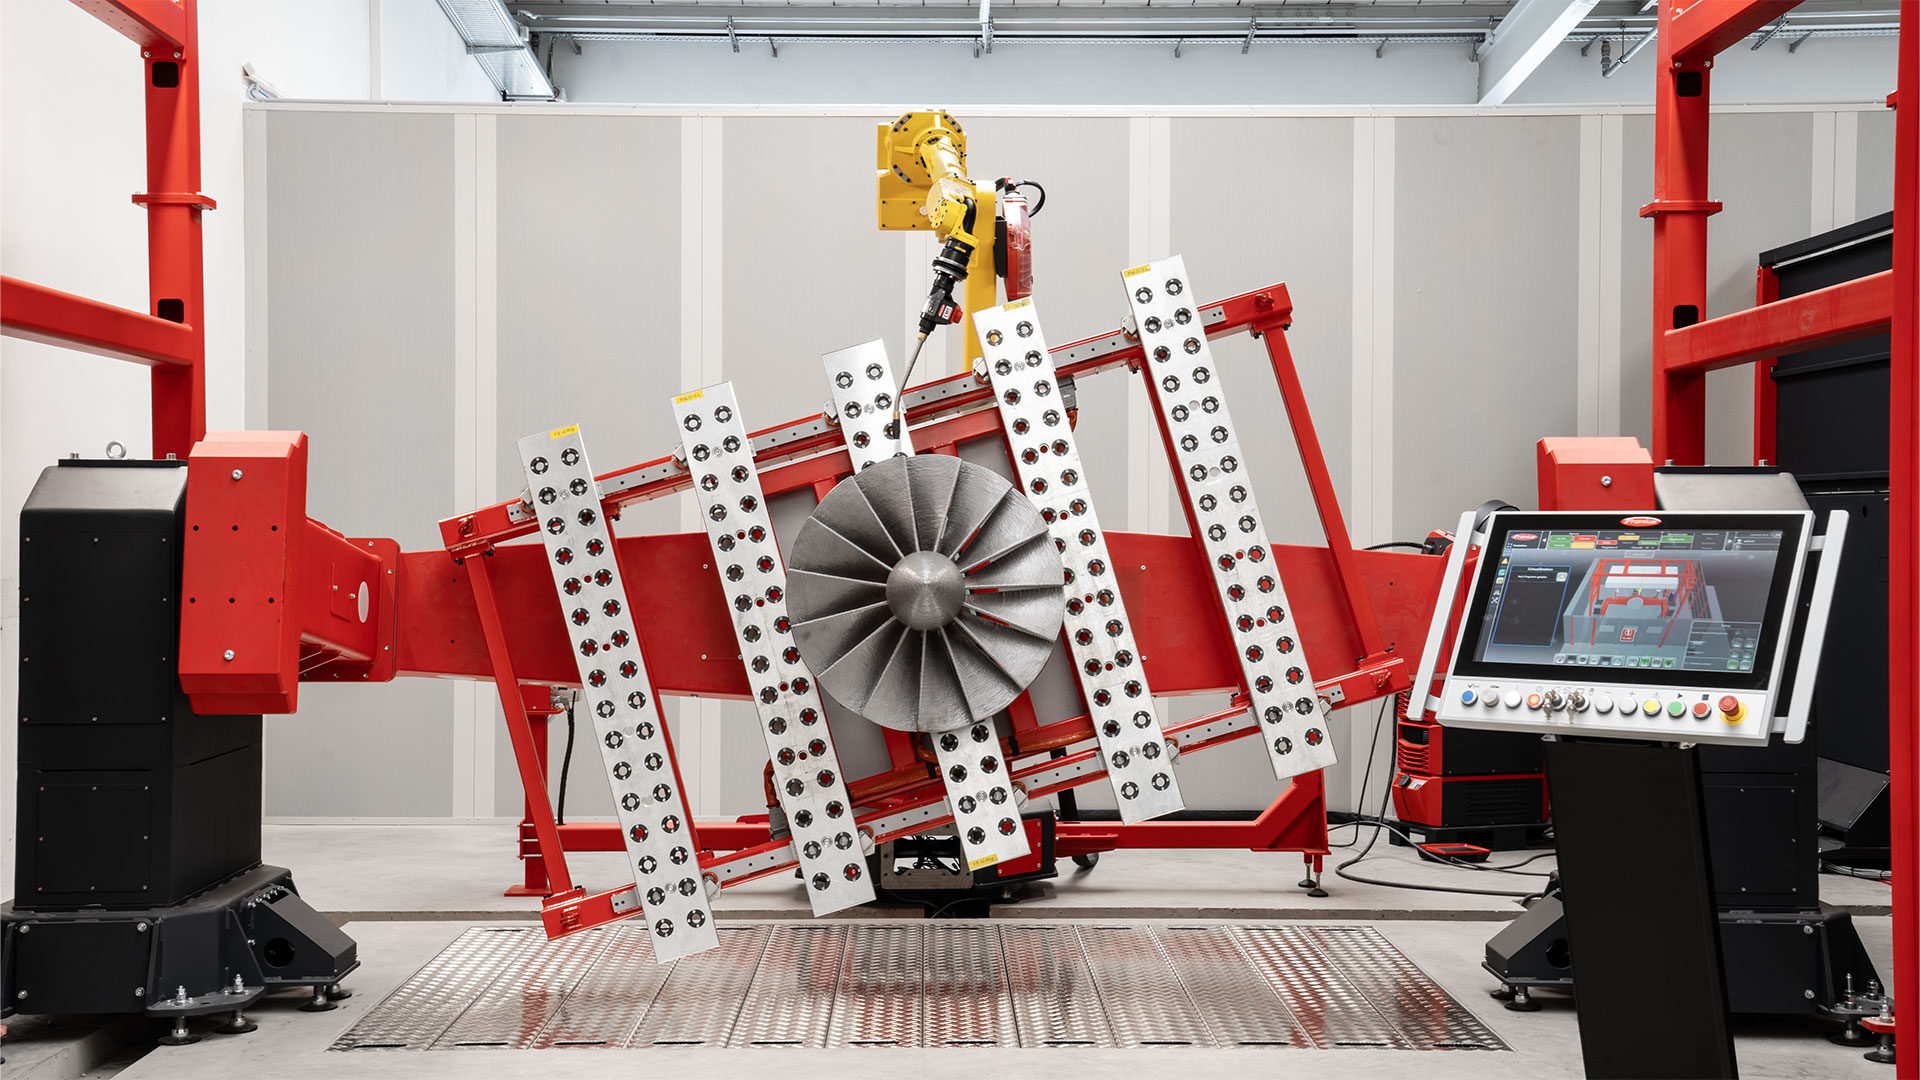
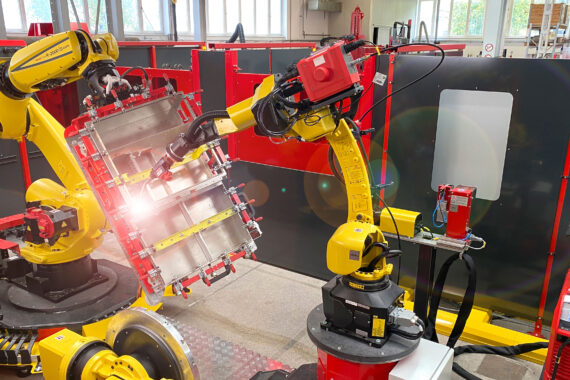
Nasz Prototyping and Manufacturing Center, działający na powierzchni około 900 m² w Wels w Austrii, oddaje do dyspozycji klientów systemy robotyczne z zaawansowaną technologią spawania, czujnikami i pomiarami, a także szerokie spektrum usług. Obejmują one studium wykonalności, opracowanie rozwiązania dostosowanego do indywidualnych potrzeb klientów, optymalizację procesu i produkcję prototypów — w koordynacji z naszymi klientami i ściśle poufnie.
Decydująca zaleta WAAM: Projekty mogą być produkowane i testowane bezpośrednio na podstawie modelu 3D, bez skomplikowanej i kosztownej budowy form i urządzeń. Problemy projektowe są identyfikowane i usuwane na wczesnym etapie.
Celem jest jak najkrótszy czas od opracowania do dojrzałości produktu. Ponadto możliwe jest również bezproblemowe rozpoczęcie zrobotyzowanego druku 3D z metalu w preserii. Nasi klienci otrzymują, poza tym aktualne zalecenia dotyczące procesu spawania, opłacalności, jakości i produkcji.
Kwalifikacja modeli wytwarzania addytywnego zgodnie z nowymi normami
Zrealizowany w praktyce projekt referencyjny pokazuje, że wytwarzanie przyrostowe spełnia również najwyższe wymagania bezpieczeństwa i jakości: Wraz z Linde Engineering, producentem drutu Migal.co i TÜV SÜD Germany, przeprowadziliśmy kwalifikację na podstawie próby technologicznej zbiornika ciśnieniowego wyprodukowanego w procesie addytywnym.
Zbiornik ciśnieniowy został wykonany z naturalnie twardego stopu aluminium do obróbki plastycznej, który nadaje się szczególnie do budowy instalacji rurowych ze względu na doskonałą wytrzymałość w niskich temperaturach do -273°C.
Projekt obejmował również certyfikację CE zgodnie z normą europejską preEN 13445-14 dotyczącą zbiorników ciśnieniowych wytwarzanych przyrostowo. W tej projektowanej normie uwzględniono cały łańcuch tworzenia wartości w produkcji addytywnej, w tym wszystkie szczegóły wymagające monitorowania. Od projektowania poprzez konstrukcję, produkcję i planowanie torów, monitorowanie procesu aż po końcową próbę ciśnieniową — cały łańcuch procesowy został sprawdzony i udokumentowany. Szczegółowe informacje na temat kwalifikacji na podstawie próby technologicznej znajdują się w :
Fronius Additive Cell – Twoje rozwiązanie do optymalnego wytwarzania addytywnego
Klasyczne technologie produkcji wymagają często pracochłonnej budowy form i narzędzi, długich przygotowań i ponoszenia wysokich kosztów wdrożenia. „Fronius Additive Cell to doskonale skoordynowany ogólny system produkcji addytywnej. Połączenie sprawdzonej technologii spawania, inteligentnego sterowania i starannie dobranych elementów systemu umożliwia stabilny proces produkcji” — wyjaśnia Anna Dieplinger, Key Product Manager Automation Solutions w Fronius International.
Wypróbowana i przetestowana technologia Fronius CMT w połączeniu z CMT Additive Pro oraz iWave 500i AC/DC Multiprocess gwarantują nieskomplikowany proces, a centralny system sterowania Polaris koordynuje wszystkie komponenty systemu.
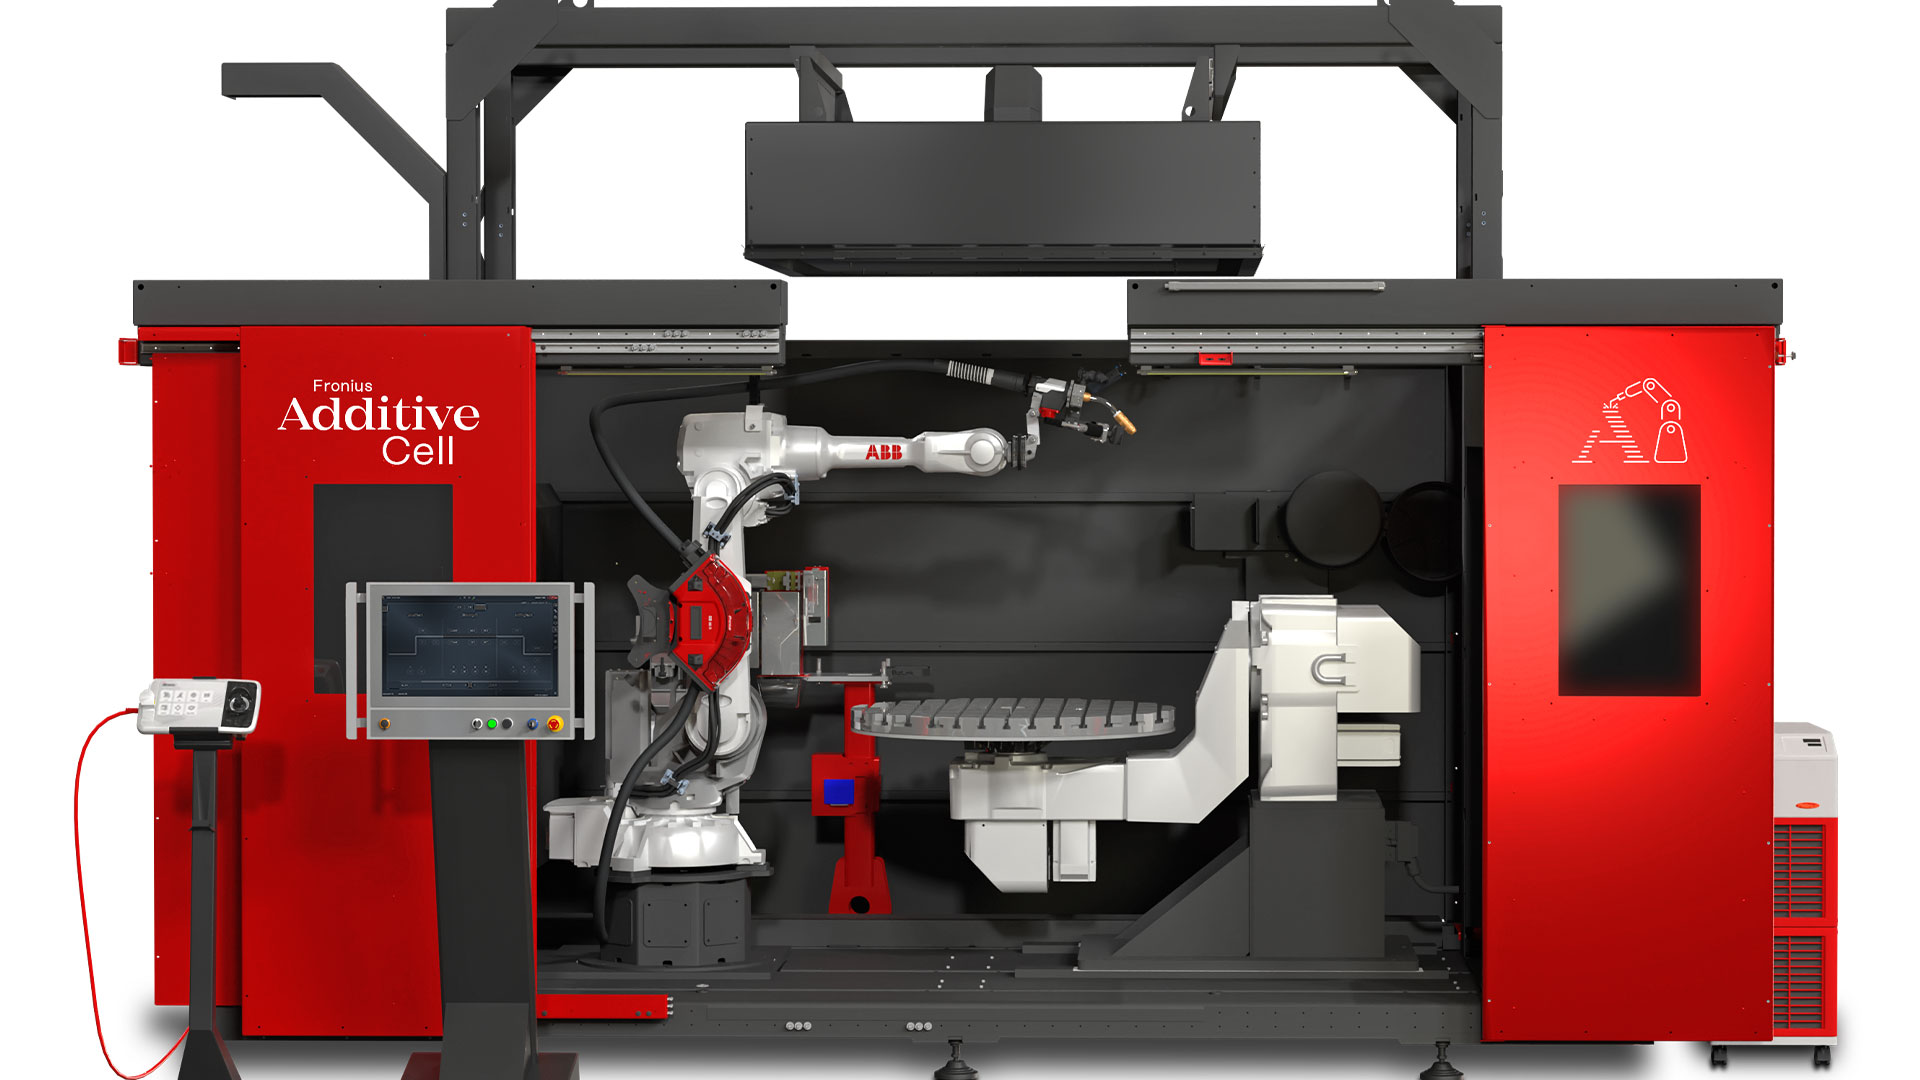
Pakiet oprogramowania Vectris umożliwia proste, stabilne i niezawodne spawanie addytywne już na etapie planowania. Oprogramowanie Vectris zostało opracowane specjalnie do produkcji addytywnej i obejmuje Machine Tool Service Kit (MTSK) oraz postprocesor. Przekłada cyfrowy projekt elementu na instrukcje spawania i rozpoznaje różne obszary elementu. Odpowiednie parametry spawania trafiają bezpośrednio do robota spawalniczego.
Dodatkowe bezpieczeństwo procesu zapewnia system kamer ArcView3. Rejestruje on produkcję elementu w synchronizacji z procesem i umożliwia ciągłe monitorowanie procesu i łuku z bezpiecznej odległości i dokładnością do milisekund. Czy to w ciasnym środowisku produkcyjnym, czy przy spontanicznej zmianie miejsca użytkowania: urządzenie Fronius Additive Cell zaprojektowano jako przenośny system, który można z łatwością transportować za pomocą dźwigu lub wózka widłowego.
Wytwarzanie addytywne — ekonomiczna alternatywa dla frezowania i odlewania
Produkcja addytywna znacznie zmniejsza zużycie materiału, masę i koszty w porównaniu z klasycznymi procesami, takimi jak frezowanie czy odlewanie, w wielu zastosowaniach: od naprawy pojedynczych elementów przez inżynierię wsteczną i modyfikację elementów aż po produkcję zupełnie od nowa.
FAQ
Jakie są zalety i wady wytwarzania addytywnego (zwłaszcza DED-Arc)?
Zalety produkcji addytywnej:
- Znacznie mniejsze zużycie materiału niż w przypadku frezowania lub odlewania
- Nie wymaga narzędzi ani formy – ekonomiczne nawet przy niewielkich ilościach
- Mogą być realizowane złożone geometrie zoptymalizowane pod kątem topologii
- Krótki czas realizacji napraw, inżynierii odwrotnej lub produkcji prototypów
- Zmniejszona masa elementu przy zachowaniu wytrzymałości
Wady produkcji addytywnej:
- Mniej ekonomiczne niż klasyczne metody przy bardzo dużych seriach
- Wymaga know-how w zakresie procesów i specjalnie wyszkolonych specjalistów
- Wymagane zarządzanie temperaturą: zbyt wysokie temperatury elementów wymuszają przerwy na schładzanie
Jaka jest przyszłość produkcji addytywnej w Przemyśle 4.0?
Proces WAAM jest już stosowany w wielu gałęziach przemysłu — w przemyśle lotniczym i technologiach kosmicznych, w górnictwie naftowo-gazowym, przy budowie zbiorników ciśnieniowych i pojazdów szynowych, a także w przemyśle zbrojeniowym i technologiach militarnych, czy wreszcie przemyśle motoryzacyjnym.
Zwiększa elastyczność, a co za tym idzie konkurencyjność wielu przedsiębiorstw. Wzmacnia również ich odporność: w czasach kryzysu firmy stają się bardziej niezależne od globalnych łańcuchów dostaw i dlatego mogą reagować szybciej.
Druk 3D z metalu oferuje ogromny potencjał, ale nadal jest bardzo złożonym procesem, który wymaga dużego doświadczenia i know-how. Wraz ze wzrostem automatyzacji i rozwojem technologii kontroli procesu przez sztuczną inteligencję, sytuacja ta prawdopodobnie ulegnie zmianie w przyszłości: Pierwsze próby pokazują, że można zmniejszyć złożoność i zwiększyć powtarzalność — to krok, który może sprawić, że w dłuższej perspektywie proces WAAM będzie dostępny także dla mniejszych firm.