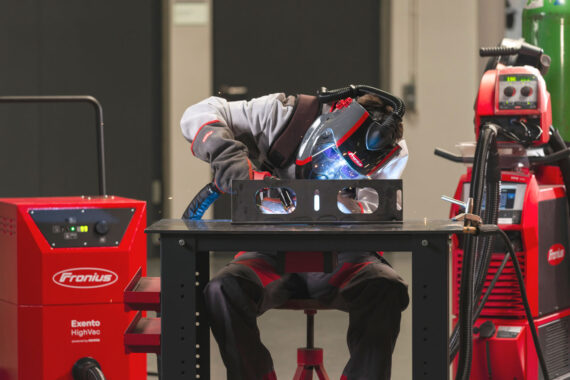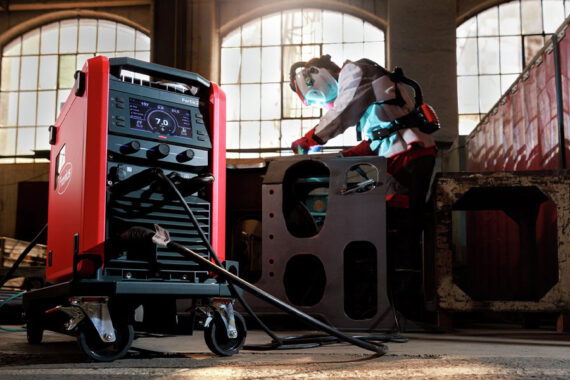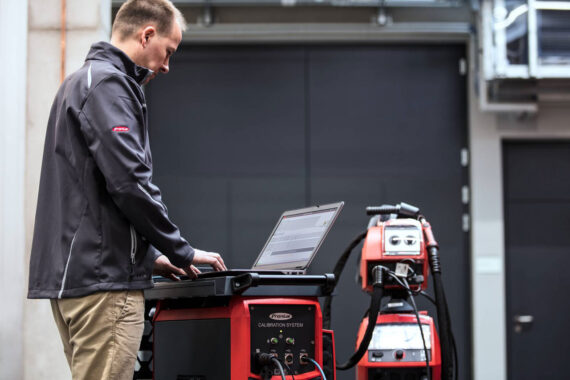
Rurociąg podwodny to nie tylko to, co leży na dnie morza, lecz przede wszystkim proces spawalniczy. Dotyczy to również rurociągów w przemyśle spożywczym, energetyce i przemyśle chemicznym. Wysokiej jakości spoiny decydują o bezpieczeństwie, trwałości i kosztach. Błędy tkwią w szczegółach — na przykład w parametrach, przygotowaniu krawędzi do spawania lub stabilności procesu. Dowiedz się więcej o spawaniu rur i przeczytaj, które czynniki są decydujące i gdzie procesy ręczne napotykają granice.
Między precyzją a ryzykiem: spawanie rur w przemyśle
W spawaniu rur nie chodzi tylko o łączenie elementów: od jakości spoiny zależy, czy ropa, gaz, woda lub substancje chemiczne mogą być niezawodnie i bezpiecznie transportowane rurociągiem. Zakres zastosowań jest odpowiednio szeroki — od rurociągów wysokociśnieniowych poprzez obiegi chłodnicze i grzewcze, aż po układy hydrauliczne w inżynierii mechanicznej.
Trudno dostępne miejsca, małe promienie krzywizny i rygorystyczne normy sprawiają, że przy spawaniu rur precyzja jest obowiązkowa. Spoina musi być nie tylko trwała, ale także szczelna i odporna na ciśnienie. Szczególnie ważne są zatem stabilne i powtarzalne procesy. Zarówno doświadczeni spawacze, jak i zmechanizowane systemy spawalnicze mają istotny wkład w zapewnienie wysokiej jakości. Dopiero po dokładniejszym przyjrzeniu się można stwierdzić, gdzie sprawdza się ręczne spawanie rur, a gdzie automatyzacja.
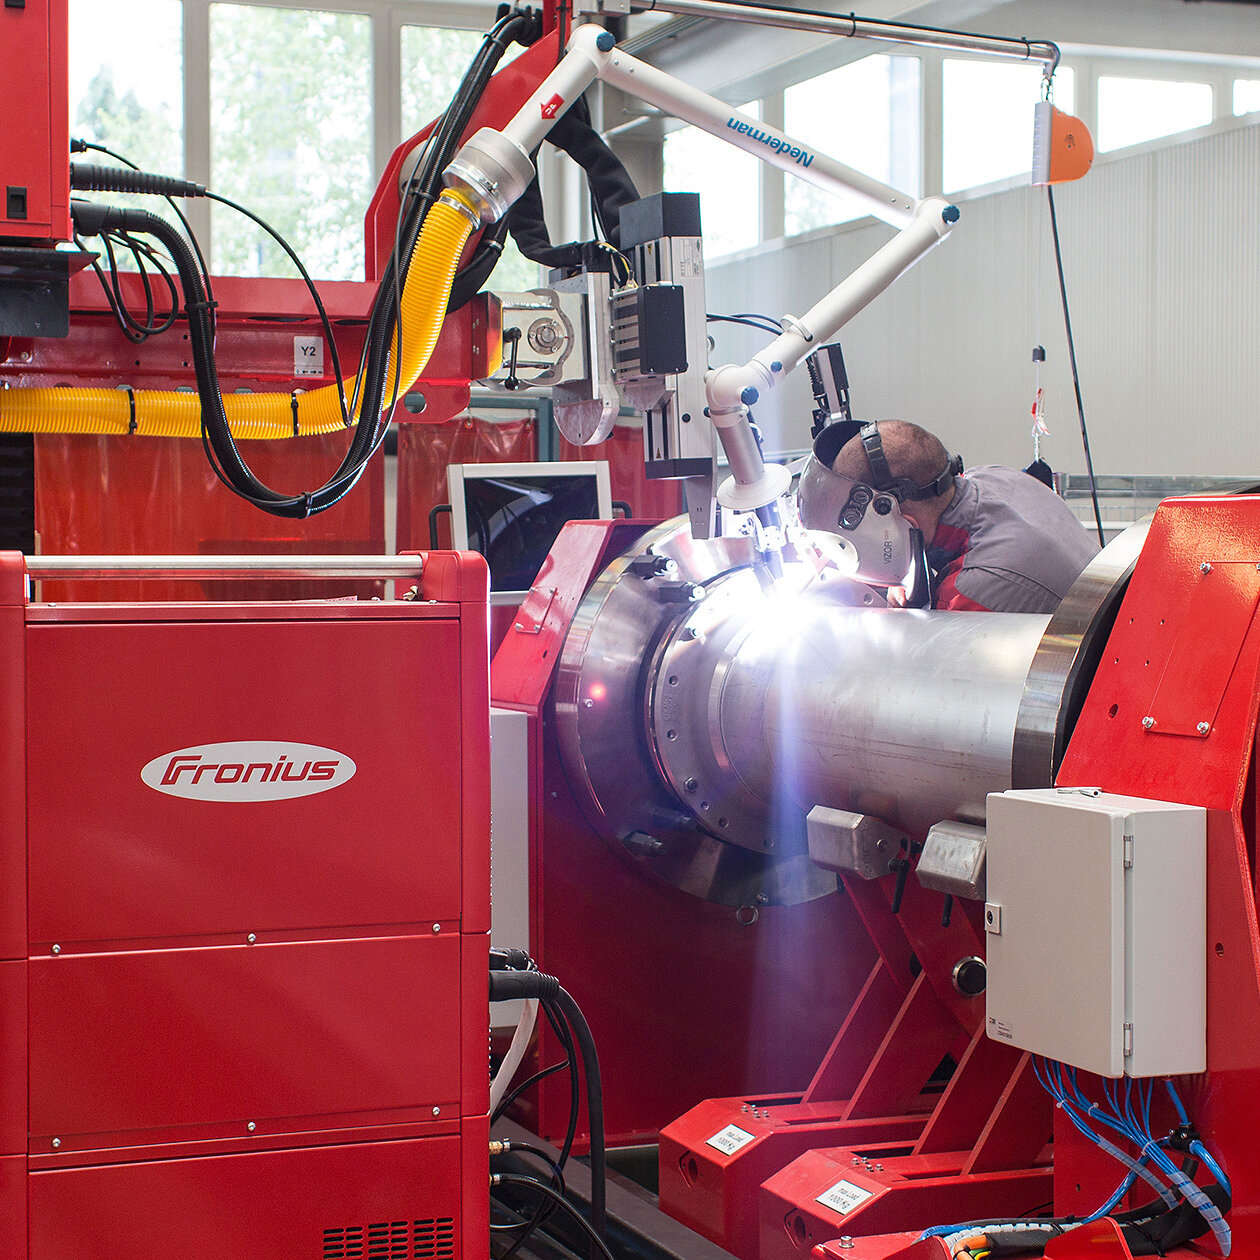
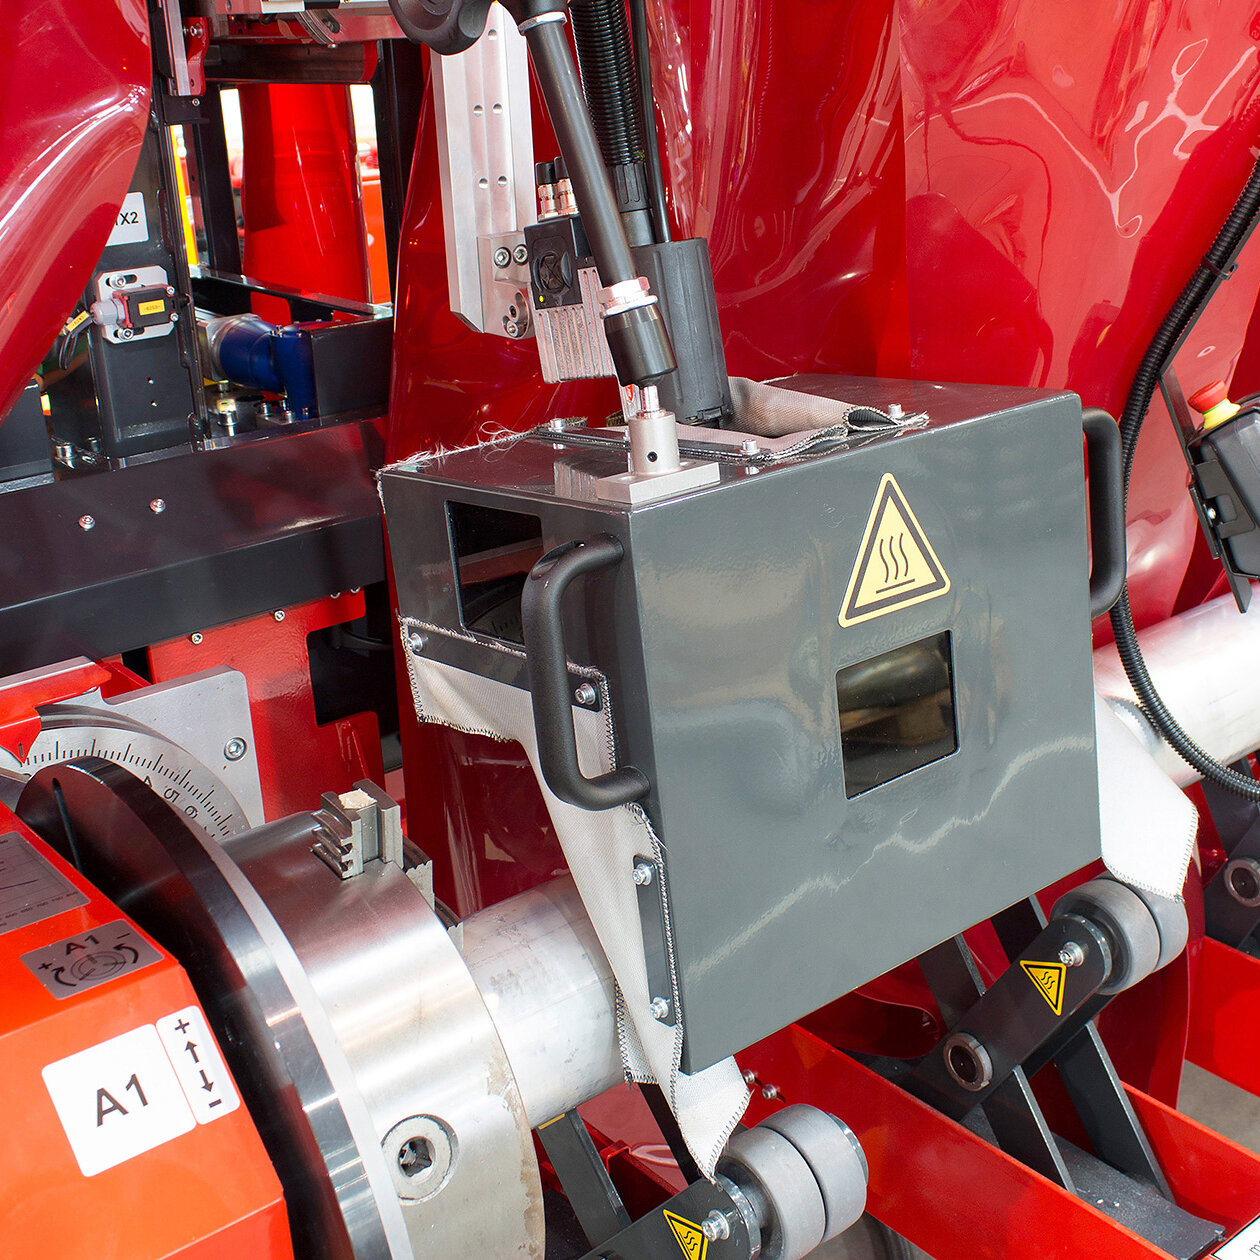
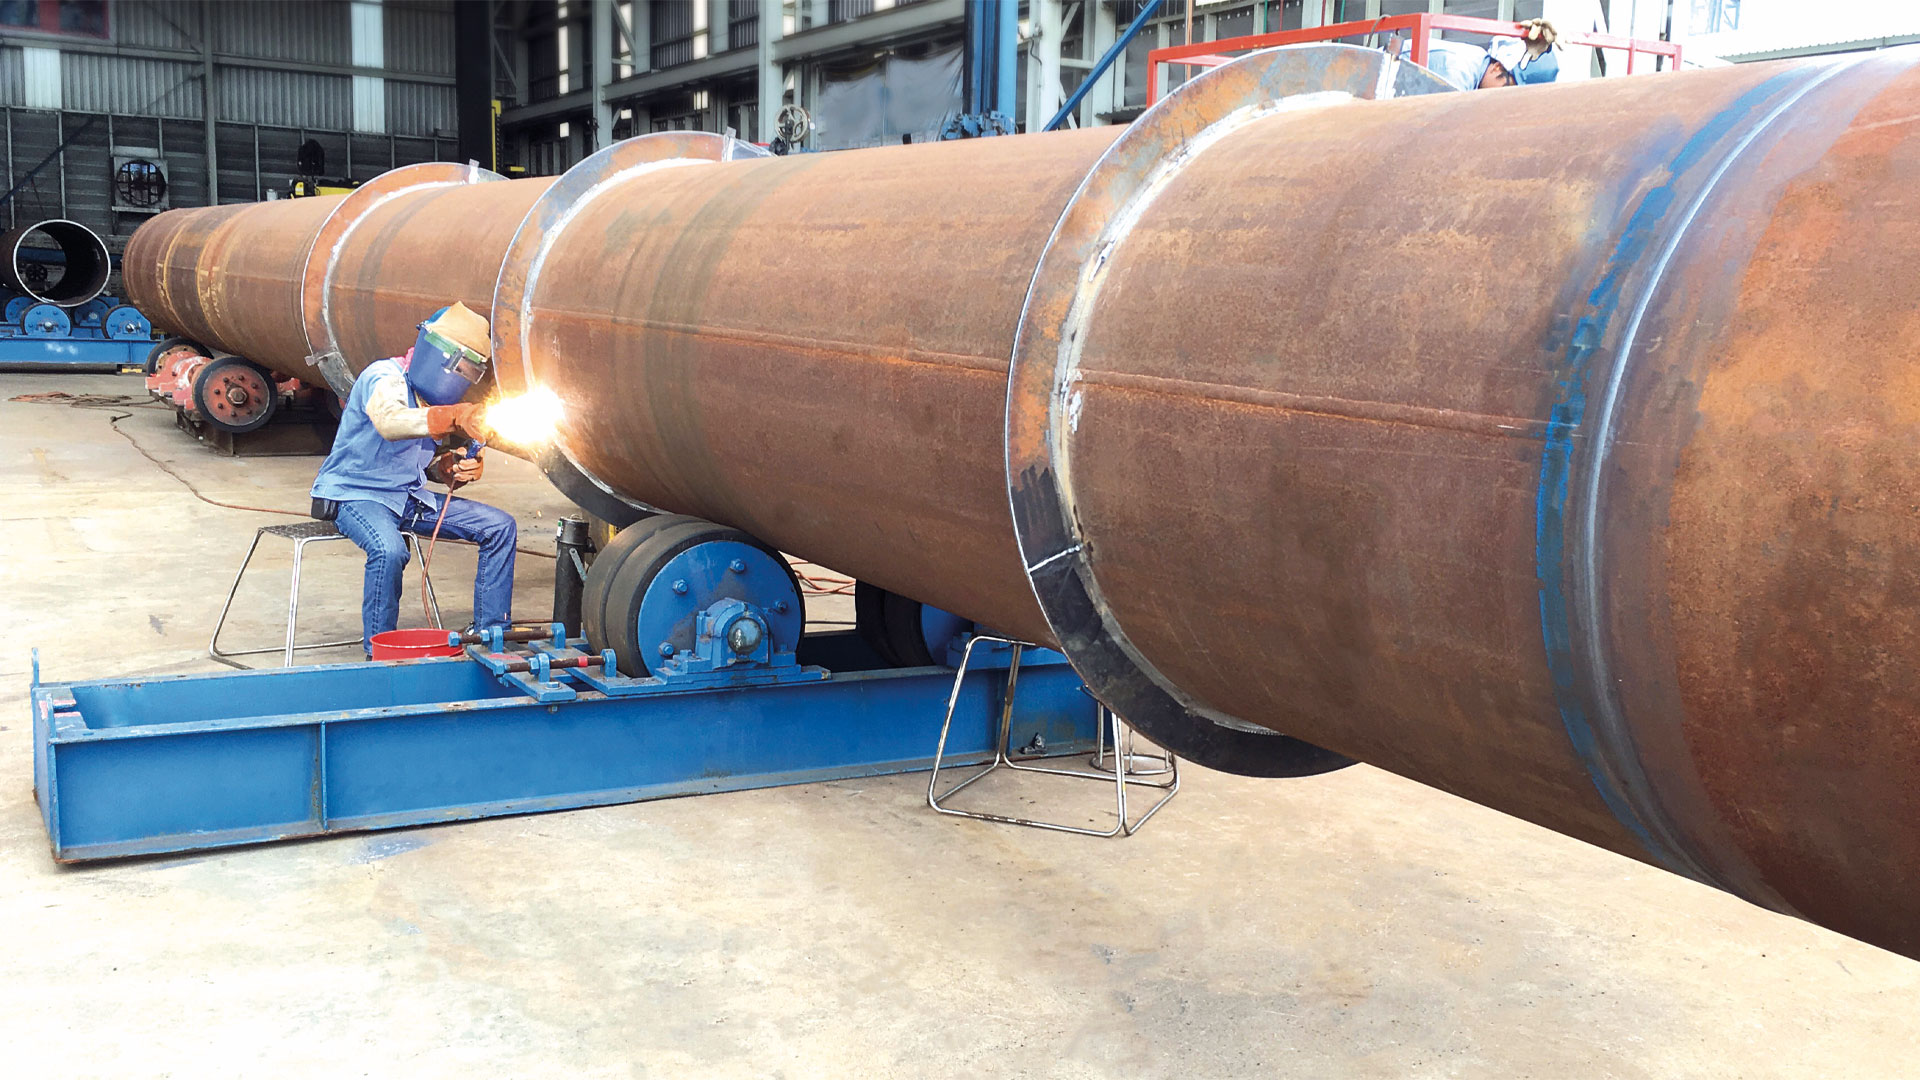
Zmechanizowane spawanie obwodowe obudów linii wysokiego napięcia z izolacją gazową i rur ochronnych dla linii elektroenergetycznych
Wyzwania podczas spawania rur
Złącza spawane rur rzadko zawodzą z jednego konkretnego powodu. W praktyce działa zawsze kilka czynników — począwszy od ciepła wprowadzanego do spoiny poprzez geometrię spoiny, aż po materiał i konkretną pozycję spawania. Zastosowanie różnych metod spawania, a także różnych wytycznych dodatkowo wpływa na proces.
Kiedy geometria i dostępność stają się problemem
Aby zapewnić jakość spoiny i uniknąć wad, podczas przygotowywania elementu trzeba brać pod uwagę zwłaszcza geometrię, różne grubości ścianek oraz określony proces spawalniczy. Trudno dostępne miejsca utrudniają również kontrolowanie łuku i jeziorka spawalniczego.
Co zrobić, gdy pojawią się pęknięcia, wypaczenia i niestabilność?
Jeśli podczas badań spawalniczych zostaną stwierdzone pęknięcia, odkształcenia lub niestabilność konstrukcyjna elementu, pierwotnie wybrane podejście nie jest odpowiednie w danej formie i nie może być zastosowane na rzeczywistym elemencie. „W praktyce trzeba wtedy dostosować warunki, zrewidować projekt, a nawet wybrać inny proces spawalniczy, co wymaga znacznie więcej czasu i wysiłku” — mówi Andreas Fischer, Key Solution Expert Welding Automation w Fronius International.
Jakie błędy generują wysokie koszty?
Decydującą rolę odgrywa także kolejność spoin przy spawaniu rur wielościegowym: niekorzystna kolejność w połączeniu z nieodpowiednim czyszczeniem pomiędzy warstwami lub nieprzestrzeganiem odległości i tolerancji prowadzi do wad, których usunięcie często wymaga znacznego nakładu dodatkowej pracy. Pokazuje to, jak wrażliwy jest cały proces.
Typowe błędy przy spawaniu rur
Następujące wyzwania zwiększają ryzyko wadliwych spoin:
- Niedokładne przygotowanie krawędzi do spawania
- Nieprawidłowy dobór lub wahania się parametrów
- Nieodpowiednie czyszczenie okolic spoin
- Wady w warstwie graniowej spoiny
- Odkształcenia spowodowane niekontrolowanym ciepłem wprowadzanym do spoiny
To, co byłoby tylko wadą estetyczną w widocznej konstrukcji stalowej, może prowadzić do nieszczelności, korozji, a nawet awarii całych systemów rurociągowych. W związku z tym wymagania dotyczące zapewnienia jakości i dokumentacji są odpowiednio wysokie. Poniższa tabela pokazuje, jakie konsekwencje mogą mieć różne błędy w praktyce:
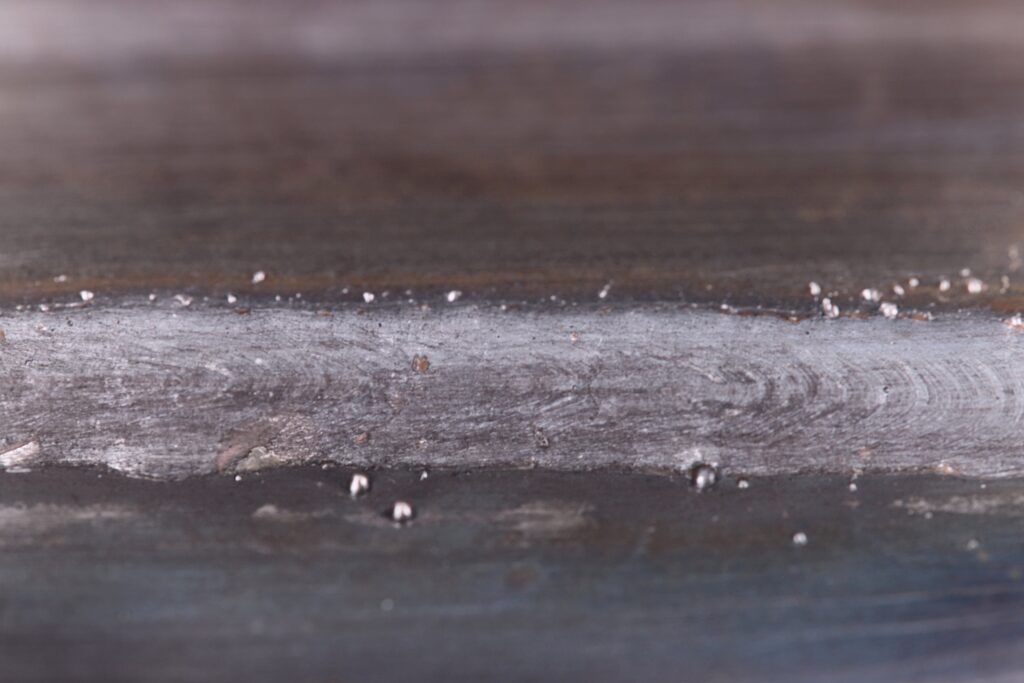
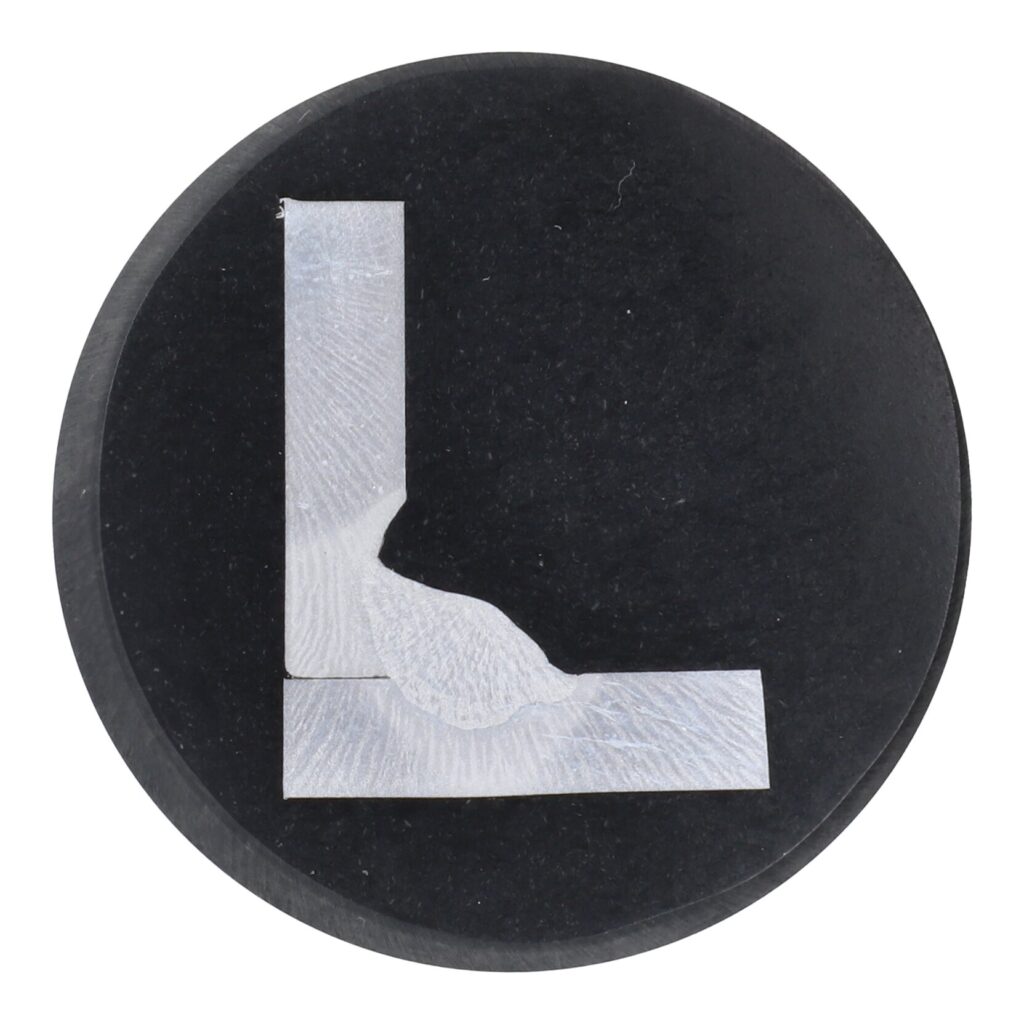
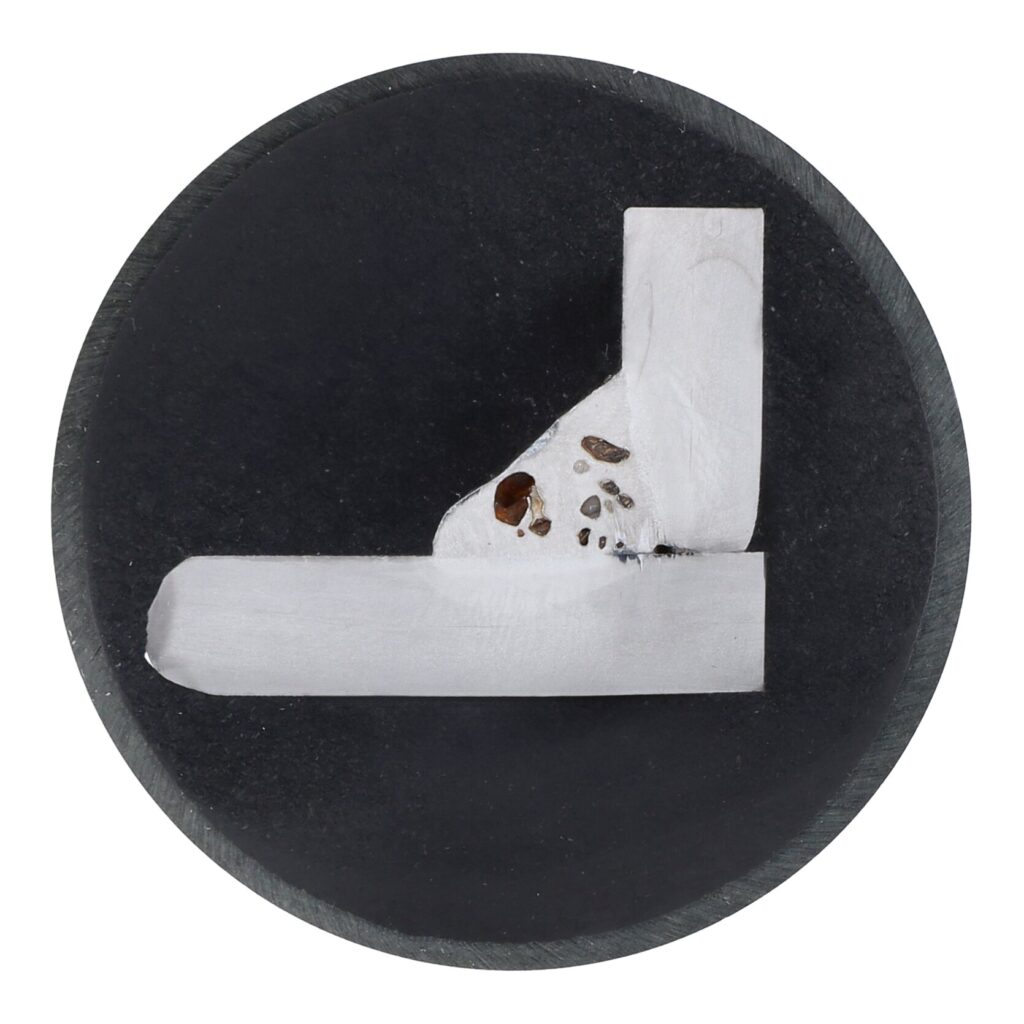
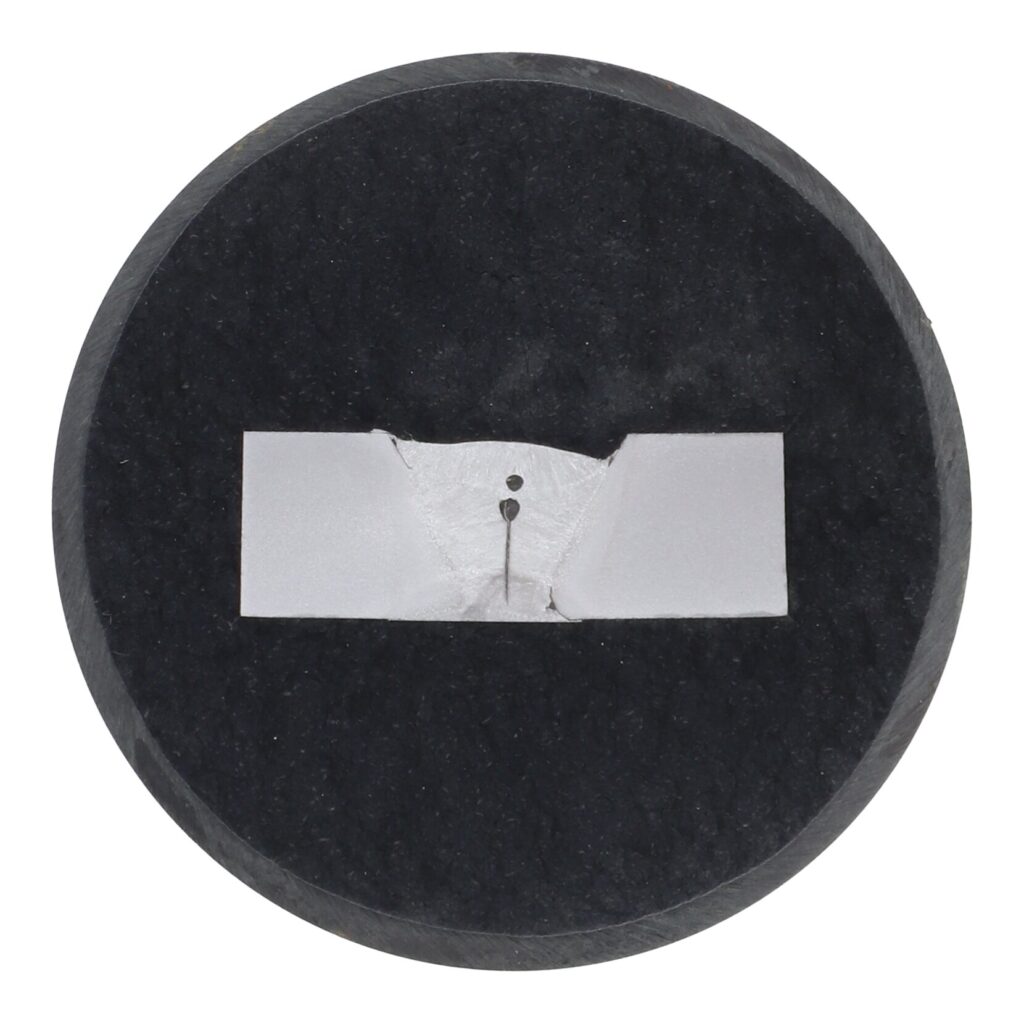
Im więcej oddziaływujących na siebie czynników, tym trudniej jest osiągnąć zawsze jednakowe wyniki. W całości kontrolowany proces i odpowiednie przygotowania stają się zatem coraz ważniejsze — między innymi dlatego, że pomagają uniknąć konkretnych błędów. Coraz większego znaczenia nabierają procesy powtarzalne i zautomatyzowane.
Jak wykonać prawidłowe spoiny przy spawaniu rur?
Jakość spoiny powstaje na długo przed pierwszym zajarzeniem łuku spawalniczego. Na przykład to, czy rura jest używana w przemyśle spożywczym, czy w rurociągu przesyłowym, ma bezpośredni wpływ na wymagania jakościowe, metody badań i dopuszczalne tolerancje. Przygotowania w przypadku spawania rur odgrywają równie ważną rolę, jak aspekty ekonomiczne, bezpieczeństwo pracy i warunki otoczenia.
Przygotowanie krawędzi do spawania
Czysto docięte końce rur, prawidłowa geometria i dokładne przestrzeganie tolerancji stanowią podstawę dla wysokiej jakości połączeń spawanych. Z reguły połączenia rur wykonuje się w kilku kolejnych przejściach spawalniczych — od warstwy graniowej przez warstwy wypełniające aż po ścieg licowy. Każda warstwa ma zatem własne wymagania dotyczące parametrów, wykonania i czasu.
Jak wybrać odpowiednią metodę spawania rur?
Wybór metody spawania rur i materiału znacząco wpływa na to, jak wysokie są wymagania dotyczące przygotowania, tolerancji i jakości spoin. Metody takie jak MIG/MAG lub TIG są stosowane do spawania ręcznego, jak i zmechanizowanego. W ramach tych metod istnieją warianty procesów, które są dostosowane do szczególnych wymagań. Dlatego przed planowaniem dalszych czynności należy wziąć pod uwagę: Im bardziej wymagająca procedura, tym mniej wybacza błędów w przygotowaniu.
- MIG/MAG i CMT najlepiej gra zespołowo wśród procesów spawalniczych. Nawet przy niewielkich odchyleniach zapewnia stabilne wyniki. Niewielkie szczeliny są wypełniane przez podawany drut.
- TIG jest mistrzem precyzji. Wysoka jakość spoin nie może zostać osiągnięta bez perfekcyjnego przygotowania. Konkretnie oznacza to, że: Powierzchnie muszą być całkowicie czyste i odtłuszczone. Końcówki rur muszą być dokładnie przycięte. Przy spawaniu rur TIG drobne nieregularności mają bezpośredni wpływ na wynik.
- Spawanie plazmowe i ArcTig to prawdziwe potęgi: obie metody umożliwiają bardzo szybkie łączenie grubych ścianek. Ale również w tym przypadku obowiązują następujące zasady: staranne przygotowanie, czyste powierzchnie i dokładnie przycięte końce rur są absolutną koniecznością.
- Spawanie rur elektrodą otuloną to mistrz improwizacji na placu budowy: najbardziej wybaczy on drobne niedoskonałości i poradzi sobie również w mniej niż idealnych warunkach. Nadal trzeba jednak zwracać uwagę na starannie oczyszczone krawędzie.
Jak przebiega w praktyce spawanie rur stalowych?
Poniższe przykłady pokazują, w jakim stopniu wybór metody zależy od obszaru zastosowania. Rury ze stali nierdzewnej są stosowane między innymi we wrażliwych obszarach, takich jak przemysł spożywczy, gdzie transportowane media, takie jak olej, gaz lub woda, stykają się ze spoiną. Wymagania dotyczące czystości i jakości powierzchni są odpowiednio wysokie.
Dlatego stosuje się tutaj spawanie TIG lub alternatywnie spawanie plazmowe. Obie metody umożliwiają uzyskanie bardzo wysokiej jakości spoin. Jednak proces spawalniczy TIG jest bardziej wymagający, ponieważ trzeba wziąć pod uwagę wąskie tolerancje.
Kolejnym krytycznym czynnikiem w przypadku rur ze stali nierdzewnej jest formowanie. Zapewnia ono, że warstwa graniowa spoiny nie „spala się” i nie ma problemów z korozją. „W procesach zmechanizowanych formowanie może być ściśle kontrolowane — ilość gazu jest zdefiniowana, a proces spawalniczy rozpoczyna się dopiero po spełnieniu warunków” — wyjaśnia Fischer.
Z kolei spawanie rur powlekanych (na przykład MIG/MAG lub CMT) niesie ze sobą inne wyzwania, ponieważ powłoka musi być usunięta mechanicznie w obszarze spoiny, jeśli mają być spełnione odpowiednie wymagania. W każdym przypadku wymagany jest odpowiedni system odciągu dymu, aby chronić się przed toksycznymi gazami i pyłami.
Jak zapewnić wysoką jakość spawania rur?
Wysokie wymagania jakościowe zakładają posiadanie jasno określonych procesów spawalniczych, odpowiednich kwalifikacji i udokumentowanych badań spawalniczych. Jednym ze sposobów spełnienia tych wymagań jest automatyzacja procesów spawalniczych: ma ona istotny wkład, ponieważ ułatwia uzyskanie powtarzalnych wyników i stałej zgodności z wymaganiami normatywnymi.
Przy spawaniu rur ważna jest również identyfikowalność wyników: istotnym elementem zapewniania jakości jest zatem dokumentacja spoiny. Rozwiązania cyfrowe pomagają w automatycznym rejestrowaniu danych procesowych i ich integracji w całym procesie.
Jakie badania uwzględnić przy sprawdzaniu jakości spawania rur?
Krytyczne wady, takie jak wady łączenia, niekompletne przetopienie materiału lub wewnętrzne nieszczelności zwykle nie są widoczne na pierwszy rzut oka i dotyczy to również spawania rur. Stają się one widoczne dopiero po dalszych badaniach.
W zależności od wymagań stosowane są różne metody badań:
- Badania wizualne (VT)– wstępna wizualna kontrola jakości
- Badania radiograficzne (RT)– wykrywanie porów, wtrąceń lub pęknięć
- Badania ultradźwiękowe (UT)– wykrywanie wad wewnętrznych i pomiar grubości spoiny
- Badania penetracyjne (PT) – wykrywanie pęknięć powierzchniowych lub porów
- Próba ciśnieniowa (LT)– weryfikacja szczelności układu zamkniętego
Powtarzalność jako czynnik napędzający automatyzację
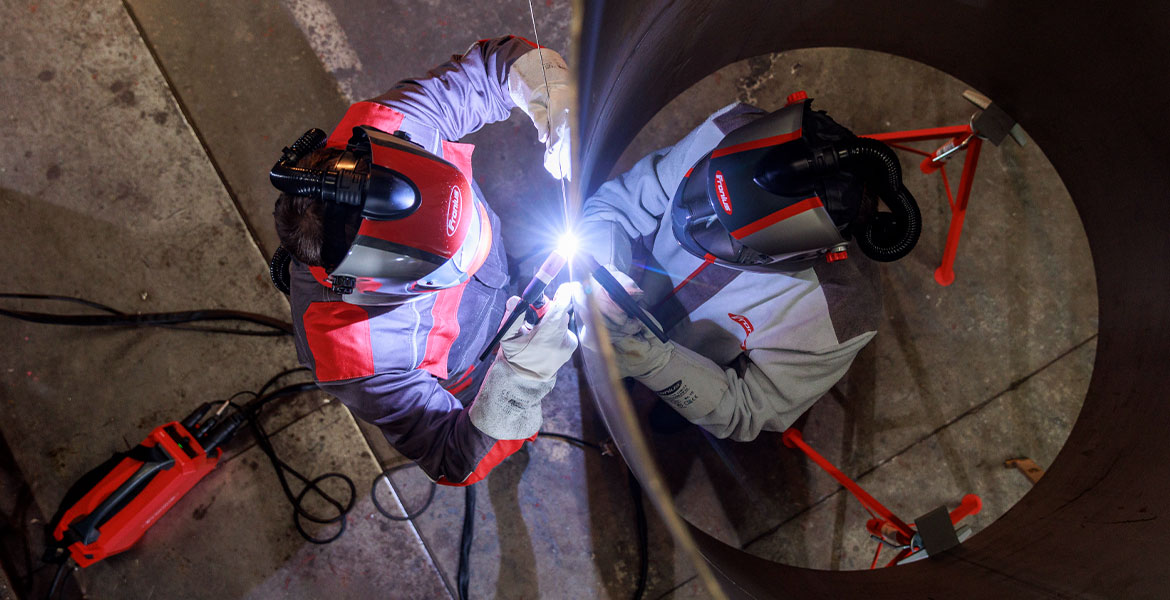
Zwłaszcza przy ręcznym spawaniu rur widać, jak bardzo jakość zależy od doświadczenia i warunków pracy. Ograniczona dostępność lub obciążenie fizyczne utrudniają nawet doświadczonym spawaczom utrzymanie stałych parametrów przez dłuższy czas. W rezultacie jest to nie tyle kwestia umiejętności, co raczej kwestia okoliczności: prędkość spawania, ilość wprowadzonego ciepła i prowadzenie palnika podlegają naturalnym wahaniom.
To właśnie te wyzwania są potęgowane przez inny czynnik. „Ponieważ brakuje wykwalifikowanych pracowników, punkt ciężkości przesuwa się z czysto ręcznej pracy w kierunku obsługi systemów oraz znajomości złożonych procesów. Zautomatyzowane procesy oferują tutaj wyraźne korzyści: Wszystkie parametry można rejestrować, dokumentować i powielać” — wyjaśnia Fischer.
Ponadto systemy wspomagające takie jak WireSense pomagają kompensować tolerancje komponentów i mocowań, wykorzystując drut elektrodowy jako czujnik. „Ale nie wszystkie tolerancje lub różnice można zawsze zrekompensować czysto technicznie. W takich przypadkach doświadczenie specjalistów spawalniczych pozostaje czynnikiem decydującym przy wykrywaniu i korygowaniu odchyleń” — podkreśla Fischer.
Spawanie rur ręczne a automatyczne
| Spawanie rur | Ręczne | Zautomatyzowane |
|---|---|---|
| Zalety | Wysoka elastyczność przy skomplikowanej geometrii i poszczególnych częściach Adaptacja do sytuacji dzięki doświadczeniu Niskie koszty inwestycyjne Możliwość pracy w trudno dostępnych miejscach | Wysoka powtarzalność – jednakowa jakość Dokładne przestrzeganie wymagań normatywnych Parametry i dane procesowe można prześledzić w dowolnym momencie Przewaga wydajności w produkcji seryjnej |
| Wady | Niższa powtarzalność Wysoka zależność od doświadczenia i kwalifikacji (wykwalifikowani pracownicy) Wyższa podatność na błędy | Wyższe koszty inwestycyjne Ograniczona elastyczność przy zmieniających się wymaganiach |
Wniosek: Jakość zaczyna się jeszcze przed zajarzeniem pierwszego łuku
Powtarzalne wyniki zaczynają się od starannego przygotowania: precyzyjnie wykonane komponenty i dokładnie przestrzegane tolerancje to podstawy, dzięki którym można uniknąć większości błędów.
Wraz ze wzrostem wykorzystania systemów zautomatyzowanych zmienia się również rola specjalistów w zakresie spawania. Od klasycznego rzemiosła przechodzimy w kierunku kwalifikacji stanowiących połączenie doświadczenia, znajomości procesu i obsługi maszyn.
W praktyce wymaga to dostosowania na kilku poziomach — od konstrukcji elementów po przygotowanie spoin i szkolenie pracowników. Decydujące znaczenie ma jednak nie to, czy spawanie rur wykonuje się ręcznie, czy automatycznie, ale to, który system zapewnia bardziej stabilne i powtarzalne wyniki w danych warunkach.
FAQ
Jakie metody spawania są najlepsze do spawania rur?
Wybór metody spawania rur zawsze zależy od materiału, wymagań jakościowych, pozycji spawania i warunków użytkowania.
Proces MIG/MAG jest szczególnie odpowiedni do produkcji wielkoseryjnej. Proces jest wszechstronny i pozwala na dużą prędkość spawania, na przykład w przypadku stali, stali nierdzewnej i aluminium.
Spawanie rur TIG jest często stosowany, gdy wymagana jest szczególnie wysoka jakość spoin, na przykład w przypadku rur ze stali nierdzewnej w przemyśle spożywczym lub chemicznym. Zapewnia czyste i precyzyjne spoiny, ale wymaga doświadczenia.
Spawanie rur elektrodą otuloną (MMA) jest często stosowane przy montażu lub na budowach. Jest to proces solidny, elastyczny i dobry do spawania rur grubościennych.
Spawanie plazmowe jest również stosowane do rur grubościennych, ale jest znacznie szybsze niż klasyczne spawanie metodą TIG i prowadzi do mniejszych odkształceń ze względu na skoncentrowane wprowadzanie ciepła.
Jak przygotować rury do spawania?
Przygotowanie rur do spawania obejmuje kilka skoordynowanych procesów. W pierwszym kroku końce rur muszą być starannie przycięte, pozbawione zadziorów i precyzyjnie wyrównane. Geometria i tolerancje muszą być prawidłowe przed procesem spawalniczym. Następnie przygotowuje się krawędzie do spawania i dokładnie czyści łączone powierzchnie.
W zależności od materiału — na przykład w przypadku spawania rur nierdzewnych — stosuje się również proces formowania grani w celu jej ochrony. Następnie określa się parametry spawania, po czym elementy są mocowane i punktowo łączone w kilku miejscach. Ten etap przygotowań w dużej mierze decyduje o jakości spoiny.
Jak uniknąć typowych błędów podczas spawania rur?
Dzięki konsekwentnemu zarządzaniu procesem i starannemu przygotowaniu można uniknąć częstych błędów. Ważne jest dokładne przestrzeganie tolerancji i staranne czyszczenie łączonych powierzchni. Równie ważny jest prawidłowy wybór procesu spawalniczego i spójne ustawienie parametrów spawania, dopasowane do materiału, grubości ścianki i pozycji spawania.
Wady często wynikają z powodu niekontrolowanego wprowadzania ciepła lub braku koordynacji w spoinach wielościegowych. W związku z tym należy ściśle monitorować kolejność spoin, układ warstw i temperaturę międzyściegową.