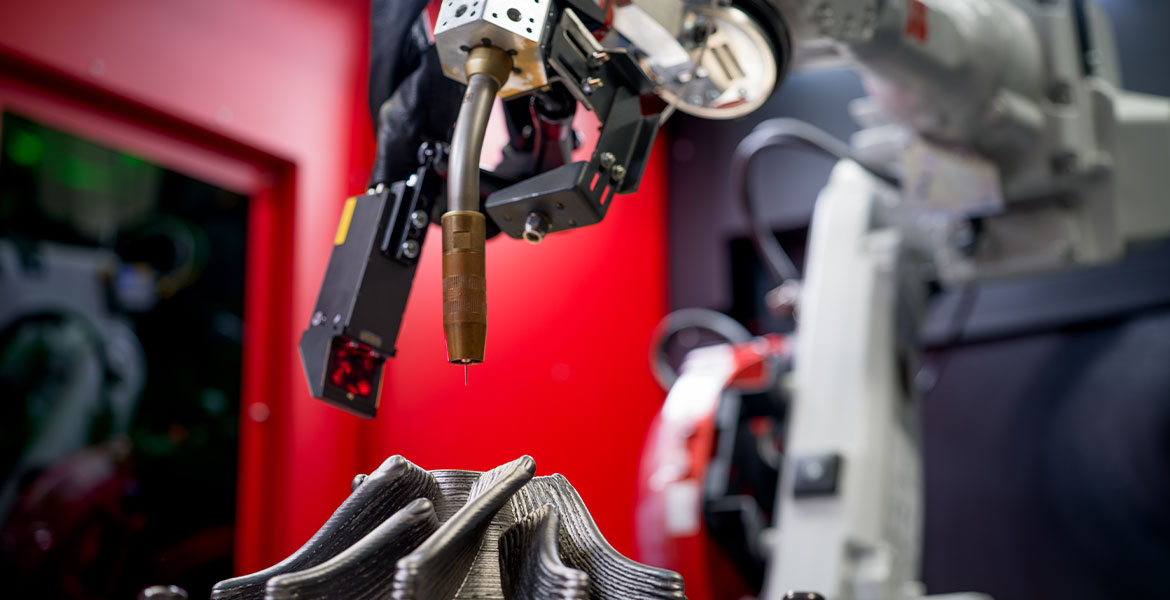
Moderní výrobní zařízení dnes umožňují takovou míru individualizace, která byla ještě před několika lety nemyslitelná – a právě to vzbuzuje poptávku po individuálních řešeních na míru. Aditivní výroba, označovaná také jako 3D tisk z kovů neboli přesné navařování, zde naplno ukazuje své silné stránky: Ať už se jedná o nestandardní náhradní díly, které jsou potřeba v co nejkratším čase, nebo o rychlé prototypování, při kterém lze ušetřit na nákladech na nástroje, materiál i dobu vývoje – tato technologie přináší řešení tam, kde klasické výrobní postupy narážejí na své limity. Ale jak přesně aditivní výroba funguje a pro jaké způsoby použití je tato technologie obzvláště vhodná?
Jak funguje aditivní výroba?
Aditivní výroba je výrobní proces, při kterém se postupným nanášením základního materiálu vrstvu po vrstvě vytvářejí a tvarují trojrozměrné objekty. Na rozdíl od subtraktivní výroby, při které se materiál odstraňuje, vzniká díl přímo cíleným přidáváním materiálu, a to právě tam, kde je skutečně potřeba. Tento proces se také označuje 3D tisk z kovů.
V oblasti 3D tisku kovových dílů se prosadil postup založený na využití drátu, tzv. WAAM (Wire Arc Additive Manufacturing), na který se tento článek dále zaměřuje.
Jaké postupy 3D tisku z kovů existují?
Postupy 3D tisku z kovů lze rozdělit na postupy s využitím práškového lože, postupy s využitím pojiva a extruzní technologie a také přímá energetickou depozici (DED, Directed Energy Deposition). Zatímco technologie s využitím pojiva a extruzní technologie přesvědčují především nízkými pořizovacími náklady na zařízení, postupy s využitím práškového lože a DED mají jiné přednosti – stojí za to se na ně podívat blíže.
Postupy založené na prášku vs. drátu
Při postupu s práškem se taví kovový prášek. Nejběžnější varianta, postup s využitím práškového lože, zaujme vysokou přesností, ale je poměrně pomalá a vhodná pro menší díly. Při postupech založené využití na drátu se svařenec zhotovuje odtavováním drátu – elektronovým, laserovým nebo obloukovým svařováním. Díky vysokému odtavnému výkonu dosahují krátkých výrobních časů a jsou vhodné pro větší díly.
Co je řešení DED-Arc?
DED-Arc je zkratka pro Directed Energy Deposition arc. Při tomto procesu se svařovací drát taví pomocí obloukového procesu a nanáší se po vrstvách. Tato varianta 3D tisku z kovů využívá proces svařování kovů v ochranném plynu (MSG) a umožňuje rychlost tavení až 5 kg/h. DED-Arc tak ve srovnání s ostatními uvedenými procesy vykazuje nejvyšší odtavný výkon.
Díky speciálním procesům a řešením s více dráty by se tato hodnota v budoucnu mohla ještě zvýšit. Kromě odtavného výkonu tavení hrají při výběru tiskového postupu důležitou roli také náklady na zařízení a materiál. Základem technologie DED-Arc je stabilní svařovací systém, díky čemuž odpadá nutnost drahých vakuových komor, jaké se používají při postupu s elektronovým paprskem.
Jaké jsou oblasti využití 3D tisku kovů?
Oblasti použití 3D tisku kovů jsou rozmanité: sahají od oprav a reverzního inženýrství přes úpravy či optimalizaci již existujících dílů až po rychlé prototypování a výrobu nových složitých dílů, kdy je prioritou přesné navařování.
Základem těchto procesů je přesný digitální postup. Pomocí moderní svařovací technologie se pak komplexní, topologicky optimalizované kovové díly vyrábějí vrstvu po vrstvě podle přesného návodu, namísto toho, aby se využívaly nákladně vyrobené formy pro odlévání. Tyto návody obsahují jednotlivé postupy svařování (Deposition Procedure Specifications, zkráceně DPS), kinematickou strategii pro plánování dráhy a řízení pohybu a také materiálové certifikace. V ideálním případě zahrnují také certifikace obsluhy. Díky tomu jsou všechny informace pro dokonalý „tiskový proces“ k dispozici v digitální podobě jako jeden balíček.
Opravy a reverzní inženýrství pomocí 3D tisku z kovů
Reverzní inženýrství v aditivní výrobě znamená analyzovat stávající díl a digitálně jej namodelovat, aby jej bylo možné následně reprodukovat nebo cíleně vylepšit pomocí 3D tisku z kovů.
Proces reverzního inženýrství
- Pořízení 3D skenu původního dílu
- Rekonstrukce geometrických dat s přesností až na setinu milimetru pro vysoce přesné zobrazení dílu
- Volitelná optimalizace dílu v rámci rekonstrukce, jako je např. snížení hmotnosti nebo zesílení v místech náchylných k lomu
- Aditivní výroba začíná, jakmile je stanoven model, konstrukce dílu a parametry
- Následné opracování funkčních ploch frézováním
Výhody reverzního inženýrství ve spojení s aditivní výrobou jsou zcela zřejmé, vysvětluje Oliver Pöpl, Group Leader střediska Prototyping and Manufacturing Center: „Vysoká flexibilita se odráží v široké škále materiálů a designu optimalizovaném z hlediska topologie – lze cíleně začlenit vysoce kvalitní materiály.“
Velmi důležitou ekonomickou výhodou jsou navíc snížené náklady na skladování: aditivní výroba umožňuje flexibilní produkci jednotlivých dílů a malých sérií. Ačkoli klasické procesy, jako je odlévání, lze k výrobě jednotlivých dílů také použít, vysoké náklady na nástroje a dlouhá doba přípravy obvykle způsobují, že je to neekonomické, zejména u malých sérií.
Digitální archivace dílu namísto fyzického skladování umožňuje „návod“ kdykoli znovu použít – jedná se o digitální sklad náhradních dílů, který šetří náklady a zkracuje dodací lhůty.
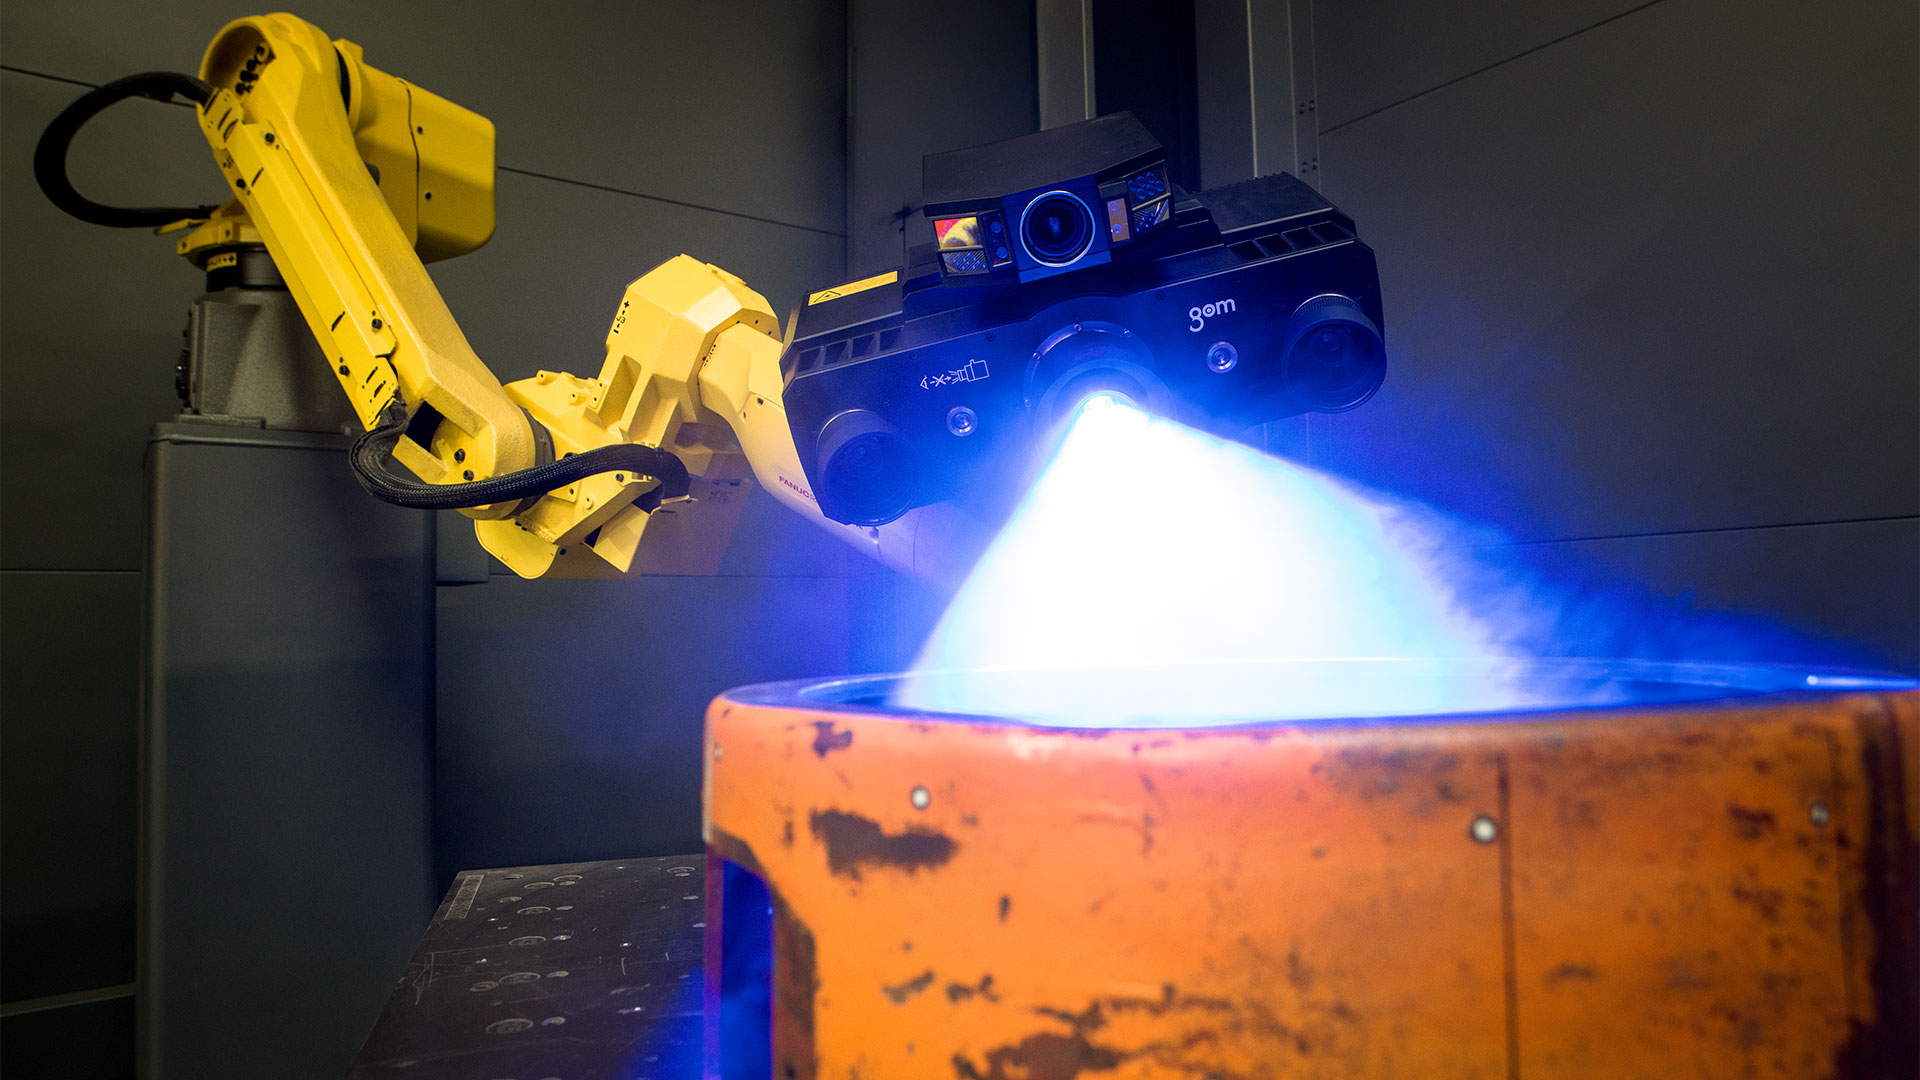
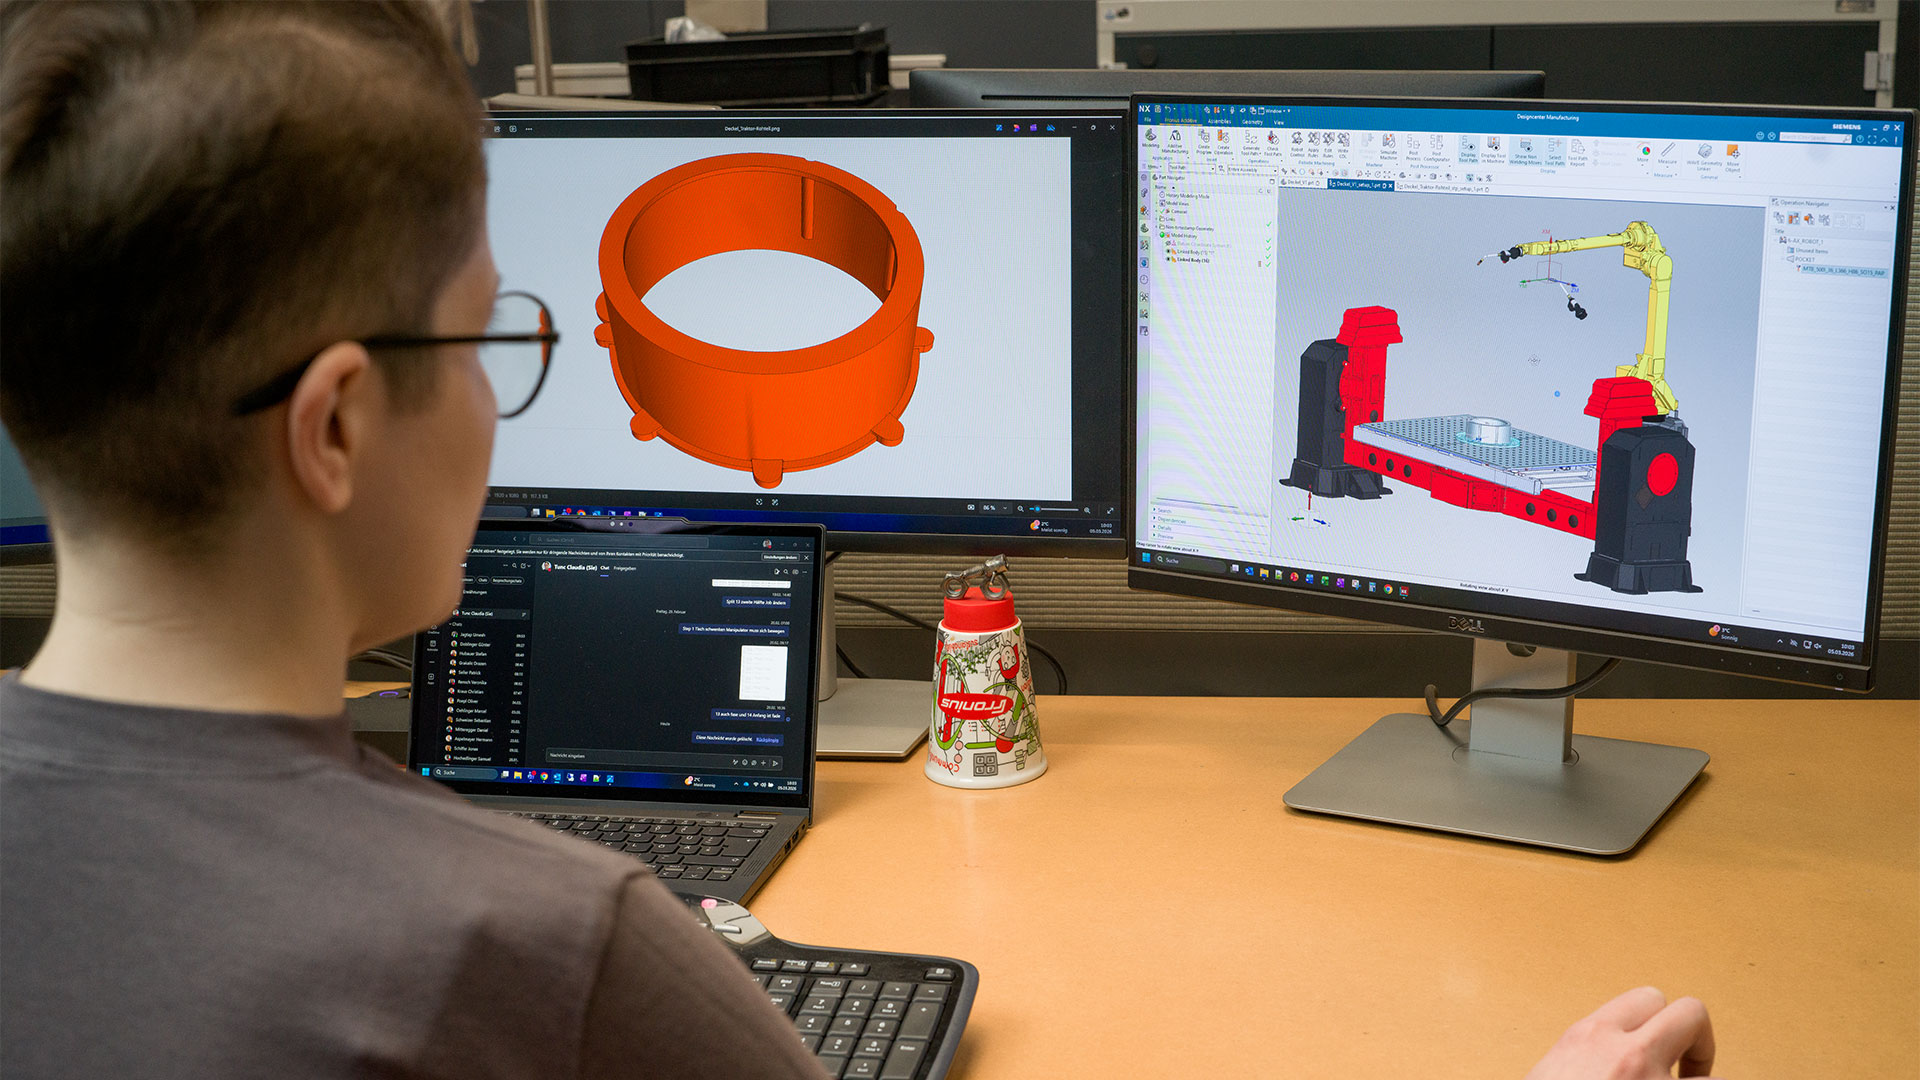
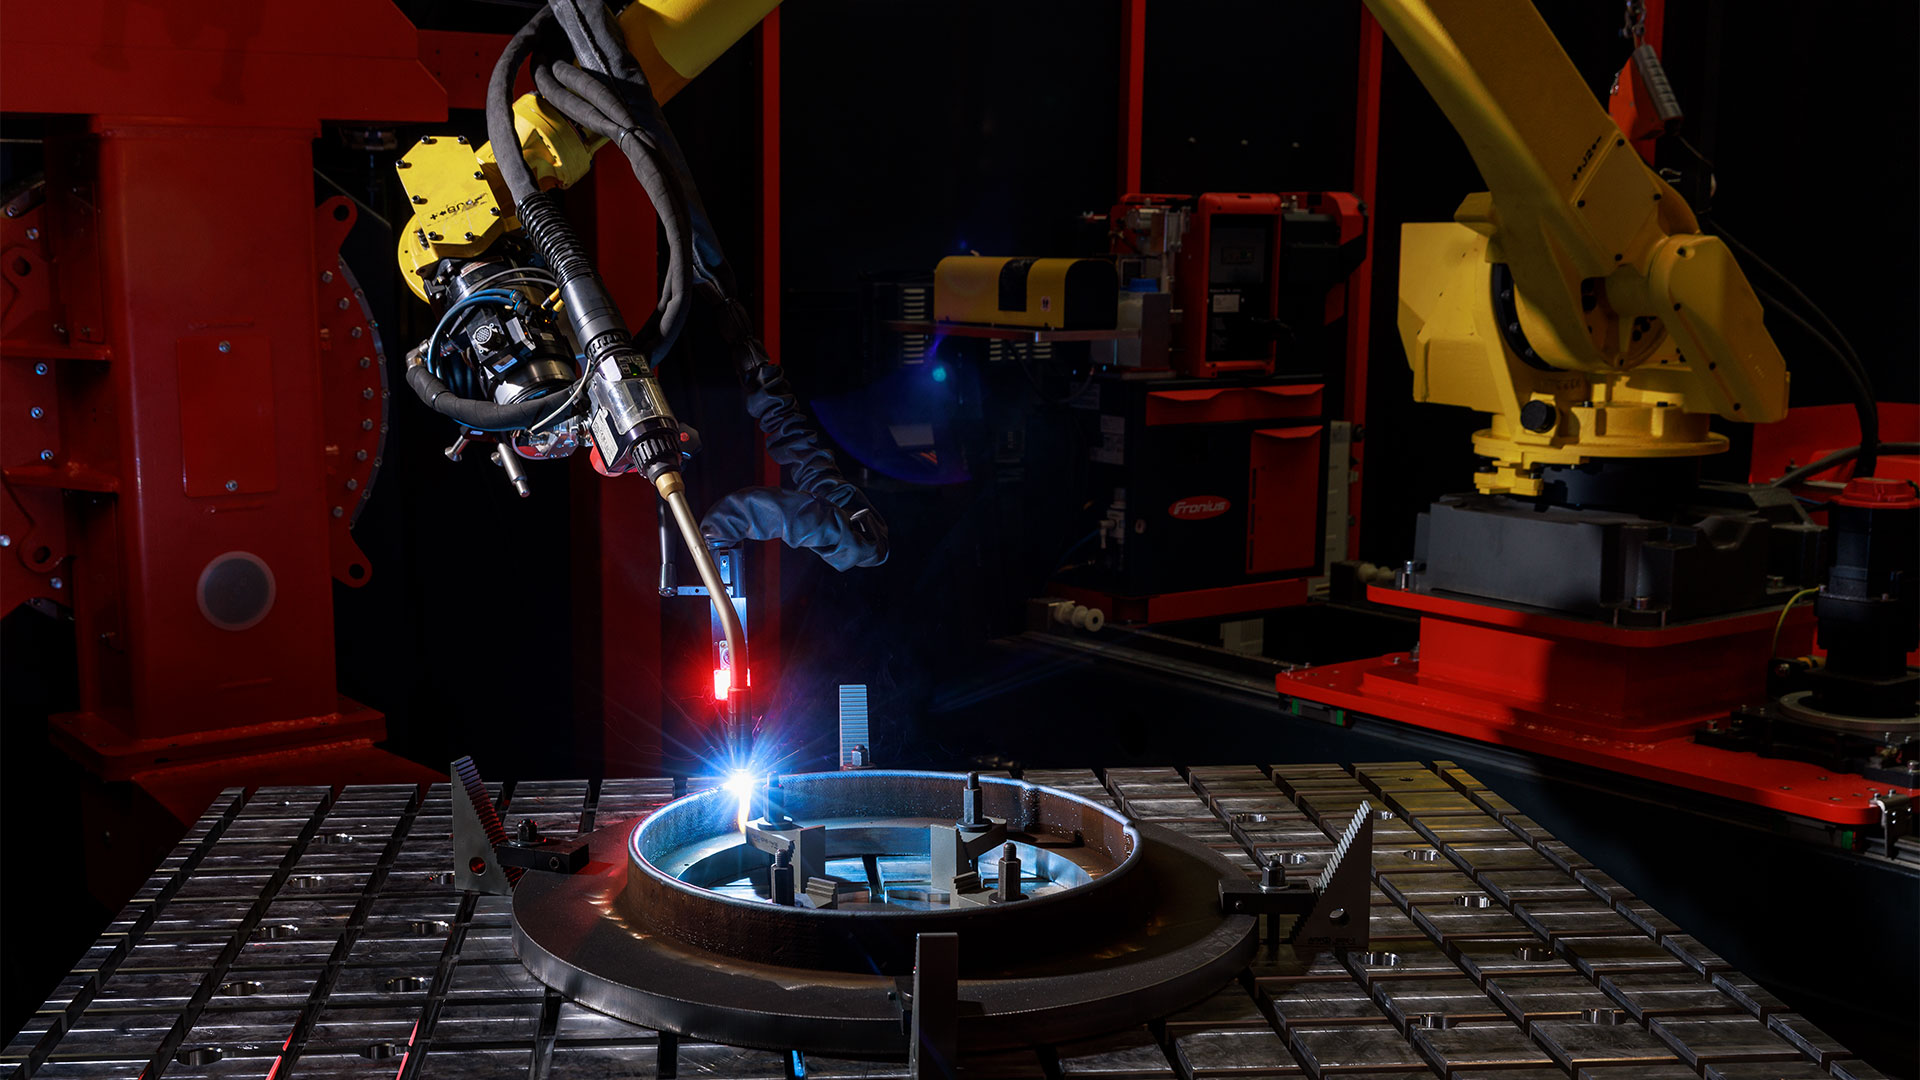
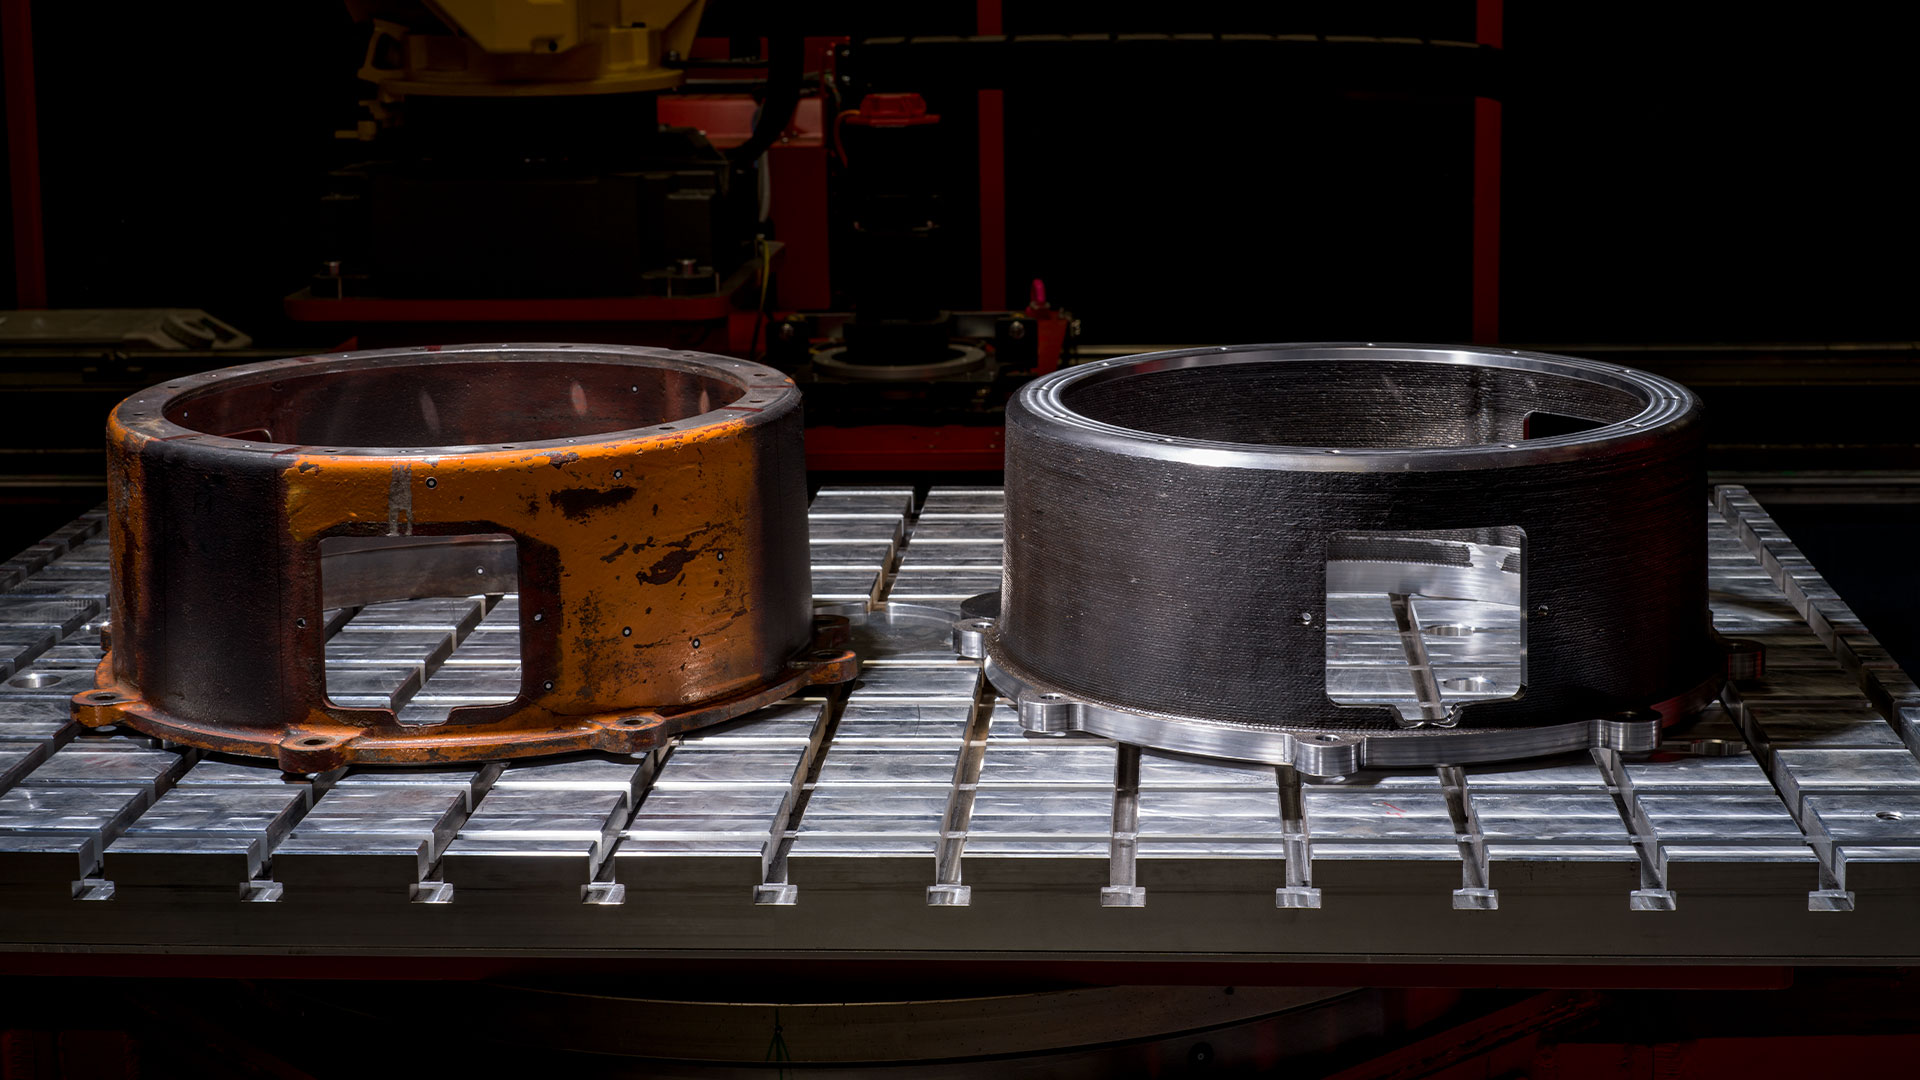
Reverzní inženýrství – od 3D skenování až po aditivní výrobu
Úprava dílů
Aditivní výroba se hodí zejména v případech, kdy se již existující díly cíleně upravují v oblastech vystavených mechanickému namáhání. Komponenty se tak přizpůsobují novým požadavkům, a to na úrovni, které by s konvenčními postupy často nebylo možné dosáhnout. Tento flexibilní proces umožňuje navrhovat díly přesně tak, jak to jejich požadavky skutečně vyžadují – konkrétním příkladem je referenční projekt uvedený níže.
Nová výroba
Při nové výrobě vznikají díly vrstvu po vrstvě zcela od základu. To umožňuje velkou konstrukční svobodu: geometrie s optimalizovanou topologií lze realizovat snadněji než klasickými postupy. Lze tak například snížit hmotnost, aniž by byla ohrožena stabilita. Typickým využitím jsou bionické struktury inspirované přírodou, například voštinové struktury, které se používají mimo jiné v leteckém a kosmickém průmyslu.
Proč je pro 3D tisk z kovů ideální technologie CMT
V oblasti 3D tisku kovových dílů se osvědčila zejména technologie Cold Metal Transfer (CMT). Následující přehled ukazuje, čím se CMT liší od postupů, jako je konvenční krátký oblouk, a proč je tak přesvědčivá.
Co je technologie Cold Metal Transfer (CMT)
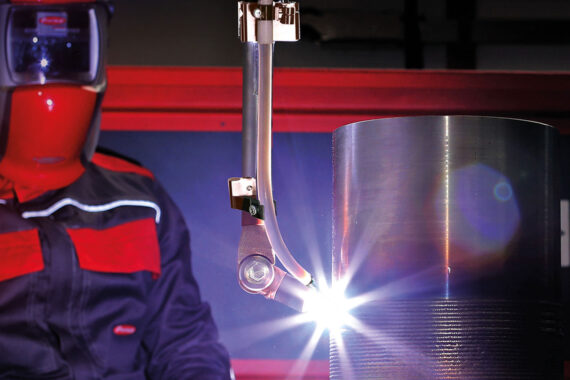
Abychom dosáhli požadované kvality, potřebujeme při aditivní výrobě mimořádně stabilní svařovací proces, jako je CMT. CMT je „chladný“ proces s krátkým obloukem, který se ve srovnání s jinými metodami vyznačuje vysokou rychlostí svařování a nízkým vnosem tepla.
Umožňuje to reverzní pohyb drátové elektrody, který cíleně řídí každé jednotlivé uvolnění kapky a umožňuje tak téměř bezrozstřikový přechod mezi materiály. Výrazně se tak snižuje počet chyb a oprav. V závislosti na charakteristice přídavného materiálu, ochranném plynu a průměru elektrody probíhá vratný pohyb drátu ve frekvenčním rozsahu 50 až 170 Hz.
CMT vs. konvenční krátký oblouk
U konvenčního procesu s krátkým obloukem, který se pro WAAM příliš nehodí, se drát pohybuje ke svařenci plynule. Jakmile se roztavený konec drátu dotkne tavné lázně, dojde ke zkratu. Velká část roztaveného svařovacího drátu vteče do tavné lázně – dojde k uvolnění kapky. Ve fázi zkratu se svařovací napětí blíží nule, zatímco proud prudce stoupá. Zkrat se přeruší a oblouk se znovu zapálí. U CMT probíhá uvolnění kapky a opětovné zapálení oblouku kontrolovanějším způsobem a s menším vnosem energie.
Právě to představuje pro aditivní výrobu rozhodující rozdíl: Vnos tepla vznikající při svařování CMT je až o 33 % nižší než u konvenčního krátkého oblouku. To je výhodné zejména při cyklickém navařování svarových housenek, protože tento proces obecně způsobuje vysoký vnos tepla. Je-li teplota dílu příliš vysoká, zhoršuje to vlastnosti materiálu, takže by bylo nutné svařovací proces přerušit až do ochlazení svarových vrstev.
„Právě zde se projevují silné stránky technologie CMT: Díky výrazně sníženému vnosu tepla a mimořádně stabilnímu oblouku lze svarové vrstvy nanášet reprodukovatelně a zkrátit ochlazovací doby, aniž by se do dílu zbytečně vnášelo teplo. Díky tomu je CMT pro řadu využití WAAM jednou z nejúčinnějších a procesně nejspolehlivějších technologií,“ vysvětluje Manuel Stinglmayr. Kromě toho není při použití technologie CMT kolísání vzdálenosti kontaktních trubice nijak kritické a oblouk zůstává stabilní.
CMT Additive Pro: konzistentní vrstvení v 3D tisku kovů
Funkce CMT Additive Pro, které společnost Fronius vyvinula speciálně pro aditivní výrobu, umožňují například cílené řízení příkonu a tím i výšky a šířky svarového spoje.
- Korekce výkonu: Umožňuje přesné přizpůsobení elektrického výkonu příslušné fázi procesu – vytváření vrstev a vnos tepla – beze změny odtavného výkonu.
- Stabilizátor depozice: Zajišťuje, že rychlost tavení zůstává konstantní bez ohledu na kolísání stickoutu, aniž by došlo ke ztrátě charakteristické stability CMT.
- Pulzní HotStart: Při opětovném zahájení svařování, např. po výměně cívky s drátem, se v pulzním oblouku dosáhne takového průvaru, aby výška vrstvy zůstala konstantní a nedocházelo k neprovaření nebo k převýšení svaru.
- Měření CTWD: Poskytuje uživatelům v reálném čase zpětnou vazbu o přesné poloze dílu a umožňuje v případě odchylek od plánované polohy provést příslušné korekce.
Tyto funkce společně zajišťují rovnoměrné a předvídatelné vrstvení po celé výšce dílu a snižují množství zmetků a nutnost dodatečných úprav v procesu aditivní výroby.
Co je technologie WAAM a jak šetří materiál i náklady
Pokud porovnáme 3D tisk z kovů s obráběcími procesy, jako je frézování, je zřejmé, že technologie WAAM (Wire Arc Additive Manufacturing) výrazně více šetří zdroje. Při alternativních výrobních metodách vzniká velké množství materiálového odpadu, protože požadované díly se frézují z často obrovských kovových bloků.
Zatímco při frézování určitých geometrií může dojít až k 80 % materiálovým ztrátám, u aditivní výroby pomocí technologie DED-Arc se tato hodnota často pohybuje pouze kolem 20 %. Tento podíl vzniká až v průběhu dodatečných úprav.
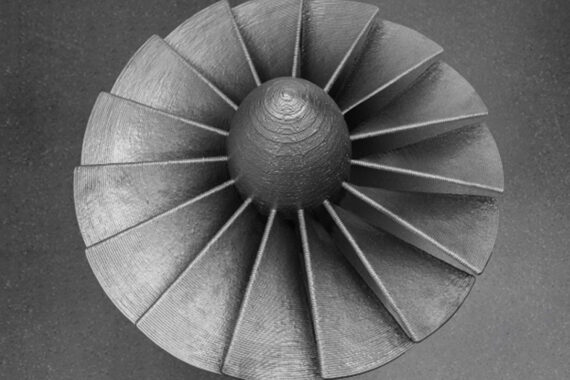
Zobrazená kovová vrtule byla vyrobena tímto postupem. Pokud by byla vyfrézována z jednoho bloku, měl by rozměry 60 x 90 x 90 cm a hmotnost kolem 4 t, zatímco hotový díl váží jen necelých 100 kg.
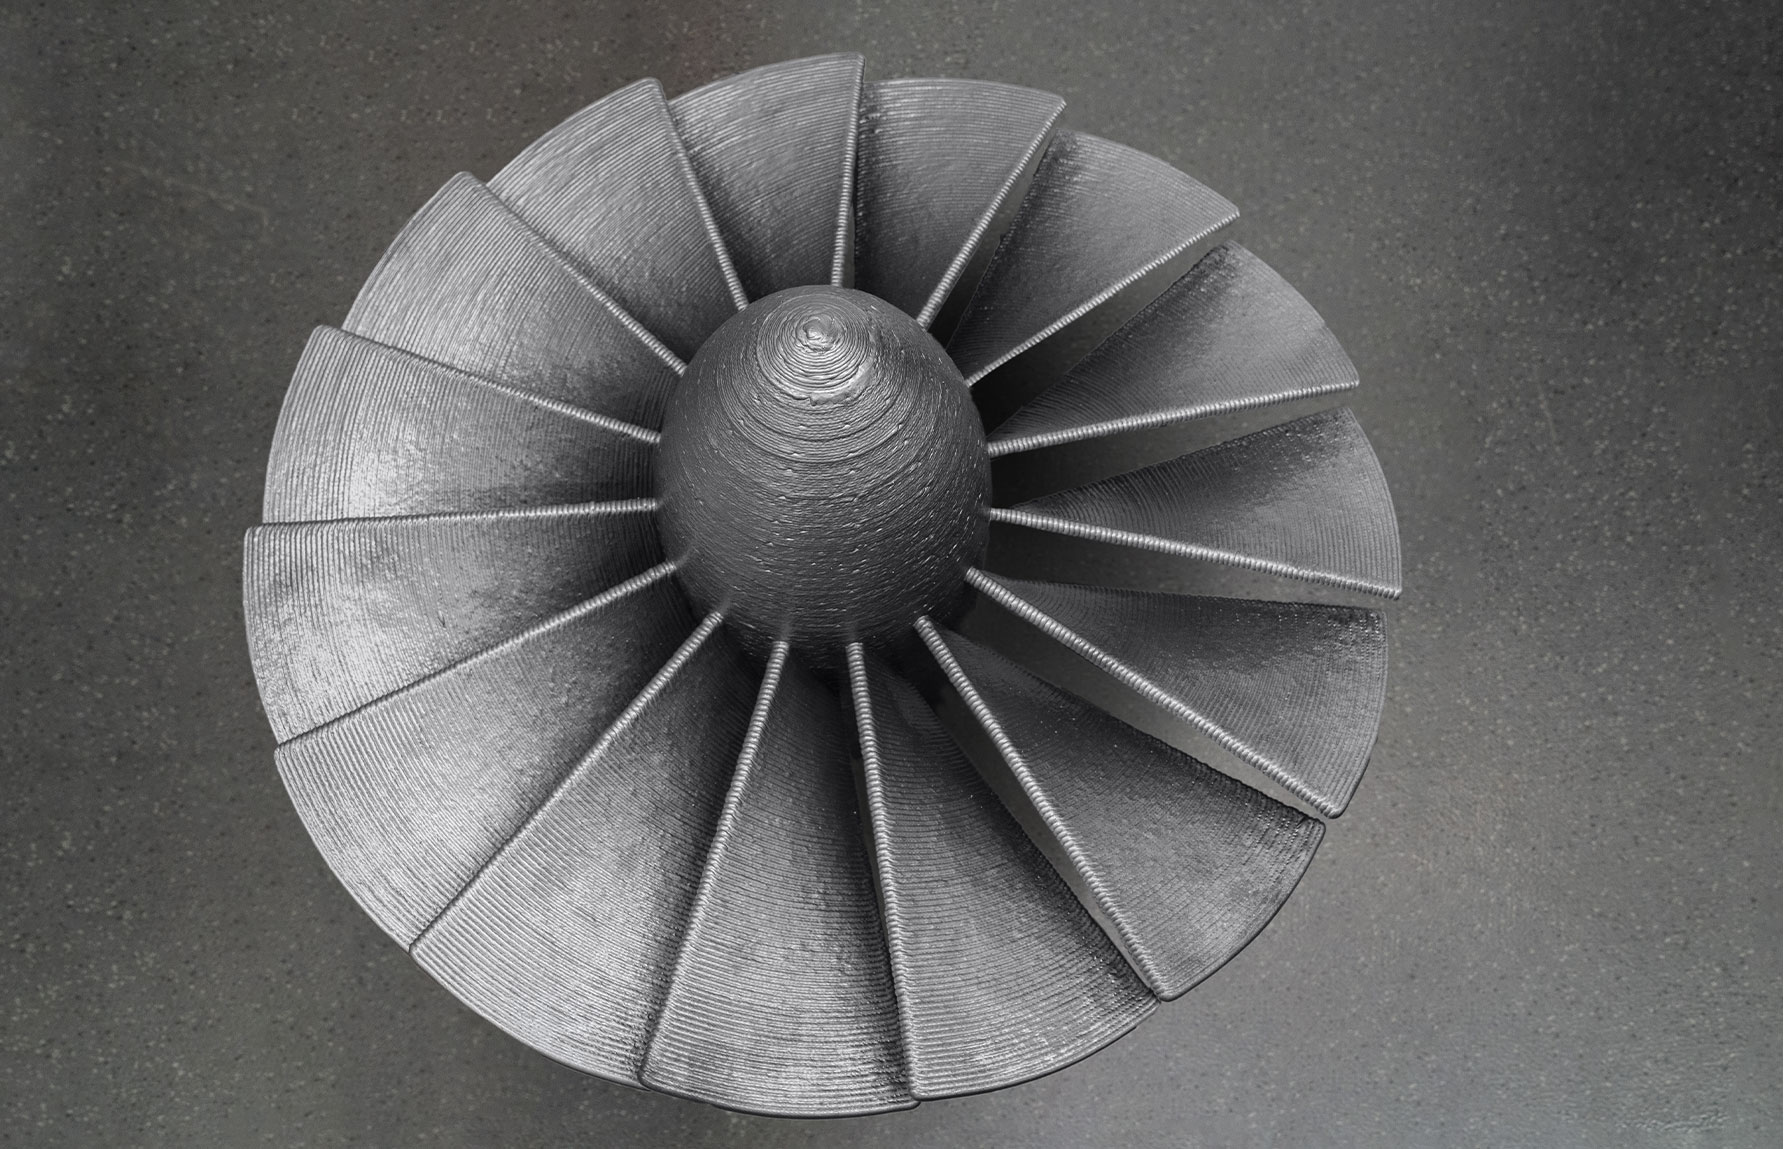
Další výhoda: 3D tisk kovových dílů umožňuje decentralizovanou výrobu nezávislou na místě, bez nutnosti nákladných výrobních linek. Aditivní výroba se používá tam, kde je třeba snížit hmotnost, množství materiálu a náklady.
„Největší přednost technologie WAAM spočívá v situacích, kdy vysoké materiálové ztráty, dlouhé dodací lhůty nebo složité geometrie způsobují, že konvenční výrobní postupy jsou z ekonomického hlediska nepříliš atraktivní. Místo toho, abychom odstraňovali několik tun materiálu obráběním, vyrábíme díly téměř ve finální podobě,“ vysvětluje Manuel Stinglmayr, odborný specialista pro New Business Development Welding ve společnosti Fronius International GmbH.
Prototypové a výrobní centrum Fronius: komplexní služby pro aditivní výrobu
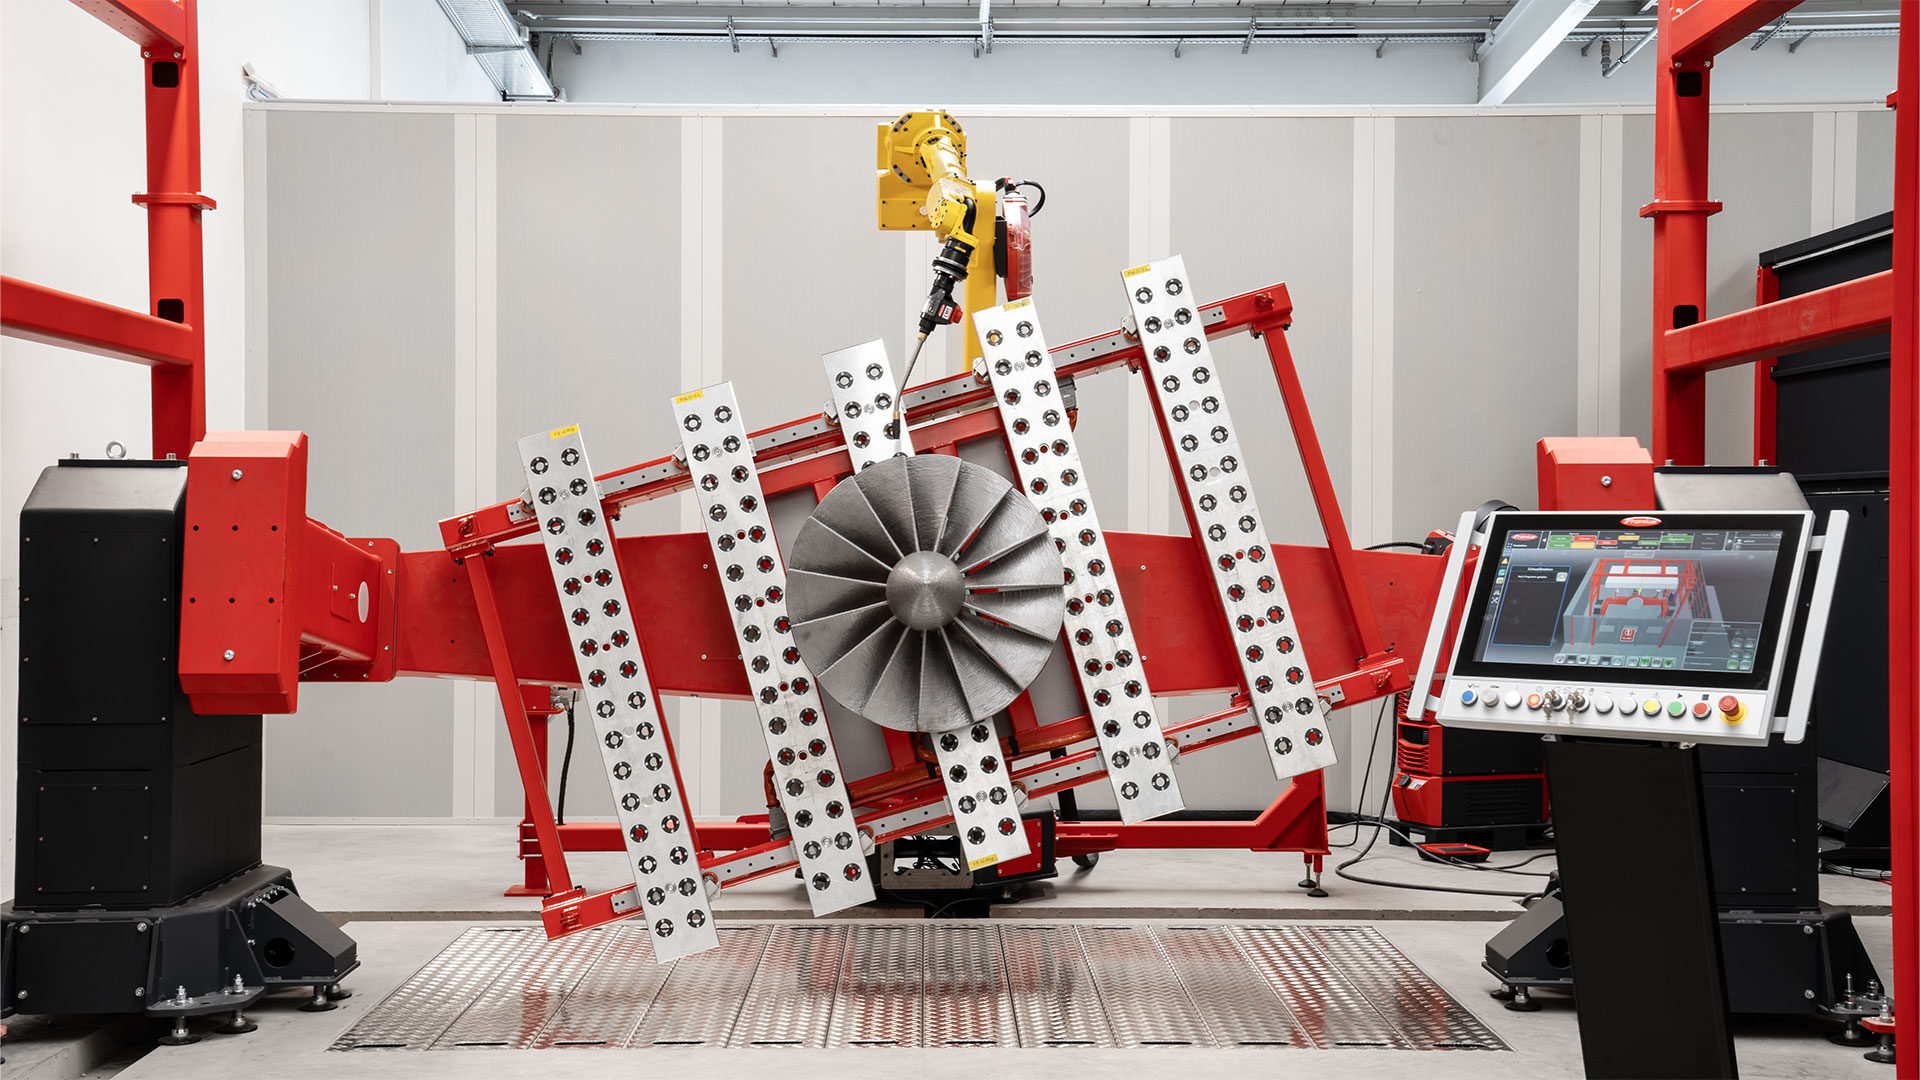
Prototypové a výrobní centrum v rakouském Welsu nabízí na ploše přibližně 900 m² širokou škálu služeb i robotické systémy s pokročilou svařovací, senzorovou a měřicí technologií. Služby zahrnují studie proveditelnosti, řešení na míru pro individuální požadavky zákazníků, optimalizaci procesů a výrobu prototypů, to vše v součinnosti s našimi zadavateli a za přísného zachování důvěrnosti. Rozhodující výhoda technologie WAAM: Návrhy lze vyrábět a testovat přímo na základě 3D modelu, aniž by bylo nutné složité a časově náročné vytváření forem a zařízení. Problémy s návrhem jsou včas odhaleny a odstraněny.
Cílem je co nejvíce zkrátit dobu od vývoje po uvedení výrobku na trh. Kromě toho je možný i hladký přechod k robotizovanému 3D tisku kovových dílů pro předsériovou výrobu. Naši zákazníci navíc získávají fundovaná doporučení ohledně svařovacího procesu, hospodárnosti, kvality a výroby.
Kvalifikace vzorků aditivní výroby na základě nového standardu
To, že aditivní výroba splňuje i ty nejvyšší požadavky na bezpečnost a kvalitu, dokazuje referenční projekt z praxe: Společně s firmou Linde Engineering, výrobcem drátu Migal.co a organizací TÜV Süd Deutschland jsme provedli kvalifikaci vzorku aditivně vyrobené tlakové nádoby.
Pro tlakovou nádobu byla zvolena přirozeně tvrdá tvářená slitina hliníku, která je díky své vynikající odolnosti při nízkých teplotách až do -273 °C obzvláště vhodná pro konstrukci potrubních systémů.
Součástí projektu byla také certifikace CE podle evropského návrhu normy preEN 13445-14 pro aditivní výrobu kovových tlakových zařízení. V tomto návrhu normy byl zohledněn celý hodnotový řetězec aditivní výroby včetně všech nezbytných detailů týkajících se monitorování. Celý procesní řetězec byl zkontrolován a zdokumentován, od návrhu přes konstrukci, plánování a vlastní výrobu, monitorování procesu až po závěrečnou tlakovou zkoušku. Podrobné informace o kvalifikaci vzorků nabízí toto video:
Fronius Additive Cell – řešení pro agilní aditivní výrobu
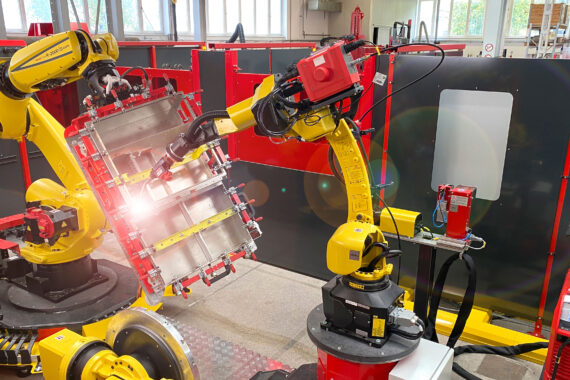
Klasické výrobní technologie často vyžadují náročnou výrobu forem a nástrojů spojenou s dlouhými dodacími lhůtami a vysokými pořizovacími náklady. „Fronius Additive Cell představuje dokonale sladěný komplexní systém pro aditivní výrobu. Kombinace osvědčené svařovací technologie, inteligentního řízení a přesně nakombinovaných systémových komponent umožňuje stabilní výrobní proces,“ vysvětluje Anna Dieplinger, Key Product Manager Automation Solutions ve společnosti Fronius International GmbH.
O hladký průběh se stará osvědčená technologie Fronius CMT ve spojení s CMT Additive Pro a multiprocesním přístrojem iWave 500i AC/DC, zatímco centrální řídicí jednotka Polaris koordinuje všechny systémové komponenty.
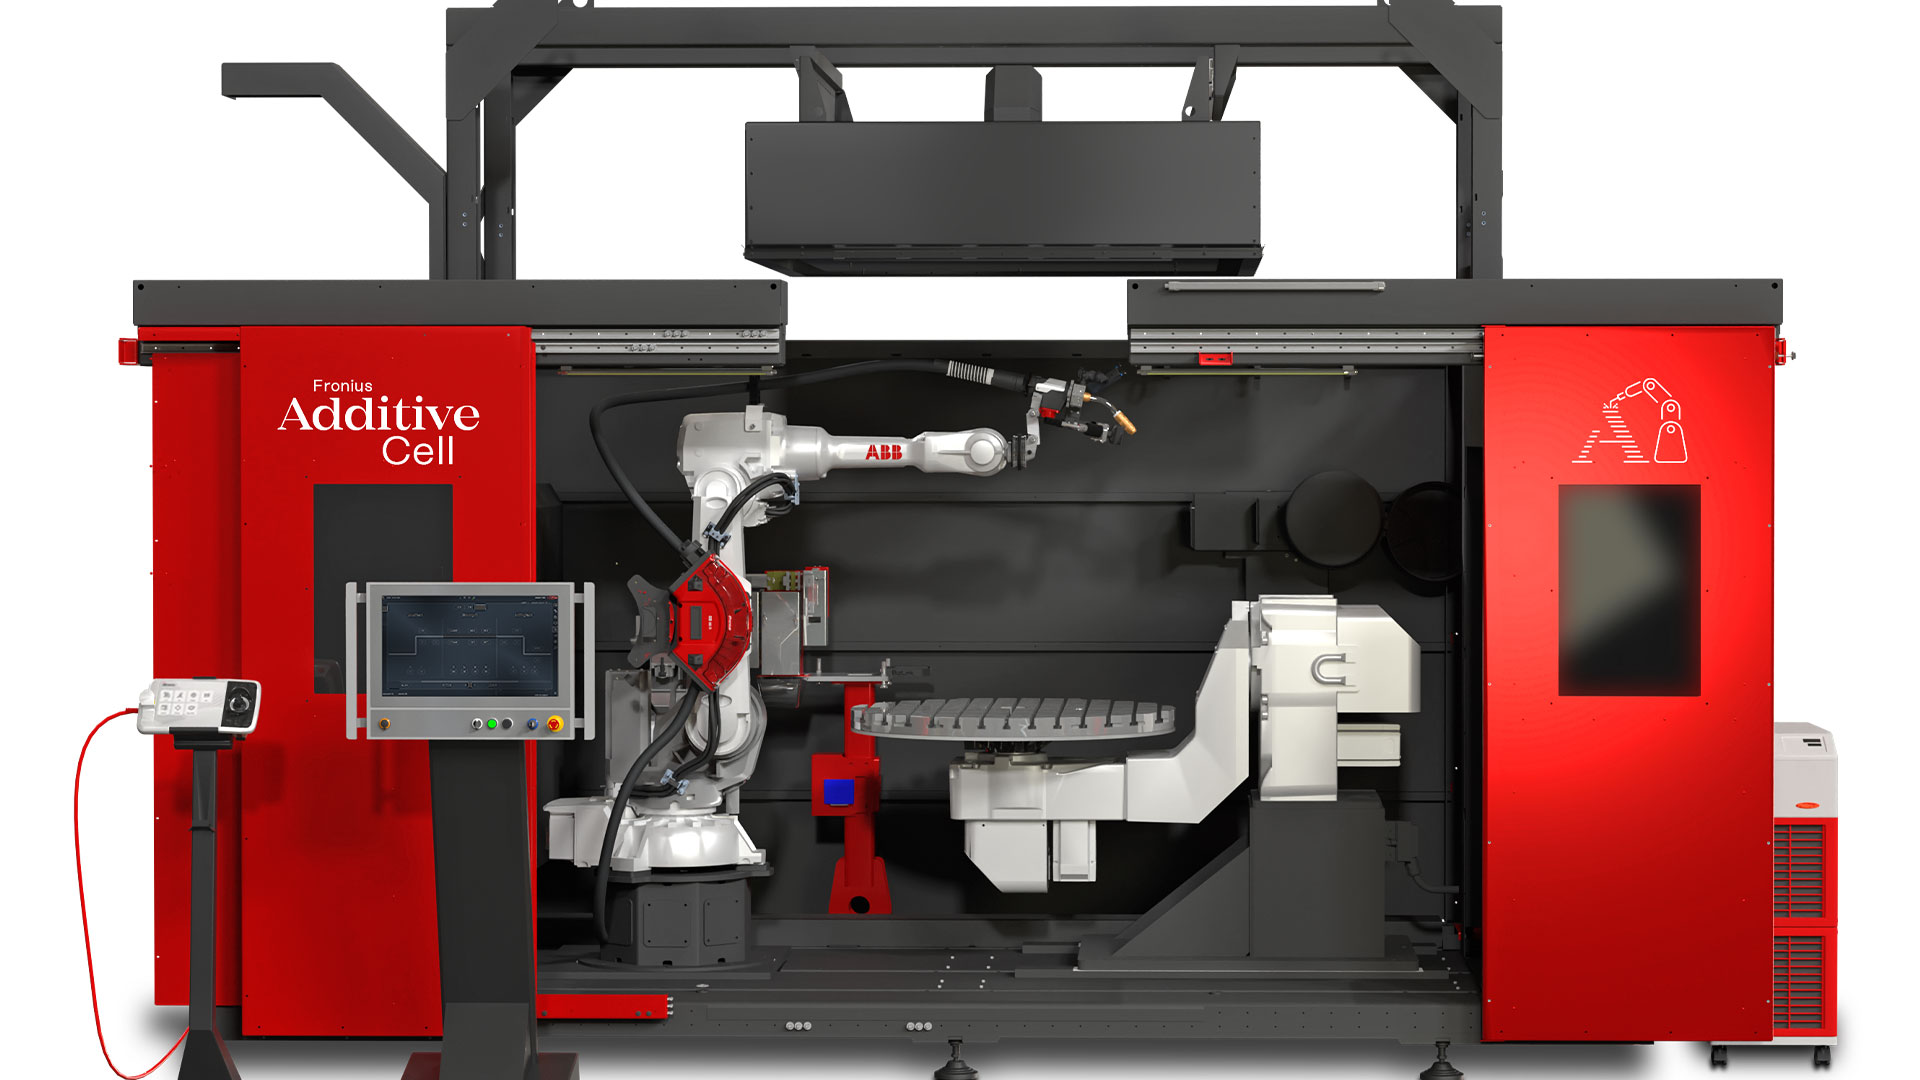
Softwarový balíček Vectris umožňuje jednoduché, stabilní a procesně spolehlivé aditivní postupy svařování již během fáze plánování. Vectris byl vyvinut speciálně pro aditivní výrobu a skládá se ze sady MTSK (Machine Tool Service Kit) a postprocesoru. Převádí digitální návrh dílu na postupy svařování a rozpoznává různé oblasti dílu. Příslušné parametry svařování přebírá přímo svařovací robot.
Bezpečnost procesů dále zvyšuje kamerový systém ArcView3. Ten synchronně s procesem natáčí výrobu dílu a umožňuje nepřetržité monitorování procesu a oblouku v řádu milisekund z bezpečné vzdálenosti. Ať už v stísněných výrobních prostorech nebo při spontánní změně místa použití: Řešení Fronius Additive Cell je koncipováno jako mobilní zařízení a díky své přenosné konstrukci se dá snadno přemístit pomocí jeřábu nebo vysokozdvižného vozíku.
Proč je aditivní výroba výhodnější než klasické svařování
Aditivní výroba ve srovnání s klasickými postupy, jako je frézování nebo odlévání, výrazně snižuje spotřebu materiálu, hmotnost a náklady, a to v široké škále způsobů využití, od oprav jednotlivých dílů přes reverzní inženýrství a úpravy dílů až po kompletní výrobu nových dílů.
Často kladené otázky týkající se aditivní výroby
Jaké jsou výhody a nevýhody aditivní výroby (zejména technologie DED-Arc)?
Výhody:
- Výrazně nižší spotřeba materiálu než při frézování nebo odlévání
- Nejsou potřeba žádné nástroje ani licí formy – hospodárné i při malém počtu kusů
- Možnost realizace složitých, topologicky optimalizovaných geometrií
- Krátké dodací lhůty při opravách, reverzním inženýrství nebo výrobě prototypů
- Snížení hmotnosti dílu při zachování stejné stability
Nevýhody:
- Při velmi vysokém počtu sériově vyráběných kusů méně hospodárné než klasické postupy
- Vysoké nároky na procesní know-how a speciálně vyškolení specialisté
- Nutnost řízení tepla: příliš vysoké teploty dílů vyžadují přestávky na ochlazení
Technologie WAAM se již dnes využívá v celé řadě odvětví – od leteckého a kosmického průmyslu, ropného a plynárenského průmyslu přes výrobu tlakových nádob a železničních vozidel až po zbrojní průmysl, obranné technologie a automobilový průmysl.
Jaká je budoucnost aditivní výroby v rámci Průmyslu 4.0?
Zvyšuje flexibilitu a tím i konkurenceschopnost mnoha společností. Kromě toho posiluje jejich odolnost: v krizových dobách jsou společnosti méně závislé na globálních dodavatelských řetězcích a díky tomu mohou rychleji reagovat. 3D tisk z kovů má obrovský potenciál, ale je to stále velmi složitý proces, který vyžaduje mnoho zkušeností a procesního know-how. S rostoucí automatizací a řízením procesů podporovaným umělou inteligencí by se to v budoucnu mělo změnit: první pokusy ukazují, že je možné snížit složitost a zvýšit reprodukovatelnost – což je krok, který by mohl v dlouhodobém horizontu zpřístupnit technologii WAAM i menším společnostem.