Poren, Risse, Einbrandkerben: Was im ersten Moment nach Schönheitsfehlern klingt, ist bei Schweißnähten weit mehr als eine Frage der Optik. Denn Schweißnahtfehler können die Nahtqualität beeinträchtigen und im schlimmsten Fall zu Bauteilversagen führen. Manche Mängel sind sofort sichtbar, andere bleiben lange unentdeckt. Wir zeigen Ihnen die 10 häufigsten Fehler aus der Praxis sowie konkrete Expertentipps, mit denen Sie sie zuverlässig vermeiden können.
Was ist ein Schweißnahtfehler?
Ein Schweißnahtfehler ist eine Unregelmäßigkeit in oder an der Schweißnaht, die die zulässigen Grenzwerte überschreitet und die Funktion des Bauteils beeinträchtigen kann.
Wichtig ist die Unterscheidung zwischen einer Schweißnahtunregelmäßigkeit – einer sogenannten Ungänze – und einem tatsächlichen Schweißnahtfehler: „Eine Ungänze beschreibt zunächst nur eine Abweichung von der gewünschten Nahtform, die noch innerhalb der zulässigen normativen Grenzwerte liegt. Erst wenn diese Grenzwerte überschritten werden, spricht man von einem Schweißnahtfehler, der behoben werden muss“, erklärt Günter Doblinger, Experte für Schweißnormen.
Nicht jeder Makel ist ein Fehler: Das sagen die Normen
Ob eine Ungänze als Schweißnahtfehler eingestuft wird, ist in Normen und Regelwerken festgelegt. Sie definieren, welche Abweichungen zulässig sind und ab wann eine Schweißnaht als fehlerhaft gilt. Für Stahl ist beispielsweise die EN ISO 5817 relevant, während für Aluminium die EN ISO 10042 gilt.
Ein Beispiel aus der Praxis: Nach Vorgaben der EN ISO 5817 kann bei einer 4 mm dicken Stahlverbindung eine Einbrandkerbe von 0,2 mm Tiefe noch zulässig sein. Beträgt sie jedoch 0,3 mm, wird die zulässige Grenze überschritten und die Unregelmäßigkeit als Schweißnahtfehler eingestuft. Oft entscheiden bereits wenige Zehntelmillimeter darüber, ob eine Schweißnaht den Anforderungen entspricht oder als fehlerhaft gilt.
Die 10 häufigsten Schweißnahtfehler im Überblick
| Fehler | Beschreibung | |
|---|---|---|
| Poren | 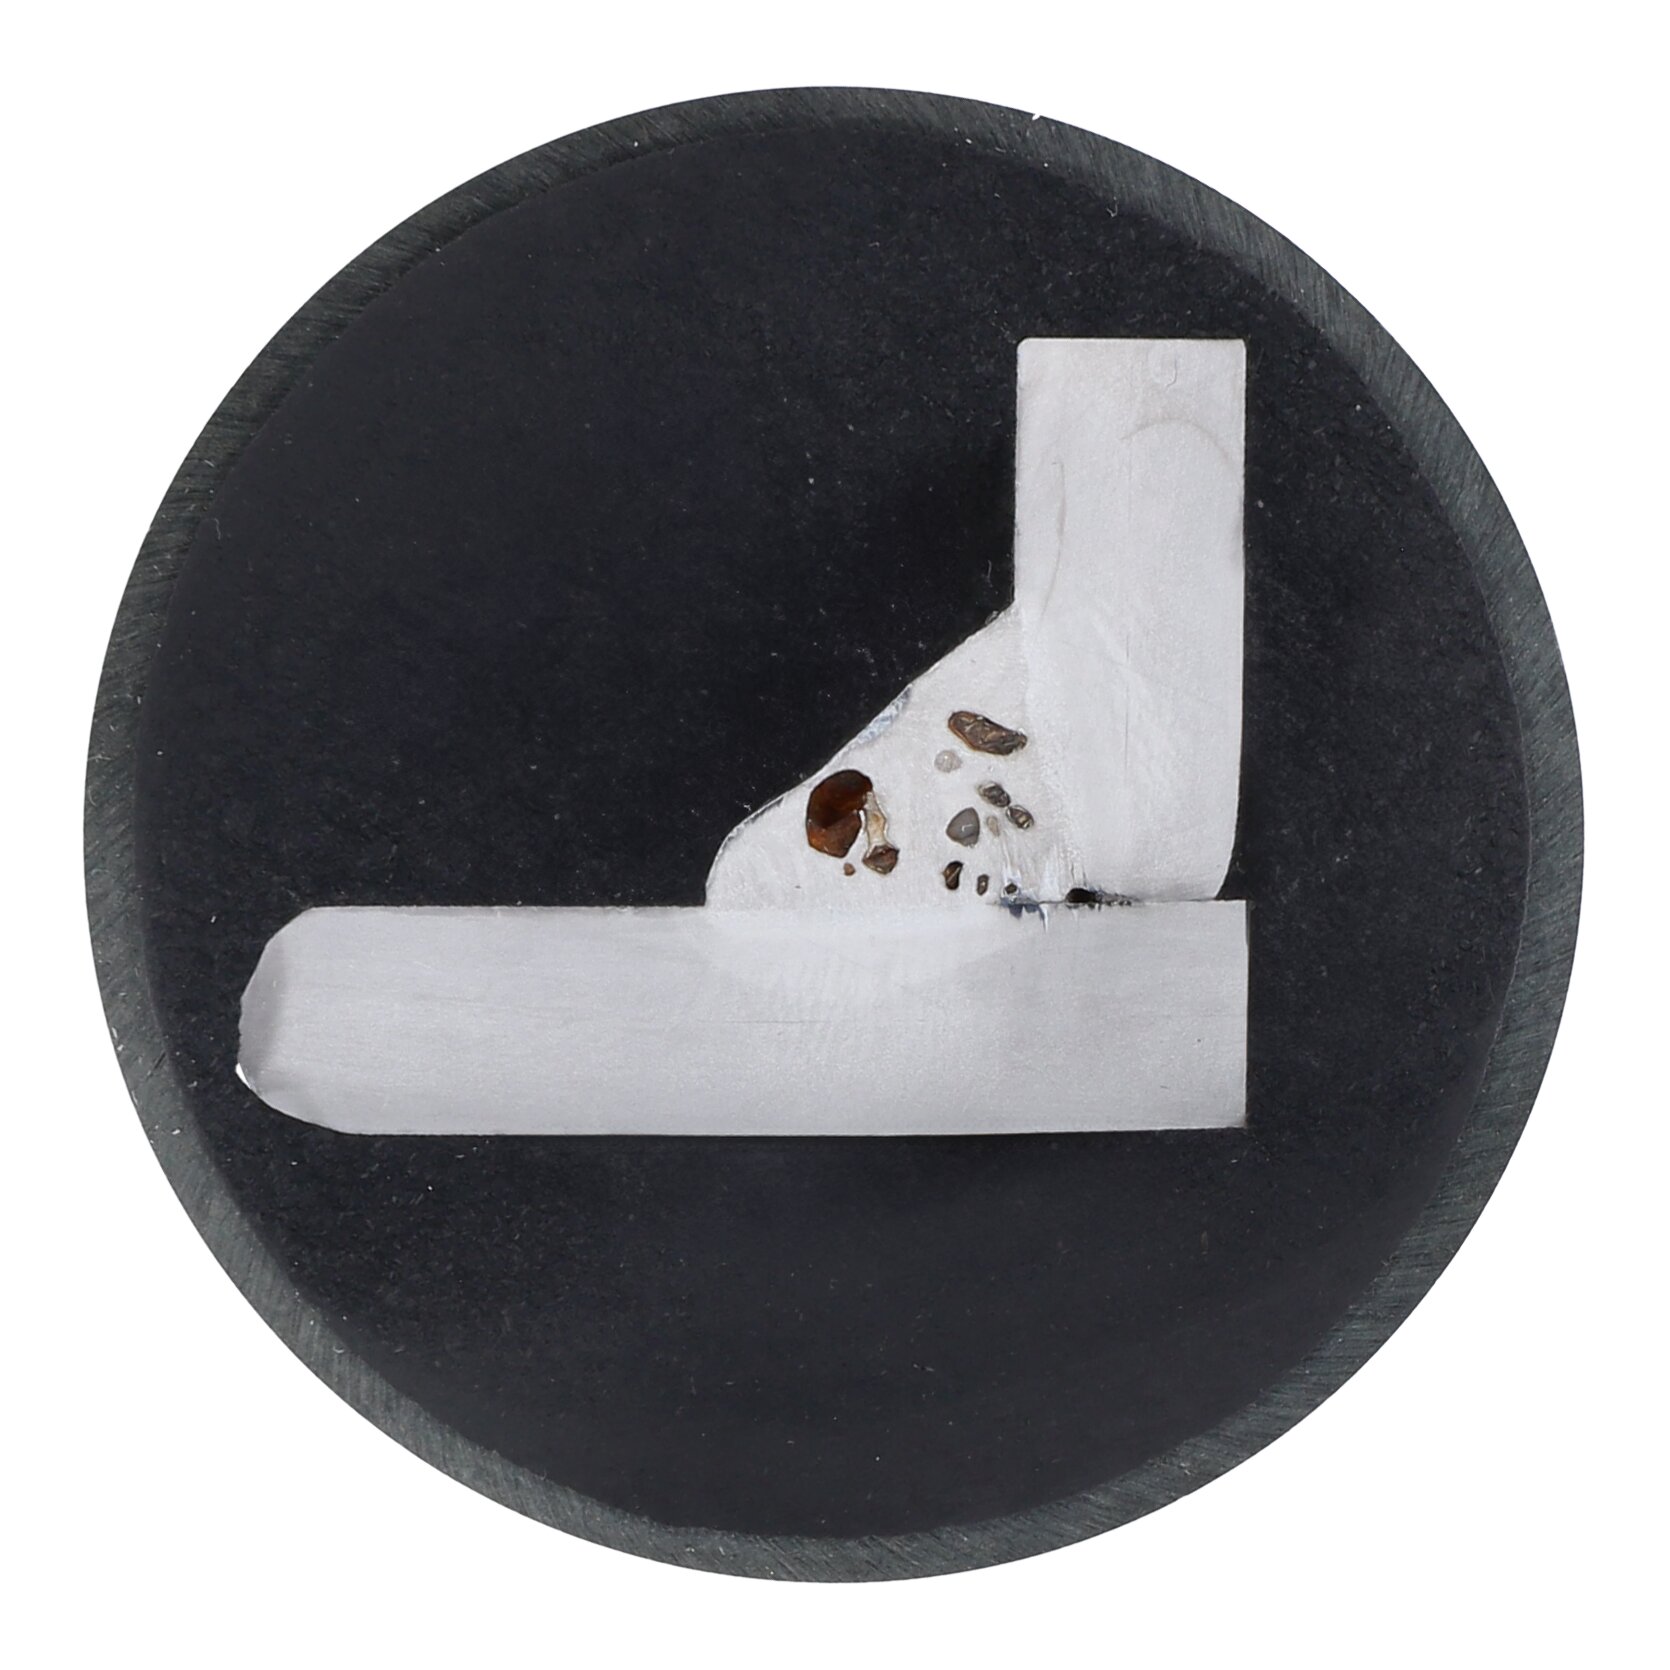 | Gaseinschlüsse in der Schweißnaht, die an der Oberfläche sichtbar oder im Inneren der Naht verborgen sind |
| Schlackeneinschlüsse | 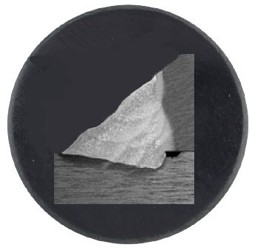 | Eingeschlossene Schlackereste in der Schweißnaht, die die Homogenität der Verbindung beeinträchtigen |
| Mangelnder Einbrand bzw. Bindefehler | 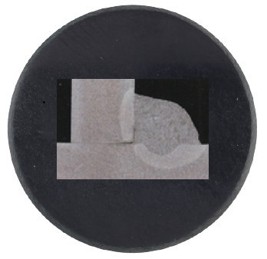 | Unvollständige Verschmelzung zwischen Schweißgut und Grundwerkstoff |
| Risse | 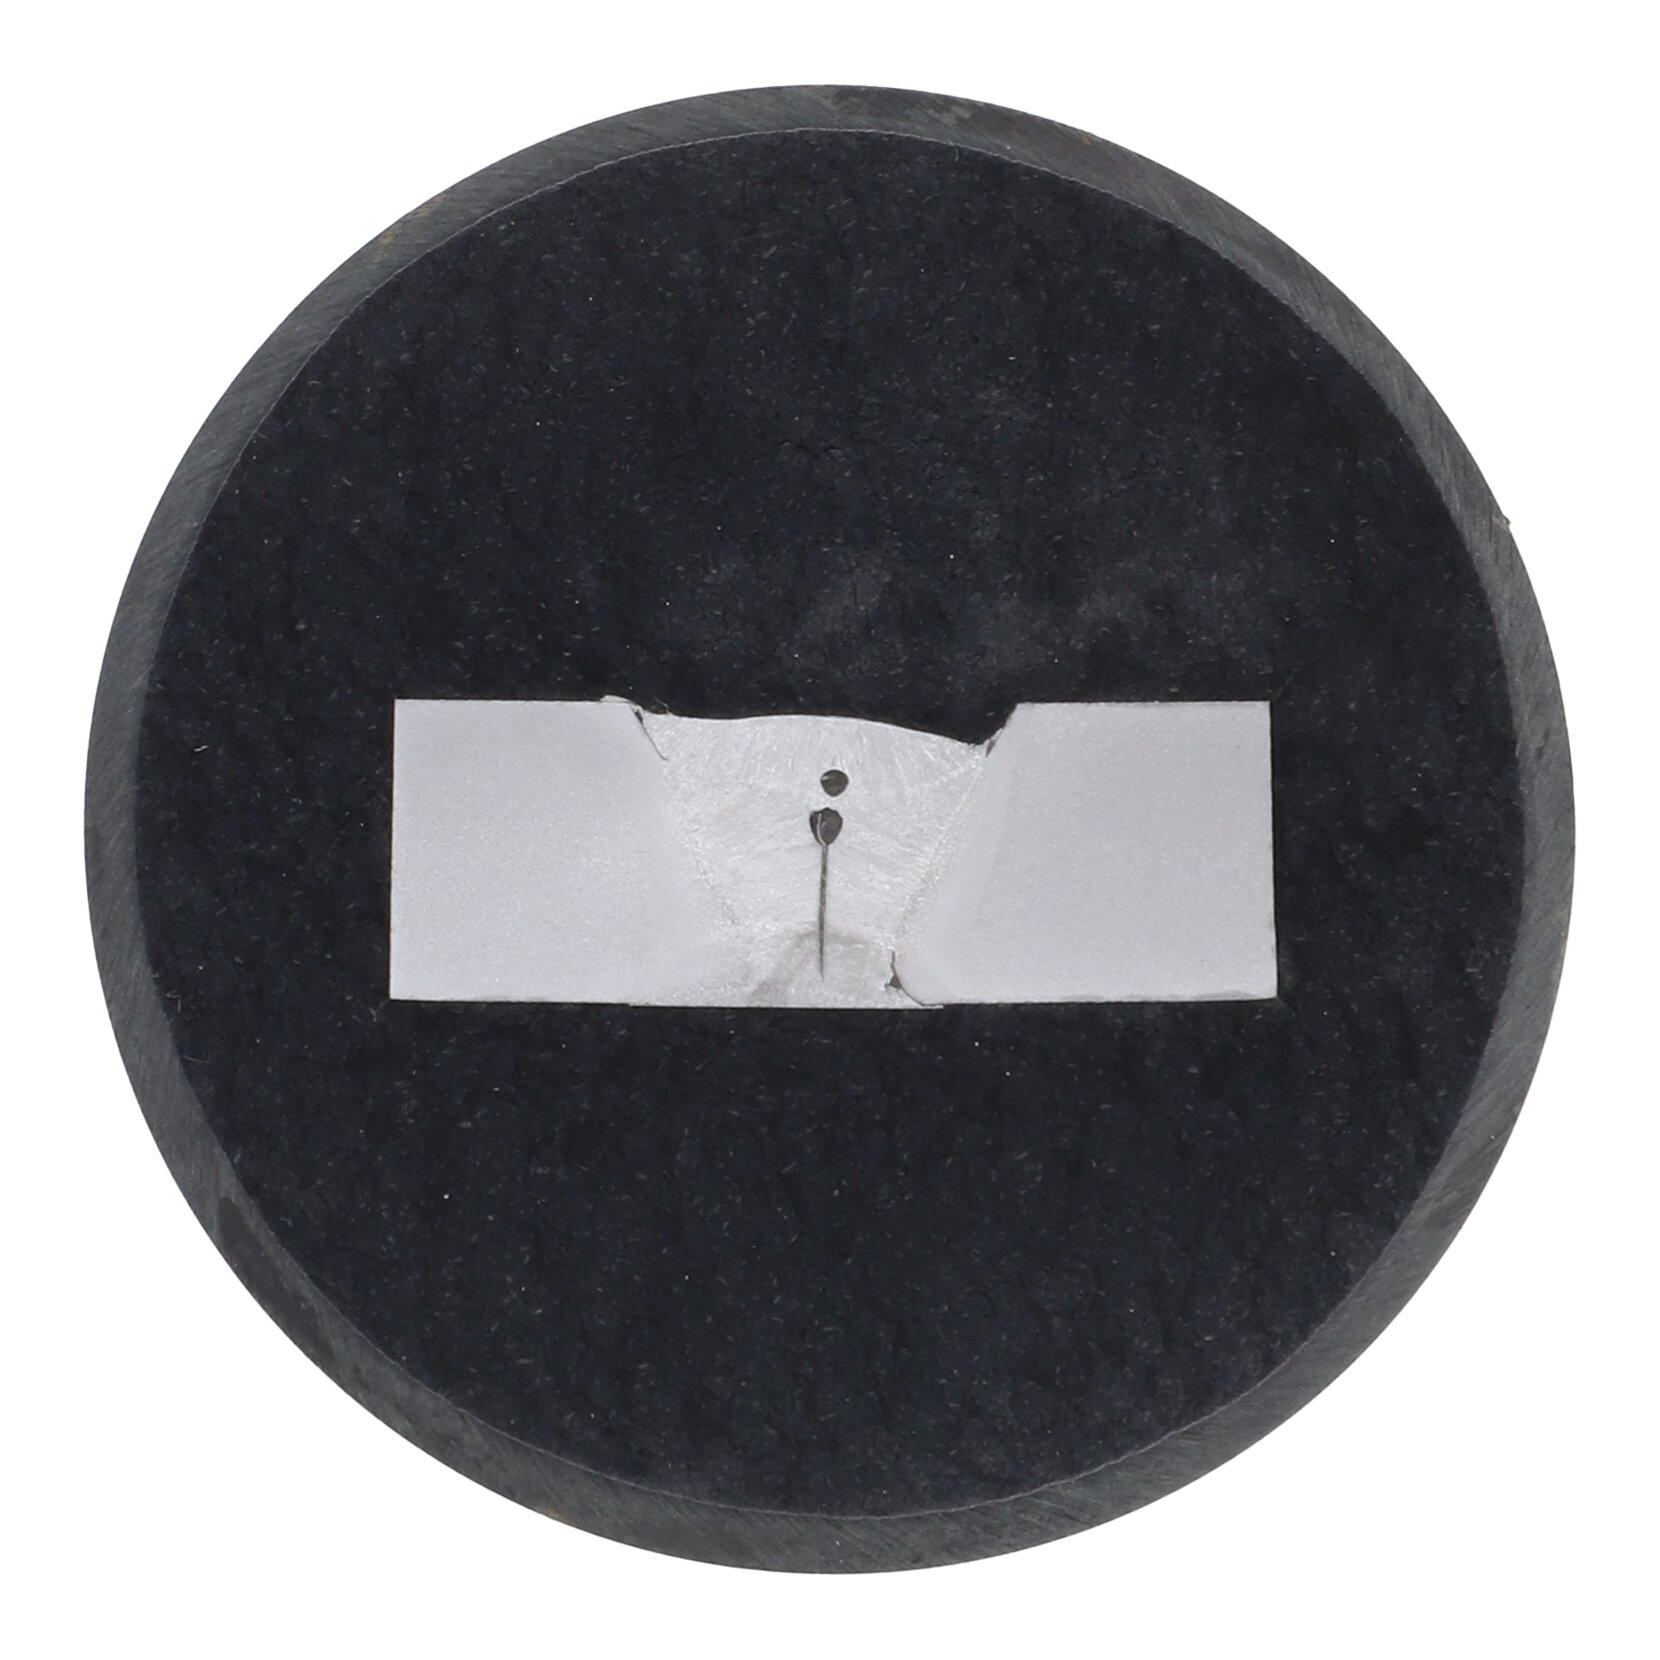 | Trennungen im Schweißgut, die die Tragfähigkeit und Sicherheit der Schweißverbindung beeinträchtigen |
| Einbrandkerben | 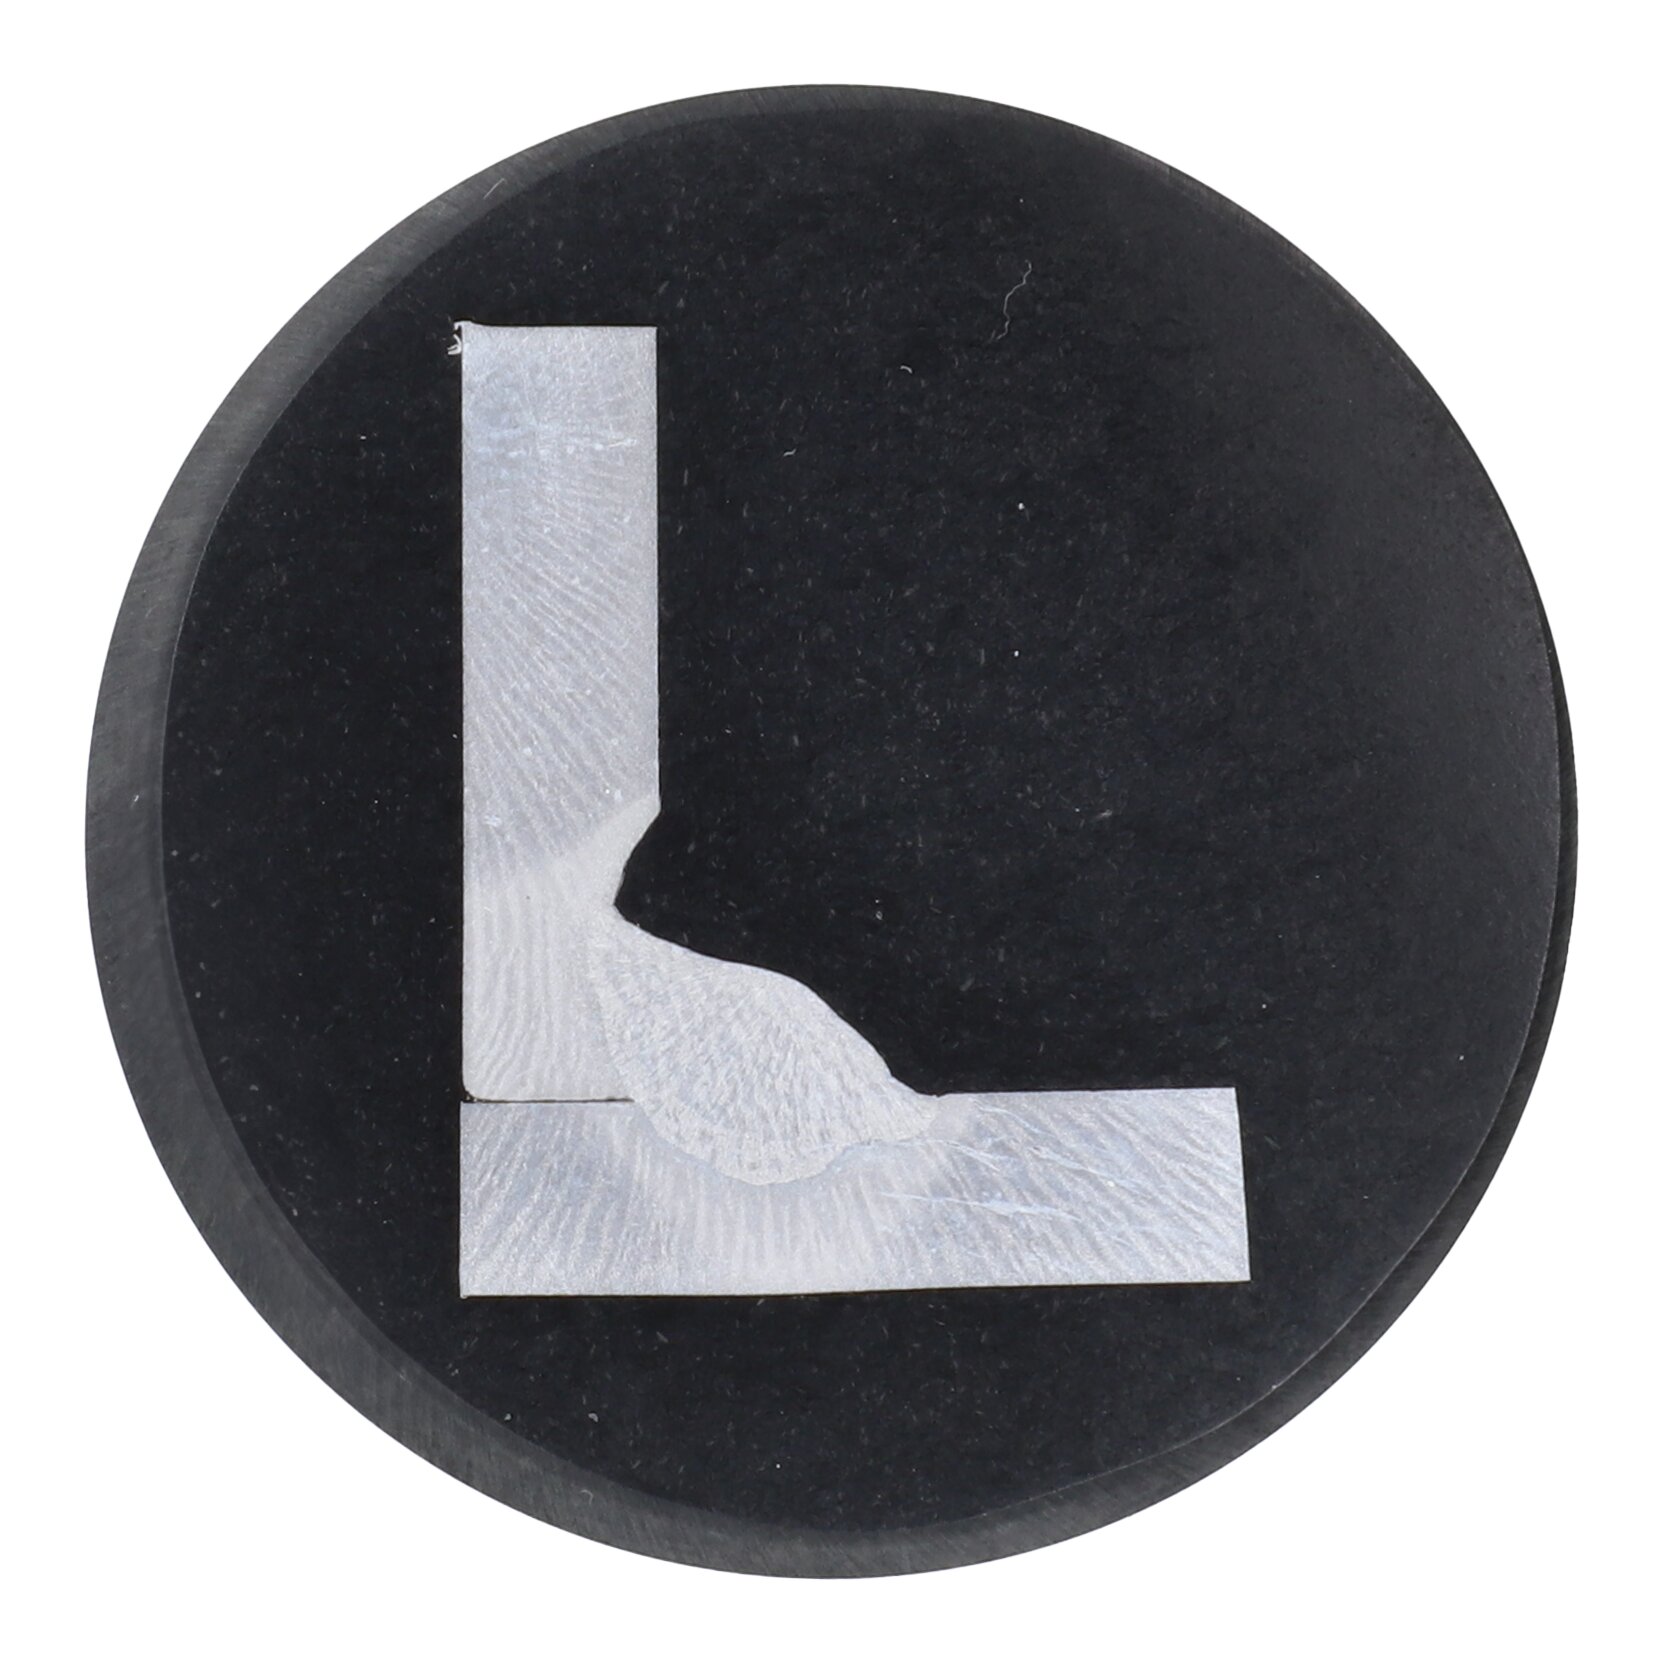 | Rillenförmige Vertiefungen am Übergang zwischen Schweißnaht und Grundwerkstoff sowie zwischen den einzelnen Schweißraupen |
| Übermäßiger Einbrand | 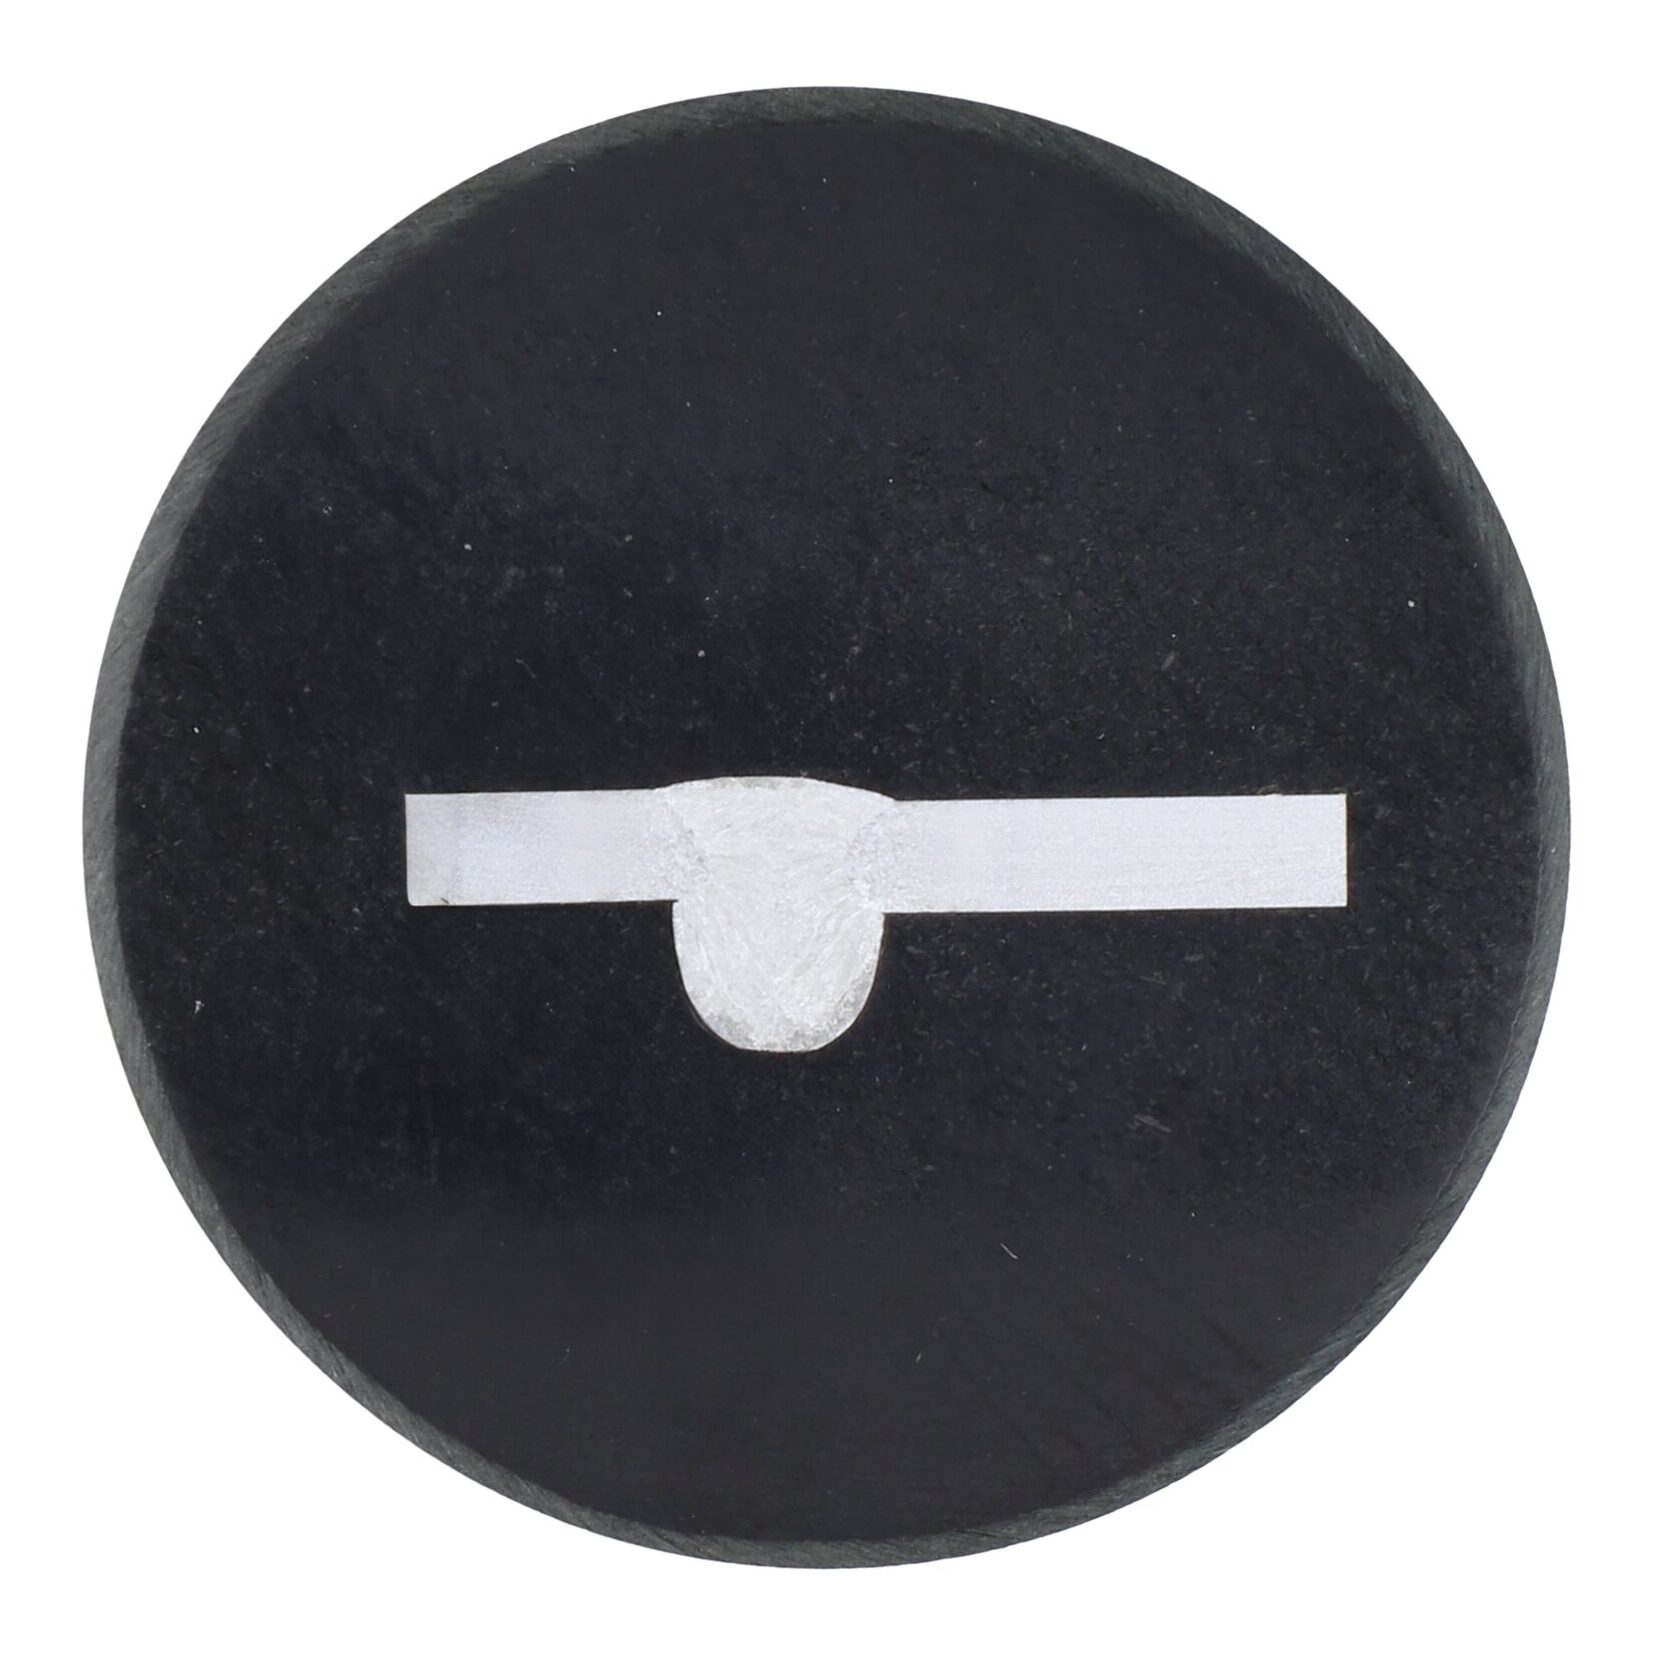 | Übermäßiges Durchdringen des Schweißguts durch die Nahtwurzel mit Auswölbung auf der Wurzelseite |
| Kraterrisse |  | Risse im Endkrater einer Schweißnaht infolge von Schwindspannungen beim Abkühlen |
| Ungenügende Durchschweißung | 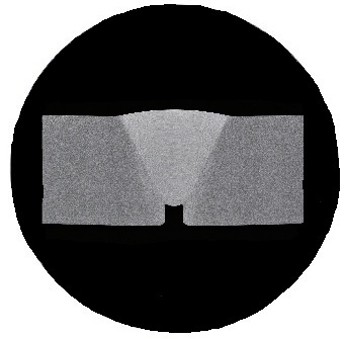 | Unvollständige Aufschmelzung der Wurzellage und fehlende Verbindung im Wurzelbereich |
| Schweißnahtüberhöhung | 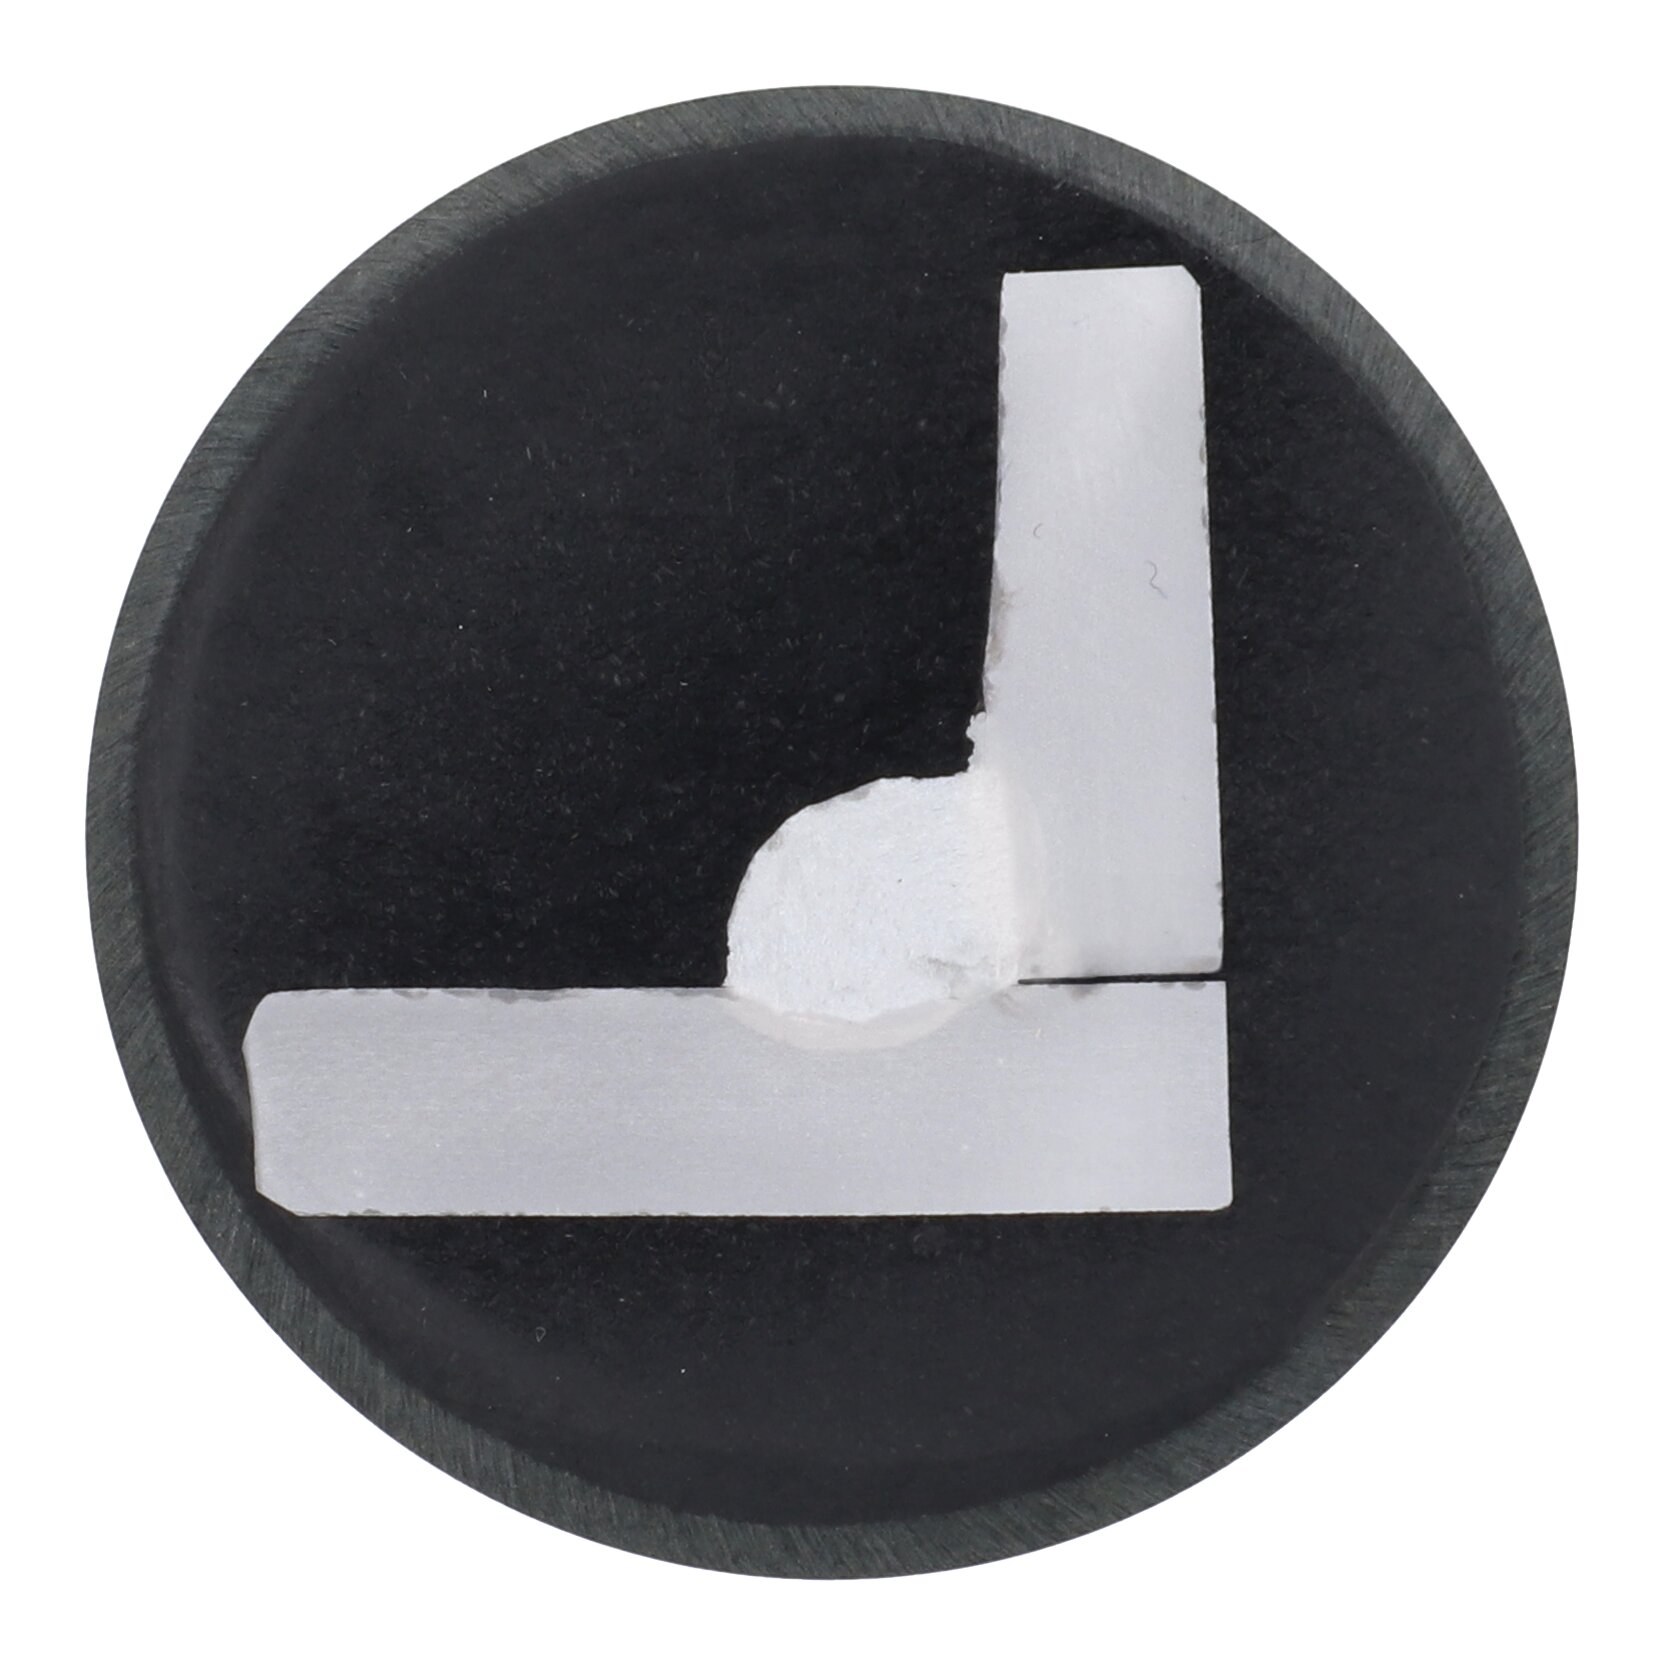 | Zu stark aufgetragenes Schweißgut mit über das erforderliche Maß hinausragender Naht |
| Schweißspritzer | 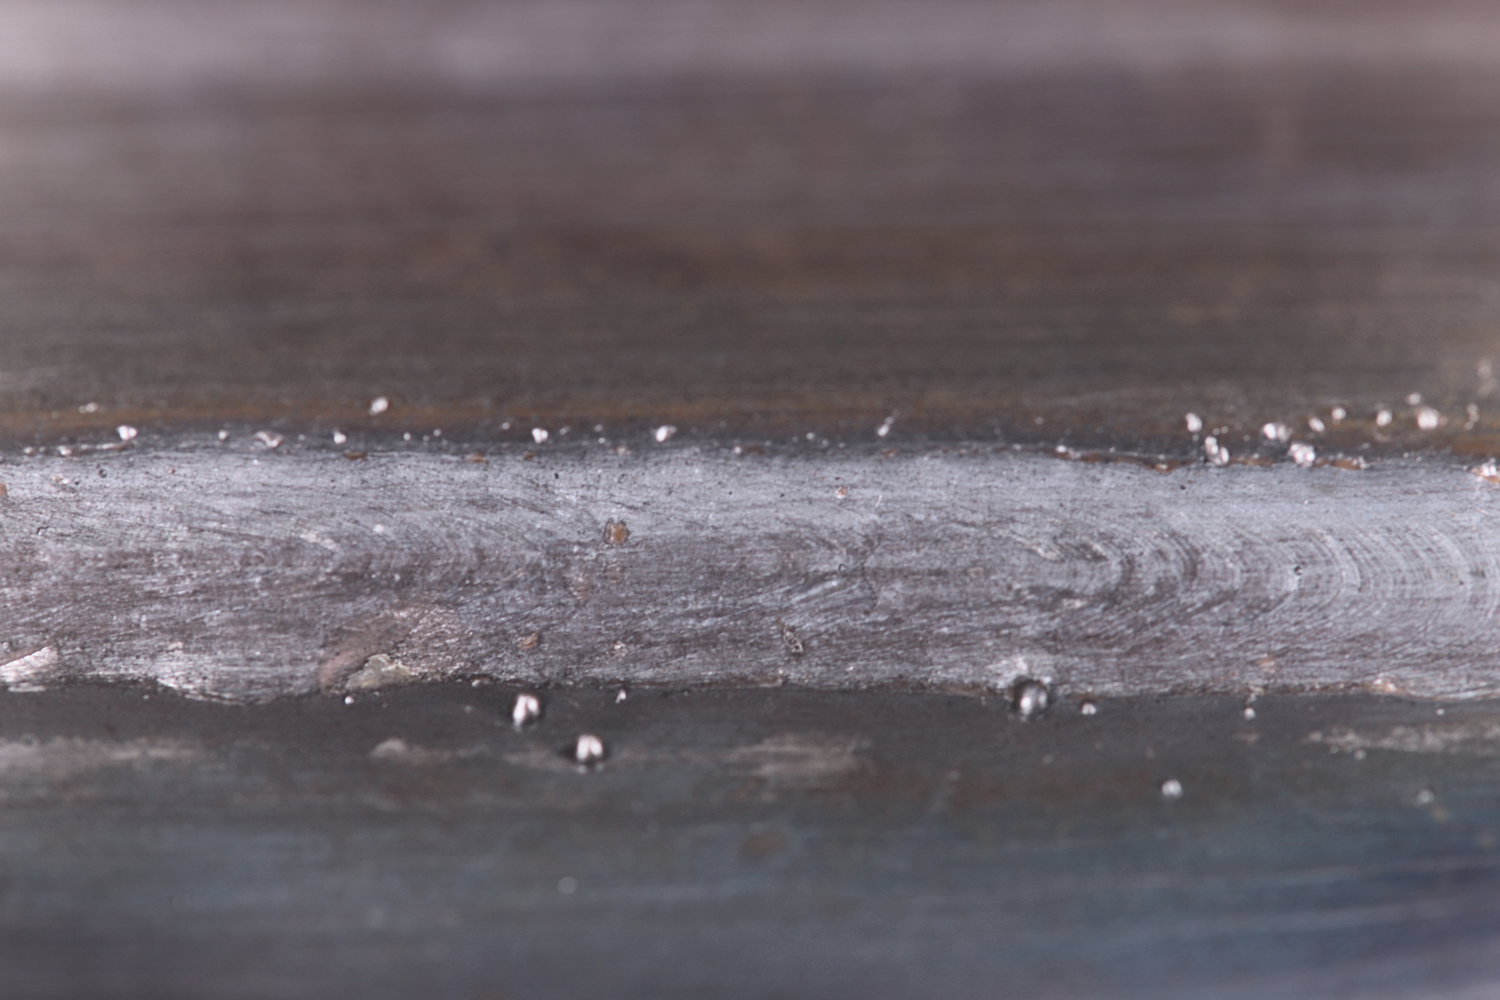 | Herausgeschleuderte Metallpartikel, die während des Schweißens auf dem Werkstück haften bleiben |
Ursachen und Vermeidung von Schweißnahtfehlern
1. Poren
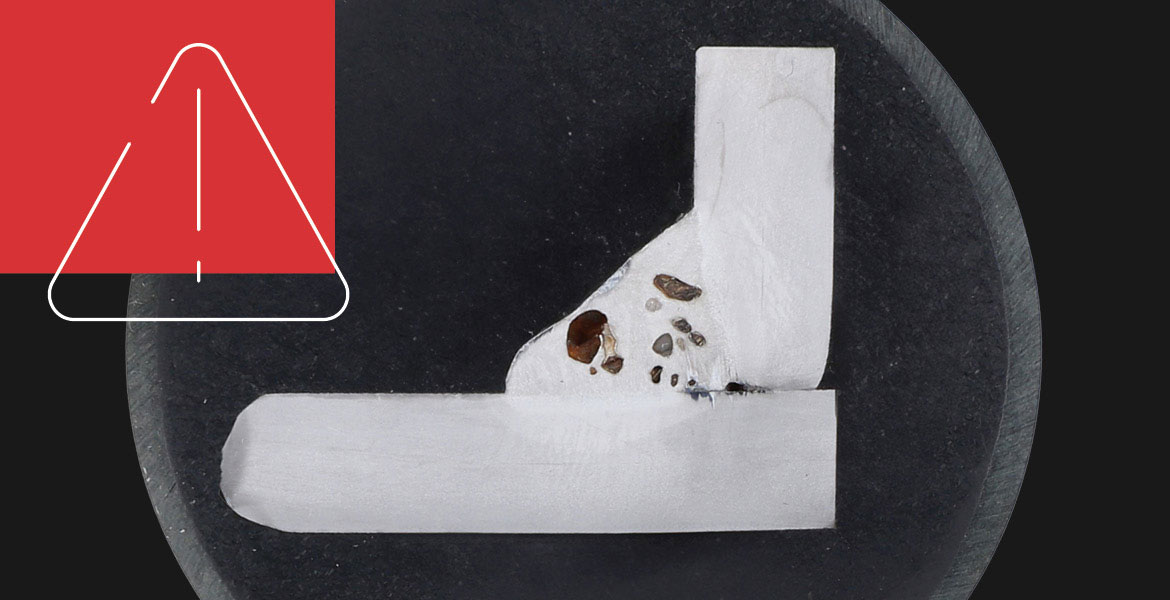
Poren können an der Oberfläche und mit bloßem Auge sichtbar sein oder im Inneren der Schweißnaht liegen. Innenliegende Poren werden zum Beispiel erst durch eine Röntgenprüfung sichtbar.
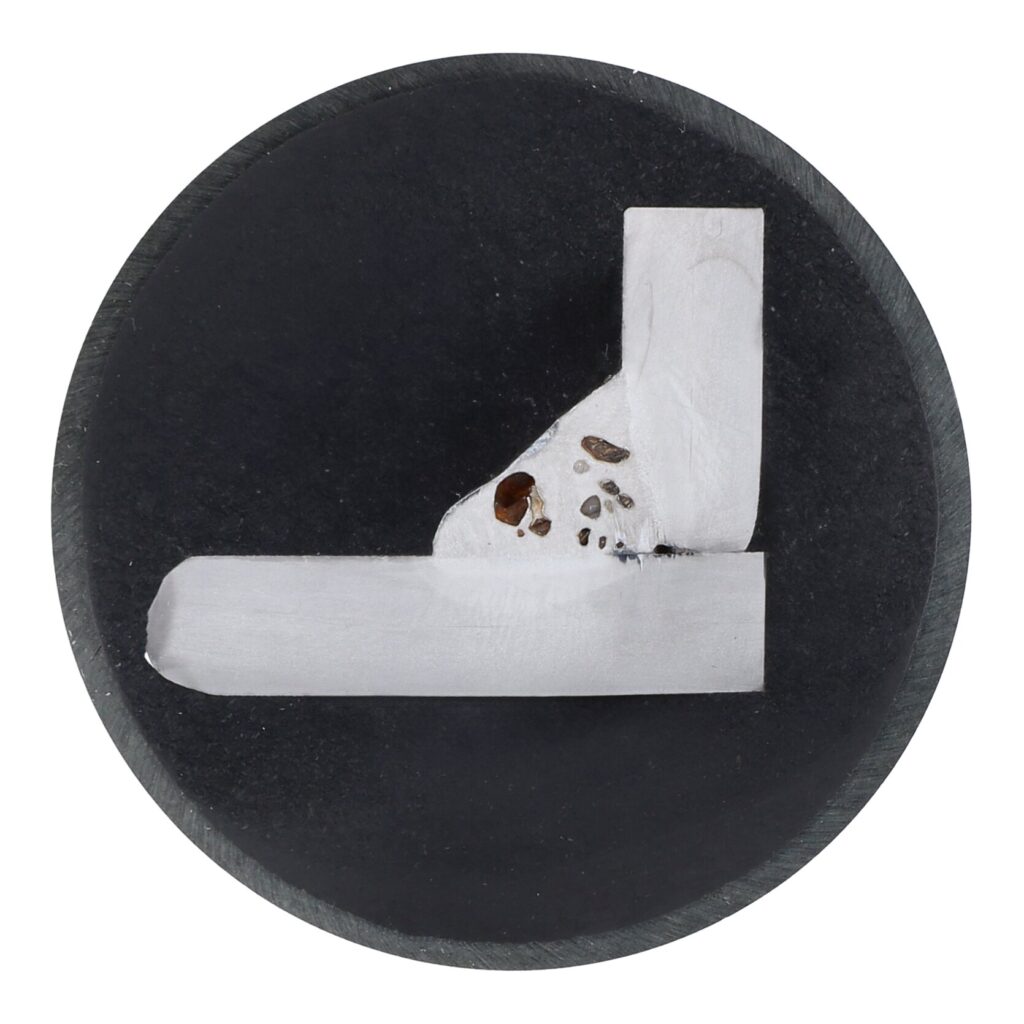
Poren in einer Kehlnaht: Die Gaseinschlüsse sind im Schliffbild als dunkle Hohlräume sichtbar
Ursachen
Poren entstehen, wenn Gase während des Erstarrens im Schweißgut eingeschlossen werden, etwa durch:
- verschmutzte, fettige oder ölige Oberflächen
- Rückstände von Beschichtungen, Grundierungen oder Schweißschutzsprays
- eine zu geringe Schutzgasmenge
- eine zu hohe Schutzgasmenge mit Verwirbelungen
- Zugluft im Schweißumfeld
So vermeiden Sie Poren
Zwei wichtige Faktoren sind Sauberkeit und die korrekte Schutzgasmenge. Bei letzterer gilt die Faustregel: Drahtdurchmesser x 10. Zu wenig Schutzgas lässt Luftsauerstoff eindringen. Zu viel Schutzgas kann Verwirbelungen erzeugen, die wiederum Luftsauerstoff ins Schweißbad ziehen.
Zusätzlich empfiehlt der Experte, Zugluft zu vermeiden. Gerade auf Baustellen oder in Hallen mit offenen Toren kann Zugluft den Gasschutz beeinträchtigen – selbst wenn sie kaum spürbar ist.
Praxistipp: „Sauberkeit steht über allem. Die Oberfläche sollte metallisch blank, fettfrei, ölfrei und frei von Beschichtungen sein. Befolge ich diesen Tipp, habe ich die größte Ursache schon behoben“, erklärt Doblinger.
2. Schlackeneinschlüsse
Schlackeneinschlüsse sind nichtmetallische Rückstände, die während des Schweißens in der Schweißnaht eingeschlossen werden. Sie entstehen vor allem bei Verfahren, bei denen Schlacke gebildet wird, beispielsweise beim E-Hand-Schweißen und beim MAG-Schweißen mit Fülldraht. Da die Einschlüsse die Homogenität der Schweißnaht beeinträchtigen, können sie die Festigkeit der Verbindung reduzieren und im ungünstigsten Fall die Grundlage für spätere Risse bilden.
Im Makroschliff sind eingeschlossene Schlackereste zwischen den Schweißlagen als dunkle, nichtmetallische Bereiche erkennbar.
Ursachen
Laut Schweißexperte Günter Doblinger entstehen Schlackeneinschlüsse häufig dann, wenn Schlacke aus einer vorherigen Lage nicht vollständig entfernt wurde und auch Zunderschichten auf der Bauteiloberfläche nicht ausreichend entfernt wurden. Auch beim MAG-Schweißen mit Fülldraht kann die sogenannte vordere Schlacke in das Schweißbad gezogen und in der Naht eingeschlossen werden.
Weitere typische Ursachen sind:
- zu geringe Schweißleistung
- zu langer Lichtbogen
- unzureichende Schweißnahtvorbereitung
- Verschmutzungen oder Rost im Nahtbereich
- ungünstige Brennerführung beim Fülldrahtschweißen
So vermeiden Sie Schlackeneinschlüsse
Die wichtigste Maßnahme ist auch hier eine saubere Arbeitsweise. Doblinger empfiehlt, die Schlacke nach jeder Schweißlage gründlich zu entfernen und auf eine sorgfältige Nahtvorbereitung zu achten. Die Fuge sollte sauber, fettfrei und frei von Rost, Zunder sowie alten Schlackeresten sein.
Zusätzlich helfen folgende Maßnahmen:
- Schweißleistung ausreichend hoch einstellen
- den Lichtbogen möglichst kurz halten
- die Brennerposition beim Fülldrahtschweißen so wählen, dass die Schlacke hinter dem Schweißbad bleibt
Praxistipp: Schon kleine Anpassungen an den Schweißparametern oder der Brennerführung können ausreichen, um Schlackeneinschlüsse zu verhindern. Deshalb lohnt es sich, bei auffälligen Nähten zunächst die Einstellungen und die Nahtvorbereitung zu überprüfen.
3. Mangelnder Einbrand bzw. Bindefehler
Beide Fehlerarten haben eine gemeinsame Ursache: Es entsteht keine ausreichende Verschmelzung zwischen Schweißgut und Grundwerkstoff – weshalb sie in der Praxis häufig gemeinsam betrachtet werden. Doblinger betont: „Hierbei handelt es sich um Fehler, die von außen nicht immer sofort erkennbar sind, die Festigkeit einer Schweißverbindung jedoch deutlich beeinträchtigen.“
Makroschliff mit mangelndem Einbrand: Schweißgut und Grundwerkstoff sind nicht vollständig miteinander verschmolzen.
Ursachen sind unter anderem
- eine ungeeignete Schweißnahtvorbereitung
- eine zu geringe Schweißleistung
- ein zu langer Lichtbogen, eine zu hohe Schweißgeschwindigkeit
- ein zu kleiner Wurzelspalt
- eine ungünstige Brennerführung
So vermeiden Sie mangelnden Einbrand und Bindefehler
Um eine vollständige Verschmelzung zu erreichen, müssen Schweißnahtvorbereitung, Schweißparameter und Brennerführung aufeinander abgestimmt sein. Besonders wichtig sind eine ausreichende Schweißleistung und eine passende Schweißgeschwindigkeit.
Folgende Maßnahmen helfen dabei:
- Schweißleistung erhöhen
- Lichtbogenlänge reduzieren
- Schweißgeschwindigkeit verringern
- Nahtvorbereitung an Werkstoff und Materialstärke anpassen
- auf eine gleichmäßige Brennerführung achten
4. Risse (Heißrisse)
Heißrisse entstehen meist durch ungünstige Bedingungen während der Erstarrung des Schweißguts. Eine häufige Ursache ist ein ungünstiges Verhältnis zwischen Schweißnahtbreite und Schweißnahttiefe. Ist die Naht sehr schmal und tief, steigt die Gefahr der Rissbildung. Auch ein sehr breites Schmelzbad kann bei großen Spaltmaßen zu Erstarrungsrissen führen.
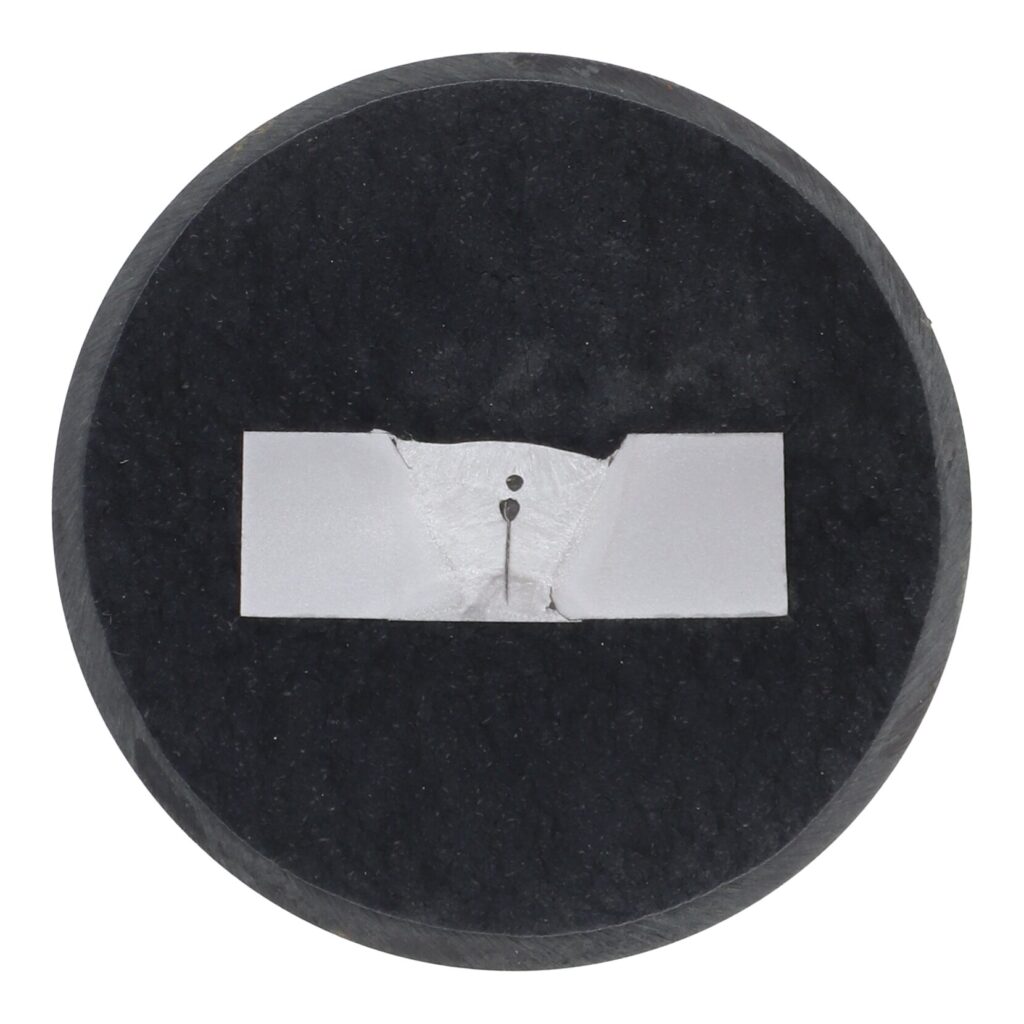
Makroschliff einer Schweißnaht mit Riss
Weitere mögliche Ursachen für Heißrisse sind:
- hohe innere Spannungen im Bauteil
- ein ungeeigneter Zusatzwerkstoff
- zu starke Bauteilzwänge
- ungünstige Schweißparameter oder Nahtgeometrien
So vermeiden Sie Risse
Um Heißrisse zu vermeiden, sollten Schweißparameter, Zusatzwerkstoff und Bauteilvorbereitung aufeinander abgestimmt werden.
Zusätzlich helfen folgende Maßnahmen:
- auf ein ausgewogenes Verhältnis von Schweißnahtbreite und -tiefe achten
- Bauteile möglichst spannungsfrei anheften
- einen geeigneten Zusatzwerkstoff verwenden
- Schweißreihenfolge und Spannungsverhältnisse bereits bei der Planung berücksichtigen
„Oft liegt die Ursache nicht in einem einzelnen Fehler, sondern im Zusammenspiel mehrerer ungünstiger Faktoren“, so Doblinger.
5. Einbrandkerben
Einbrandkerben entstehen, wenn der Grundwerkstoff lokal aufschmilzt, der Bereich jedoch nicht ausreichend mit Schweißgut aufgefüllt wird. Dadurch entsteht eine Kerbwirkung, die die Festigkeit und Dauerfestigkeit der Schweißverbindung beeinträchtigen kann. Einbrandkerben können sowohl bei Kehl- als auch bei Stumpfnähten auftreten.
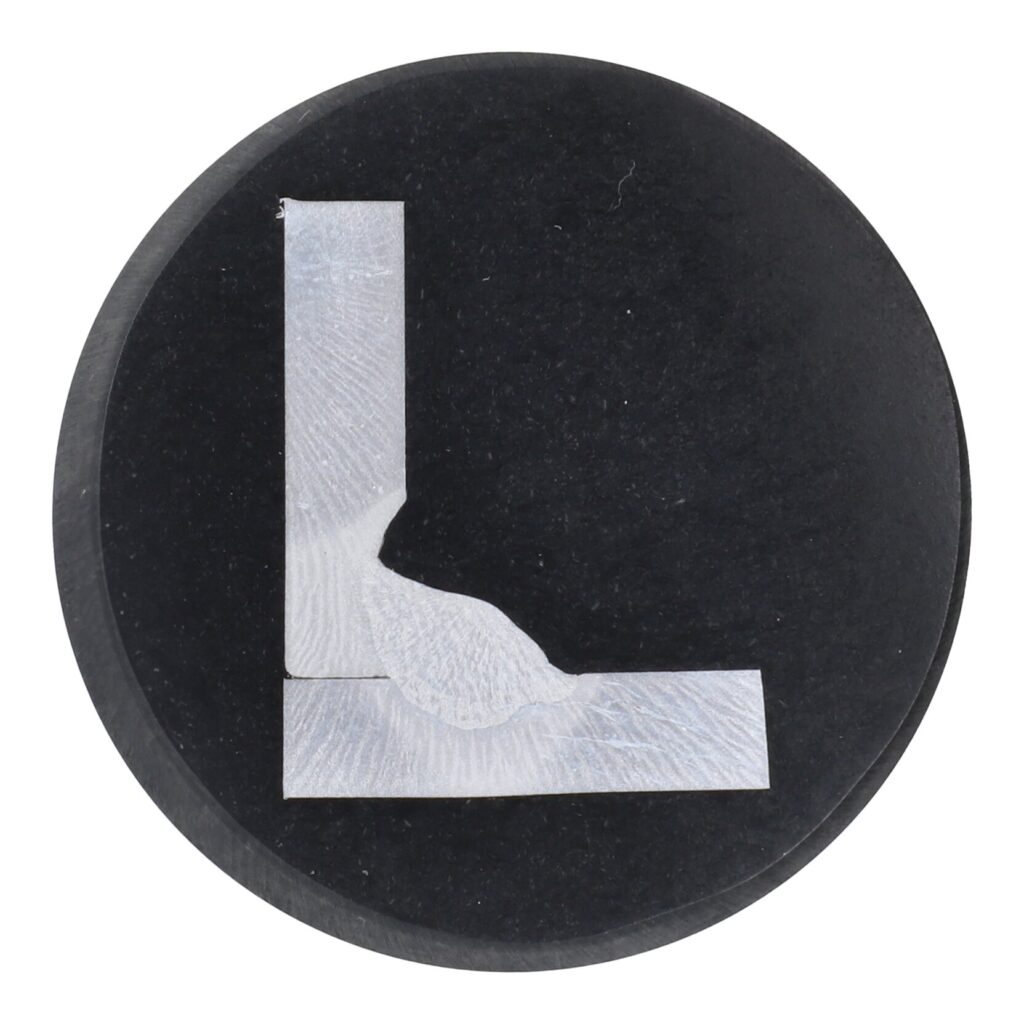
Einbrandkerbe an der Nahtflanke: Der Übergang zwischen Schweißnaht und Grundwerkstoff weist eine kerbförmige Vertiefung auf.
Ursache ist häufig eine zu hohe Schweißgeschwindigkeit. Wird zu schnell geschweißt, bleibt nicht genügend Zeit, um ausreichend Schweißgut an den Nahtflanken einzubringen.
Auch ein zu geringes seitliches Pendeln des Brenners kann Einbrandkerben zur Folge haben. Experte Doblinger beschreibt es so: „Wenn beim Pendeln einer Stumpfnaht zu wenig weit seitlich ausgependelt wird, wird am Grundwerkstoff Material weggeschmolzen, aber nicht ausreichend aufgefüllt. Dadurch entsteht die Kerbe.“
Begünstigt werden Einbrandkerben außerdem durch eine zu lange Lichtbogenlänge, die mit einer erhöhten Schweißspannung einhergeht, sowie durch eine ungünstige Brennerposition oder Brennerneigung.
So vermeiden Sie Einbrandkerben
Achten Sie darauf, Schweißparameter und Brennerführung aufeinander abzustimmen. Günter Doblinger empfiehlt insbesondere, die Schweißgeschwindigkeit zu reduzieren und auf eine ausreichende Pendelbreite zu achten.
Zusätzlich helfen folgende Maßnahmen:
- Lichtbogenlänge und damit Spannung reduzieren
- Schweißleistung an Werkstoff und Nahtgeometrie anpassen
- Brennerposition regelmäßig kontrollieren und gegebenenfalls korrigieren
- Schweißleistung und Vorschubgeschwindigkeit aufeinander abstimmen
- Nahtflanken regelmäßig visuell kontrollieren
Praxistipp: Achten Sie auf die richtige Brennerposition. Bei Kehlnähten sollte der Brenner möglichst in einem Winkel von etwa 45 ° geführt werden, bei Stumpfnähten möglichst senkrecht, damit auf beiden Seiten gleichmäßig Schweißgut aufgetragen wird.
6. Übermäßiger Einbrand und Wurzeldurchhang
Beim übermäßigen Einbrand, auch Wurzeldurchhang genannt, dringt das Schweißgut zu stark durch die Wurzel der Schweißnaht hindurch. Auf der Wurzelseite entsteht eine deutlich sichtbare Auswölbung. Der Fehler tritt vor allem bei Stumpfnähten auf und wird meist durch eine zu hohe Wärmeeinbringung, ein zu großes Spaltmaß oder eine ungeeignete Abstimmung von Schweißleistung und Schweißgeschwindigkeit verursacht.
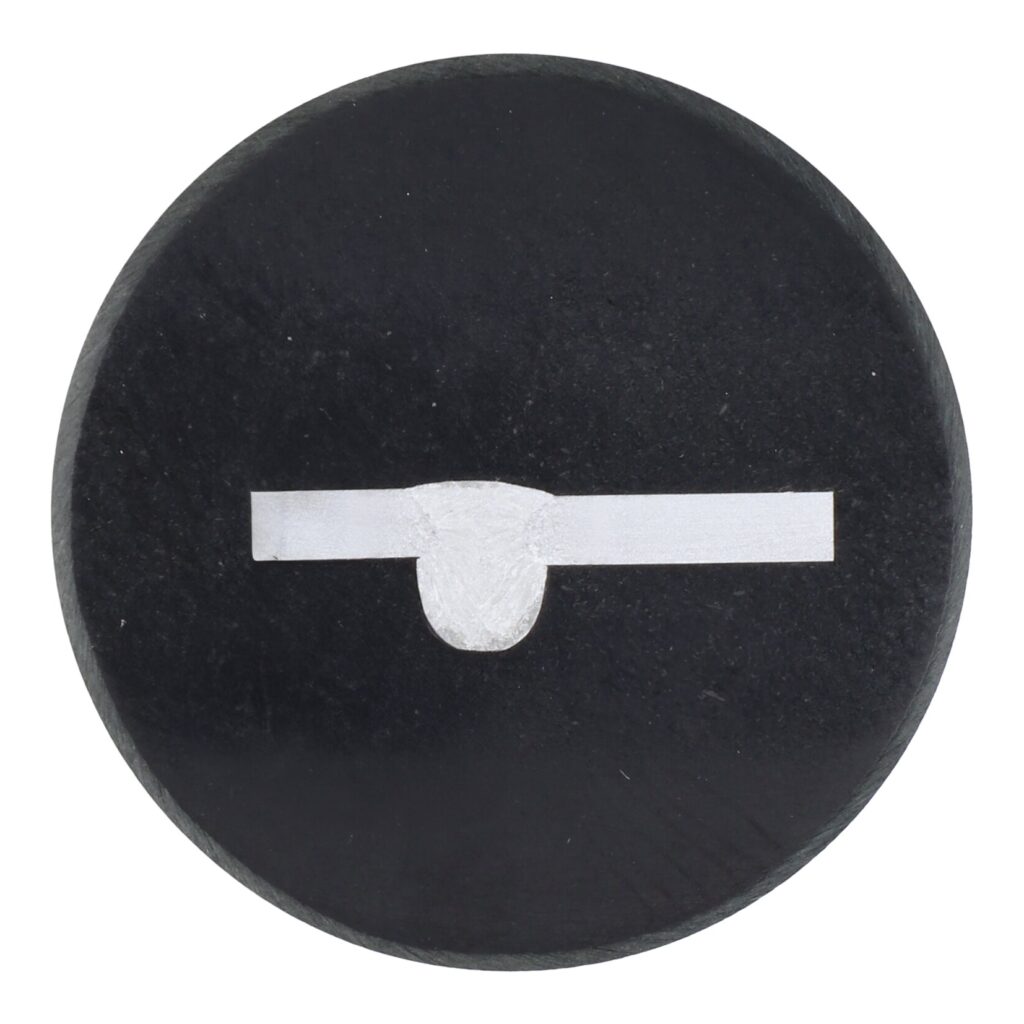
Übermäßiger Einbrand entsteht, wenn zu viel Schweißgut durch die Wurzel gedrückt wird.
So vermeiden Sie übermäßigen Einbrand
Um einen Wurzeldurchhang zu vermeiden, sollte die Wärmeeinbringung sorgfältig an Werkstoff und Bauteildicke angepasst werden. Ebenso wichtig ist eine saubere und maßhaltige Nahtvorbereitung.
Folgende Maßnahmen haben sich in der Praxis bewährt:
- Spaltmaß möglichst innerhalb der vorgegebenen Toleranzen halten
- Wurzellage ausreichend dimensionieren
- Schweißgeschwindigkeit und Stromstärke aufeinander abstimmen
Nahtvorbereitung und Fugengeometrie sorgfältig kontrollieren
Praxistipp: Zeigt die Wurzelseite einer Schweißnaht eine deutlich ausgeprägte Auswölbung, lohnt sich zuerst ein Blick auf die eingestellte Schweißleistung und das Spaltmaß. Oft lassen sich Wurzeldurchhänge bereits durch eine geringere Wärmeeinbringung oder eine angepasste Fugenöffnung vermeiden.
7. Kraterrisse und Endkraterrisse
Kraterrisse, auch Endkraterrisse genannt, entstehen am Ende einer Schweißnaht. Sie bilden sich im Schweißnahtkrater, also in jenem Bereich, der zurückbleibt, wenn der Schweißvorgang beendet wird. Beim Abkühlen zieht sich das Schweißgut zusammen. Ist zu wenig Schweißgut vorhanden, entstehen feine Risse im Endkrater der Naht.
Makroschliff einer Schweißnaht mit Kraterriss im Endkraterbereich
Ursachen sind:
- starkes Schrumpfen des Schweißguts beim Abkühlen
- zu schnelles Reduzieren oder abruptes Abschalten der Schweißleistung
- ein unzureichend gefüllter Endkrater
- zu schnelles Wegziehen des Schweißbrenners
- fehlende Schutzgasnachströmung am Schweißende
So vermeiden Sie Kraterrisse
Kraterrisse lassen sich meist durch eine kontrollierte Beendigung des Schweißvorgangs vermeiden. Dabei sollte der Endkrater möglichst vollständig gefüllt werden, bevor der Lichtbogen erlischt.
Folgende Maßnahmen helfen zusätzlich:
- Schweißleistung vor dem Schweißende schrittweise senken
- den Schweißbrenner nach dem Abschalten kurz in Position belassen
- die Schutzgasnachströmung bis zum Erstarren des Schweißbads wirken lassen
- Schweißparameter so wählen, dass das Schweißbad kontrolliert ausläuft
Praxistipp: Der letzte Zentimeter einer Schweißnaht verdient ebenso viel Aufmerksamkeit wie der Rest der Naht. Wer den Schweißvorgang nicht abrupt beendet, sondern den Endkrater gezielt auffüllt und den Brenner noch kurz in Position hält, kann Kraterrisse häufig bereits im Ansatz verhindern.
8. Ungenügende Durchschweißung
Bei einer ungenügenden Durchschweißung einer Stumpfnaht ist die Wurzellage nicht vollständig aufgeschmolzen. Das Schweißgut ist nicht weit genug in den Wurzelspalt durchgedrungen und hat sich nicht vollständig mit dem Grundmaterial verbunden.
Ungenügende Durchschweißung einer Stumpfnaht
Ungenügende Durchschweißung entsteht häufig, wenn die Nahtvorbereitung nicht optimal ausgeführt wurde. Typische Ursachen sind ein zu hoher Wurzelsteg, ein zu kleiner Wurzelspalt oder ein zu kleiner Öffnungswinkel. Auch eine zu niedrige Schweißleistung, eine zu hohe Schweißgeschwindigkeit oder eine ungünstige Brennerstellung können dazu führen, dass das Schweißgut nicht ausreichend bis in den Wurzelbereich eindringt.
So vermeiden Sie ungenügende Durchschweißung
- richtige Steghöhe vorbereiten
- korrekte Spaltbreite einstellen
- Heftschweißnähte ausreichend dimensionieren
- erforderliche Schweißleistung auswählen
9. Schweißnahtüberhöhung
Bei einer Schweißnahtüberhöhung ragt die Schweißnaht über das erforderliche Maß hinaus. Ursache ist eine zu große Menge aufgetragenen Schweißguts. Je nach Anforderung kann die überhöhte Naht die Bauteilgeometrie beeinflussen und zusätzliche Nacharbeit erforderlich machen.
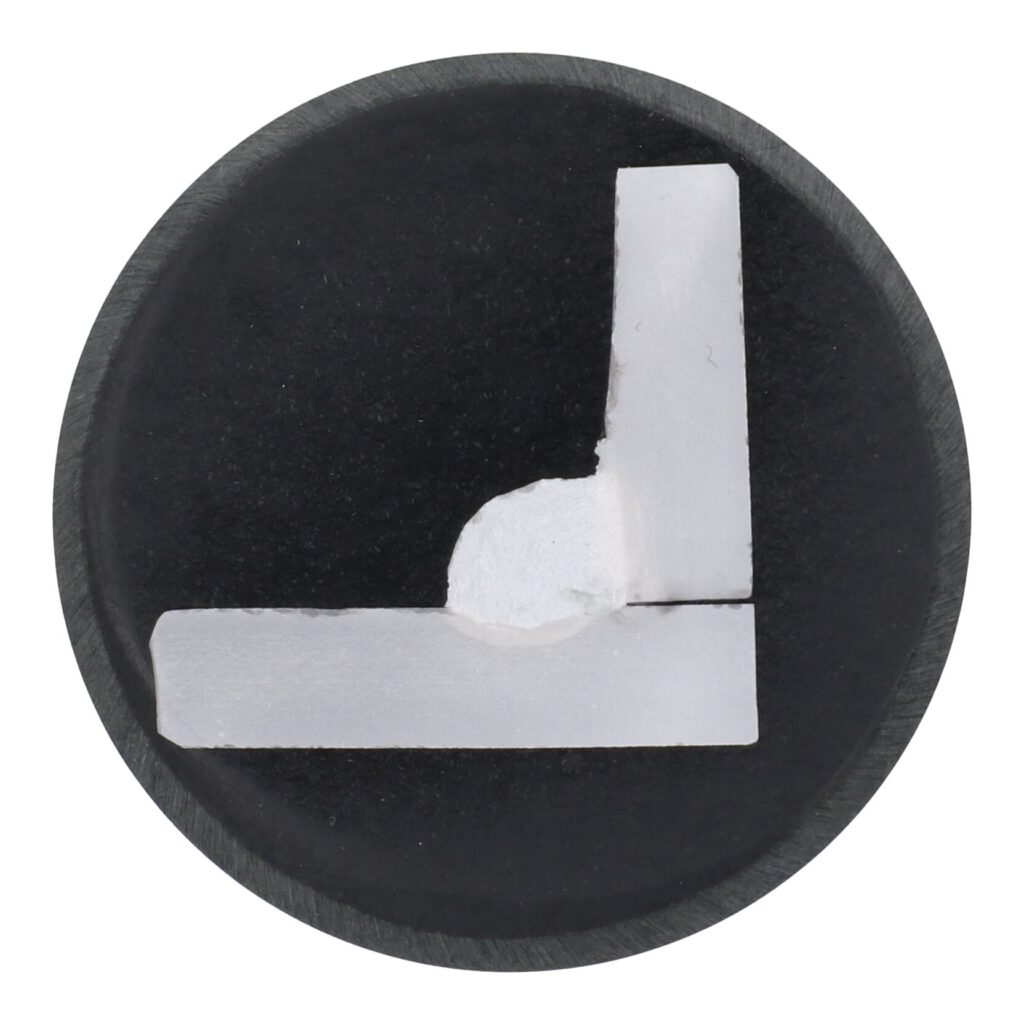
Schweißnahtüberhöhung durch zu viel aufgetragenes Schweißgut
Zu einer Schweißnahtüberhöhung kommt es häufig, wenn mehr Schweißgut aufgetragen wird, als bei der gewählten Schweißgeschwindigkeit eingebracht werden kann. Das überschüssige Material kann sich nicht gleichmäßig verteilen und baut sich auf der Nahtoberfläche auf.
Weitere häufige Ursachen sind:
- zu viel Zusatzwerkstoff
- zu geringe Schweißgeschwindigkeit
- falsche Position des Schweißbrenners
- nicht optimal aufeinander abgestimmte Schweißparameter
So vermeiden Sie Schweißnahtüberhöhungen
Günter Doblinger empfiehlt, die Schweißparameter – insbesondere Schweißgeschwindigkeit, Drahtvorschub und Brennerführung – stets im Zusammenspiel zu betrachten und bei Bedarf gezielt anzupassen. Häufig lässt sich die Nahtform bereits durch kleine Korrekturen der Parameter deutlich verbessern.
Folgende Maßnahmen haben sich bewährt:
- Schweißgeschwindigkeit erhöhen
- weniger Zusatzwerkstoff verwenden
- Position des Schweißbrenners anpassen
- Drahtvorschub und Schweißleistung optimal abstimmen
10. Schweißspritzer
Schweißspritzer sind kleine Metallpartikel, die während des Schweißprozesses aus dem Lichtbogen- oder Schmelzbadbereich herausgeschleudert werden und auf dem Werkstück haften bleiben. Häufige Ursachen sind:
- eine verunreinigte Bauteiloberfläche
- falsch eingestellte Schweißparameter
- unzureichende Qualität des Zusatzwerkstoffs
- ungünstiges Zusammenspiel von Spannung, Stromstärke und Drahtvorschub
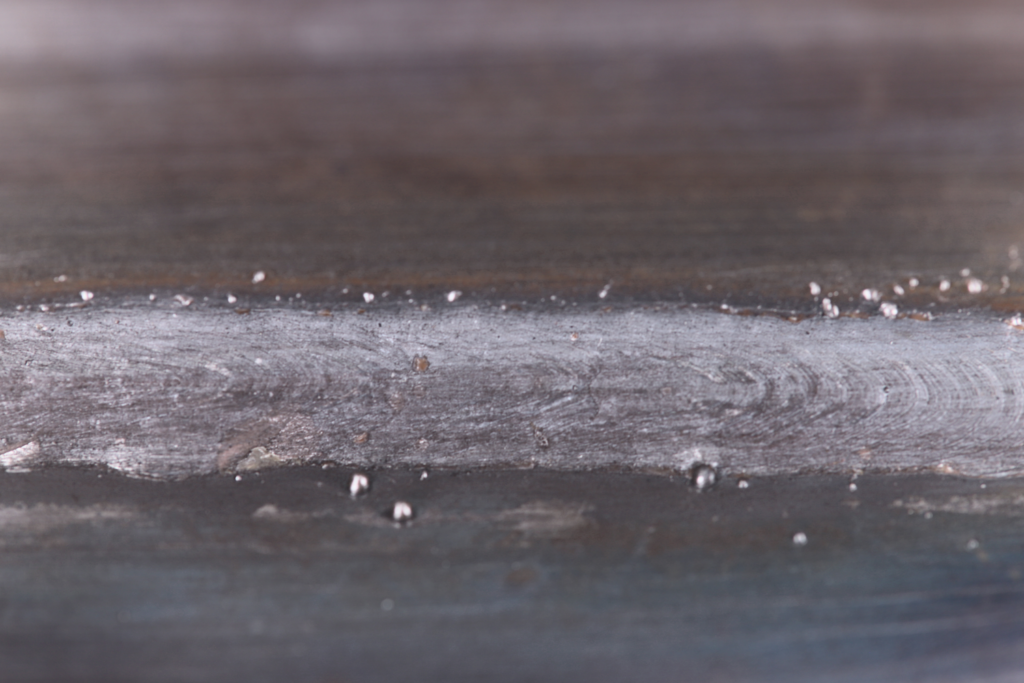
Beispiel für Schweißspritzer entlang einer Schweißnaht
So vermeiden Sie Schweißspritzer
Um Schweißspritzer zu reduzieren, sollten die Schweißparameter sorgfältig auf Werkstoff, Zusatzwerkstoff und Schweißaufgabe abgestimmt werden. Ebenso wichtig sind saubere Werkstückoberflächen und qualitativ hochwertige Zusatzwerkstoffe.
Weiterführender Tipp: Da die Ursachen und Gegenmaßnahmen sehr vielfältig sind, haben wir dem Thema einen eigenen Beitrag gewidmet. Ausführliche Maßnahmen finden Sie in unserem Blogartikel „8 Tipps zum Vermeiden von Schweißspritzern“.
Wie erkennt man Schweißnahtfehler?
Äußere Schweißnahtfehler,zum Beispiel Einbrandkerben, Oberflächenporen oder Schweißspritzer, lassen sich bereits durch eine Sichtprüfung erkennen.
Für innere Schweißnahtfehler kommen zerstörungsfreie Prüfverfahren zum Einsatz. Dazu zählen unter anderem:
- Visuelle Prüfung (VT): Sichtprüfung der Oberfläche
- Eindringprüfung (PT): Nachweis von oberflächenoffenen Fehlern
- Magnetpulverprüfung (MT): Prüfung magnetisierbarer Werkstoffe
- Röntgenprüfung (RT): Sichtbarmachen innerer Fehler
- Ultraschallprüfung (UT): Prüfung innerer Unregelmäßigkeiten
Bei Poren ist die Unterscheidung besonders deutlich: Oberflächenporen sieht man, innenliegende Poren werden beispielsweise durch Röntgenprüfung sichtbar.
Wie helfen moderne Schweißgeräte dabei, Schweißnahtfehler zu vermeiden?
Moderne Schweißsysteme können dazu beitragen, typische Fehlerquellen zu reduzieren. Dazu zählen stabile Lichtbogenprozesse, passende Schweißprogramme, reproduzierbare Parameter und digitale Assistenzfunktionen, die Schweißprofis bei ihrer Arbeit unterstützen.
Fronius Handschweißgeräte, Roboterschweißlösungen und automatisierte Schweißsysteme helfen, Schweißprozesse zu standardisieren und die Prozesssicherheit zu erhöhen.
Dennoch ist nicht allein das Schweißgerät entscheidend. Auch die Brennerführung, der Zustand der Verschleißteile, die Schutzgasversorgung sowie die Werkstückvorbereitung spielen eine wichtige Rolle.
Fazit
Neben geeigneter Schweißtechnik tragen auch die Erfahrung und Sorgfalt der Schweißfachkraft maßgeblich zur Schweißnahtqualität bei. „Die gründliche Vorbereitung wird häufig unterschätzt. Fehler entstehen oft nicht erst beim Schweißen selbst, sondern bereits beim Vorbereiten und Einrichten der Werkstücke. Entscheidend ist außerdem, typische Schweißnahtfehler und ihre Ursachen zu verstehen. Denn nur wer die Ursachen kennt, kann die Nahtqualität gezielt verbessern und kostspielige Nacharbeit vermeiden“, resümiert Doblinger.
Sie möchten tiefer in die Welt der Schweißnähte eintauchen? Dann empfehlen wir Ihnen unseren Blogbeitrag „Einmaleins der Schweißnähte: Einteilung, Anwendung und Tipps“. Viel Spaß beim Entdecken!
FAQs zu Schweißnahtfehlern
Warum ist die Schweißnahtqualität entscheidend?
Die Qualität einer Schweißnaht ist entscheidend für die Sicherheit, Festigkeit und Lebensdauer eines Bauteils. Dabei zählt nicht nur das äußere Erscheinungsbild, sondern vor allem, ob die geforderten mechanischen, geometrischen und qualitativen Anforderungen erfüllt werden. Schweißnahtfehler können die Belastbarkeit verringern und im schlimmsten Fall zu Rissen oder Ausfällen führen.
Welche Schweißnahtfehler sind besonders kritisch?
Kritisch sind insbesondere Fehler wie ungenügende Durchschweißung, Bindefehler oder relevante innere Fehler, da sie die Festigkeit und Betriebssicherheit eines Bauteils beeinträchtigen können. Ob ein Fehler zulässig ist, hängt von der Anwendung, dem Werkstoff, der Bewertungsgruppe und der jeweiligen Norm ab.
Welche typischen Schweißfehler machen Anfänger/-innen?
Häufige Anfängerfehler sind falsche Brennerhaltung, falscher Abstand, ungeeignete Parameter, unzureichende Werkstückvorbereitung, falsche Schutzgasmenge und ungleichmäßige Brennerführung. Diese Faktoren können unter anderem Poren, Einbrandkerben, Bindefehler oder asymmetrische Nähte verursachen.
Welche Schweißnahtfehler führen zu den höchsten Folgekosten?
Besonders teuer werden Fehler, die erst nach der Fertigung oder im Betrieb entdeckt werden. In solchen Fällen können Nacharbeit, Bauteilaustausch, Produktionsausfälle oder sogar Bauteilversagen erhebliche Kosten verursachen.