Soufflures, fissures, caniveaux : ce qui, à première vue, ressemble à des imperfections est, dans le cas des soudures, bien plus qu’une simple question d’esthétique. En effet, les défauts de soudure peuvent nuire à la qualité de la soudure et, dans le pire des cas, entraîner une défaillance de la pièce. Certains défauts sont visibles immédiatement, d’autres passent inaperçus pendant longtemps. Nous vous présentons les 10 défauts les plus couramment observés dans la pratique, ainsi que des conseils concrets d’expert qui vous permettront de les éviter de manière fiable.
Qu’est-ce qu’un défaut de soudure ?
Un défaut de soudure est une irrégularité présente dans ou sur la soudure qui dépasse les valeurs limites admissibles et qui peut nuire au bon fonctionnement de la pièce.
Il est important de faire la distinction entre une irrégularité du cordon de soudure – ce qu’on appelle une « imperfection » – et un véritable défaut de soudure : « Une irrégularité désigne dans un premier temps un simple écart par rapport à la forme souhaitée de la soudure, qui reste toutefois dans les valeurs limites normatives autorisées. Ce n’est que lorsque ces valeurs limites sont dépassées qu’on parle d’un défaut de soudure qui doit être corrigé », explique Günter Doblinger, expert en normes de soudage.
Imperfection ou défaut de soudure : ce que disent les normes
C’est dans les normes et les réglementations qu’est défini si une irrégularité doit être considérée comme un défaut de soudage. Vous définissez les écarts admissibles et à partir de quand une soudure est considérée comme défectueuse. Pour l’acier, par exemple, c’est la norme EN ISO 5817 qui s’applique, tandis que pour l’aluminium, c’est la norme EN ISO 10042.
Un exemple concret : conformément à la norme EN ISO 5817, une encoche de pénétration de 0,2 mm de profondeur peut encore être admise pour un assemblage en acier de 4 mm d’épaisseur. Si elle atteint toutefois 0,3 mm, la limite admissible est dépassée et l’irrégularité est considérée comme un défaut de soudure. Souvent, quelques dixièmes de millimètre suffisent à déterminer si une soudure est conforme aux exigences ou si elle est considérée comme défectueuse.
Les 10 types de défauts de soudure en un coup d’œil
| Défaut | Description | |
|---|---|---|
| Soufflures | 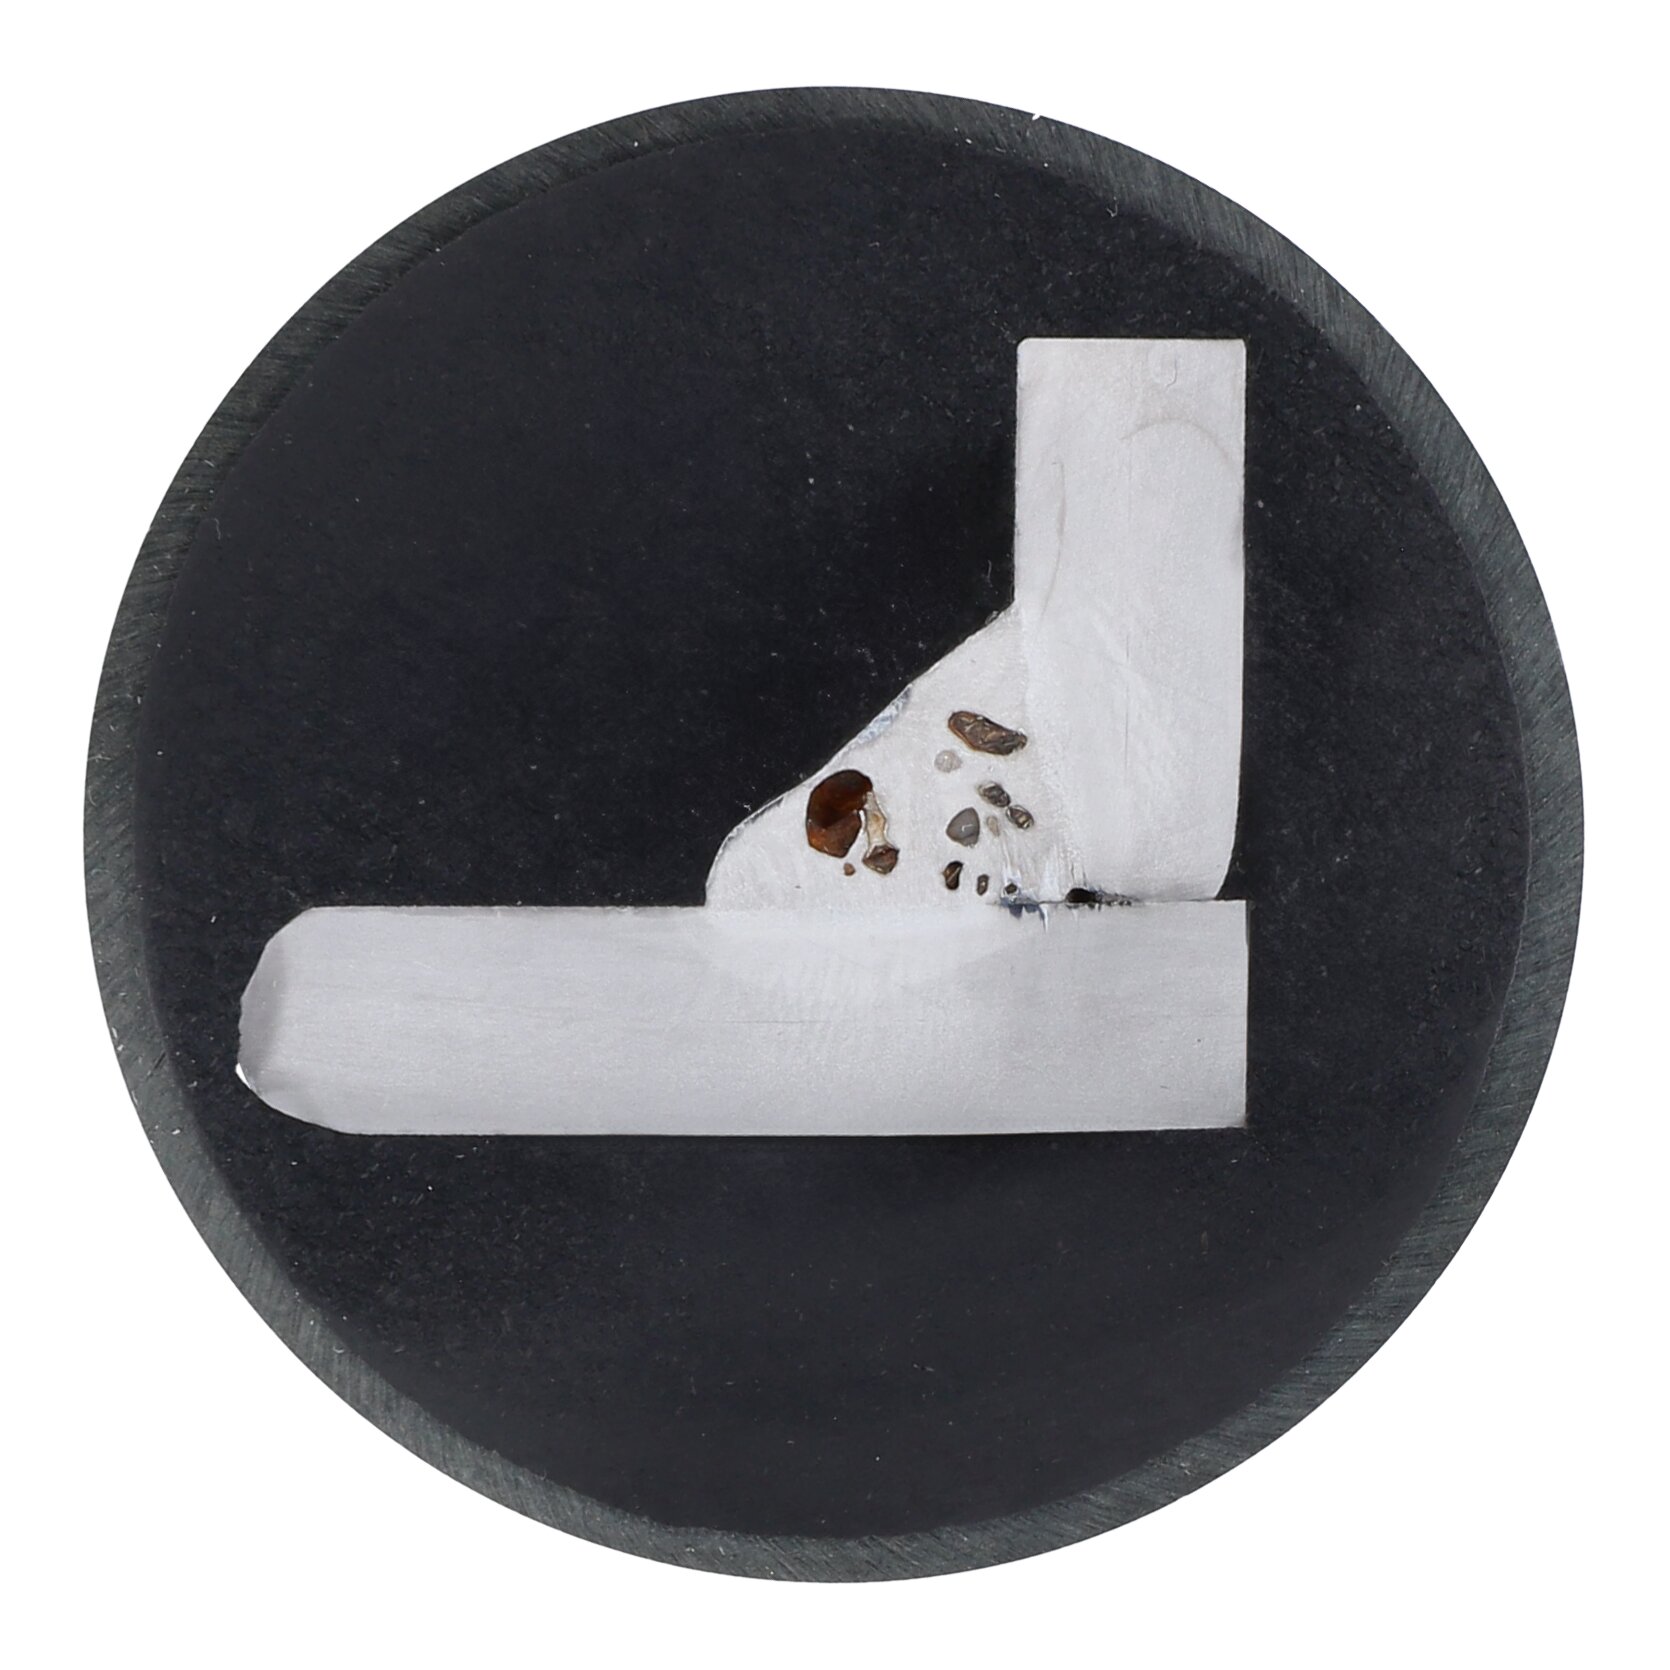 | Inclusions de gaz dans la soudure, visibles en surface ou cachées à l’intérieur de celle-ci. |
| Inclusions de scories | 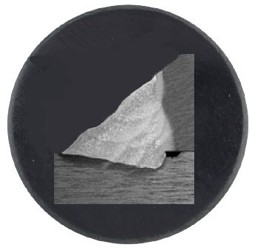 | Résidus de scories emprisonnés dans la soudure, qui nuisent à l’homogénéité de l’assemblage. |
| Manque de fusion | 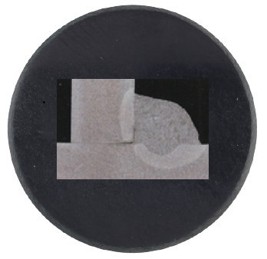 | Fusion incomplète entre le métal fondu et le matériau de base |
| Fissures | 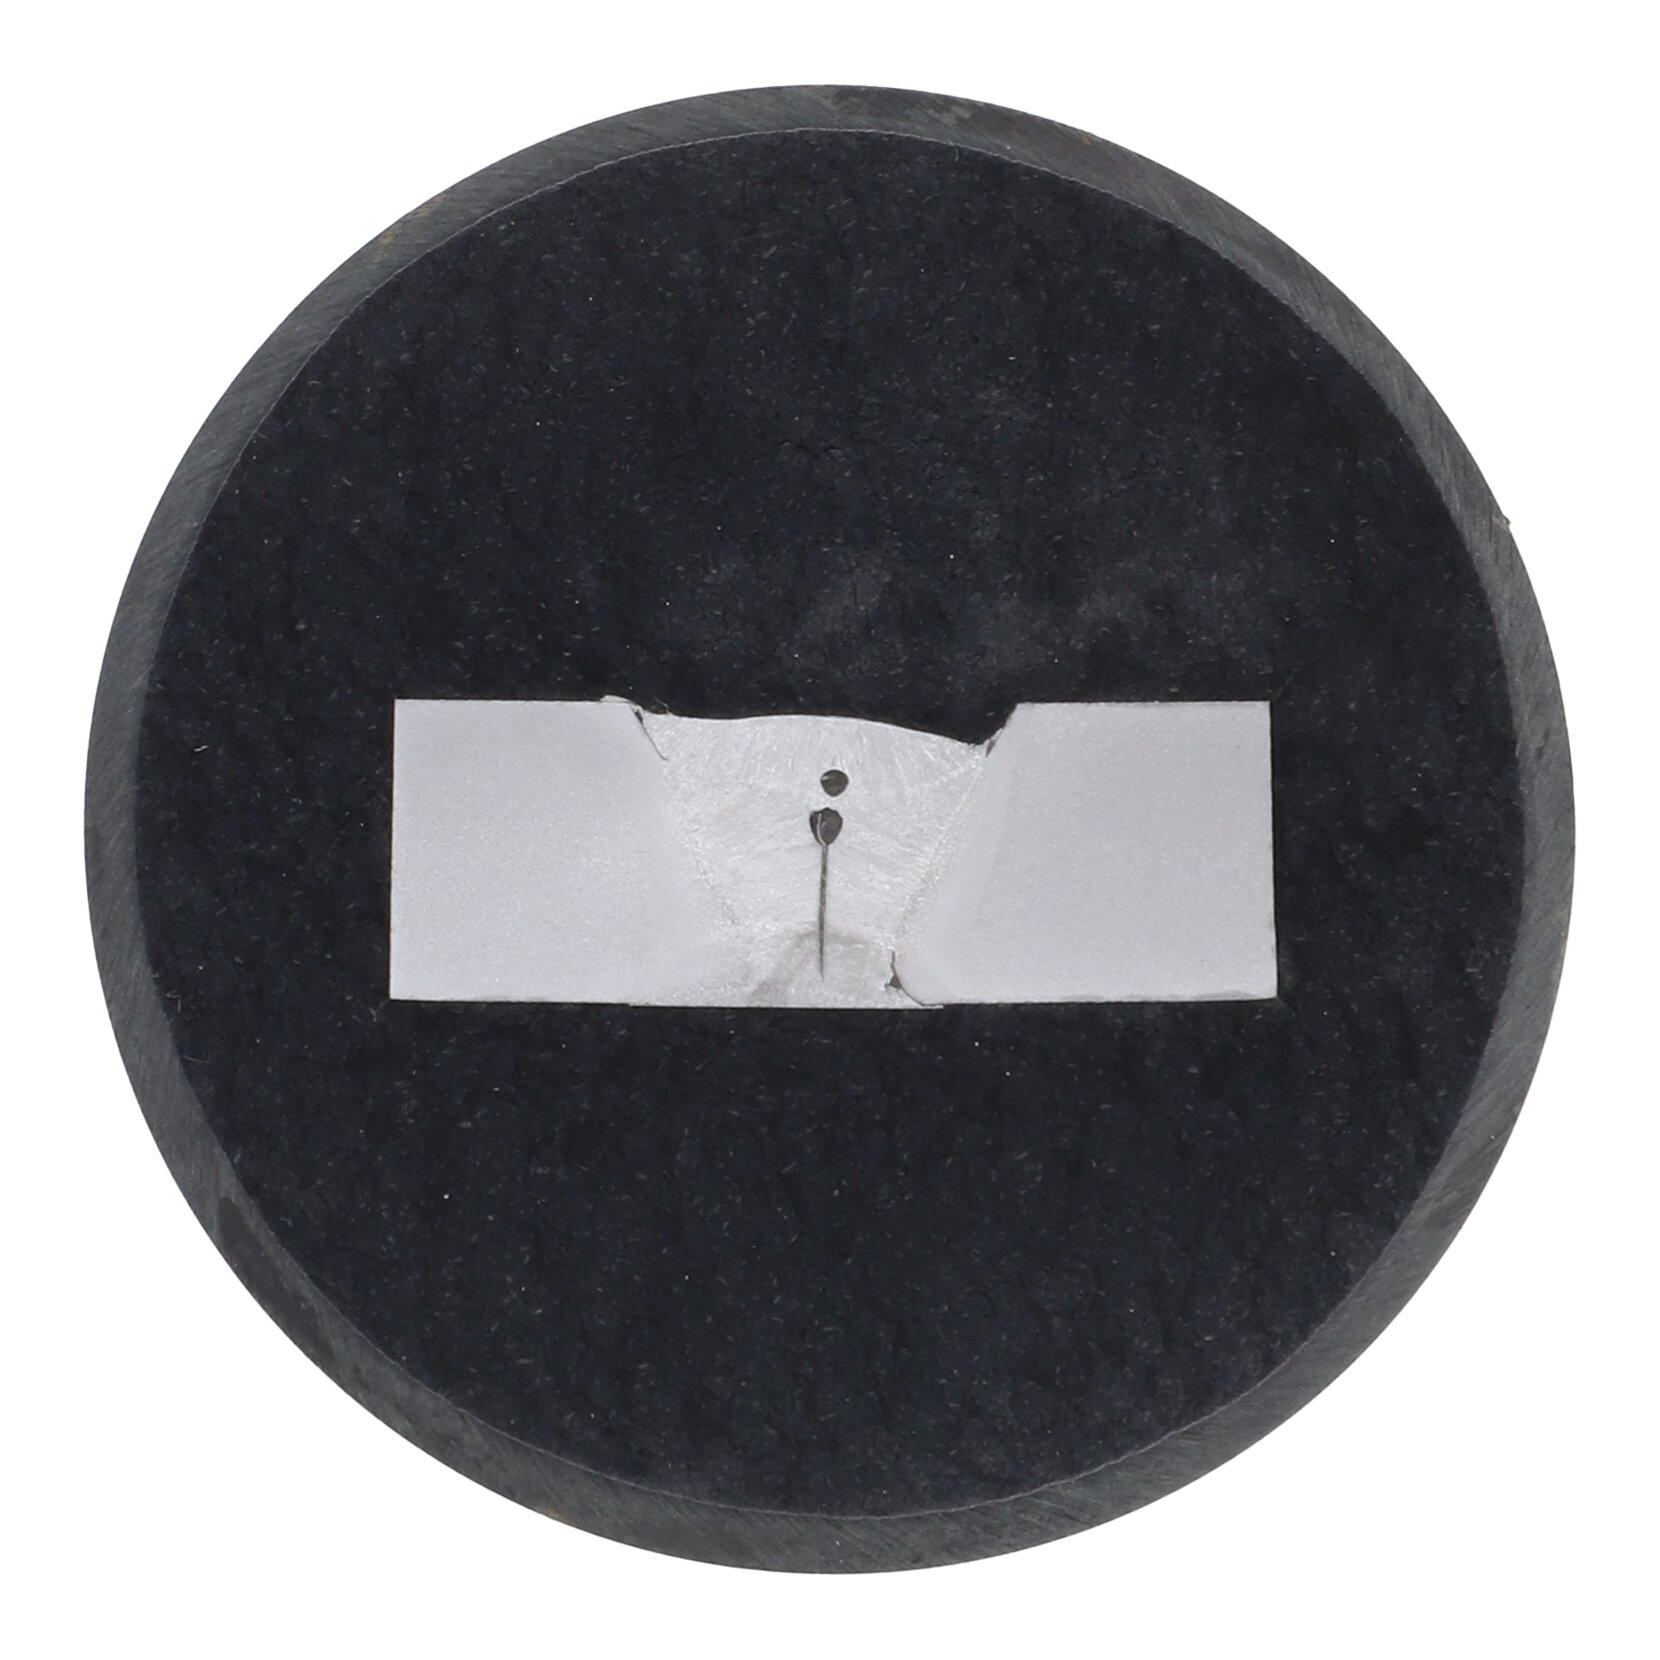 | Des fissures dans le métal fondu qui compromettent la résistance et la sécurité de l’assemblage soudé. |
| Caniveau | 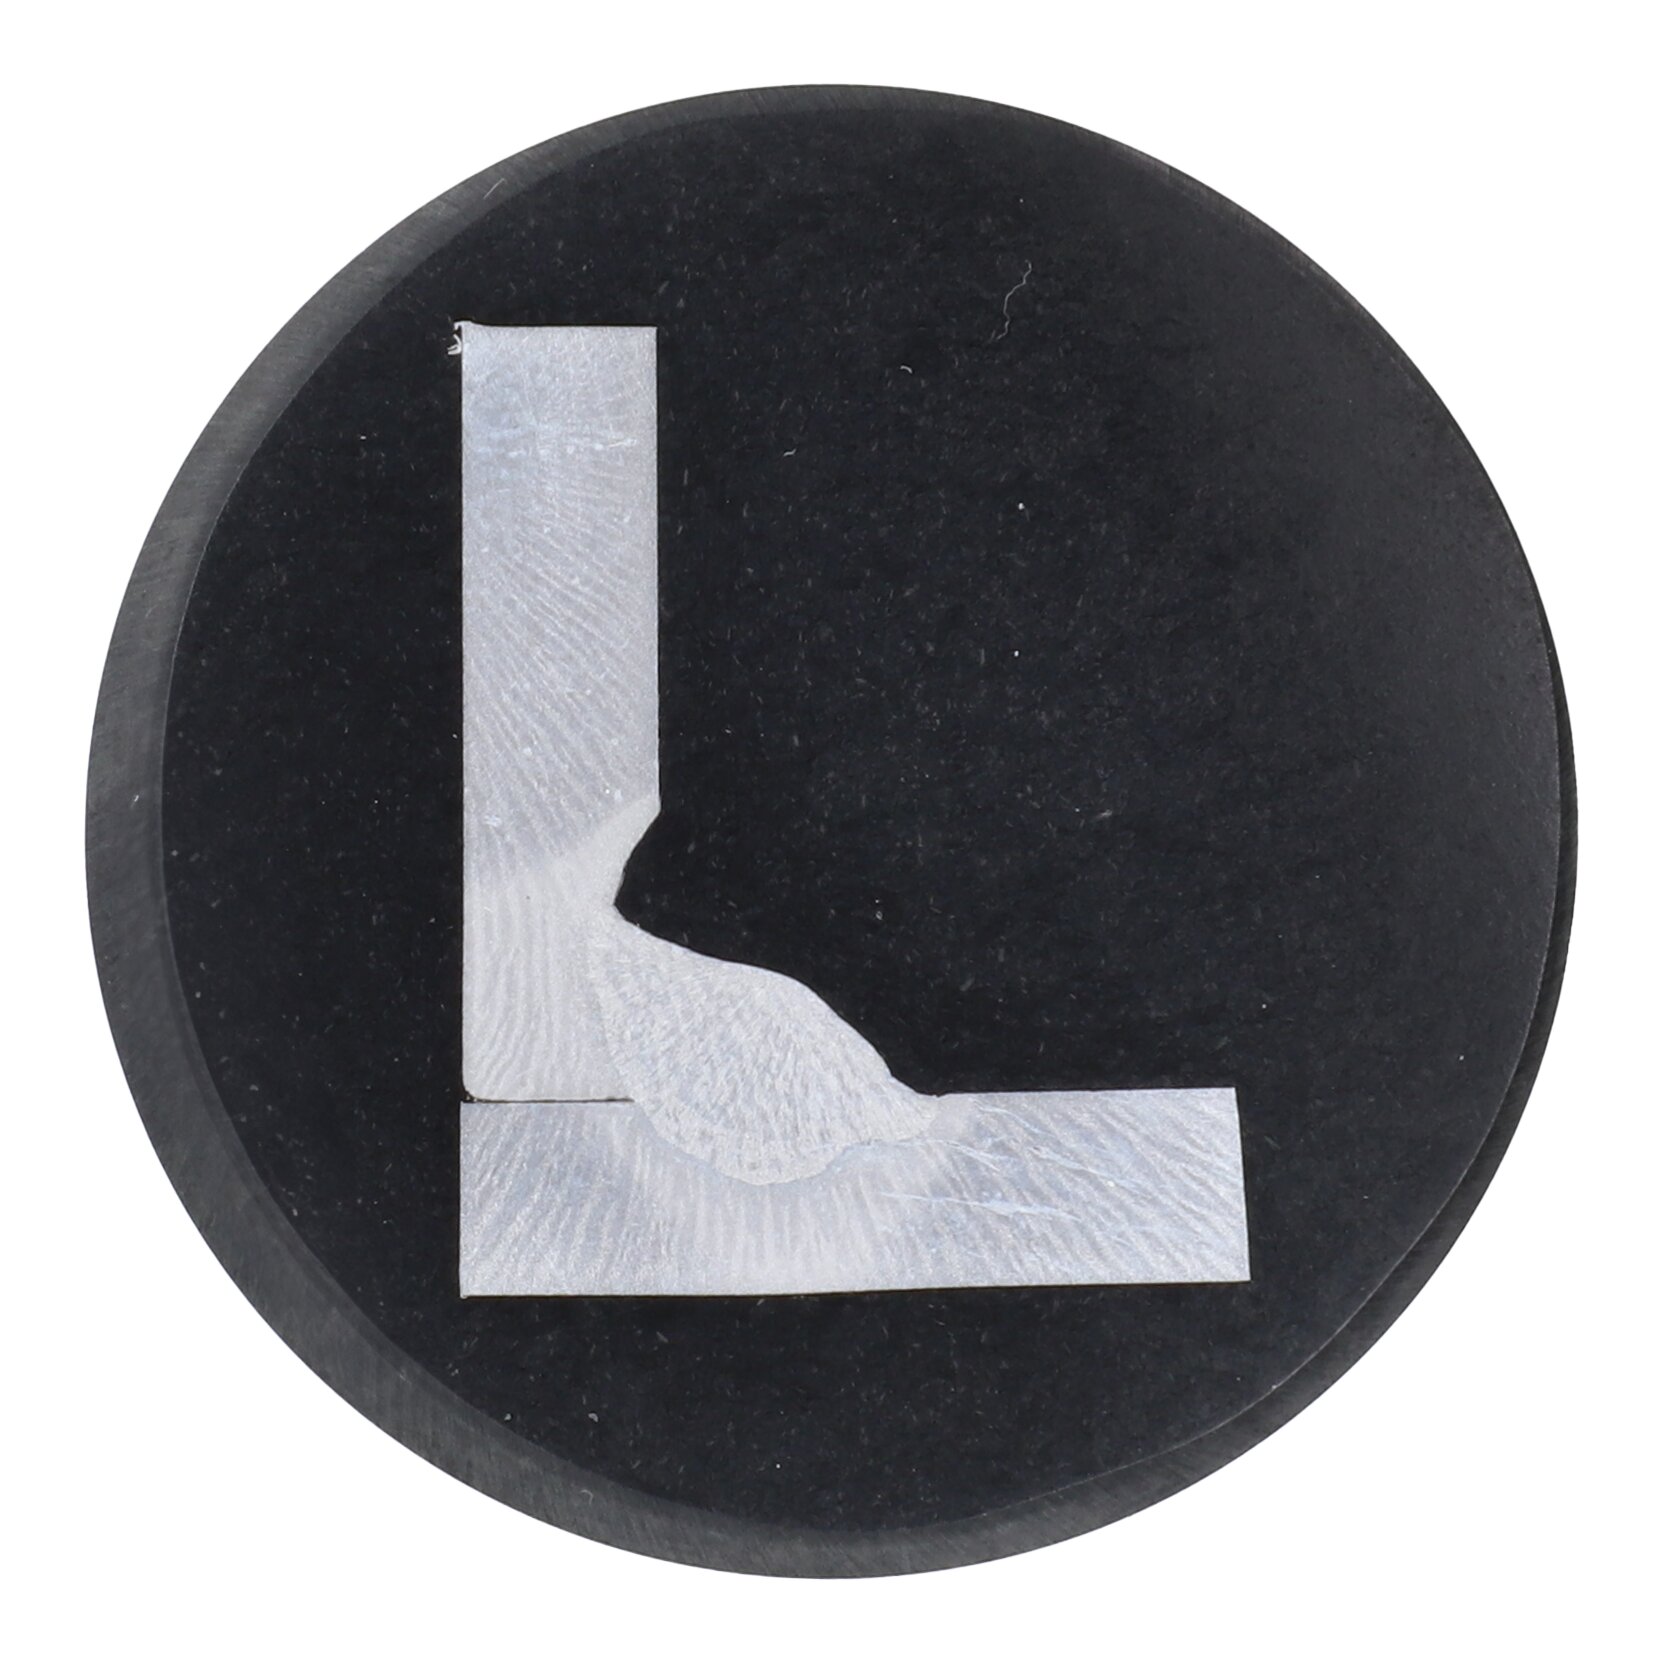 | Des creux en forme de rainures à la jonction entre la soudure et le matériau de base ainsi qu’entre les différentes passes. |
| Pénétration excessive | 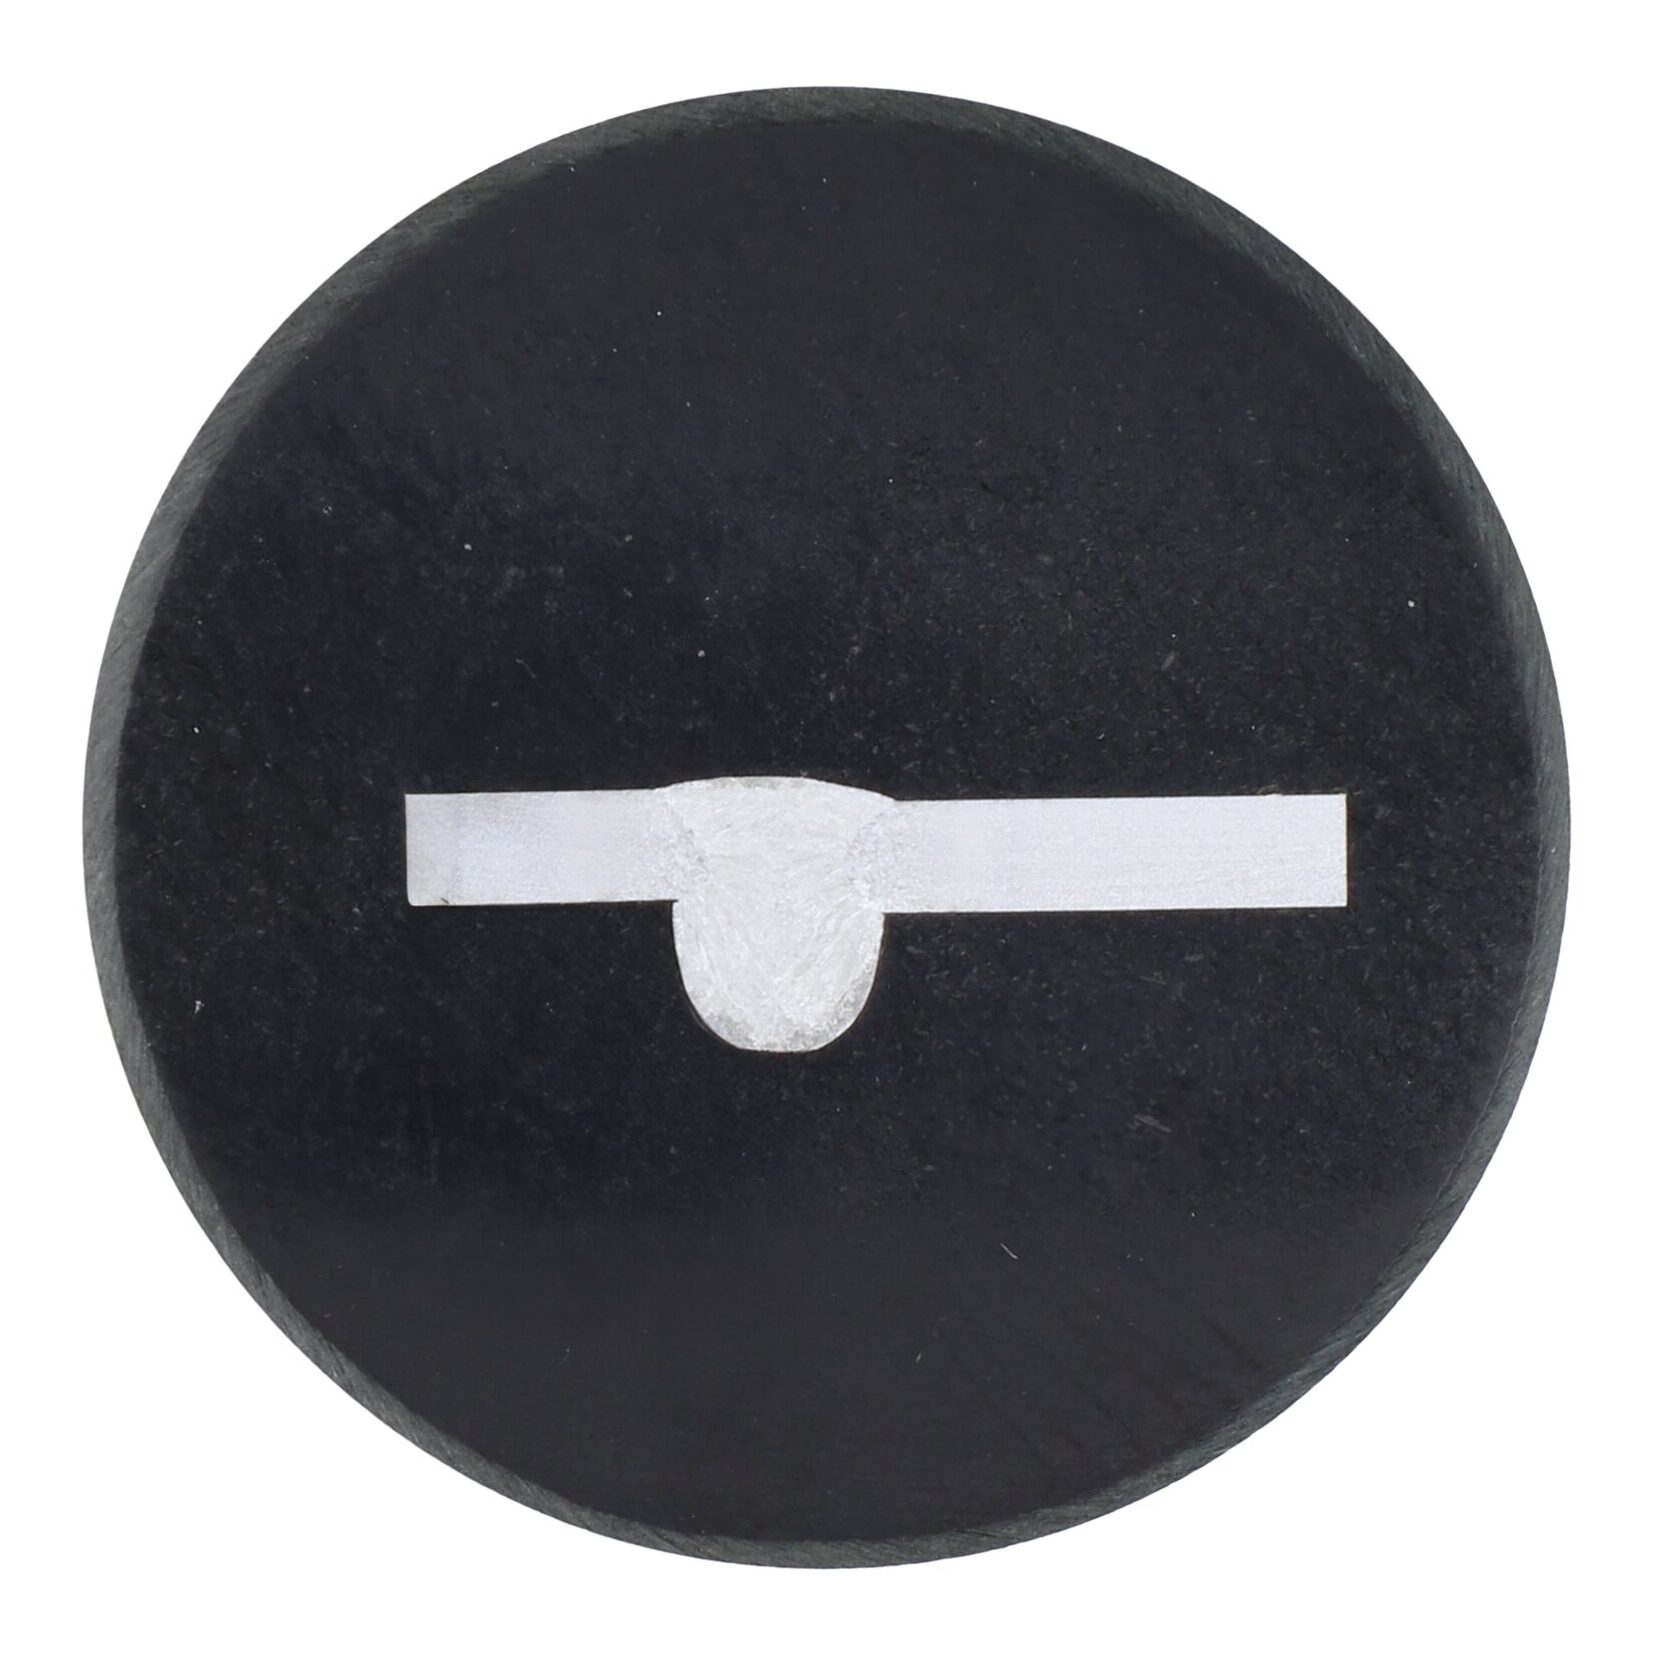 | Pénétration excessive du métal fondu à travers la passe de fond, avec un renflement du côté de la passe de fond. |
| Fissures de cratère | 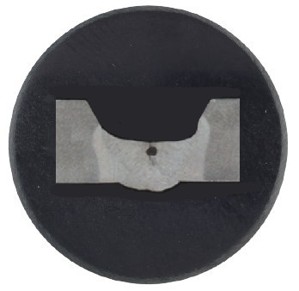 | Fissures dans le cratère final d’une soudure dues à des contraintes de retrait lors du refroidissement. |
| Manque de pénétration | 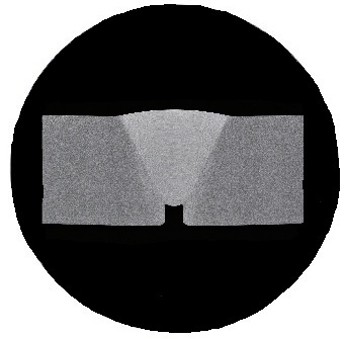 | Fusion incomplète de la passe de fond et absence d’assemblage au niveau de la passe de fond. |
| Surépaisseur de soudure | 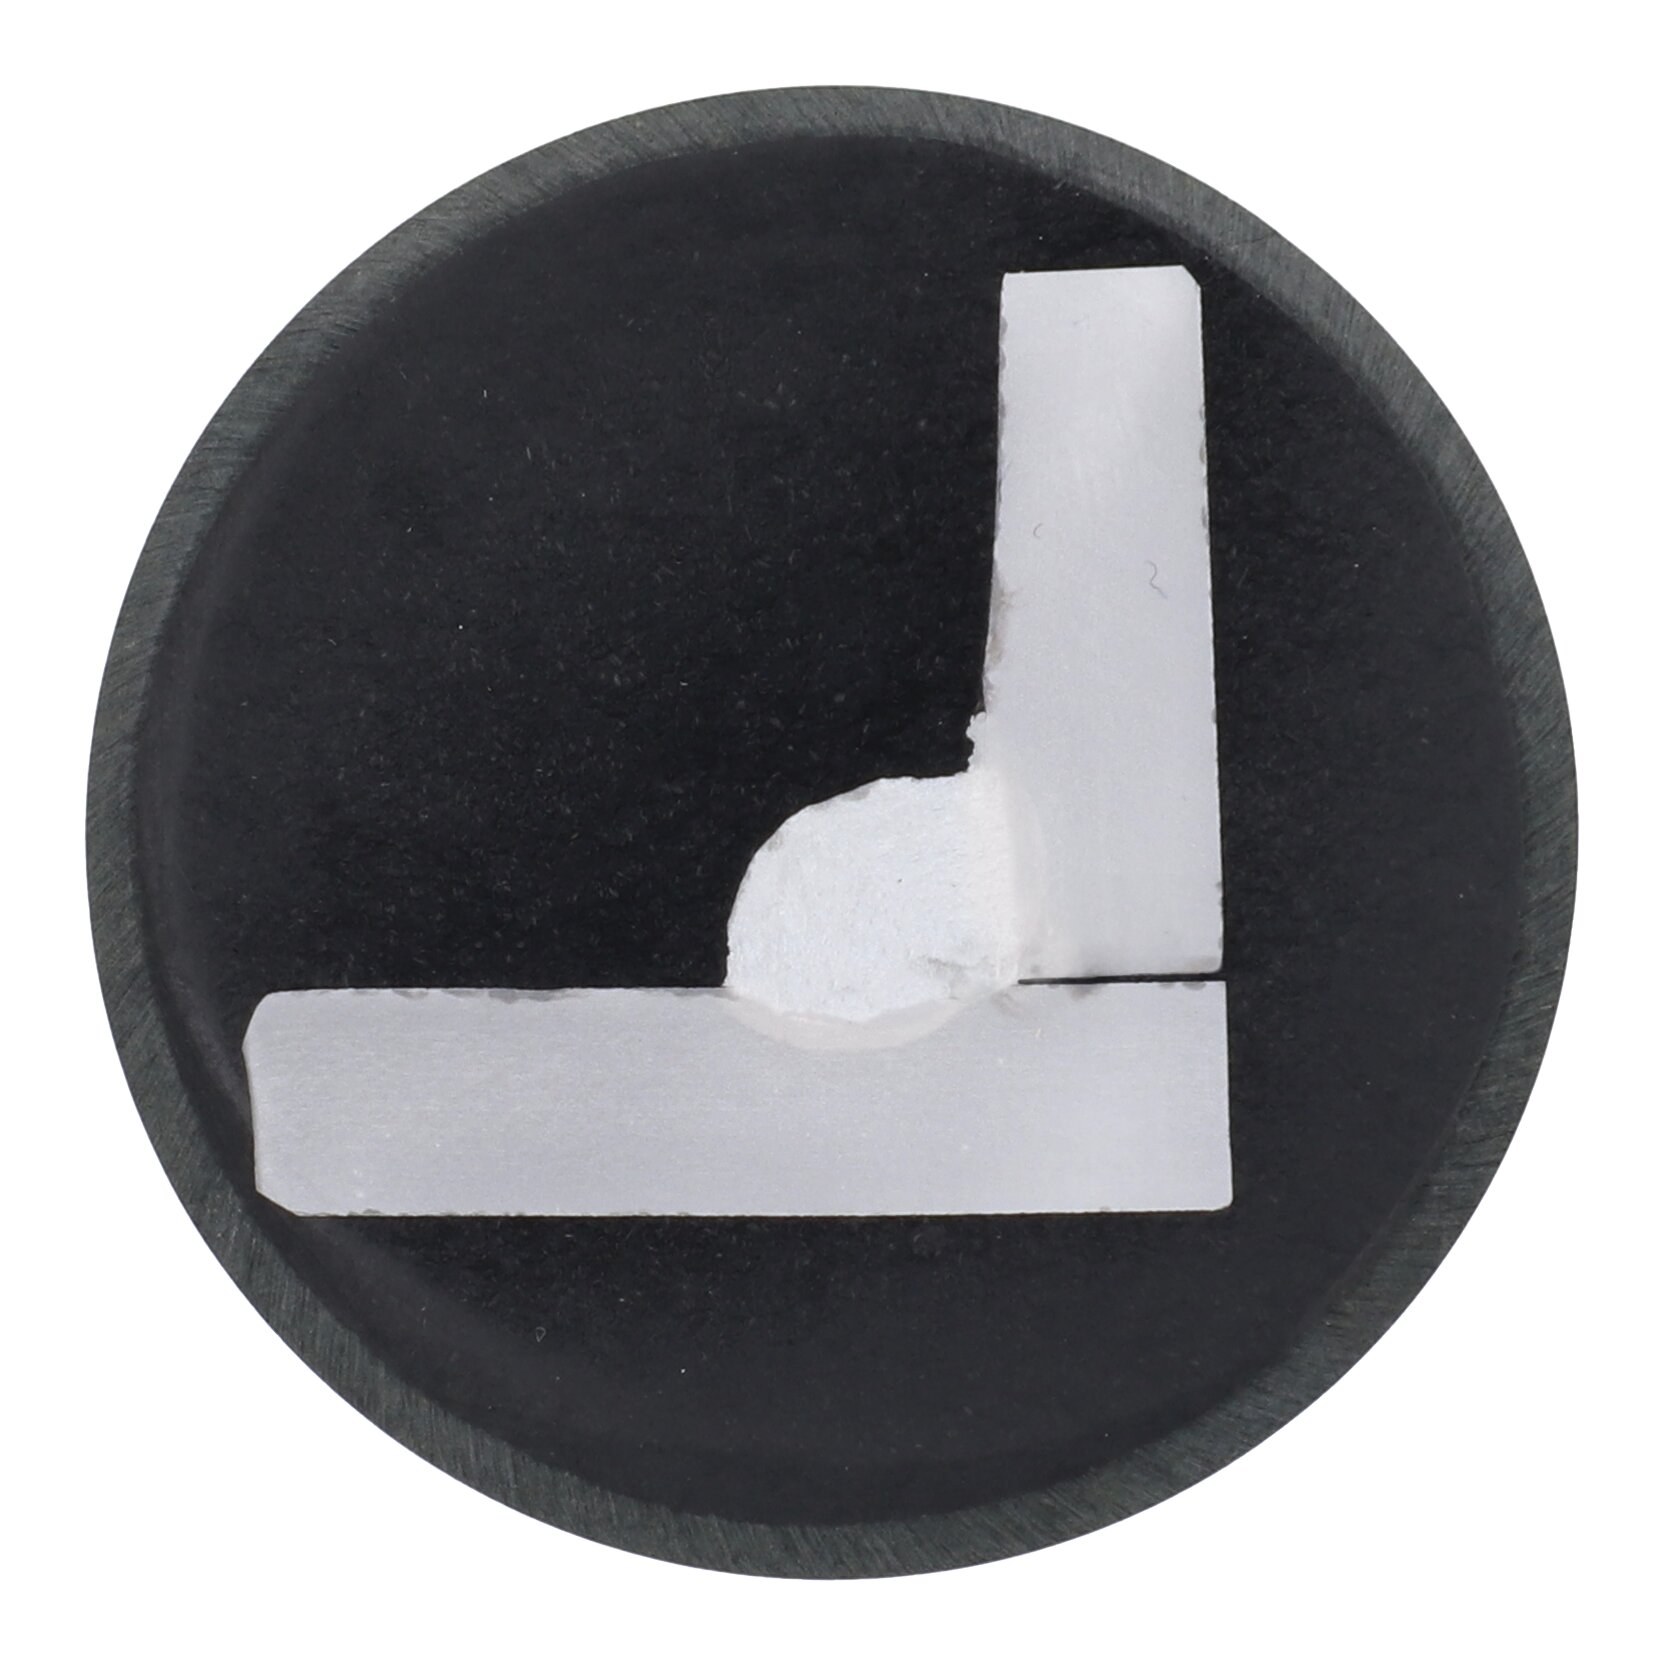 | Dépôt de métal fondu trop épais, avec une soudure dépassant la dimension requise. |
| Projections de soudure | 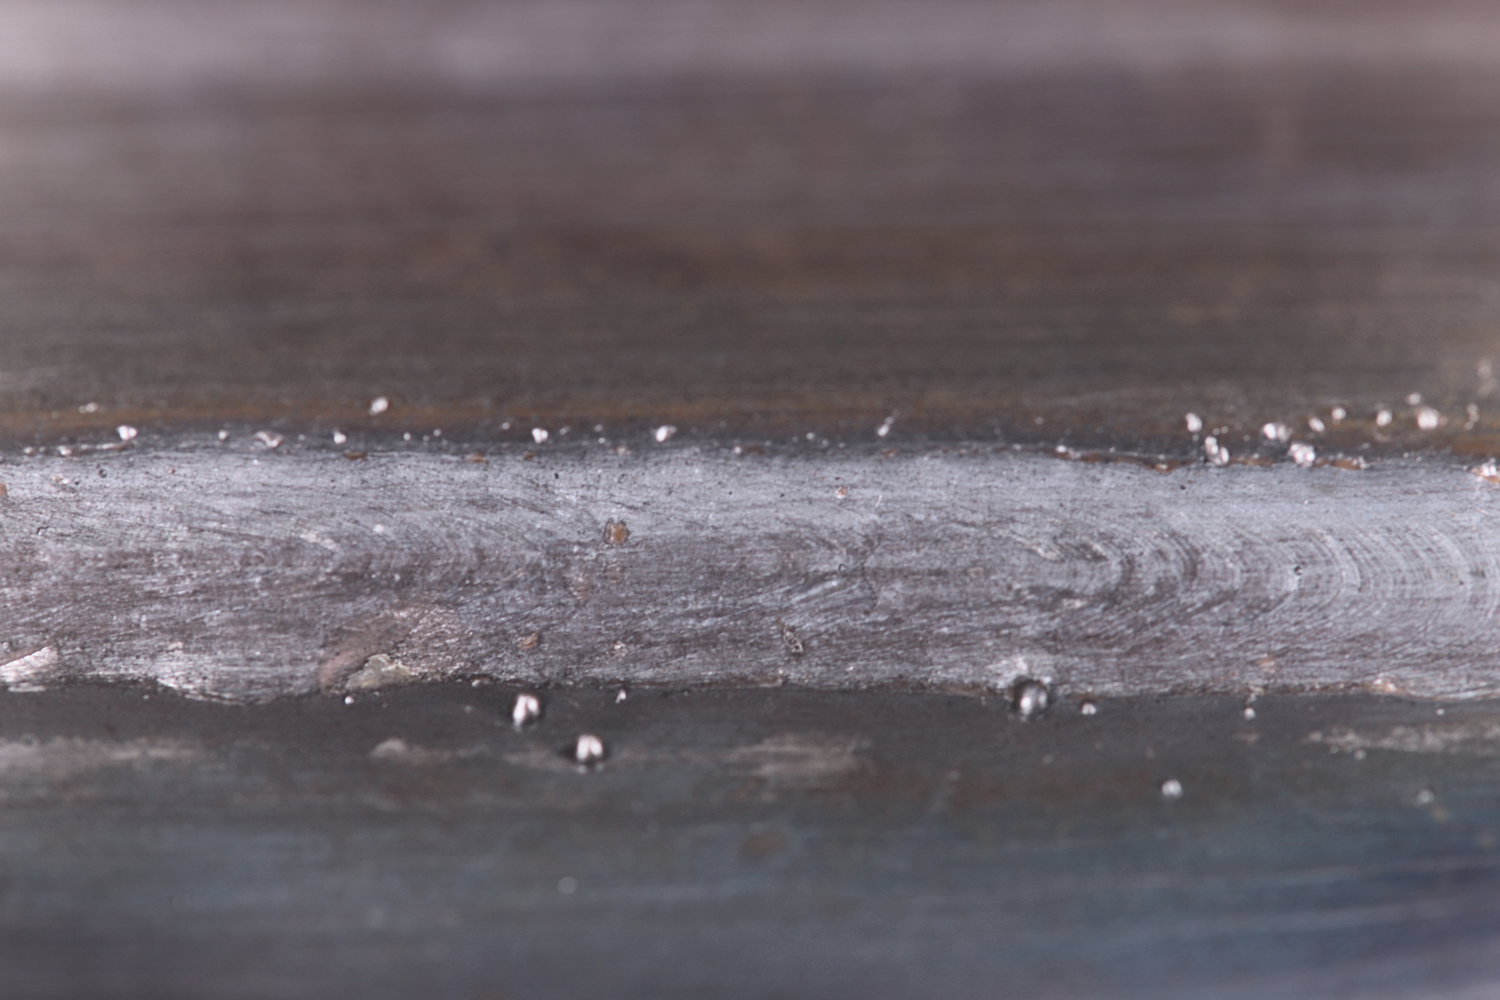 | Particules métalliques projetées qui adhèrent à la pièce à souder pendant le soudage. |
Causes et prévention des défauts de soudage
1. Soufflures
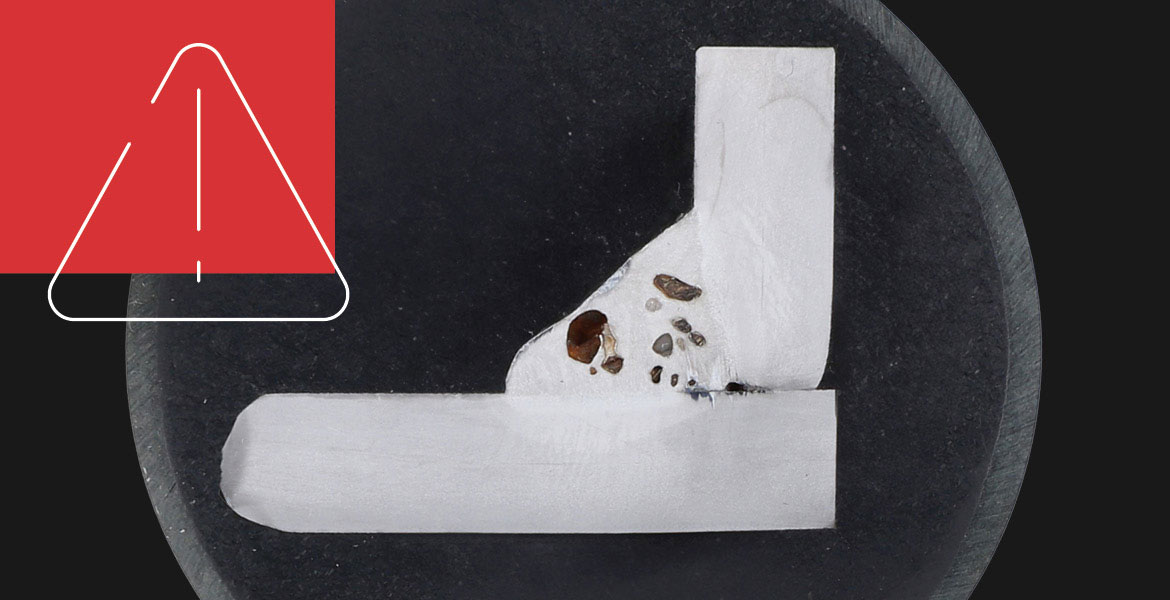
Les soufflures ou porosités peuvent être visibles à la surface, à l’œil nu, ou se trouver à l’intérieur de la soudure. Les soufflures internes ne sont par exemple visibles qu’au moyen d’un contrôle par radiographie.
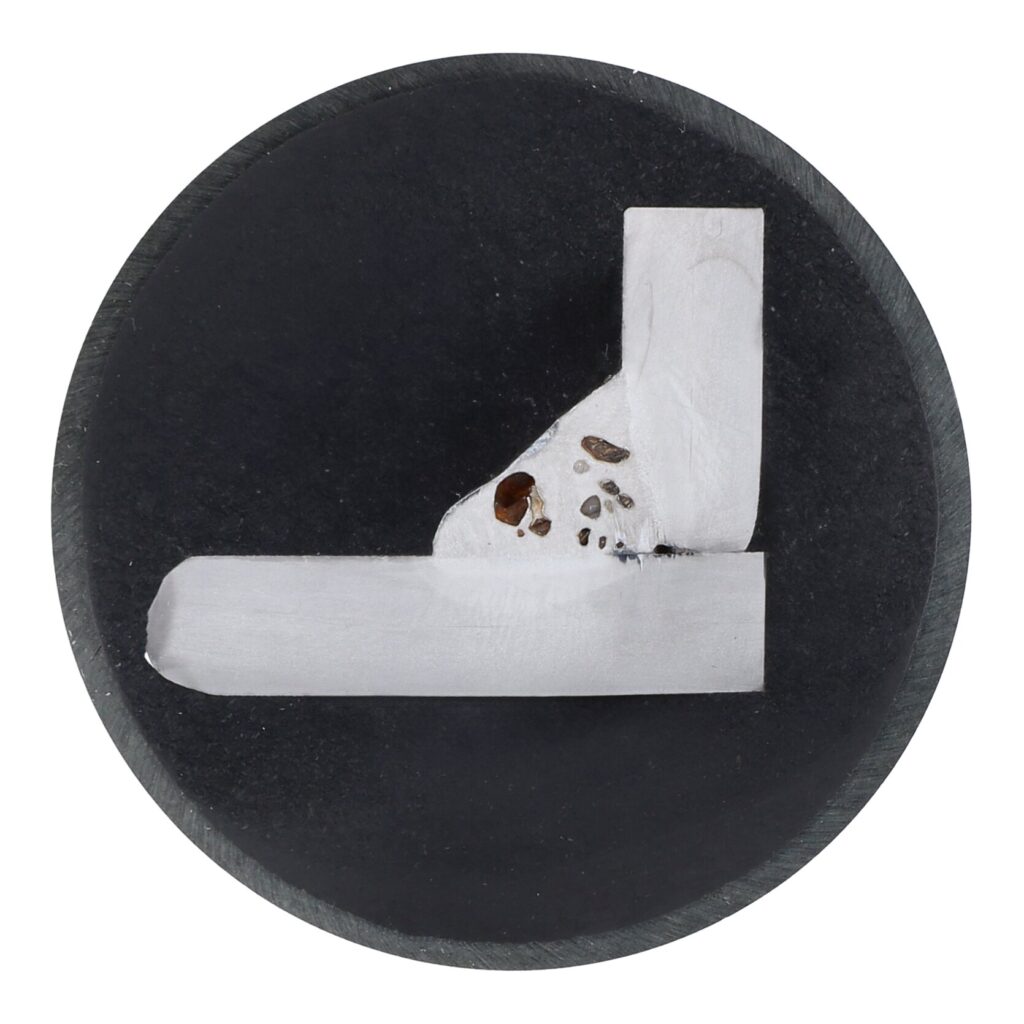
Soufflures dans une soudure d’angle : les inclusions gazeuses apparaissent sous forme de cavités sombres sur la coupe micrographique.
Causes
Des porosités se forment lorsque des gaz sont piégés dans le métal fondu pendant la solidification, par exemple en raison :
- de surfaces sales, grasses ou huileuses
- de résidus de revêtements, de couches de fond ou de sprays anti-adhérents pour soudure
- d’une quantité insuffisante de gaz de protection
- d’un débit de gaz de protection trop élevé avec tourbillons
- de courants d’air dans l’environnement de soudage
Comment éviter les soufflures
Deux facteurs importants sont la propreté et la quantité adéquate de gaz de protection. Dans ce dernier cas, la règle générale est la suivante : diamètre du fil x 10. Une quantité insuffisante de gaz de protection laisse pénétrer l’oxygène de l’air. Une quantité excessive de gaz de protection peut provoquer des tourbillons qui, à leur tour, entraînent de l’air ambiant dans le bain de fusion.
De plus, l’expert recommande d’éviter les courants d’air. C’est justement sur les chantiers ou dans les halls dont les portes sont ouvertes que les courants d’air peuvent nuire au gaz de protection, même s’ils sont à peine .
Conseil pratique : « La propreté passe avant tout. La surface métallique doit être nue, exempte de graisse, d’huile et de tout revêtement. Si je suis ce conseil, j’aurai déjà éliminé la cause principale », explique G. Doblinger.
2. Inclusions de scories
Les inclusions de scories sont des résidus non métalliques qui se retrouvent emprisonnés dans la soudure lors du soudage. Elles se forment principalement lors de procédés générant des scories, par exemple lors du soudage manuel à l’électrode enrobée et du soudage MAG avec fil fourré. Comme les inclusions nuisent à l’homogénéité de la soudure, elles peuvent réduire la résistance de l’assemblage et, dans le pire des cas, être à l’origine de fissures ultérieures.
Sur la coupe macroscopique, les résidus de scories emprisonnés entre les couches sont visibles sous forme de zones sombres non métalliques.
Causes
Selon Günter Doblinger, expert en soudage, les inclusions de scories apparaissent souvent lorsque les scories d’une couche précédente n’ont pas été entièrement éliminées et que les couches de calamine à la surface de la pièce n’ont pas non plus été suffisamment éliminées. Même lors du soudage MAG avec fil fourré, ce que l’on appelle les scories de surface peuvent être entraînées dans le bain de fusion et rester emprisonnées dans la soudure.
Parmi les autres causes courantes, on peut citer :
- une puissance de soudage trop faible
- un arc électrique trop long
- une préparation insuffisante des joints
- des salissures ou de la rouille dans la zone de soudure
- un mauvais guidage de la torche lors du soudage à fil fourré
Comment éviter les inclusions de scories
Ici aussi, la mesure la plus importante est d’adopter une méthode de travail rigoureuse. G. Doblinger recommande d’éliminer soigneusement les scories après chaque couche et de veiller à une préparation minutieuse de la soudure. L’écartement entre les bords doit être propre, exempt de graisse, de rouille, de calamine et de résidus de scories.
Les mesures suivantes peuvent également s’avérer utiles :
- Régler la puissance de soudage à un niveau suffisamment élevé.
- Maintenir l’arc électrique aussi court que possible.
- Lors du soudage à fil fourré, choisir la position de la torche de manière à ce que les scories restent derrière le bain de fusion.
Conseil pratique : même de légers ajustements des paramètres de soudage ou du guidage de la torche peuvent suffire à éviter les inclusions de scories. C’est pourquoi, en cas de soudures irrégulières, il est conseillé de vérifier d’abord les réglages et la préparation de la soudure.
3. Manque de fusion (collage)
Ces deux types d’erreur ont une cause commune : il n’y a pas de fusion suffisante entre le métal fondu et le matériau de base, ce qui explique pourquoi, dans la pratique, ils sont souvent considérés comme un tout. G. Doblinger souligne : « Il s’agit là de défauts qui ne sont pas toujours immédiatement visibles de l’extérieur, mais qui compromettent considérablement la résistance d’un assemblage soudé. »
Coupe macroscopique présentant un manque de pénétration : le métal fondu et le matériau de base ne sont pas entièrement fusionnés l’un à l’autre.
Parmi les causes, on peut citer notamment
- une préparation inadéquate de la soudure
- une puissance de soudage insuffisante
- un arc électrique trop long, une vitesse de soudage trop élevée
- un écartement entre les bords trop étroit
- un mauvais guidage de la torche
Comment éviter un manque de pénétration et des défauts d’assemblage
Pour obtenir une fusion complète, la préparation des joints, les paramètres de soudage et le guidage de la torche doivent être coordonnés. Il est particulièrement important de disposer d’une puissance de soudage suffisante et d’une vitesse de soudage adaptée.
Les mesures suivantes peuvent y contribuer :
- Augmenter la puissance de soudage
- Réduire la hauteur d’arc
- Réduire la vitesse de soudage
- Adapter la préparation de la soudure à la pièce et à l’épaisseur du matériau
- Veiller à ce que la torche soit guidée de manière régulière
4. Fissures à chaud
Les fissures à chaud sont généralement dues à des conditions défavorables lors de la solidification du métal fondu. Une cause fréquente est un rapport défavorable entre la largeur et la profondeur de la soudure. Si la soudure est très étroite et profonde, le risque de fissuration augmente. Même un bain de fusion très large peut entraîner des fissures de solidification lorsque les écarts sont importants.
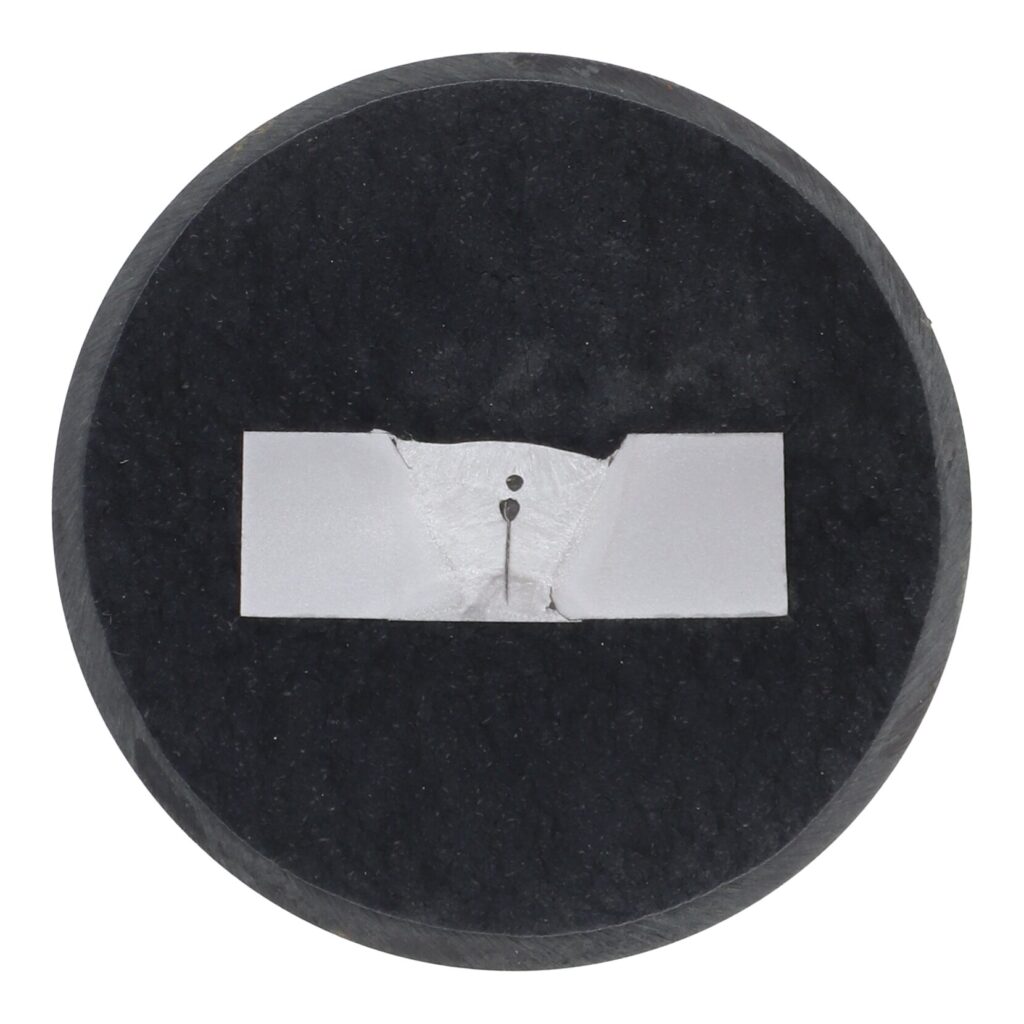
Macroscopie d’une soudure présentant une fissure
Parmi les autres causes possibles des fissures à chaud, on peut citer :
- les fortes contraintes internes dans la pièce
- un matériau d’apport inadapté
- des contraintes trop importantes au niveau des composants
- des paramètres de soudage ou des géométries de soudure défavorables
Comment éviter les fissures
Afin d’éviter les fissures à chaud, il convient d’harmoniser les paramètres de soudage, le matériau d’apport et la préparation de la pièce.
Les mesures suivantes peuvent également s’avérer utiles :
- Veiller à un rapport équilibré entre la largeur et la profondeur de la soudure.
- Fixer les pièces de manière à éviter autant que possible les contraintes.
- Utiliser du matériau d’apport adapté.
- Prendre en compte l’ordre de soudage et les rapports de tension dès la phase de conception.
« Souvent, la cause ne réside pas dans une erreur isolée, mais dans la conjonction de plusieurs facteurs défavorables », précise G. Doblinger.
5. Caniveaux
Les caniveaux ou morsures sont de petites entailles qui apparaissent lorsque le matériau de base fond localement, mais que la zone n’est pas suffisamment comblée par le métal fondu. Il en résulte une concentration de contraintes susceptible de nuire à la résistance et à la limite de fatigue de l’assemblage soudé. Des caniveaux peuvent apparaître aussi bien sur les soudures d’angle que sur les soudures bout à bout.
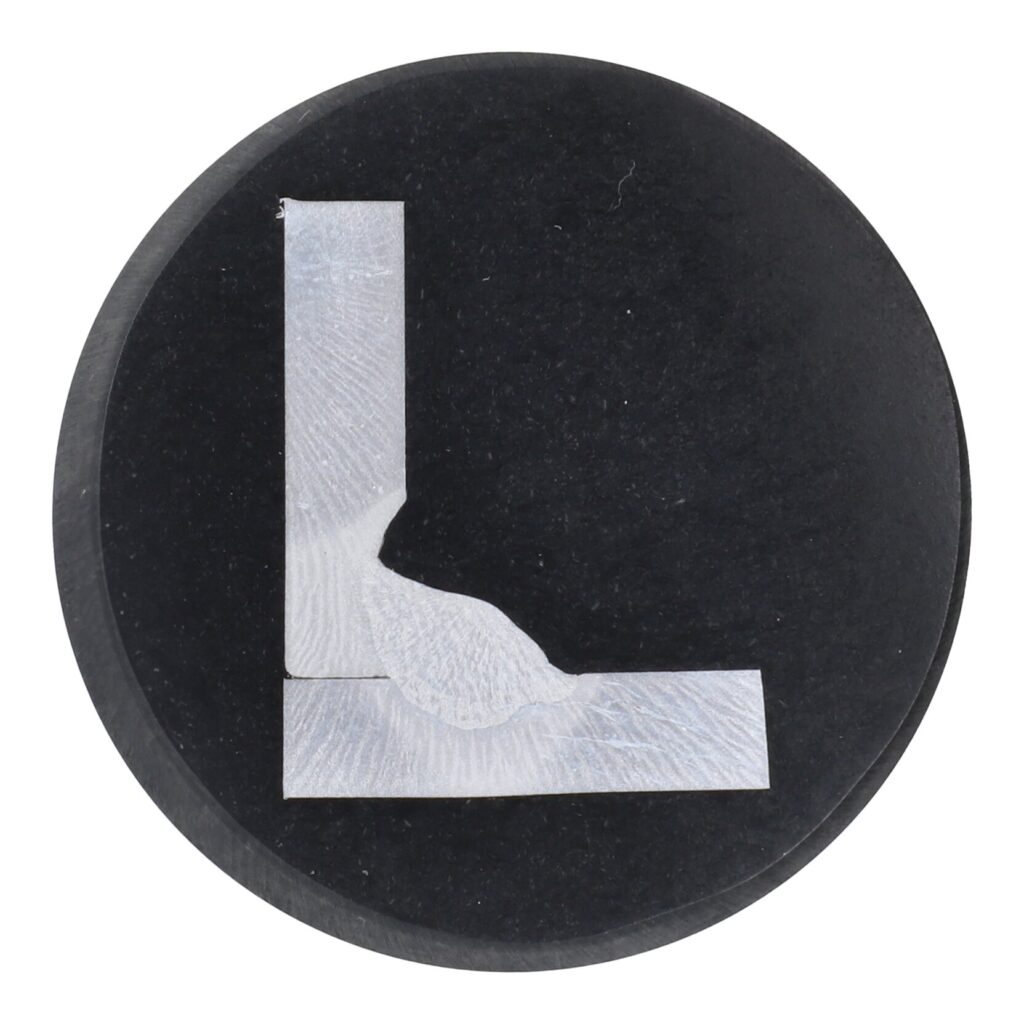
Caniveau sur le bord de la soudure : la jonction entre la soudure et le matériau de base présente un creux en forme d’encoche.
Cela est souvent dû à une vitesse de soudage trop élevée. Si l’on soude trop vite, on ne dispose pas d’assez de temps pour déposer une quantité suffisante de métal fondu sur les flancs de la soudure.
Un balayage latéral insuffisant de la torche de soudage peut également entraîner l’apparition de caniveaux. L’expert G. Doblinger le décrit ainsi : « Si, lors du balayage d’une soudure bout à bout, le balayage latéral n’est pas suffisamment ample, le matériau de base est fondu, mais n’est pas suffisamment rempli. C’est ainsi que se forme le caniveau. »
Les caniveaux de soudage sont également favorisés par une hauteur d’arc trop importante, qui s’accompagne d’une tension de soudage accrue ainsi que par une position ou une inclinaison défavorable de la torche.
Comment éviter les caniveaux
Veillez à adapter les paramètres de soudage et le guidage de la torche les uns aux autres. Günter Doblinger recommande notamment de réduire la vitesse de soudage et de veiller à ce que l’amplitude de balayage soit suffisante.
Les mesures suivantes peuvent également s’avérer utiles :
- Réduire la hauteur d’arc électrique et, par conséquent, la tension.
- Adapter la puissance de soudage au matériau et à la géométrie de la soudure.
- Vérifier régulièrement la position de la torche et la corriger si nécessaire.
- Adapter la puissance de soudage à la vitesse d’avance.
- Contrôler visuellement les flancs de la soudure à intervalles réguliers.
Conseil pratique : veillez à ce que la torche soit correctement positionnée. Pour les soudures d’angle, la torche de soudage doit être orientée, dans la mesure du possible, à un angle d’environ 45° ; pour les soudures bout à bout, il doit être aussi vertical que possible, afin que le métal fondu soit déposé de
6. Pénétration excessive et dépassement de passe
En cas de pénétration excessive, également appelée dépassement de passe, le métal fondu pénètre trop profondément dans la passe de la soudure. Du côté de la passe, on observe un renflement clairement visible. Ce défaut apparaît principalement dans les soudures bout à bout et est généralement dû à un apport d’énergie trop élevé, à un écartement trop important entre les pièces ou à un mauvais équilibre entre la puissance de soudage et la vitesse de soudage.
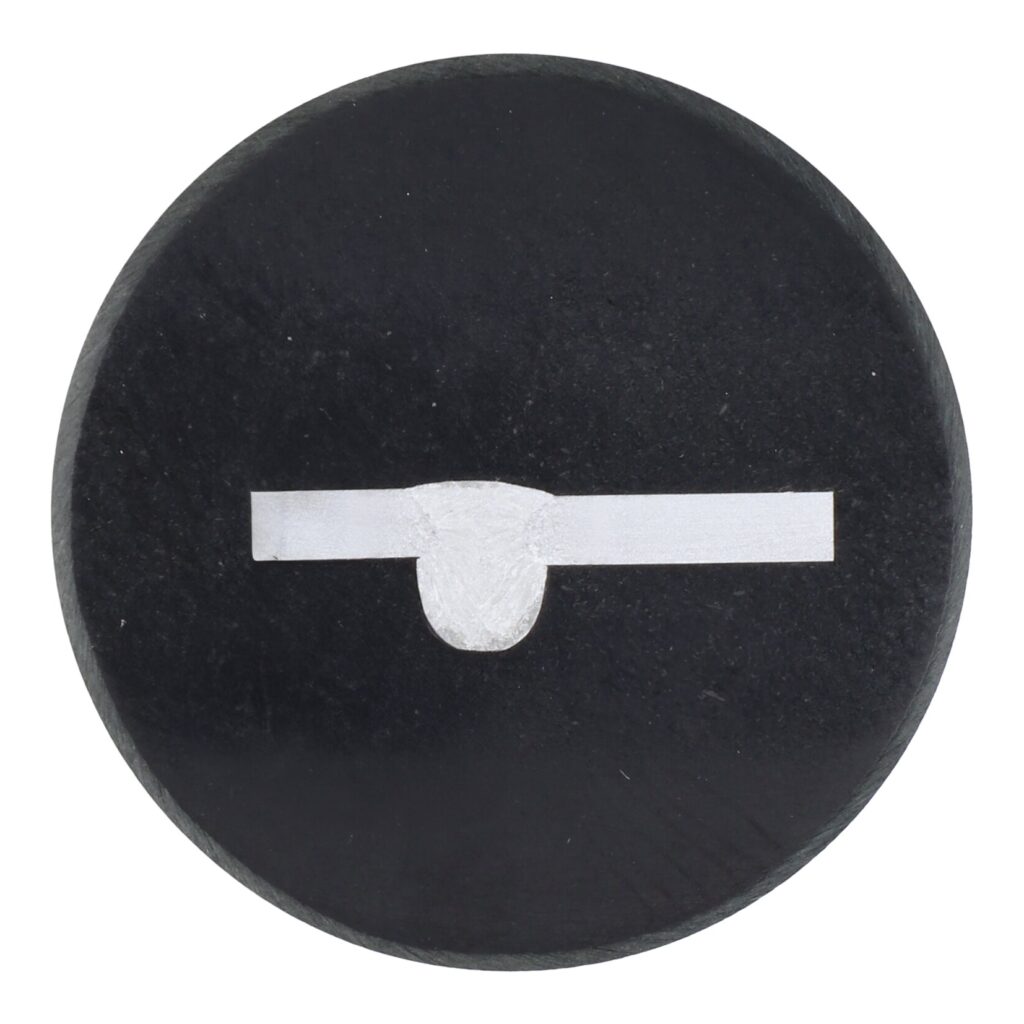
On observe une pénétration excessive lorsque trop de métal fondu est poussé à travers la passe.
Voici comment éviter une pénétration excessive
Afin d’éviter tout affaissement au niveau de la passe, l’apport d’énergie doit être soigneusement adapté au matériau et à l’épaisseur de la pièce. Une préparation soignée et précise de la soudure est tout aussi importante.
Les mesures suivantes ont fait leurs preuves dans la pratique :
- Maintenir autant que possible l’écartement dans les limites des tolérances spécifiées.
- Prévoir des dimensions suffisantes pour la passe de fond.
- Adapter la vitesse de soudage à l’intensité du courant.
- Vérifier soigneusement la préparation de la soudure et la géométrie des bords.
Conseil pratique : si le côté passe d’une soudure présente un renflement nettement marqué, il convient tout d’abord de vérifier la puissance de soudage réglée et l’écartement. Souvent, il est possible d’éviter les dépassements de passe simplement en réduisant l’apport d’énergie ou en ajustant l’ouverture des bords.
7. Fissures de cratère et fissures de cratère final
Les fissures de cratère, également appelées fissures de cratère final, apparaissent à l’extrémité d’une soudure. Elles se forment dans le cratère de soudure, c’est-à-dire dans la zone qui subsiste une fois le processus de soudage terminé. En refroidissant, le métal fondu se contracte. Si la quantité de métal fondu est insuffisante, de fines fissures apparaissent dans le cratère final de la soudure.
Macroscopie d’une soudure présentant une fissure de cratère dans la zone du cratère terminal.
Les causes sont les suivantes :
- forte rétractation du métal fondu lors du refroidissement
- réduction trop rapide ou coupure brusque de la puissance de soudage
- cratère terminal insuffisamment rempli
- retrait trop rapide de la torche de soudage
- absence de post-débit de gaz de protection à la fin du soudage
Comment éviter les fissures de cratère
Les fissures de cratère peuvent généralement être évitées grâce à une fin contrôlée du processus de soudage. Il convient de remplir le cratère final aussi complètement que possible avant que l’arc électrique ne s’éteigne.
Les mesures suivantes peuvent également s’avérer utiles :
- Réduire progressivement la puissance de soudage avant la fin du soudage.
- Après avoir coupé l’alimentation, laisser brièvement la torche de soudage en position.
- Laisser agir le post-débit de gaz de protection jusqu’à la solidification du bain de soudure.
- Choisir les paramètres de soudage de manière à ce que le bain de soudure s’écoule de manière contrôlée.
Conseil pratique : le dernier centimètre d’une soudure mérite autant d’attention que le reste du cordon. Si l’on ne met pas fin brusquement au processus de soudage, mais que l’on comble soigneusement le cratère final et que l’on maintient brièvement la torche de soudage en place, on peut souvent empêcher l’apparition de fissures de cratère.
8. Manque de pénétration
En cas de manque de pénétration d’une soudure bout à bout, la passe de fond n’est pas entièrement fondue. Le métal fondu n’a pas pénétré suffisamment profondément dans l’écartement de passe et ne s’est pas entièrement lié au matériau de base.
Manque de pénétration d’une soudure bout à bout
Un manque de pénétration est souvent due à une préparation de la soudure qui n’a pas été effectuée de manière optimale. Les causes typiques sont un méplat trop haut, un écartement entre les bords trop faible ou un angle d’ouverture trop petit. De même, une puissance de soudage insuffisante, une vitesse de soudage trop élevée ou une position défavorable de la torche peuvent empêcher le métal fondu de pénétrer suffisamment dans la zone de passe.
Comment éviter le manque de pénétration
- Préparer la bonne hauteur de méplat.
- Régler la largeur correcte de l’écartement.
- Dimensionner correctement les soudures de pointage.
- Sélectionner la puissance de soudage requise.
9. Surépaisseur de soudure
Dans le cas d’une surépaisseur de soudure, la soudure dépasse la mesure requise. La cause en est une quantité excessive de métal fondu déposé. Selon les exigences, la soudure trop épaisse peut avoir une incidence sur la géométrie de la pièce et nécessiter des retouches supplémentaires.
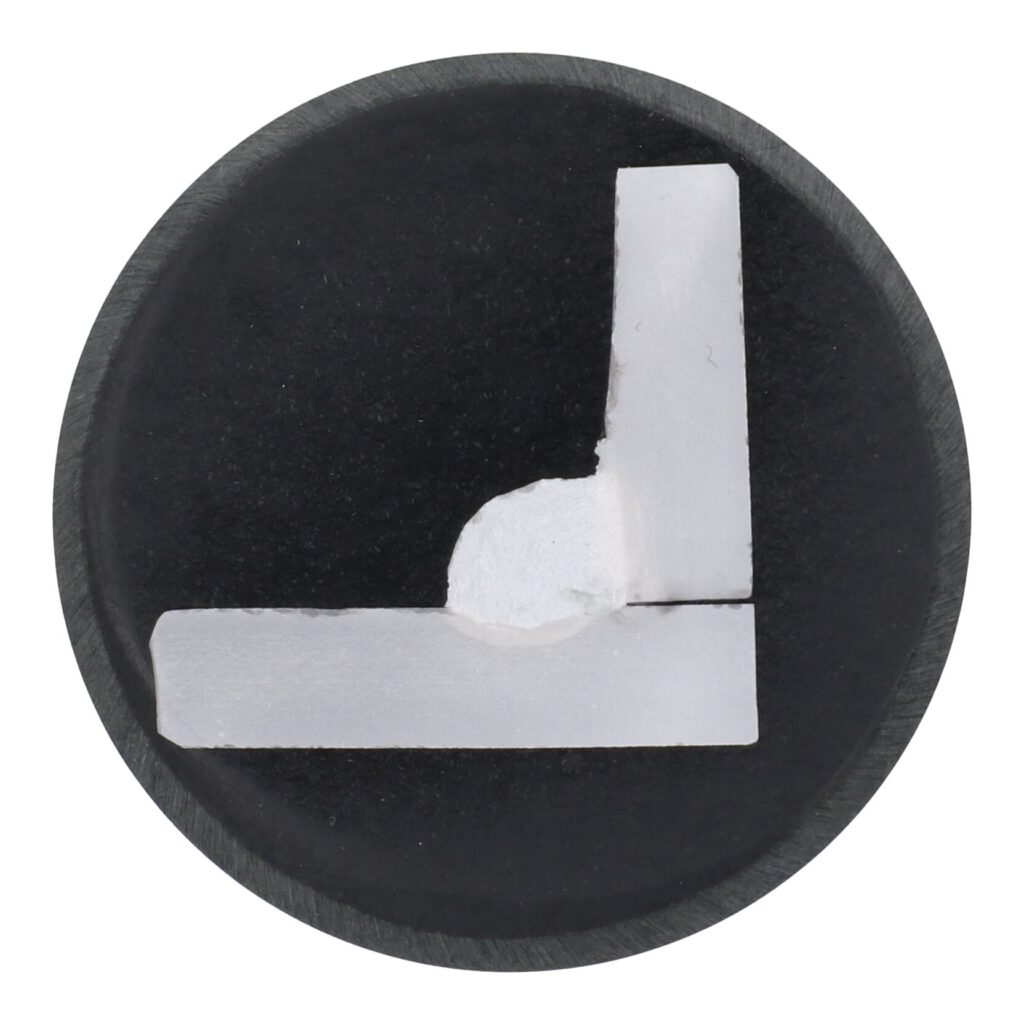
Surépaisseur de la soudure due à un excès de métal fondu
Une surépaisseur de soudure se produit souvent lorsque la quantité de métal fondu déposée est supérieure à celle que la vitesse de soudage choisie permet d’absorber. L’excédent de matériau ne peut pas se répartir uniformément et s’accumule à la surface de la soudure.
Parmi les autres causes fréquentes, on peut citer :
- trop de matériau d’apport
- une vitesse de soudage trop faible
- une mauvaise position de la torche de soudage
- des paramètres de soudage peu adaptés les uns aux autres
Comment éviter les surépaisseurs de soudure
Günter Doblinger recommande de toujours considérer les paramètres de soudage – en particulier la vitesse de soudage, la vitesse d’amenée du fil et le guidage de la torche – dans leur ensemble et de les ajuster de manière ciblée si nécessaire. Souvent, il suffit d’apporter de légères modifications aux paramètres pour améliorer considérablement la forme de la soudure.
Les mesures suivantes ont fait leurs preuves :
- Augmenter la vitesse de soudage.
- Utiliser moins de métal d’apport.
- Maintenir la torche de soudage en position.
- Régler de manière optimale la vitesse d’amenée du fil et la puissance de soudage.
10. Projections de soudure
Les projections de soudure sont de petites particules métalliques qui sont projetées hors de la zone de l’arc électrique ou du bain de fusion pendant le processus de soudage et qui adhèrent à la pièce à souder.
Les causes fréquentes sont les suivantes :
- une surface de composant encrassée
- un réglage incorrect des paramètres de soudage
- une qualité insuffisante de matériau d’apport
- une interaction défavorable entre la tension, l’intensité du courant et la vitesse d’amenée du fil
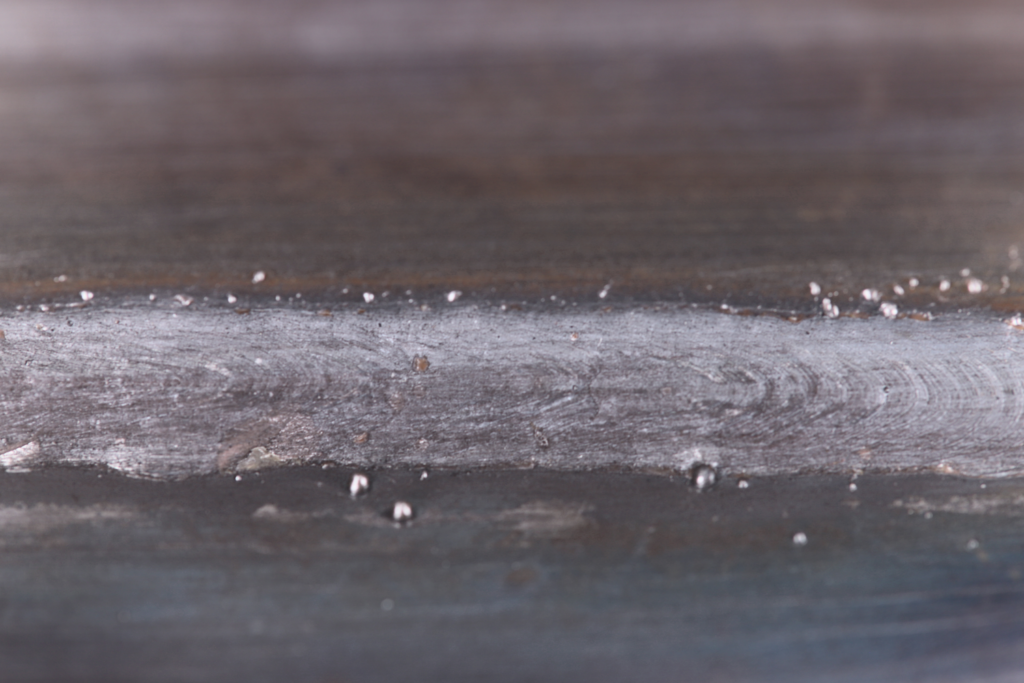
Exemple de projections de soudure le long d’une soudure
Comment éviter les projections de soudure
Afin de réduire les projections de soudure, les paramètres de soudage doivent être soigneusement adaptés au matériau, au matériau d’apport et à la tâche de soudage. Des surfaces de pièces propres et des matériaux d’apport de haute qualité sont tout aussi importants.
Autre conseil : les causes et les solutions étant très variées, nous avons consacré un article spécifique à ce sujet. Vous trouverez des conseils détaillés dans notre article de blog « 8 astuces pour éviter les projections de soudure ».
Comment détecter les défauts de soudure ?
Les défauts externes des soudures peuvent être détectés dès l’inspection visuelle, par exemple les entailles de pénétration, les porosités superficielles ou les projections de soudure.
Pour les défauts internes de soudure, on utilise des essais non destructifs. Ils comprennent notamment :
- Contrôle visuel (VT) : contrôle visuel de la surface
- Contrôle par ressuage (PT) : détection des défauts en surface
- Contrôle par magnétoscopie (MT) : contrôle des matériaux magnétisables
- Contrôle par radiographie (RT) : mise en évidence des défauts internes
- Contrôle par ultrasons (UT) : contrôle des défauts internes
En ce qui concerne les porosités, la distinction est particulièrement nette : les porosités superficielles sont visibles à l’œil nu, tandis que les porosités internes sont mises en évidence, par exemple, par un contrôle par radiographie.
Comment les appareils de soudage modernes permettent-ils d’éviter les défauts de soudure ?
Les systèmes de soudage modernes peuvent contribuer à réduire les sources d’erreurs courantes. Parmi ceux-ci figurent des processus d’arc stables, des programmes de soudage adaptés, des paramètres reproductibles et des fonctions d’assistance numériques qui aident les professionnels du soudage dans leur travail.
Les postes de soudage manuels, les solutions de soudage robotisé et les systèmes de soudage automatisés de Fronius contribuent à standardiser les processus de soudage et à renforcer la fiabilité des processus.
Pour autant, l’appareil de soudage n’est pas le seul élément déterminant. Le guidage de la torche, l’état des pièces d’usure, l’alimentation en gaz de protection ainsi que la préparation de la pièce à usiner jouent également un rôle important.
Conclusion :
comprendre les causes est la clé pour éviter les défauts de soudure
Outre une technique de soudage adaptée, l’expérience et la minutie du soudeur contribuent également de manière déterminante à la qualité de la soudure. «On sous-estime souvent l’importance d’une préparation minutieuse. La plupart du temps, les défauts n’apparaissent pas seulement lors du soudage proprement dit, mais dès la phase de préparation et de mise en place des pièces. Il est également essentiel de comprendre les défauts typiques des soudures et leurs causes. Car seul celui qui en connaît les causes peut améliorer la qualité des soudures de manière ciblée et éviter des retouches coûteuses », résume G. Doblinger.
Vous souhaitez vous plonger davantage dans l’univers des soudures ? Dans ce cas, nous vous recommandons notre article de blog « Types de soudure et de joints de soudure : classification, application et astuces ». Bonne découverte !
FAQ sur les défauts de soudure
Pourquoi la qualité d’une soudure est-elle si importante ?
La qualité d’une soudure est déterminante pour la sécurité, la résistance et la durée de vie d’un composant. Ce n’est pas seulement l’aspect extérieur qui compte, mais surtout le respect des exigences mécaniques, géométriques et qualitatives requises. Les défauts de soudage peuvent réduire la résistance et, dans le pire des cas, entraîner des fissures ou des défaillances.
Quels sont les défauts de soudure particulièrement critiques ?
Les défauts tels qu’une pénétration insuffisante, des défauts d’assemblage ou des défauts internes significatifs sont particulièrement critiques, car ils peuvent nuire à la résistance et à la sécurité de fonctionnement d’un composant. La tolérance d’un défaut dépend de l’application, du matériau, du groupe d’évaluation et de la norme applicable.
Quelles sont les erreurs de soudure typiques commis par les débutants ?
Les erreurs courantes commises par les débutants incluent une mauvaise tenue de la torche, une distance incorrecte, des paramètres inadaptés, une préparation insuffisante de la pièce, un débit de gaz de protection inadéquat et un guidage irrégulier de la torche. Ces facteurs peuvent notamment entraîner l’apparition de soufflures, d’entailles de pénétration, d’erreurs d’assemblage ou de soudures asymétriques.
Quels défauts de soudure coûtent le plus cher ?
Les erreurs qui ne sont détectées qu’après la fabrication ou pendant l’exploitation s’avèrent particulièrement coûteuses. Dans de tels cas, les retouches, les remplacements de composants, les pertes de production ou même les défaillances de composant peuvent entraîner des coûts considérables.